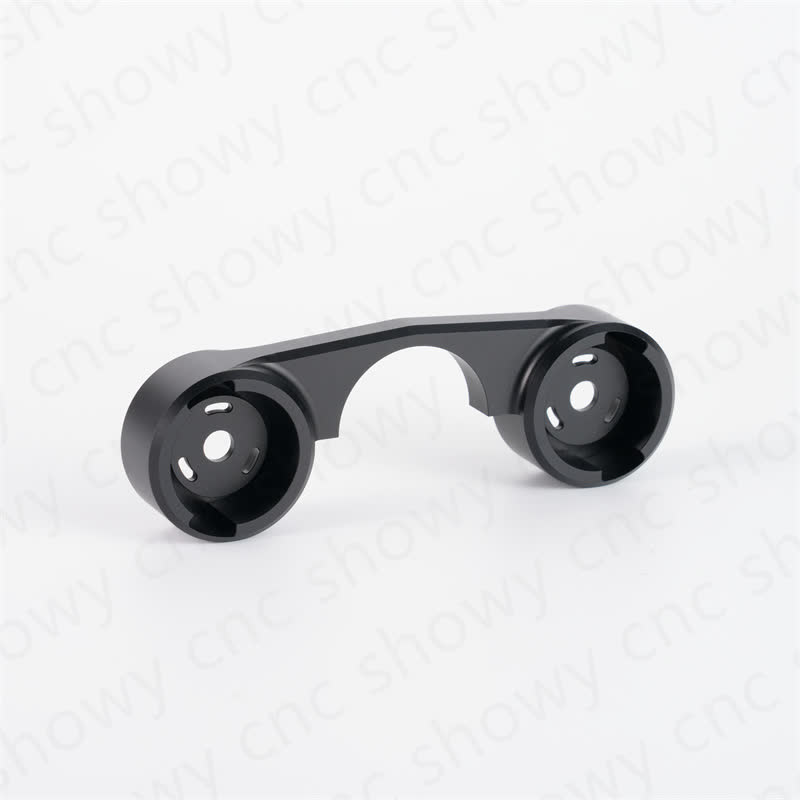
Les services d'usinage CNC et d'anodisation de pièces de vélo sont spécialisés dans la personnalisation de haute précision des pièces de transmission, de freins et de structure de carrosserie. Prend en charge les matériaux en alliage d'aluminium 6061/7075 et en alliage de titane, combinés à un processus de fraisage sur 3/4/5 axes et d'anodisation de précision, pour obtenir un contrôle strict de la tolérance dimensionnelle ± 0,01 mm et de la finition de surface Ra0,4 μm, aidant les marques à améliorer la qualité de l'apparence des produits et la cohérence des lots.
Capacités de traitement de base et paramètres de processus
Pour les accessoires de vélo tels que les manivelles polyédriques, les étriers de frein géométriques complexes et les connecteurs de cadre légers, un traitement de liaison à 5 axes est utilisé pour garantir la coaxialité des trous multidirectionnels. Les principaux paramètres du processus sont les suivants :
- Adaptation du matériau : alliage d'aluminium 6061-T6, 7075-T6, alliage de titane Ti-6Al-4V
- Indice de précision : tolérance dimensionnelle ±0,01 mm, tolérance de forme 0,05 mm
- Effet de surface : couverture complète du numéro de couleur anodisé, rugosité Ra0,8-Ra1,6μm
Avant des processus d'anodisation, de dégraissage et de polissage sont nécessaires pour éviter les différences de couleur causées par un film d'oxyde inégal. En contrôlant la température de l'électrolyte et la densité de courant, nous garantissons la cohérence des couleurs pendant la production de masse et éliminons les différences visuelles causées par les différents lots.
Livraison de capacité et contrôle qualité
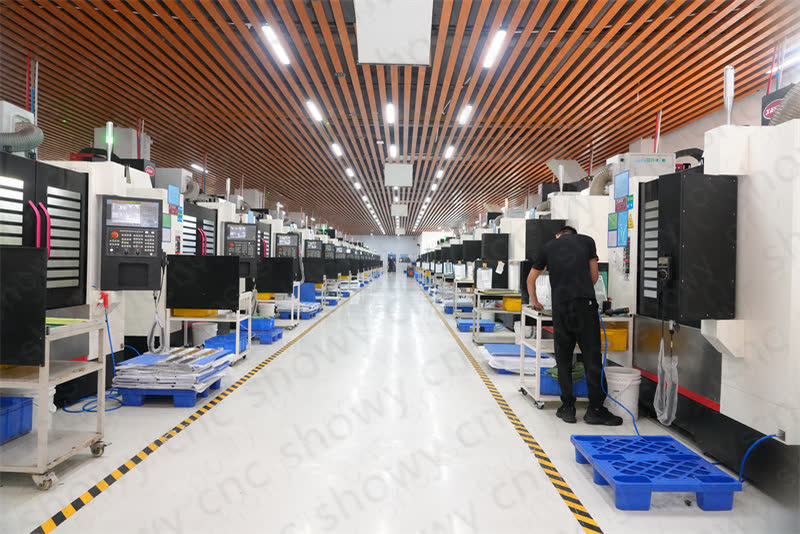
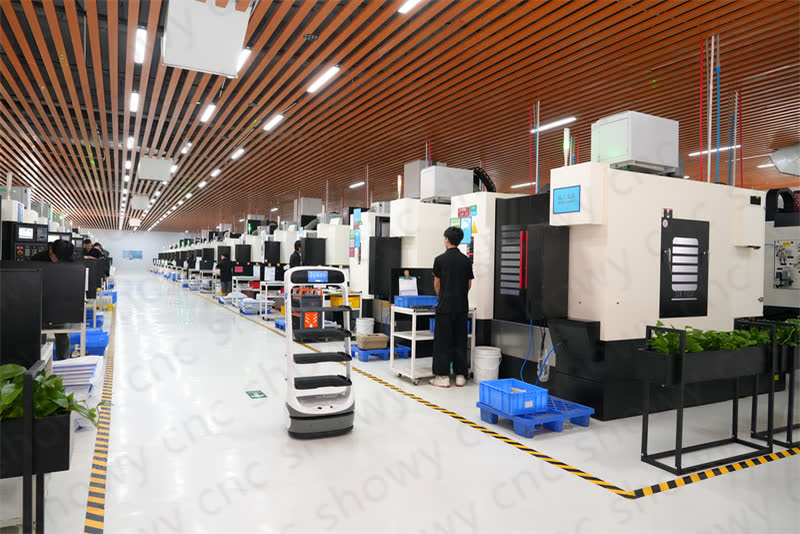
S'appuyant sur un groupe de 72 équipements CNC, il prend en charge une vérification rapide de l'épreuvage et une livraison efficace par lots. Le cycle d'échantillonnage des accessoires conventionnels est court et les commandes par lots sont généralement finalisées dans un délai de 15 à 25 jours pour la production et l'expédition en série, ce qui permet de coordonner efficacement les lancements de nouveaux produits.
- Méthodes d'inspection : inspection complète d'une machine de mesure tridimensionnelle, d'un imageur optique, d'un rugosimètre
- Processus d'inspection de la qualité : analyse spectrale des matériaux entrants → confirmation du premier article → inspection du processus → inspection complète de l'expédition
- Contrôle de l'apparence : pas de rayures, pas de points noirs, traitement de surface très brillant
Sélectionnez au hasard des échantillons de chaque lot pour les tests au brouillard salin (pour les pièces en acier inoxydable ou galvanisées) et les tests d'épaisseur du film d'oxyde pour garantir que la résistance à la corrosion du produit dans l'environnement de conduite en extérieur répond aux attentes.
Quelle est la tolérance de lot des pièces de vélo ?
La tolérance des pièces structurelles conventionnelles peut être contrôlée de manière stable à ±0,02 mm, et la tolérance des pièces de transmission ou de verrouillage de haute précision peut atteindre ±0,01 mm. Plus précisément, la faisabilité du processus doit être évaluée en fonction des principales dimensions indiquées sur les dessins.
Comment garantir la cohérence du lot de couleur anodisée ?
Confirmez la carte de couleur en réservant les plaques de test du même lot et contrôlez les paramètres de tension et de temps dans le même réservoir d'oxydation pour garantir que la différence de couleur entre les lots précédent et ultérieur se situe dans la plage ΔE <1,0, répondant aux exigences d'identification visuelle de la marque.
Envoyez des dessins CAO ou des fichiers 3D pour obtenir des suggestions et des devis DFM, et les plans de production de masse peuvent être priorisés pour la planification de la production.