





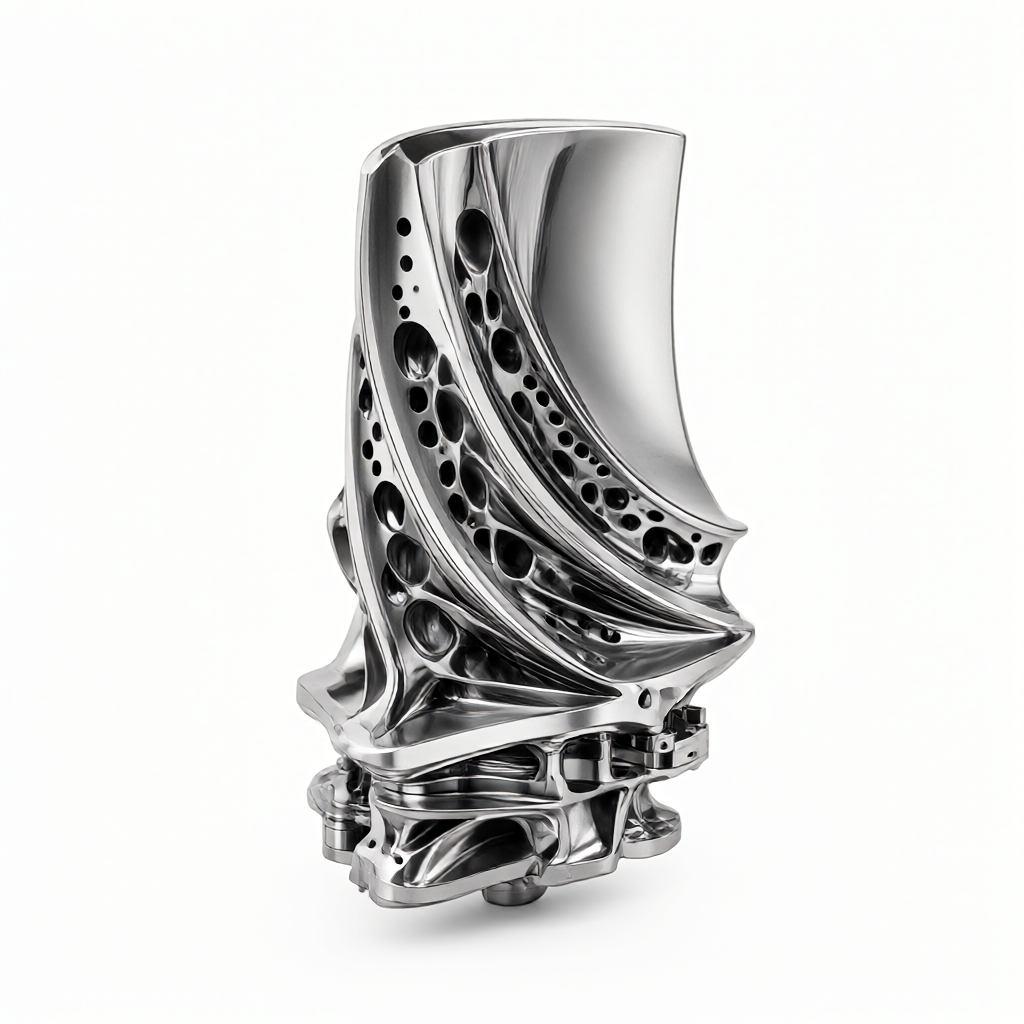
高温合金ガスタービンブレードの切断状況とコアの難しさ
ガスタービンブレードは、ホットエンドの中核コンポーネントとして、高温、高圧、高速の過酷な使用環境に長期間さらされており、5 軸 CNC 加工に非常に高い要件が求められます。このタイプのブレードは、主にニッケルベースの高温合金 (インコネル 718、インコネル 706 など) またはチタン合金に依存しています。このタイプの材料は、室温での硬度が高く、熱伝導率が低いという典型的な「加工硬化」特性を備えているため、切削ゾーンに熱が集中し、急速な工具の摩耗やワーク表面の熱変形を容易に引き起こす可能性があります。技術調達および研究開発エンジニアにとって、材料の特性と加工のボトルネックを理解することは、実現可能なプロセス パスを策定し、コストを管理し、確実に納期を確保するための前提条件です。大量カスタマイズのシナリオでは、プロセスの最適化によって材料の制限を打ち破り、高い仕上げと寸法精度の二重基準をどのように達成するかが、エンジニアリング ドッキングで解決しなければならない中心的な問題です。
ニッケル基超合金の切削性能特性の解析
ニッケル基超合金は、室温で高い降伏強度と大きな加工硬化係数を備えています。インコネル 718 を例にとると、その引張強さは 1100 ~ 1200 MPa に達し、切削熱比が非常に高くなります。 CNC 旋削またはフライス加工中、材料の熱伝導率が低い (炭素鋼の約 3 分の 1) ため、摩擦熱が時間内に放散できず、工具先端に集中し、工具コーティングの化学拡散摩耗が増加します。さらに、ブレードの複雑な空力プロファイル(ねじり変形など)では、工具に非常に高い幾何学的精度が必要であり、加工プロセス中の振動(びびり)によって薄肉領域に残留応力が発生しやすく、ブレードの最終的な動的バランス性能に影響を与えます。したがって、切削パラメータの選択は単に経験値に頼ることはできず、材料の微細構造状態(溶体化処理後の結晶粒径など)と組み合わせて動的に調整する必要があります。
工具の選択と摩耗のメカニズム
高温合金の加工には通常、超硬またはセラミック工具が使用され、摩擦係数を低減し、熱安定性を向上させるために、表面を TiAlN、AlTiN、または ZrN などの複合コーティングでコーティングする必要があります。摩耗モードは主に結合摩耗と拡散摩耗の組み合わせです。大量生産では、工具寿命の変動がバッチの一貫性に直接影響するため、厳密な工具寿命管理モデルを確立し、リアルタイム補正のためにオンライン長さ測定システムと調整する必要があります。
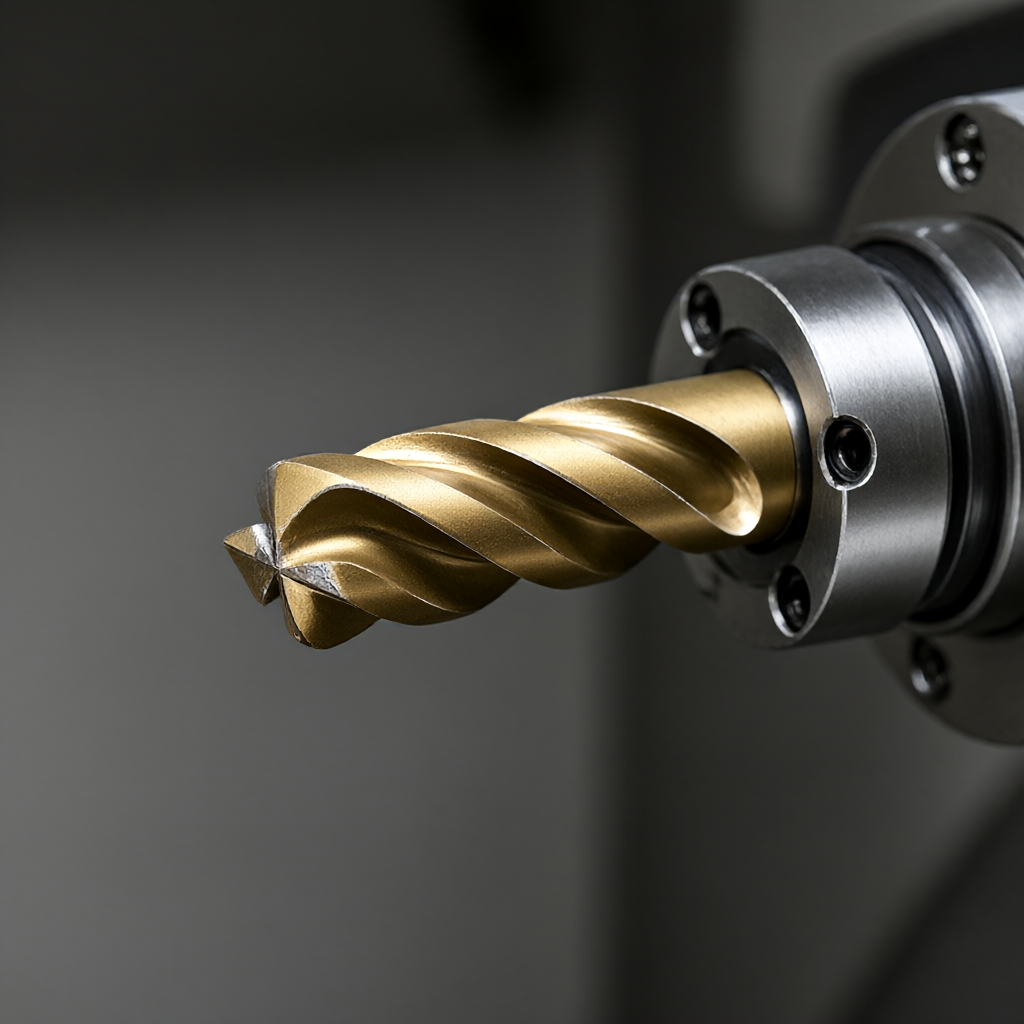
5 軸リンケージ加工パスの最適化戦略
ほとんどのガス タービン ブレードは、断面が変化するねじれた本体です。従来の3軸加工では、工具先端点で工具が輪郭に食い込む「工具先端加工」現象を避けることが困難でした。加工効率が低いだけでなく、表面のうねりや工具跡が発生しやすくなります。 5 軸 CNC 加工では、揺動ヘッドと揺動テーブルを使用して、工具スピンドルと刃形状の間の入射角をより良好に維持することで、「側面ミーリング」または「斜めミーリング」を実現し、表面仕上げを大幅に向上させます。パスプランニングでは、通常、切削力の方向を材料に向けて工具の降伏効果を低減するために、「クライミングミーリング」戦略が使用されます。ブレードの吸込みエッジや排気エッジなどの薄肉フィーチャの場合(壁の厚さは 2 mm 未満であることがよくあります)、局所的な切削力の突然の変化によって引き起こされる変形や振動マークを避けるために、多段階の制御された深さの層状荒加工が必要です。
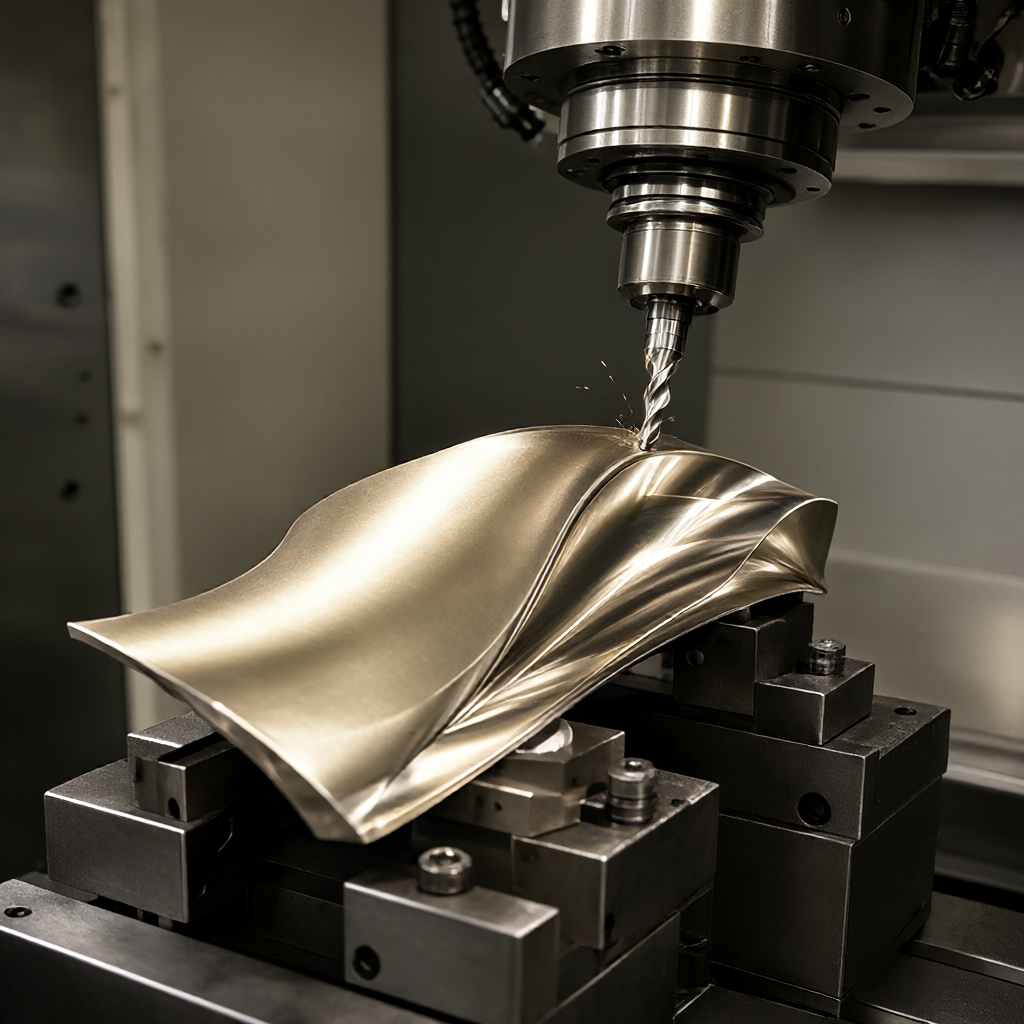
キャスターとロール角の設定
刃の先端と後端を加工する場合、カッターシャフトのキャスター角と側面傾斜角を適切に設定することが重要です。工具とワークの接触状態を最適化するため、後傾角度は5°~15°の範囲に設定することを一般的に推奨します。側面の傾斜角はブレードの弦長とねじれ角に応じて動的に調整されるため、薄肉領域で工具が十分にサポートされ、工具の歩留まりが低減されます。 ShowyMetal のような 5 軸加工機能を備えた企業の場合、CAM ソフトウェアの高度なシミュレーション機能を使用して事前に干渉チェックを実行し、工具とツーリング間の衝突を回避できます。
切削パラメータの比較: フライス加工と旋削加工のプロセスの違い
ブレードの本体は通常 5 軸フライス加工されていますが、一部のハブ、プラットフォーム、またはブッシュ領域は CNC 旋盤またはセンタリング機械で加工できます。異なる処理方法は、まったく異なるパラメータの選択に対応します。次の表は、高温合金ブレード部品を加工する際の 2 つの主流ソリューションのプロセス特性を比較しています。
| コントラストの寸法 | 5軸同時ミーリング加工 | CNC旋盤(センタリングマシン含む) |
|---|---|---|
| 適用部品 | ブレードの吸気および排気エッジ、プロファイル、根元ほぞ | ハブ、シャフト接続部、無ねじれ構造 |
| 切断速度 | 100~200m/min(超硬工具) | 150~300m/min(CBNツール) |
| 送り速度 | 0.05~0.2mm/rev | 0.08~0.3mm/rev |
| 工具軸制御 | ダイナミックチルト、サイドミーリングを維持 | 軸方向または半径方向の固定 |
| 表面の粗さ | Ra 0.8 ~ 1.6 μm(仕上げ加工) | Ra 0.4 ~ 0.8 μm(精車) |
| 長所と短所 | 柔軟性があり、複雑な表面を加工できます。高コスト、複雑なプログラミング | 回転体に適した非常に効率的で、形状に制約があり、ねじれ特性は加工できません。 |
表のデータから、5軸フライス加工は形状面制御に優位性があり、特に薄肉とねじれブレードに適しています。旋削加工は材料除去率が優れており、ブレード先端の非型面領域に適しています。実際の生産では、“旋削加工複合”プロセスがしばしば使用され、最初に旋削で余剰の大部分を除去し、5軸フライス加工で形状面を精緻化し、効率と精度のバランスを達成します。
工具摩耗モニタリングおよびオンライン検出テクノロジー
高温合金の切削プロセス中、工具の摩耗は不可逆的な蓄積プロセスです。バッチの一貫性を確保するには、オンライン検出メカニズムを導入する必要があります。従来のプローブに加えて、現在のエンジニアリング業務では、リアルタイムで切削電力の上昇傾向を分析することで工具の摩耗状態を予測するために、主軸電力監視手法がよく使用されています。電力が安定して設定されたしきい値 (たとえば、標準値の 110%) を超えると、システムは自動的に警告を発し、工具の交換を強制します。同時に刃物加工完了後には厳密な実物大検査が求められます。 ShowyMetal のような精密 CNC カスタマイザーには、三次元測定機 (CMM) と光学測定装置が標準装備されています。三次元測定機でブレード表面の段差やほぞ径を検出し、粗さ計で表面仕上げがRa0.8μm以上かどうかを評価します。バッチ間の安定性を確保するには、工程能力 (Cpk) 分析用にテスト データを保持する必要があります。
ストレス解消と最終的な合格基準
切断プロセスではブレード内部に残留引張応力が導入され、高温合金はこの残留応力に非常に敏感であり、その後の使用中に低サイクル疲労亀裂を容易に引き起こす可能性があります。したがって、5 軸 CNC 加工が完了した後、内部応力を解放するために応力除去熱処理 (通常は中温域での長期保存) を行う必要があります。受け入れプロセスでは、図面のサイズだけでなく、表面の品質も確認されます。 ShowyMetalは量産時の外観品質を重視しており、傷がないこと、刃表面に継ぎ目がないこと、高い平滑性が求められます。これは、工具の固着を避けるために、荒加工から仕上げまでの各ステップで切削パラメータを厳密に制御する必要があることを意味します。技術調達の場合、サプライヤーがサイズ、粗さ、応力除去認証を含む完全な検査レポートを提供できるかどうかが、そのプロセス能力を判断するための重要な基準となります。成熟した検出および修正機能を備えたメーカーを選択すると、プロジェクトのリスクを大幅に軽減できます。
効果的な処理要件をサプライヤーに提示するにはどうすればよいですか?
Q: ガスタービンブレードを加工するには、図面に加えてどのような情報を提供する必要がありますか?
回答: 完全な CAD モデルと 2D 図面に加えて、特定の材料グレードと熱処理状態 (固溶体時効など)、および主要部品の品質要件 (探傷基準など) を提供することをお勧めします。壁が薄いエリアの場合は、監視を強化する必要がある振動マークの危険エリアにマークを付けることが最善です。
異なる硬度状態は加工にどのような影響を与えますか?
Q: 材料の硬度が異なる場合、切削パラメータを大幅に調整する必要がありますか?
答え: はい。高温合金の切削抵抗は、柔らかい状態と熱い状態では大きく異なります。通常、サプライヤーは材料グレードに基づいて、対応する切削液の濃度と回転速度を推奨します。硬い材料の場合はCBNセラミック工具の使用をお勧めしますが、柔らかい材料の場合はコーティング超硬が使用されることが多く、それに応じて送り速度を下げる必要があります。
バッチ ブレードの動的バランスのパフォーマンスを確保するにはどうすればよいですか?
Q: ブレードをバッチで生産する場合、動的バランスの一貫性を確保するにはどうすればよいですか?
回答: 動的バランスは主にブレードの質量分布の均一性に依存します。このため、サプライヤーは量産時の一貫した切削代を厳密に管理し、変形をなくすための応力除去を行う必要があります。同時に、Cpk 値が基準を満たしていることを確認するために、サプライヤーに初品レポートとバッチ検査重量/動的バランス データの提供を要求することをお勧めします。
5軸加工のコスト管理方法は何ですか?
Q: 5軸加工はコストが高いですが、コストパフォーマンスを最適化するにはどうすればよいですか?
回答: 加工経路を最適化することでアイドルストロークを削減し、「旋削とフライスを組み合わせた」加工を使用して純粋なフライス領域の一部を置き換えることにより、作業時間を短縮することができます。さらに、合理的な工具を選択すると、工具の交換頻度を減らすことができます。購入者はサプライヤーとともに DFM (製造可能性設計) 監査を実施し、設計段階で機械加工が困難な構造的特徴を排除する必要があります。
標準以下の表面仕上げの一般的な原因は何ですか?
Q: 刃の表面に波紋や過度のザラザラがよく現れるのはなぜですか?
回答: 一般的な理由としては、期限内に交換されなかった工具の摩耗、主軸の不十分な冷却による熱変形、正しい工具軸の傾斜角を使用していないことによる「チップの切断」が挙げられます。サプライヤーに粗さ計のテストレポートの提供を依頼し、使用した冷却方法(最小量潤滑 MQL や高圧内部冷却など)の説明を依頼することが重要です。
要約する
ガス タービン ブレードの 5 軸 CNC 加工は、材料科学、プロセス パス、および機器制御を包括的に反映しています。高温合金加工の困難を克服する鍵は、科学的なツールの選択、正確な 5 軸の経路計画、および厳格なプロセス検査にあります。製品の信頼性向上に取り組むエンジニアや購入者にとって、高温合金加工の豊富な経験、完全な検査システム、外観の一貫性を重視するパートナーを選ぶことが重要です。高温合金ブレードのカスタマイズが困難な場合は、詳細な図面と技術仕様をお送りください。専門的なプロセス評価と見積もりサービスを提供します。



