





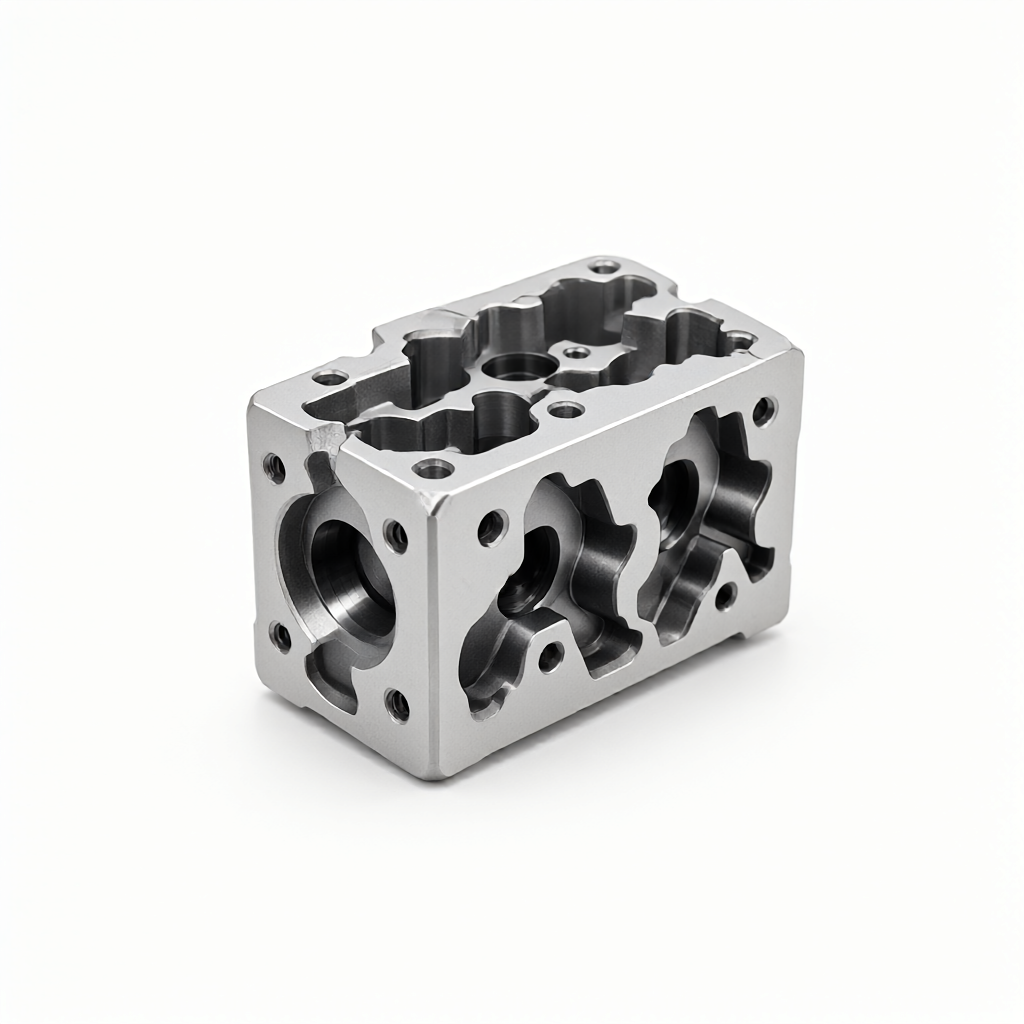
油圧バルブブロックの 5 軸 CNC 加工の核心的な難しさと処理シーケンスロジック
油圧バルブ ブロックの 5 軸 CNC 加工では、内部キャビティの複雑な穴システムの加工順序が、部品の幾何公差性能と表面品質を直接決定します。調達エンジニアは、工具の干渉や不十分な剛性サポートのリスクを無視することが多く、その結果、最終的なバルブ ブロックが廃棄されたり、二次修理が必要になったりすることがあります。中心的な問題は、多方向、深穴、および交差穴の制約の下で組み立て要件を満たす、安定した再現可能な切断パスをどのように計画するかです。
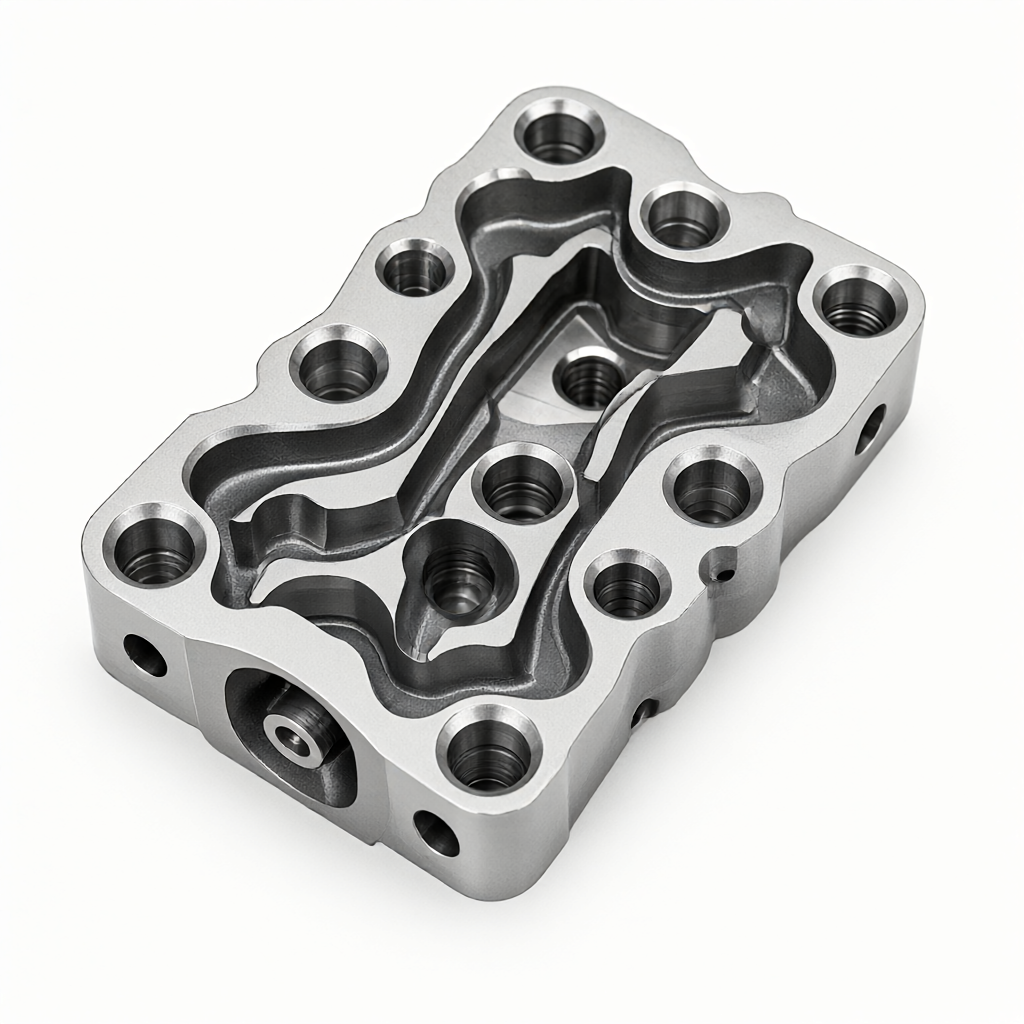
油圧バルブ ブロックは通常、高強度合金鋼 (42CrMo や 30CrMo など) またはステンレス鋼 (316L) で作られ、硬度は HRC 30 ~ 40 までです。この種の材料は切削抵抗が高く放熱性が悪く、内部キャビティ構造には主座標系に平行ではない複数の斜め穴、十字穴、止まり穴が含まれることがよくあります。処理シーケンスが適切に計画されていない場合、次のような障害モードが発生する可能性があります。
- 工具干渉:後方の工具が加工面に衝突し、工具が折れたり、部品表面に傷がついたりします。
- ナイフで変形させましょう:カンチレバーの長さが長すぎるとツールホルダーの剛性が不足し、「ナイフ降伏」現象が発生し、口径偏差が±0.01mmの基準を超えてしまいます。
- 残留応力集中:細さ、粗さの逆操作によりブランク内部の応力解放がアンバランスとなり、熱処理後に寸法が変動します。
したがって、科学的処理シーケンスの計画はプログラミング スキルであるだけでなく、バッチの一貫性を確保するためのエンジニアリングの基礎でもあります。技術調達においては、サプライヤーの能力を評価する際に、5軸連携によるシミュレーション検証能力を有しているか、三次元座標データや表面粗さレポートをいち早く提供できるかなどを重視する必要がある。
材料特性制限処理ウィンドウ
油圧バルブ ブロックの材料の選択は、切断パラメータとシーケンスの配置に直接影響します。 42CrMo 鋼は優れた靭性を持っていますが、明らかな加工硬化傾向があります。切削速度が遅すぎたり、送り速度が大きすぎたりすると、表面が急速に硬化し、その後の仕上げが困難になります。荒加工では大きな送りと中速の戦略を使用し、塑性変形を抑えるために仕上げ加工では速度を上げて送りを下げることをお勧めします。
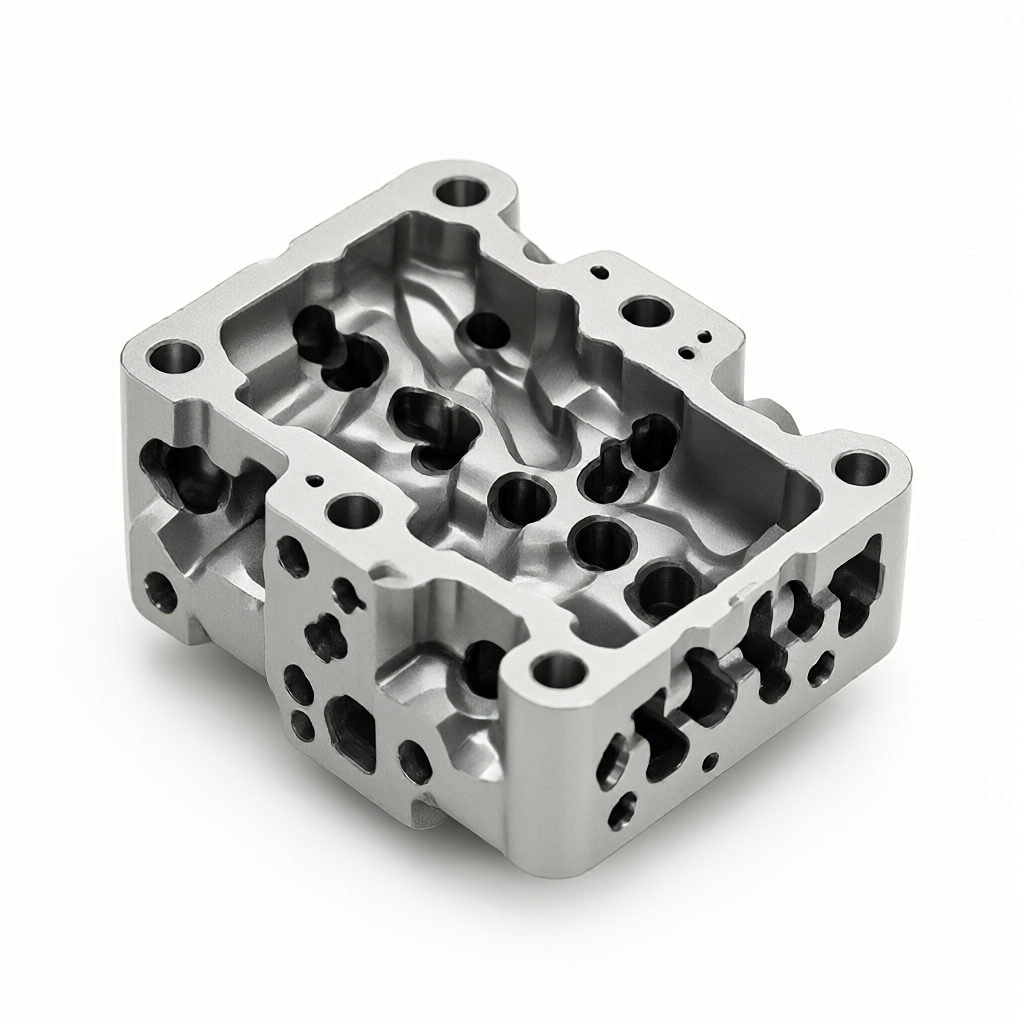
316L ステンレス鋼の熱伝導率は炭素鋼の 1/3 にすぎず、切削領域が高温になると工具のコーティングが剥がれやすくなります。 5軸加工では角度変更が頻繁に行われるため、工具の再切削時の衝撃荷重が大きいため、短い刃長径比(L/D 0.8)を選定するか、切削角度を調整するか、工具ホルダの突き出し長さを短くする必要があります。
サプライヤーの計画を検討する際には、技術調達にシミュレーション レポートのスクリーンショットとツールの剛性計算データを提供するよう要求する必要があります。図面サイズだけでなく、技術力を判断する重要な証拠となります。
合格基準と一般的な欠陥の回避
油圧バルブブロックの受け入れには、寸法検査だけでなく、表面品質と機能テストも含まれます。よくある落とし穴とその回避方法は次のとおりです。
許容範囲外のサイズ
現象:十字穴位置偏差>0.05mm。
理由:クランプ変形や熱膨張収縮は補正されません。
避ける: 多点フレキシブルクランプを使用してクランプ力を分散します。処理環境温度を20±2℃に管理、または温度補償測定を行っております。
表面の傷
現象:内壁に縦傷や螺旋傷がございます。
理由:切削ビビリや工具欠け。
避ける: 共振周波数を避けるために送り比を最適化します。定期的に工具の摩耗を検出し、強制的な工具交換の回数を設定します。熱を奪うために十分な冷却液の流れ (>80 L/min) を確保してください。
シール面漏れ
現象:平面度 >0.01mm、ガスケットシール不良の原因となります。
避ける: 平面度の検出にはレーザー干渉計または高精度水準器が使用されます。仕上げ後の再クランプは避け、最終加工には専用の生爪や真空吸盤をご使用ください。
FAQ:油圧バルブブロックの5軸加工に関するよくある質問
油圧バルブ ブロックの 5 軸 CNC 加工における穴径の最小制限はどれくらいですか?
従来の5軸加工では工具剛性の制限があったため、最小径3mmの貫通穴を安定して加工できました。より小さな穴(2mm未満など)を加工する必要がある場合は、専用のドリリング&タッピングセンターやレーザードリリングを使用するか、5軸工作機械の超短刃マイクロフライスを使用することをお勧めしますが、コストは大幅に増加します。
42CrMo鋼製油圧バルブブロックを加工する前に熱処理は必要ですか?
はい。 42CrMo には強度と靱性のマッチングに高い要件があり、通常は切断前に HRC 28 ~ 32 の範囲まで焼き入れと焼き戻しを行う必要があります。熱処理を行わないブランクは切削抵抗が高く、最終部品の寸法安定性が悪くなります。
サプライヤーの 5 軸加工能力が本物かどうかを確認するにはどうすればよいですか?
最初の 3 次元座標測定レポート (CMM データ)、測定された表面粗さ値、およびツール パス シミュレーションのスクリーンショットを提供する必要があります。さらに、オンライン補正機能の有無や、加工中にプローブを介して工具の摩耗を自動的に補正できるかどうかを確認できます。
量産時に油圧バルブブロックの互換性を確保するにはどうすればよいですか?
鍵となるのは、治具の一貫性と工作機械の再現性です。通常の製造業者は、特殊な治具を使用し、SPC (統計的工程管理) を通じて限界寸法の工程能力指数 (Cpk>1.33) を監視し、バッチ内の寸法変動が ±0.005mm 以内に制御されるようにする必要があります。
加工後の表面処理は含まれますか?
油圧バルブ ブロックには通常、追加の表面処理は必要ありませんが、スケールを除去して耐食性を向上させるために、内部流路を電解研磨または酸洗し、不動態化する必要があります。外観要件がある場合は、外装を陽極酸化またはスプレーコーティングすることができますが、コーティングが寸法に及ぼす影響に注意を払う必要があり、コーティングの厚さは公差内に確保する必要があります。
まとめ:図面から量産までのエンジニアリング思考
油圧バルブブロックの5軸CNC加工の真価は、「加工できるかどうか」だけではなく、「予測可能なコストと安定した品質でバッチ納品できるかどうか」にあります。加工シーケンス計画、材料マッチング、シミュレーション検証、プロセス制御が一体となって、精密製造のためのエンジニアリング閉ループを形成します。調達および研究開発エンジニアにとって、完全なプロセス チェーンとテスト機能を備えたパートナーを選択することは、単に価格を比較するよりも長期的な価値があります。複雑な油圧バルブ ブロックや同様の精密構造部品をお持ちの場合は、プロセスの実現可能性評価と迅速な見積りのために図面を提供していただけます。



