






アルミニウム合金グレードの選択が CNC 加工パフォーマンスに与える影響
精密アルミニウム合金 CNC 部品のカスタマイズでは、材料グレードが加工の難易度、コスト、最終的な性能を決定する中心的な変数となります。エンジニアが製品を選択する際に強度やコストのみに注目すると、納期や歩留まりに対する機械加工性の重要な影響を無視してしまうことがよくあります。主流の航空グレードのアルミニウム材料の中で、7075-T6 は強度が高いため構造部品によく使用されますが、その焼入れ硬化特性により、切削抵抗が高く、工具の摩耗が早いという特徴があります。対照的に、6061-T6 は優れた切削性能と加工安定性を備えており、効率とコストパフォーマンスのバランスを考慮した量産用の一般的な選択肢です。 5052-H32は、優れた耐食性と表面形成能力により、外観部品や板金接合部品に多く使用されます。
「カットファクター」を理解することは、購入を決定する上で非常に重要です。 6061 アルミニウム合金の相対的な切削性能はベンチマーク値に近く、標準的な超硬工具や特殊ハイス工具を使用しても安定した送りを維持できます。一方、7075 は温度上昇を制御し、ワークピースの熱変形を避けるために、より低い切込み深さと回転速度を必要とします。図面にグレードが指定されていない場合は、後処理の手戻りのリスクを軽減するために 6061-T6 を優先することをお勧めします。
一般的に使用されるアルミニウム合金グレードの特性比較
- 6061-T6: 加工が容易で、溶接が容易で、表面コーティング効果が良好で、ほとんどの一般機械および家電製品の筐体に適しています。
- 7075-T6:比強度が非常に高く、航空宇宙部品やハイエンドの機械構造部品に適しています。ただし、耐食性はやや弱く、表面に白い腐食が出やすいです。
- 5052-H32:耐食性が良く、成形性に優れているため、屋外用機器、燃料タンク、表面研磨が必要な外装部品などに適しています。
CNC加工公差と表面粗さ規格解析
公差機能は工場のプロセス管理レベルを直接反映します。アルミニウム合金 CNC 加工の選択では、図面上の公差レベルが一般公差 (ISO 2768-mK など) であるか、精密公差であるかを明確にする必要があります。従来の3軸フライス加工の寸法公差は通常±0.1mm以内に抑えられますが、5軸連動旋削・フライス複合技術と精密治具を併用することで、重要な寸法公差を±0.01mm以内に安定化させることができます。
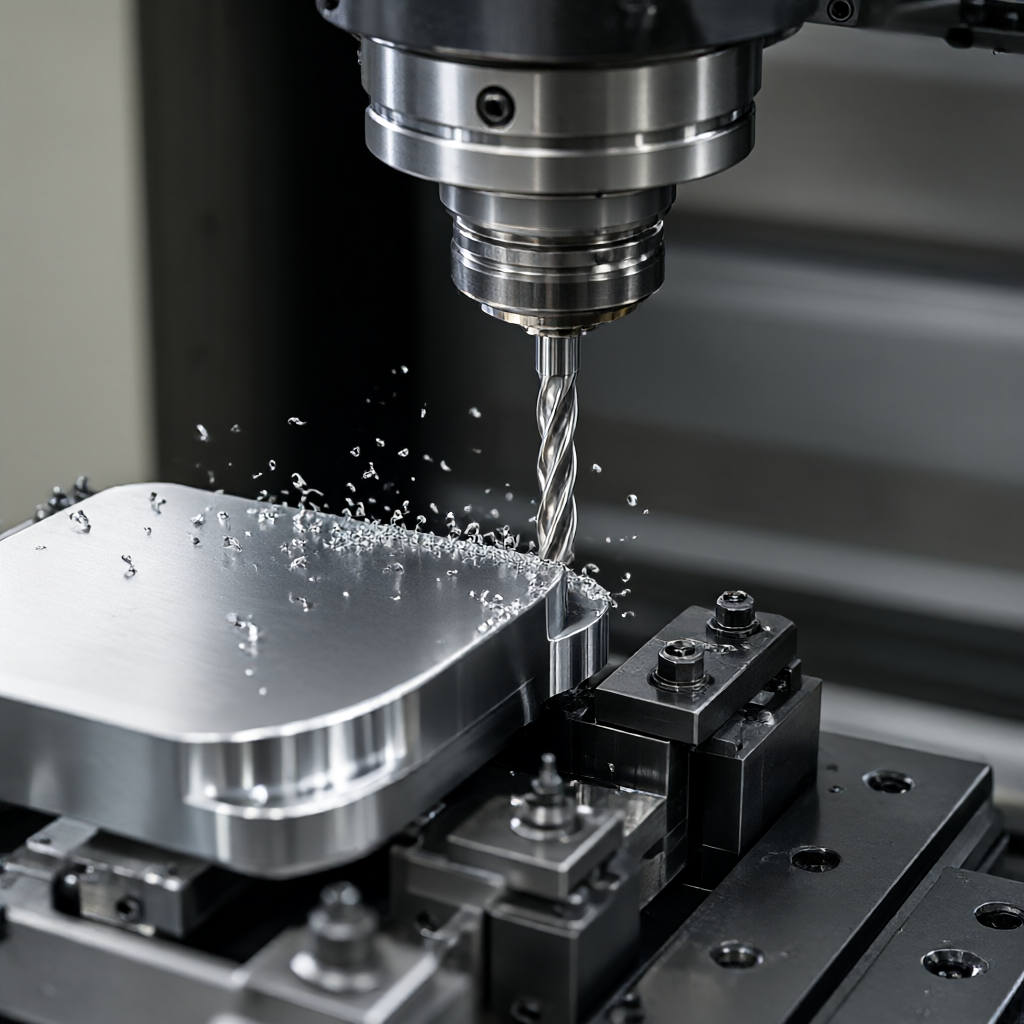
表面粗さ (Ra) は、外観と組み立て機能の両方の指標です。通常のフライス面の Ra 値は 0.8 ~ 1.6 μm の範囲がほとんどです。高光沢の表面や鏡面効果を実現する必要がある場合は、バリ取り、研削、または陽極酸化仕上げプロセスを追加する必要があります。光学デバイスやハイエンド 3C 製品の外観表面では、Ra0.4μm が一般的な許容しきい値となっており、その後の加工に影響を与える深い工具跡を避けるために、機械加工段階で適度な研磨代を確保する必要があります。
公差クラスは製造コストに関連しています
| 公差クラス | 一般的なサイズ範囲 | 加工方法 | コスト要因 |
|---|---|---|---|
| 標準公差 | ±0.1mm | 3軸フライス加工/旋削加工 | ベンチマーク |
| 精度公差 | ±0.05mm | 精密な治具の位置決め | 1.3~1.5 |
| 高精度公差 | ±0.01mm | 5 軸/旋削およびフライス加工の組み合わせ + 複数のクランプ | 2.0 以上 |
さまざまな表面処理オプションの長所と短所の評価
表面処理は外観に関係するだけでなく、アルミニウム部品の耐食性やその後のスプレー接着にも影響します。オプションを比較するときは、プロセスのサイクル タイムとバッチの一貫性を比較検討する必要があります。陽極酸化処理は、アルミニウム部品に最も一般的に使用される表面硬化および着色プロセスです。標準膜厚は8~12μmで、耐摩耗性、耐食性に優れています。サンドブラストを施すと、ナイフの加工跡が消え、マットな質感が得られます。アルマイト処理の前に必要な処理としてよく使用されます。
特殊な外観要件があるプロジェクトの場合、鏡面研磨と硬質陽極酸化処理 (30μm 以上) はまったく別の工程となります。鏡面研磨は見た目の美しさを追求しますが、ワーク内部の残留応力に弱く、低温時効処理が必要です。硬質陽極酸化処理は、厚い酸化皮膜により硬度を向上させ、高摩擦条件に適しています。モデルを選択するときは、納期遅延につながる「過剰処理」を避けるために、最終使用環境 (屋外の塩水噴霧、手持ちの摩擦など) に基づいてプロセス チェーンを逆にする必要があります。
加工プロセスパスとクランプ方式の設計
加工経路の合理性は、加工変形量と設備利用率を決定します。薄肉アルミニウムの場合(肉厚)


