






アルミニウム合金の薄肉部品は、CNC 加工中に切削熱、クランプ応力、材料の弾性回復により容易に変形し、寸法の偏差や平面度の不良が発生します。アルミニウム合金の薄肉部品の変形を正確に制御するには、プロセス計画、工具の選択、切削パラメータ、クランプ方法の 4 つの側面から協調して最適化する必要があります。肉厚が 2mm 未満の精密部品の場合は、残留応力の解放による反りのリスクを最小限に抑えるために、「分割切削 + 急速後退」戦略を採用し、単一工具の最大ラジアル力 30N 以内に切削力を制御することをお勧めします。プロジェクトに薄壁のシェルや大きなフレーム構造が含まれる場合は、当社のプロセス エンジニアリング チームが提供する DFM 解析レポートを参照して、量産の一貫性を確保できます。
アルミニウム合金薄肉部品の変形の核心機構と破壊モード
アルミニウム合金 (6061-T6、7075-T6 など) は高い比強度と弾性率を備えていますが、薄壁構造 (壁厚は通常 2 mm 未満と定義されます) では、その剛性は小さな変位に対して非常に敏感です。変形は主に 3 つのメカニズムによって引き起こされます。
- 切断熱効果:アルミニウム合金の熱伝導率は高い(約200~230 W/m・K)ものの、高速フライス加工による局所的な温度上昇により微視的な熱応力勾配が生じ、冷却後に切削工具方向に曲がりが発生します。
- 残留応力の除去:鋳造品または押出品の内部には初期の残留応力があり、材料が除去されると応力場が再分布し、巨視的な変形を引き起こします。
- クランプ変形:薄肉部品は曲げ剛性が低く、リジッドクランプでは弾性変形や緩み後の反発が発生し、加工代が不均一になります。
故障の特徴は、加工後の過度の平坦度 (>0.05mm/100mm) やキー合わせ面のサイズのずれとして現れることがよくあります。航空や半導体キャリアのシナリオでは、この変形は組み立ての干渉や気密不良に直接つながります。
プロセスパス計画: 積層切断とマージン制御
従来の「フリーサイズ」戦略では、必然的に薄肉部品の変形が生じます。効果的なプロセス パスは、「粗いステップから細かいステップへ、小さなステップと迅速なステップ」の原則に従う必要があります。
荒加工代確保戦略
肉厚 1.5 mm の 6061 アルミニウム部品の場合、荒加工後に 0.3 ~ 0.5 mm の均一なマージンを残すことをお勧めします。許容値が大きすぎると、切込み深さが大きくなり、仕上げ加工時に応力が不均一になります。許容値が小さすぎると、前工程の変形を補償できなくなります。干渉チェックは CAM ソフトウェアを通じて実行され、対称的なマージン分布が保証されます。
中仕上げと熱バランス調整
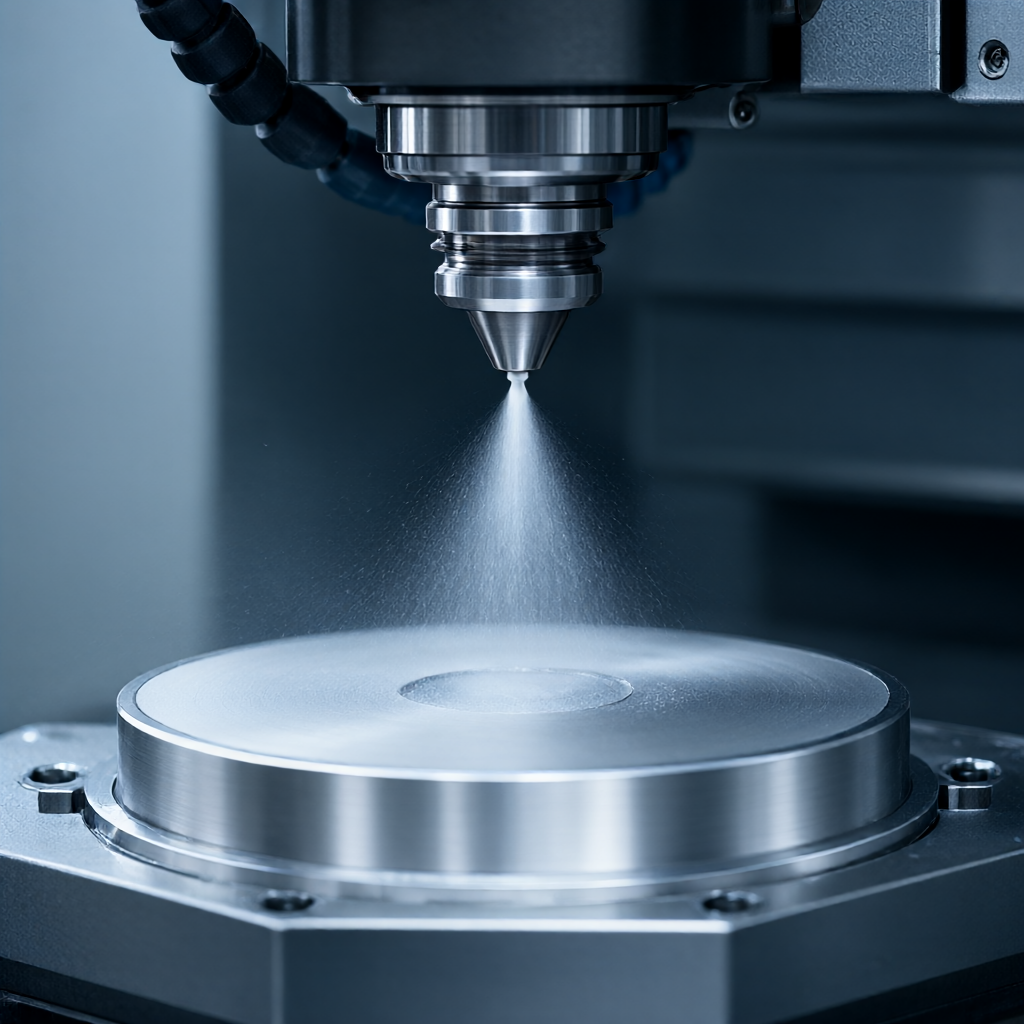
中仕上げ段階では、高速 (8000 ~ 12000 rpm) および小送り (0.05 ~ 0.1 mm/rev) 戦略が採用され、単位切削抵抗が低減されます。この際、ワークの温度上昇を10℃以内に抑え、熱変形を低減するために、微量潤滑(MQL)または高圧水冷を有効にしてください。
仕上げ後退経路
仕上げ加工には登りフライスを使用し、工具経路間隔は0.5~1mmに管理してオーバーラップ率を確保しています。主な機能は、最後の 10% で切削速度を 20% 低下させ、急速後退モード (G0 または G38 コマンド) を使用して、工具が溝の底に留まって熱くなるのを避けることです。
工具の選択とパラメータのマッチング: 切削衝撃の軽減
工具の形状は切削の滑らかさを直接決定します。薄肉部品の加工には大きなラウンドノーズ R または鋭角の工具は禁止されており、ねじれ角の大きなエンドミルが推奨されます。
| パラメータ項目 | 推奨値・特徴 | エンジニアリング上の正当性 |
|---|---|---|
| 工具ねじれ角 | 40°~55°(4枚刃以上) | 大きなねじれ角により「せん断」効果が得られ、軸方向の力が軽減され、びびりのリスクが軽減されます。 |
| コーティング材 | TiAlN またはコーティングなしの高速度鋼 (HSS) | アルミニウムはナイフにくっつきやすいため、ハードコートの摩擦係数を低くする必要があります。ハイスは靱性に優れ、欠けにくいです。 |
| 刃あたりの送り (fz) | 0.08~0.12mm/rev | 小さすぎると、構成エッジが簡単に生成されます。大きすぎると切り込みが大きくなり変形の原因となります。 |
| 速度(S) | 10,000~15,000rpm | 高い回転速度により、小さな切込み深さを補い、高い表面品質(Ra)を維持します。<0.8μm) |
注:超硬工具を使用する場合は、刃先の鋭さを確保する必要があります。鈍いツールを使用すると、押し出し領域が増加し、薄肉部品の変形が大幅に悪化します。工具の摩耗を定期的に監視し、VB 値が 0.1mm を超えたら交換してください。
クランプおよびサポート技術: 拘束変形を最小限に抑える
セットアップは変形における最大の外部変数です。硬すぎるのは禁物で、適度な柔軟性がポイントです。
真空吸着とフレキシブルクランプ
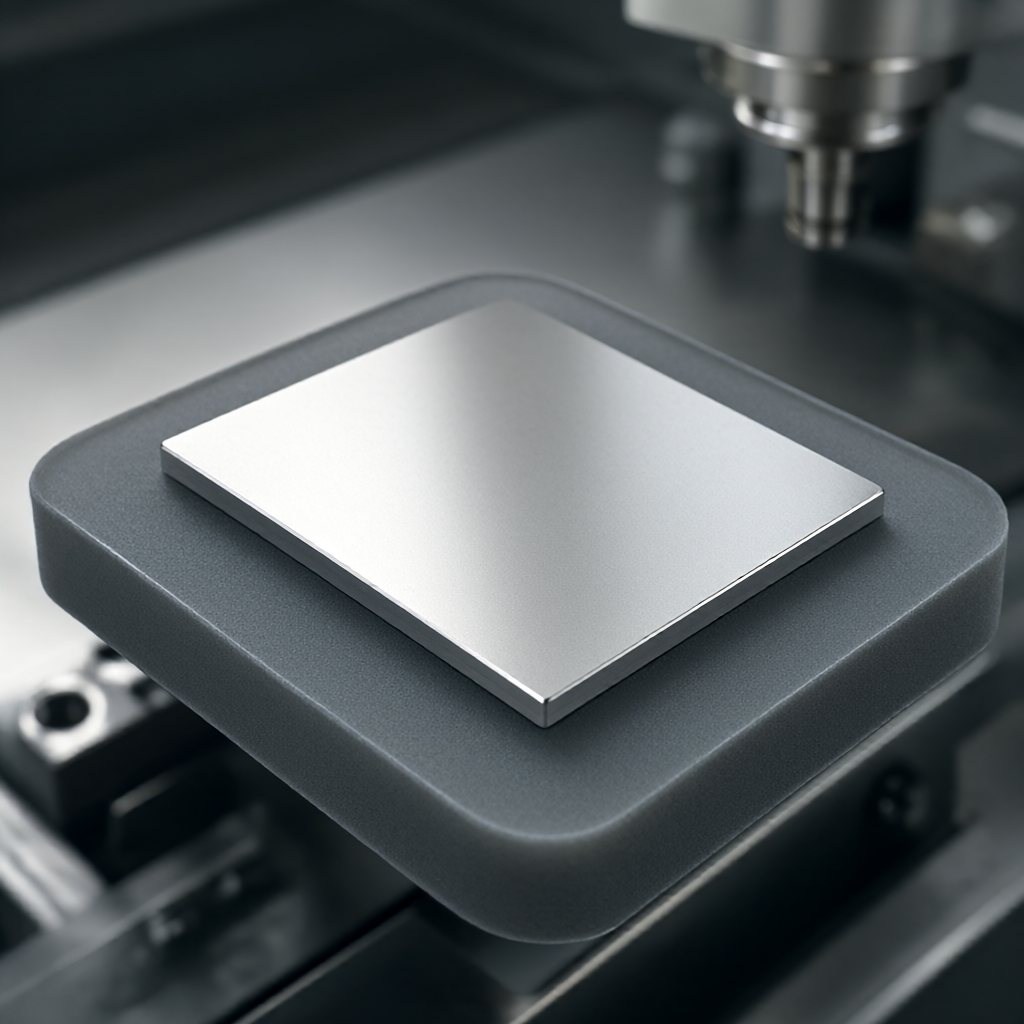
フラットシートの場合は、真空吸着プラットフォームをお勧めします。スポンジまたはポリウレタンのダイヤフラムと併用すると、均等なサポートを提供し、点接触のへこみを防ぎます。特殊な形状の部品の場合は、厚さ 2 ~ 3 mm のポリウレタン (硬度ショア A 40 ~ 60) の柔らかいライニングがクランプ力を吸収するように設計されています。
加工穴と補助サポート
側面が長い薄肉構造 (ラジエーター フレームなど) では、位置決め用の加工穴が確保されています。加工前に、ねじ付きカラムを通して持ち上げられ、小さな予圧力が適用されます (<10N),加工中保持支撑点连续。避免将支撑点放在薄壁悬臂端,支撑点应靠近刚性基体。
分割処理戦略
複雑なシェルの場合は、パーツを 2 つの半壁に分割し、別々に処理し、最後に接着またはリベット止めで組み立てることをお勧めします。この方法では、加工全体における変形の大きなリスクは完全に回避されますが、組み立て工程が増加するため、効率と比較する必要があります。
品質検査と変形修正のクローズドループ
変形制御は 1 回限りの操作ではなく、反復的なプロセスです。 「処理-測定-補正」の閉ループを確立する必要があります。
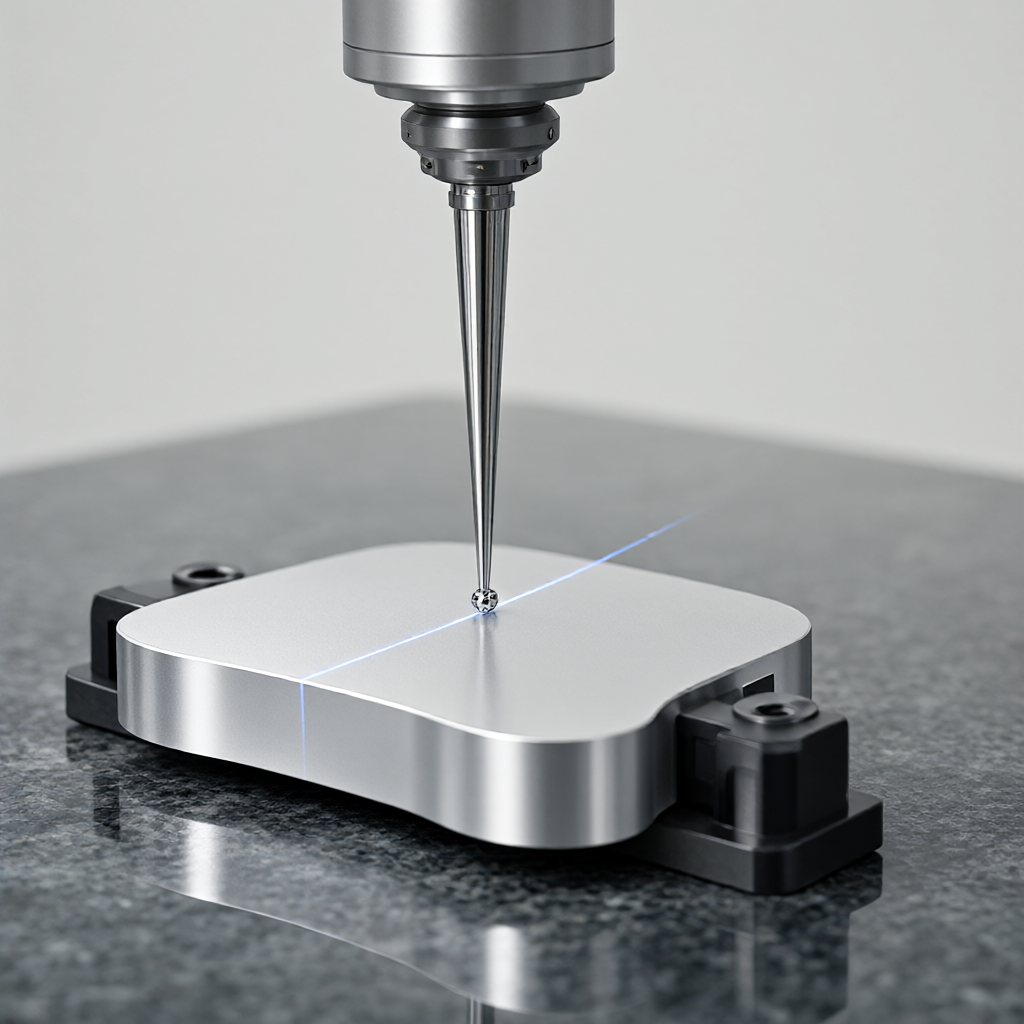
- 座標測定 (CMM):平坦度とキーホールの位置の監視に重点を置き、シフトごとに 1 つの部品がランダムに検査されます。データは CAM プログラムにフィードバックされ、次のピースの工具経路補正値が変更されます。
- 光学オートコリメータ:スピンドルの垂直性とワークピースの熱ドリフトを最大 0.5μm の精度で監視するために使用されます。
- 形状記憶合金ピン:高度なアプリケーションでは、スマート ピンを使用してストレスを監視し、リアルタイムで工作機械のアラームをトリガーします。
カッターの方向に 0.02 mm の系統的な曲がりが検出された場合、CAM のこの領域に 0.02 mm の切込み深さ補正を追加する必要があります。この「事前変形」修正方法により、量産時のスクラップ率を大幅に削減できます。
アルミニウム合金薄肉部品の加工における一般的な問題のトラブルシューティング
アルミニウム合金の薄肉部品が加工後に反るのはなぜですか?
主な原因は、残留応力の不均一な解放と切削熱の蓄積です。積層切削を行っているか、冷却が十分であるかを確認してください。反り方向が固定の場合、仕上げパスに逆補正代を加える必要があります。
薄肉部品をクランプしたときに変形しやすい場合はどうすればよいですか?
代わりに、低硬度ポリウレタンのソフトクランプまたは真空吸引を使用してください。硬い万力で直接クランプすることは避けてください。単位圧力をアルミニウムの降伏限界以下に下げるために、柔軟なブッシュにパッドを入れ、接触面を分散させる必要があります。
アルミニウム薄肉加工に適した切削液の選び方は?
アルミニウム合金の薄肉部品の加工には、濃度 8 ~ 12% の全合成水溶性切削油剤の使用を推奨します。合成液体は潤滑性に優れており、アルミニウムと反応してマイクロチャネルを閉塞する銅スラッジを形成しにくいです。アルミニウム表面の腐食を防ぐために、高濃度の硫化物を含むオイルの使用は避けてください。
肉厚 1mm のアルミニウム部品ではどの程度の公差を達成できますか?
厳密なプロセス管理(事前変形補正 + フレキシブルクランプ + 高速ミーリング)により、寸法公差は±0.02mmで安定し、平面度は0.05mm/100mmです。事前の変形補正を行わない場合、通常は±0.05mmしか保証できません。
大量生産において薄肉部品の一貫性を確保するにはどうすればよいですか?
鍵となるのはプロセスの標準化とオンライン監視です。工具補正戦略が固定され、CMM のフルサイズ検査が 50 個ごとに実行され、変形傾向線が記録されます。傾向が逸脱すると、生産は直ちに停止され、クランプベンチマークが再調整されます。
協力のための結論と提案
アルミニウム合金薄肉部品の変形の制御は、「応力低減、熱制御、ソフト拘束」を核とした材料とプロセスの体系的なエンジニアリングです。合理的な CAM パス計画、高性能工具マッチング、柔軟なクランプ設計により、加工変形をプロジェクトの許容範囲内に制御できます。 ShowyMetal は 72 台の精密 CNC 装置と完全な検査システムを備えており、さまざまな複雑な薄肉構造の DFM 解析からバッチ納品までのワンストップ ソリューションを提供できます。薄肉部品の変形の問題に直面した場合は、図面と技術仕様をご提供ください。お客様専用のプロセス最適化計画を作成します。


