






アルミニウム合金 CNC 加工におけるピット回避の核心は、設計段階で切削工具の破損、ワークピースの変形、または公差の不安定性を引き起こす可能性のある構造を回避することです。技術調達およびエンジニアにとって、「製造性を考慮した設計 (DFM)」を理解すると、単に材料グレードに焦点を当てるよりも、数週間のやり直し作業を節約できます。 6061-T6、7075-T6、5052 などの一般的なアルミニウム材料は優れた切削性能を持っています。しかし、構造に深い溝や薄肉、複雑な入隅がある場合、量産時にビビリマークや応力解放変形、さらには工具折損が発生しやすくなります。この記事では、5 種類の高リスク構造の詳細な分析を提供し、図面を発行する前にリスクを特定し、±0.01 mm の公差要件を安定して達成できるようにするための具体的なサイズ制限、代替案、および許容基準を提供します。
深キャビティ・深溝構造:工具径とアスペクト比の見えない罠
アルミニウム合金のフライス加工では、深いポケットや深い溝が工具びびりの発生率の高い領域です。工具の突き出し長さは剛性によって制限されます。溝深さと工具径の比(L/D)がある閾値を超えると、工具の切込み深さ方向のたわみが急激に大きくなり、面粗さがRa3.2μm以上に悪化し、場合によっては工具が倒れてしまいます。通常はL/Dを3:1以内に制御することを推奨します。 L/D が 5:1 を超える場合は、切削パラメータを調整するか、プロセス パスを変更する必要があります。
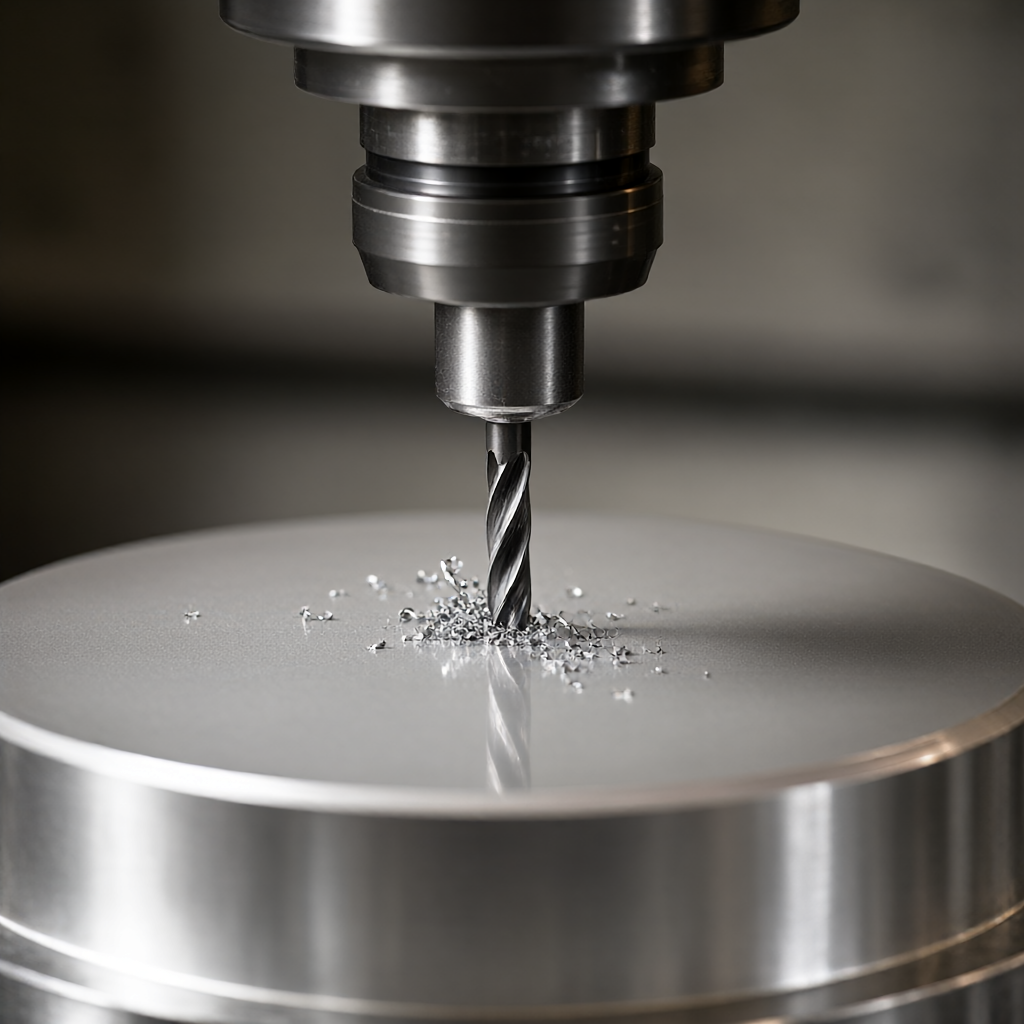
構造パラメータの制限と代替案
- アスペクト比の制限:深溝加工用の標準エンドミルではL/D≦3を推奨します。深くする必要がある場合は、荒加工で余裕(0.5~1.0mm)を残し、仕上げには短い工具を使用してください。
- スロット幅の制限: 溝幅が工具径の 1.2 倍以上であると、工具の芯出しが安定せず、横ずれが発生しやすくなります。
- 代替: 止まり穴やキャビティが深すぎる場合は、旋削加工 (回転対称の場合) または側壁の放電 (EDM) 加工を行った後、底面を CNC 仕上げすることを検討できます。
| L/D比 | 主なリスク | 推奨される対策 |
|---|---|---|
| ≤ 3 | 定期的な切断、低リスク | 中程度の送り速度で 4 枚刃または 5 枚刃のエンドミルを使用した標準的な高速ミーリング加工 |
| 3 - 5 | 振動痕が発生し、平滑性が低下する | 荒加工と仕上げ加工を分け、仕上げ加工は0.1~0.2mm程度の余裕を持たせ、速度を落としてください。 |
| > 5 | ドリリングとタッピングまたは EDM 成形に切り替えると、CNC は輪郭のトリミングのみを行います。 |
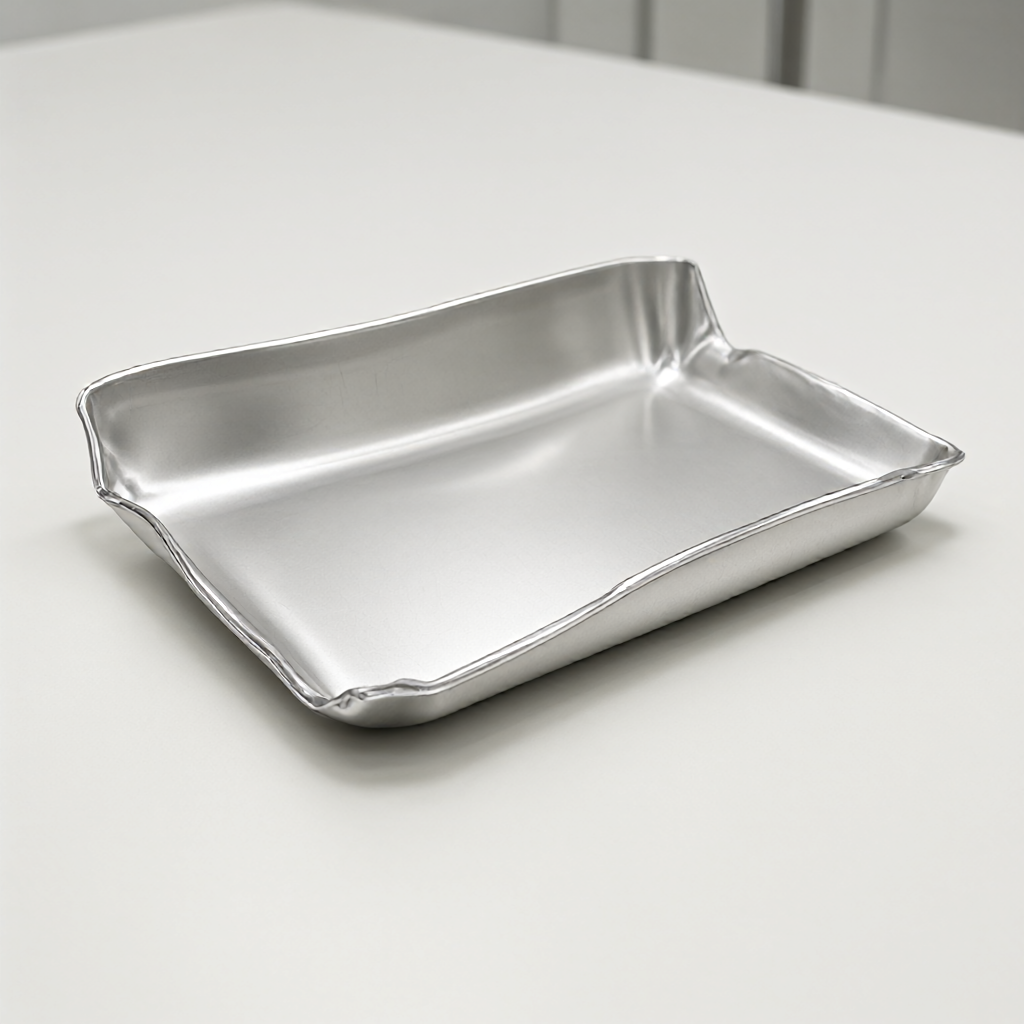
- 変形は保留: 設計図面では、薄肉領域に 0.05 ~ 0.10 mm の変形マージンを確保するか、CAM プログラミングの「補正薄肉切削」戦略を有効にする必要があります (側面の切削量を 0.05 mm 以内に減らす)。
- 材料の選択: 6061-T6 は A380 より優れた耐クリープ性を備えており、高い平坦性が要求される薄肉構造に適しています。
鋭角と内部 R 値: 工具形状の限界に対する物理的制約
「内部Rなし」はアルミニウム合金CNC加工における大きな設計上の誤解です。エンドミルのノーズ半径は、内部フィレットの最小サイズを物理的に決定します。設計図に直角の内角 (R0) が含まれている場合、加工後に工具先端半径のフィレットが必要です (たとえば、6 mm 工具を使用する場合、実際の内部 R ≈ 3 mm、工具半径オフセットを差し引く必要があります)。複数回の送りで無理に余分な材料を除去すると、非常に効率が悪いだけでなく、応力集中が起こりやすく疲労破壊の原因となります。
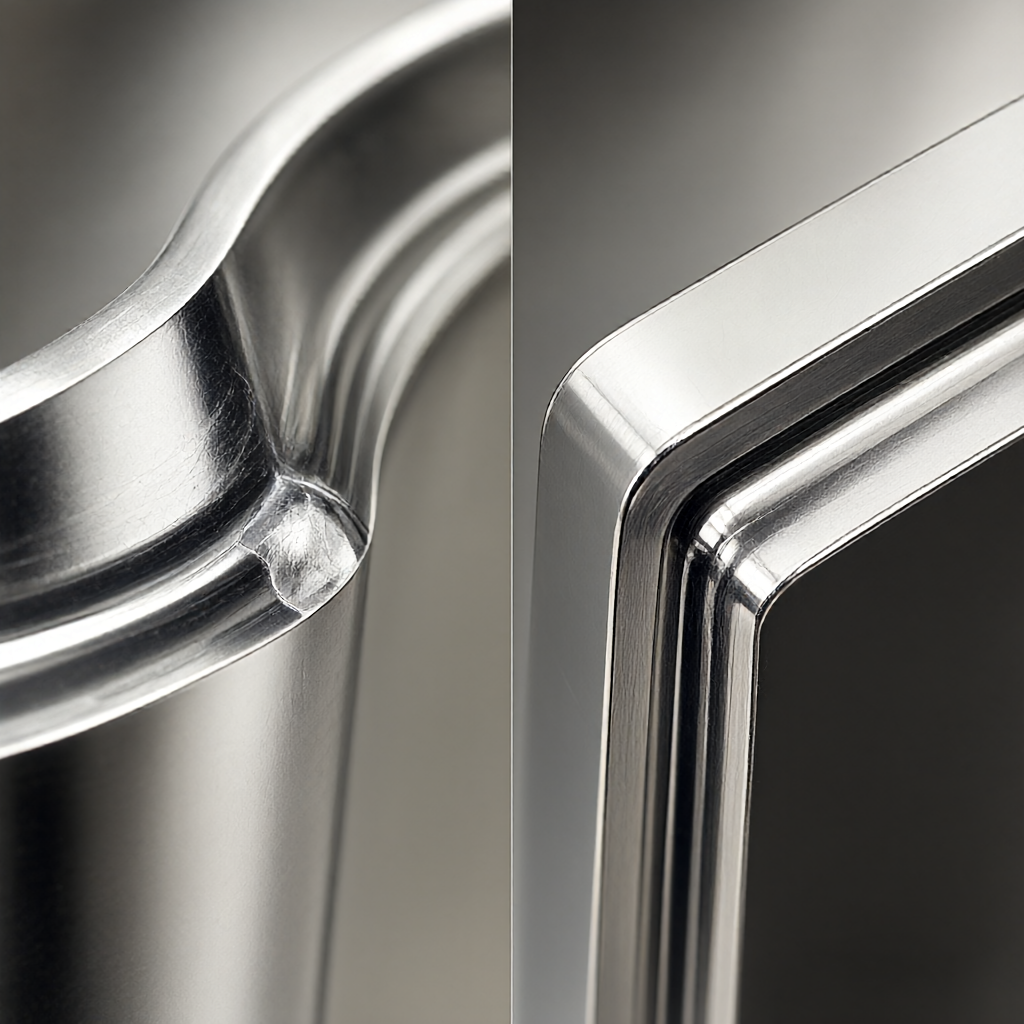
内部R値設定仕様
- 最小内R:内R≧工具半径の1.5倍を推奨します。 1mmの平底ナイフを使用する場合、内Rは0.5mm以上になるように設計しますが、工具摩耗後の広がりスペースを考慮する必要があります。
- 外部R値:外周Rは2mm以上を推奨します。外周Rが小さすぎるとコーナ部で工具の荷重が急激に変化し、工具の摩耗が早まります。
- 代替プロセス: 構造に最小 R 値 (5 など) が必要な場合
低い(ツールを頻繁に交換する必要がある) 中(フィードを傾けることができます) 工具の破損と振動痕 マルチレイヤー処理に分割するか、代わりに EDM を使用します 薄い壁( おすすめの記事関連コンテンツ
興味を持ちそうな記事をもっと見る。
2時間見積もり図面を送って、2時間で見積もりを。
STEP / DWG / PDF の図面をお送りください。エンジニアが2時間以内に無料DFM解析と工程提案を含む詳細見積もりをご返答します。義務はありません。
図面を送るだけ——あとはすべてお任せください
STEP / DWG / PDF 図面をお送りいただければ、2時間以内に無料DFM解析と工程提案を含む詳細見積もりをご提供。最小ロットの制約なし——1個から対応します。
リアルタイム問い合わせ


