





ターボ機械部品の 5 軸 CNC 加工のエントリーポイント: リジッドからスピンドルまで
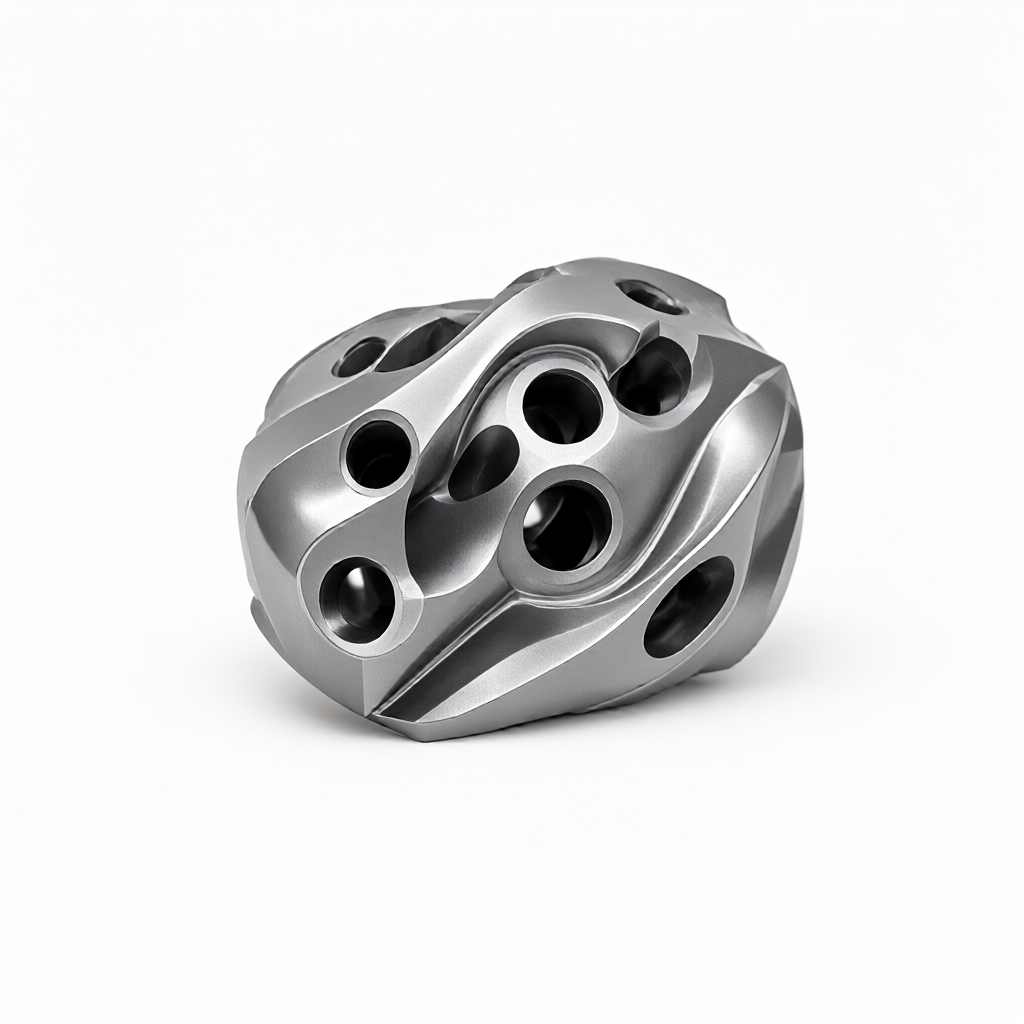
航空エンジンブレード、ガスタービンインペラ、精密ポンプバルブなどのターボ機械分野では、5軸CNC加工これは、複雑なサーフェスを解決するための中心となるパスです。しかし、多くの技術者や購入者は、問い合わせの際に誤解に陥る傾向があります。工作機械の 5 軸機能のみに注目し、動的剛性解析や主軸の選択が表面品質に与える大きな影響を無視しています。この記事では、72 台の CNC 装置のクラスターでの ShowyMetal の量産経験を組み合わせて、動的剛性評価と正確なスピンドル選択を通じて、Ra0.4μm の高仕上げ要件の下で寸法精度と±0.01mm のバッチ一貫性を確保する方法について詳細な分析を提供します。
ターボ機械加工部品における動的剛性の課題
ターボ機械の部品は通常、チタン合金 (Ti-6Al-4V など)、耐熱合金、または精密ステンレス鋼で作られています。これらの材料は剛性が高く、熱伝導率が低く、切断時に振動が発生しやすいです。従来の静的剛性指標 (工作機械テーブルの剛性など) では、高速切削時の表面品質を完全に予測することはできません。
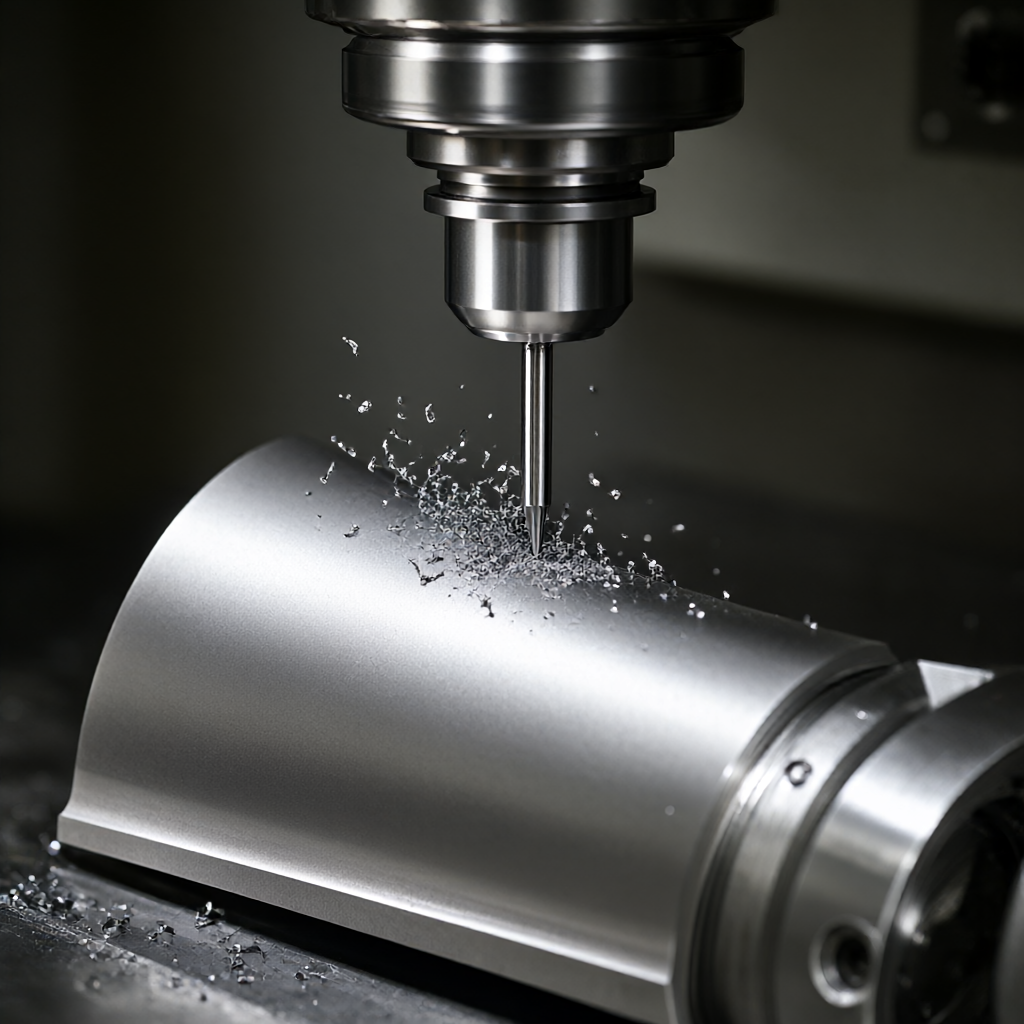
- 動的モーダル解析:工作機械、ワークピース、工具のシステムの固有振動数を特定する必要があります。主軸がこの周波数付近で回転すると共振が発生し、工具パターンの深さが深くなり、さらには微小チッピングが発生することがあります。
- 薄肉部品の変形:タービンブレードやインペラの壁厚は非常に薄いことが多く、切削力によって生じる一時的な変形量が ±0.01mm の公差範囲を超える場合があります。動的剛性が不十分な工作機械は「工具降伏」効果を引き起こし、寸法ドリフトを引き起こします。
購入者にとって、FEM(有限要素解析)に基づく切削シミュレーション機能を備えているかどうかを確認することは、単に「できるか?」と尋ねることよりも重要です。これは、最初の記事の合格率とバッチの安定性を直接決定します。
主軸の選択が加工精度に決定的に影響する
主軸は 5 軸工作機械の心臓部であり、その熱伸び特性と固有振動数が加工限界を直接決定します。ターボ機械部品の仕上げ段階では、スピンドルの選択では次のパラメータに焦点を当てる必要があります。
高速主軸の温度上昇制御
高速切削 (スピンドル速度 > 24,000 RPM) は、重大な熱影響を引き起こす可能性があります。通常の空冷または油冷スピンドルの熱安定時間は 4 ~ 6 時間にも及びますが、タービンホイールの加工は多くの場合、短いバッチで完了する必要があります。 ShowyMetal が使用する定温油冷スピンドルは、熱伸びを 5μm 以内に制御し、寸法のドリフトを効果的に補正します。
固有振動数と共振の回避
ワークの固有振動数を考慮して選定する必要があります。主軸の固有振動数が低すぎる場合(100 Hz 未満など)、高い送り速度で振動が誘発されやすくなります。薄肉のタービン部品の場合、3 軸/5 軸リンク時の軌道の滑らかさを確保するために、固有振動数が 200 Hz を超える主軸と高剛性ツールホルダ システムを使用することをお勧めします。
さまざまなスピンドル構成ソリューションの比較と適用可能なシナリオ
ターボ機械部品のバッチ サイズと精度要件に従って、エンジニアリング選択の参考として 2 つの主流のスピンドル構成ソリューションを比較しました。
| コントラストの寸法 | 高速電動スピンドル(ダイレクトドライブ) | メカニカルスピンドル(ベルト/シャフトドライブ) |
|---|---|---|
| 最高速度 | 20,000 - 40,000 RPM | 一般的に< 12,000 RPM |
| 適用加工種類 | 小径キャビティ(Ra0.4~0.8μm)の仕上げ、穴あけ、フライス加工 | 荒加工、大径端面、高強度除去 |
| 熱安定性 | 恒温システムと連携する必要があり、熱変形が小さい | 熱変形が大きく、長時間の一定温度が必要 |
| 動的剛性 | 高く、薄肉部品に適しています | 非常に高く、高い耐振動性が要求される荒加工に適しています |
| バッチの一貫性 | 高い、温度の影響を受けにくい | 中程度の場合、熱伸びの頻繁な校正が必要です |
エンジニアリングに関するアドバイス:タービン インペラなどの高精度バッチ部品の場合は、「粗仕上げ分離」戦略を採用することをお勧めします。つまり、機械式スピンドルまたは高出力スピンドルを使用して材料を迅速に除去し、最終仕上げには高速電動スピンドルに切り替えます。この戦略は、表面仕上げを確保しながら動的剛性の利点を維持します。
DFM の観点から 5 軸ツールパスを最適化する
優れた動的剛性は工作機械だけでなく、ツールパス戦略からも生まれます。ターボ機械部品を 5 軸で加工する場合、ShowyMetal のエンジニアリング チームは、DFM (製造可能性を考慮した設計) レビューを通じて次の条件を最適化します。
- 軸方向送り限界:薄肉領域では、局所的な応力集中による変形を避けるために、工具の軸方向の切削深さを制限します。例えば、Z軸送りステップを0.1mm以内に制御します。
- スピンドルスイング角度の最適化:主軸軸をより良い剛性範囲に保ちながら、工具と工作機械コラムとの衝突を回避します (通常、30° ~ 60° の間のスイング角度はより良い剛性を持ちます)。
- 空のストロークの分離:5軸リンク機能により、アイドルストロークを最適化し、非切削時間を短縮し、低速時の工作機械の熱ドリフトの蓄積を低減します。
シミュレーションソフトで工具経路と工作機械の運動学との干渉を検証することで、加工誤差を理論範囲内に抑えることができます。この種の事前エンジニアリング分析は、量産時の「傷」や「寸法のずれ」を回避するための鍵となります。
合格基準: 動的剛性が基準を満たしているかどうかを判断する方法
購入者としてターボ機械部品を受け取るとき、サプライヤーは従来の寸法レポート (CMM レポート) に加えて、次の動的プロセスベースの検査データを提供する必要があります。
- 表面粗さ分布:Ra の平均値を見るだけでなく、ブレードの前縁、後縁、冷却孔の周囲での Ra の分布の一貫性も調べます。 Ra0.4μmという要件は、山谷差を厳密に管理する必要があることを意味します。
- 幾何公差解析:インペラは平面度(平面度)と同軸度を重点的にチェックします。動的剛性が不十分であるとエッジの反りとして現れることが多く、幾何公差の偏差率が通常の部品よりも大幅に高くなります。
- 微細金属組織検査:高温合金部品の場合、切断熱や動的振動によって残る微小亀裂やプラスチックレオロジー層が切断面にあるかどうかを確認する必要があります。
ShowyMetal は、三次元測定機、光学測定、粗さ計などの検査方法を備えており、全数検査または AQL 規格に従って ISO 9001 システムに準拠した品質レポートを発行することができ、納品されたすべてのターボ機械部品が動剛性の観点からの精査に耐えられることを保証します。
よくある質問
5 軸 CNC でタービン部品を加工する場合、効率と動的剛性のバランスを取るにはどうすればよいですか?
通常、「粗密分離」戦略が採用されます。大径工具と低速を使用して荒加工段階での効率を優先します。仕上げ段階では剛性を重視し、主軸回転数を20,000RPM以上に高め、切込み量を0.1~0.2mmと浅くして振動を抑制します。
チタン合金タービンブレードの加工中のスピンドルの熱伸びはどのような影響を及ぼしますか?
熱伸びにより、通常 10 ~ 20μm の Z 軸寸法のドリフトが発生する可能性があります。一定の温度制御や補償がないと、ブレードの厚さが許容範囲外になったり、前縁の厚さが不十分になったりします。サプライヤーには、オンラインの熱誤差補正機能または一定温度のワークショップ環境を用意することをお勧めします。
ターボ機械部品を量産する際に、外観の一貫性 (傷がないこと) を確保するにはどうすればよいですか?
鍵となるのは、工具ホルダーの動的バランス (G0.25 レベル以下) と工具逃げ角の最適化です。 ShowyMetalでは、量産時の初品確認と工程検査を厳格に実施し、全数検査で不良品を排除し、高光沢でキズのない外観品質を確保しています。
5軸フライス加工の代わりにミルターンを使用してタービンハブを加工することは可能ですか?
対称ホイールハブ部品の場合、旋削加工は効率が高く、剛性が優れています。ただし、複雑な非対称ブレード表面には依然として 5 軸フライス加工が必要です。 ShowyMetal には、ターンミルと 5 軸を組み合わせたマシニング センターがあり、部品の幾何学的特性に基づいて最も経済的なプロセス ルートを選択できます。
問い合わせの際、図面以外にどのようなパラメータを提供する必要がありますか?
材料グレード (インコネル 718、Ti-64 など)、バッチ数量、ターゲット公差 (±0.01 mm など)、表面粗さ (Ra0.4μm など)、および表面処理要件 (陽極酸化など) を提供することをお勧めします。この情報は、サプライヤーが動的剛性のリスクを迅速に評価し、正確な納期を提供するのに役立ちます。
結論と行動喚起
ターボ機械部品の 5 軸 CNC 加工は、工作機械パラメータの積み重ねであるだけでなく、動的剛性解析、スピンドルの選択、ツール パスの最適化の体系的なエンジニアリングでもあります。 ShowyMetal は、72 台の CNC 装置のクラスターの利点と豊富なエンジニアリング ドッキング経験を利用して、納品後 15 ~ 25 日以内に高い仕上げとバッチの一貫性を備えた精密部品を提供します。複雑な曲面や薄肉部品の変形問題を解決できるパートナーをお探しの場合は、CAD 図面と詳細な技術要件をお送りください。当社のエンジニアリング チームが 24 時間以内に動的剛性評価に基づいた DFM 提案と見積もりを提供します。



