





精密 CNC 加工によるスルーホールの製造では、バリ取りプロセスが部品の組み立て精度、電気的安全性、外観の一貫性を直接決定します。技術調達の場合、バリ取り工程を怠ると、量産時にケーブルの詰まりや傷が発生したり、その後のメッキの密着率に影響を与えたりすることがよくあります。 ShowyMetal はマスカスタマイゼーションに注力する CNC メーカーとして、3 軸/5 軸フライス加工から CNC 旋削までのワンストップサービスを提供します。陽極酸化処理やサンドブラスト処理などの表面処理を組み合わせ、開口公差が±0.01mm以内、表面仕上げがRa0.4μmに達し、バリ取り後の刃先品質が完全に管理されています。
バリ取りプロセスのコアエンジニアリング価値と失敗リスク
バリは視覚的な欠陥だけでなく、機能上の危険も伴います。スルーホール加工では、切削力によって材料が完全に剪断されるのではなく引き裂かれ、微細な金属の隆起が生じます。効果的に除去しないと、次の問題が発生する可能性があります。
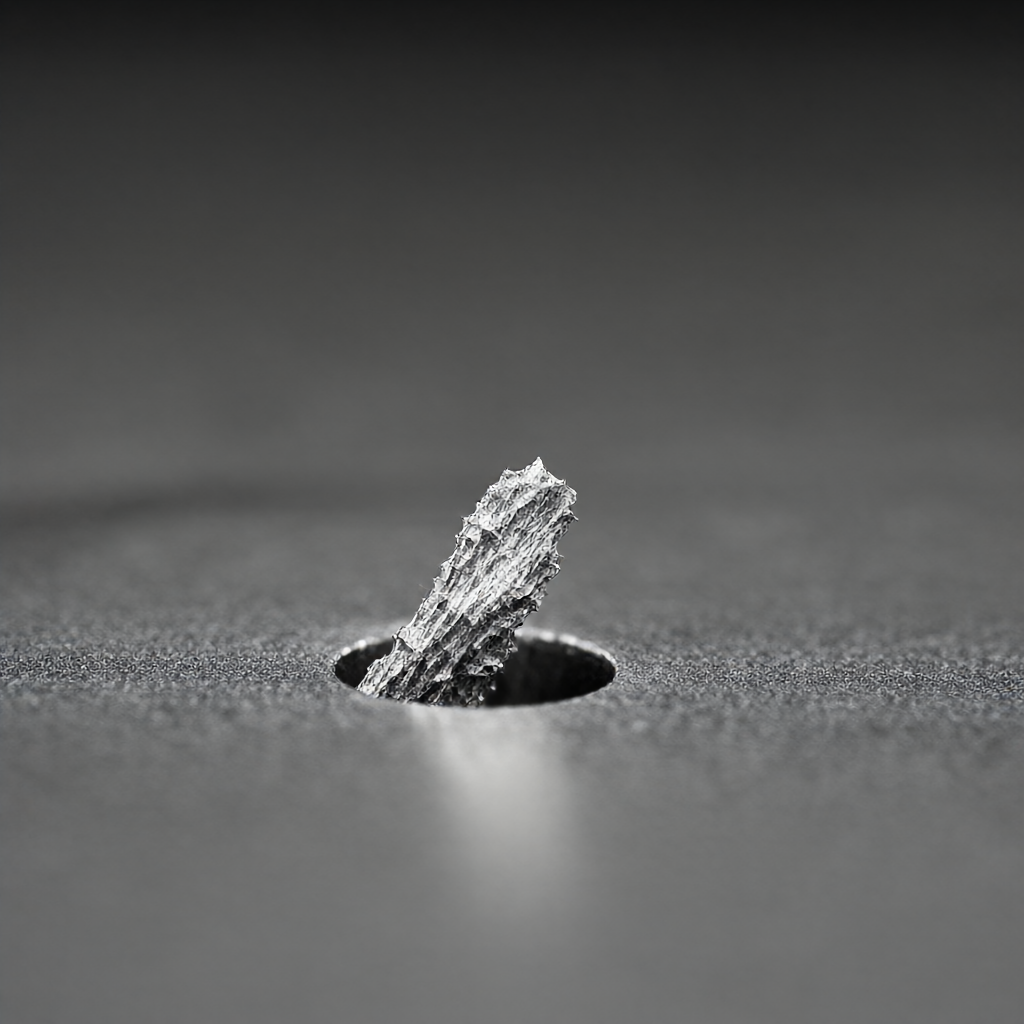
- 組み立て干渉:バリは相手部品に引っかかり、組み立て抵抗を増加させ、さらにはねじ山の滑りを引き起こす可能性があります。
- 電気的短絡:半導体や通信機器では、銅やアルミニウムのバリが除去されていないと、PCB 基板層間でショートが発生する可能性があります。
- メッキ不良:バリ部分には電解液がたまりやすく、めっき層の剥離や厚みムラが発生します。
- 応力集中:鋭いエッジは疲労亀裂の原因となり、部品の寿命を縮めます。
したがって、バリ取りは後付けではなく、CNC 加工プロセスの標準プロセスである必要があります。
一般的に使用されるバリ取り加工ソリューションの比較と技術の選択
プロセスの選択は、材料 (アルミニウム、鋼、ステンレス鋼、真鍮、エンジニアリング プラスチック) や穴のサイズによって大きく異なります。次の表は、適用可能なシナリオと、3 つの主流ソリューションの長所と短所を比較しています。
| プロセスの種類 | 適用材質 | 利点 | 制限事項と注意事項 |
|---|---|---|---|
| 機械的バリ取り | スチール、ステンレス、真鍮 | 高効率、オンラインで自動化可能。大量生産に適した | 超硬切削工具は摩耗しやすいです。薄肉部品は変形する可能性があります |
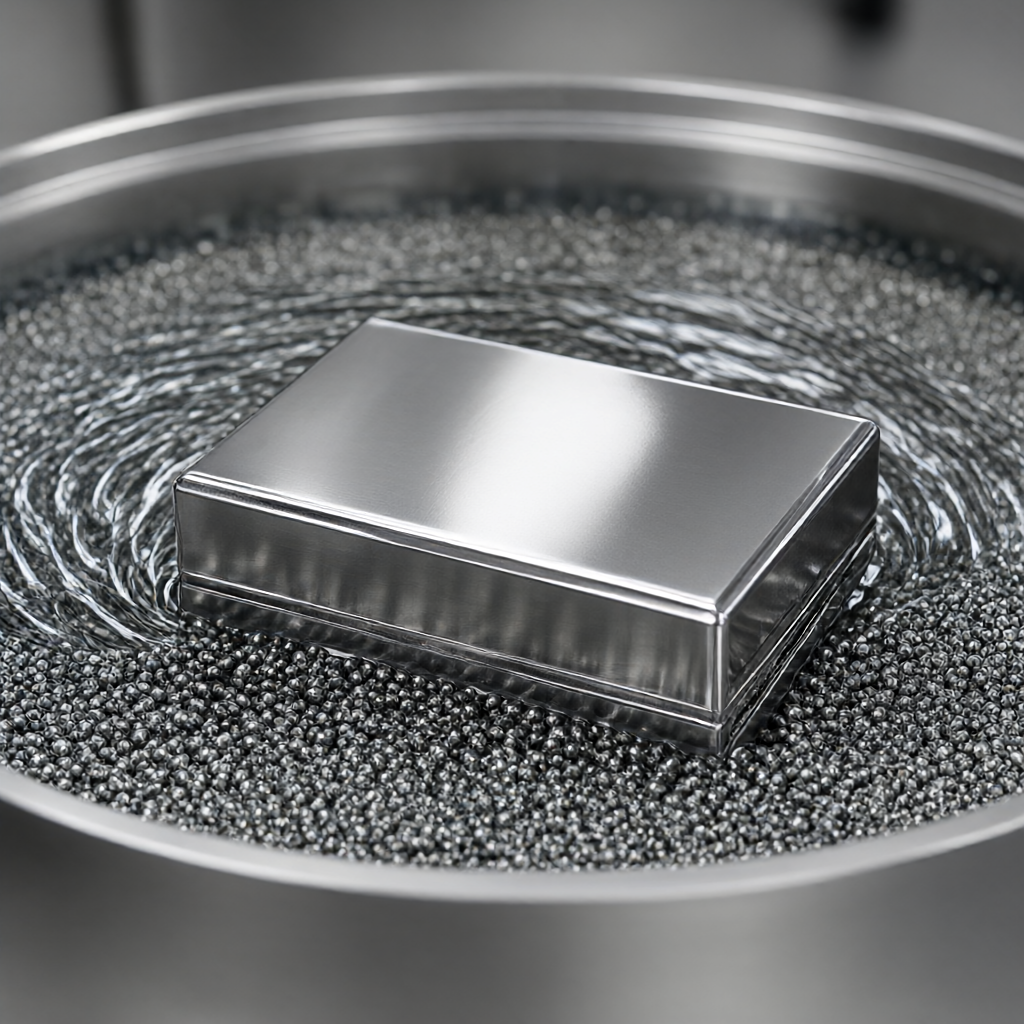
| 振動バリ取り | アルミニウム、亜鉛合金、プラスチック | 接触応力がないため、表面に傷がつきません。複雑な空洞に適しています | 時間がかかる;深い止まり穴に対する効果は限定的 |
| 化学バリ取り | スチール、アルミニウム(厳密に区別する必要があります) | 届きにくい内腔のバリを治療します。均一な表面 | 腐食の残留リスク。厳密な水洗いが必要です。環境保護に対する高いプレッシャー |
選択の提案:ShowyMetal の高光沢表面のバッチ注文では、機械的バリ取りと超音波洗浄の組み合わせが一般的です。精密航空宇宙部品の場合は、振動バリ取りの方が優れています。マルチキャビティのプラスチック部品の場合は、その後のバリ取りの必要性を減らすために、射出成形プロセスの最適化を評価することが優先されます。
CNCスルーホール加工におけるオンラインバリ取りの実践ポイント
オンラインバリ取り (機械加工中のバリ取り) は、CNC プログラムにバリ取りアクションを統合して、二次クランプを軽減します。主要なパラメータは次のとおりです。
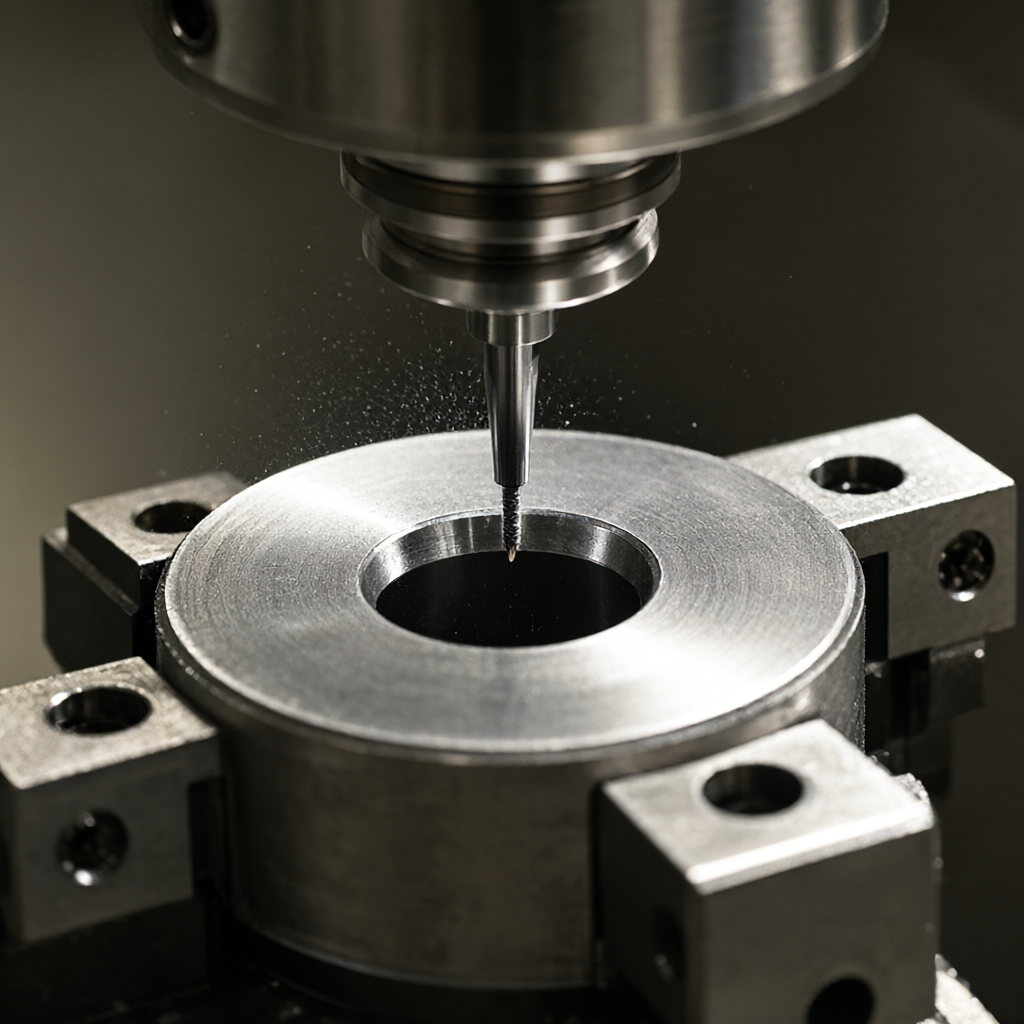
- ツールの選択:穴の壁の損傷を避けるために、穴の直径よりわずかに小さい半径を持つボールノーズ カッターまたは特殊なバリ取りナイフを使用してください。
- 速度と送り:バリ取り速度は通常仕上げ速度の50%~70%で、びびりマーク防止のため送り速度は30%に下げられます。
- ツールパスの設計:単純な直線切断ではなく、穴のエッジに対して円形のバリ取りツール パスを設計します。深い穴は複数回切削する必要があり、毎回 0.02 ~ 0.05 mm 削ります。
- クーラント管理:切りくずの蓄積による二次的なバリを避けるために、切りくずが完全に洗い流されていることを確認してください。
5軸加工による多面スルーホールの場合、事前に工具干渉を計算し、後加工プログラムで工具経路の実現可能性を検証する必要があります。
材質によるバリ取り工程の違い
バリ取りの難易度は材料特性によって決まります。アルミニウム合金 (6061-T6 など) は靭性が高く、長い糸状のバリが発生しやすく、低送り切削が必要です。ステンレス鋼(304/316Lなど)は硬度が高く、熱伝導率が低く、ナイフにくっつきやすいため、高速+十分な冷却が必要です。真鍮(C360)は加工しやすいですが変形しやすいため、バリ取りは丁寧に行う必要があります。エンジニアリングプラスチック(PEEK、ナイロンなど)のバリは繊維状であり、機械研磨により静電吸着が発生しやすくなります。振動または低温バリ取りと組み合わせることをお勧めします。 ShowyMetal はさまざまな材料のカスタマイズをサポートしており、プロセス パラメータは材料グレードとバッチ特性に基づいてエンジニアリング チームによって個別に調整されます。
バリ取り後の品質検査と合否基準
バリ取り効果は目視検査だけでは判断できず、定量的にテストする必要があります。
- 目視検査:40 倍を超える拡大鏡でオリフィスを確認しますが、目に見える膨らみはありません。
- 触覚/触覚ゲージの検査:0.05 mm 隙間ゲージを使用して、ワイヤーがぶら下がっている感覚を感じさせずに穴に沿ってスライドさせます。精密部品の場合は指で軽く触れても問題ありません(油汚れを防ぐため手袋が必要です)。
- 高度計測定:キーの合わせ面については、表面粗さ計を使用してオリフィスのエッジ プロファイルを測定し、Ra 値が図面の要件 (通常 ≤ Ra0.8μm) を満たしていることを確認します。
- 機能テスト:相手部品を組み立ててみて、クリアランスが設計公差内にあるかどうかを測定します。
ShowyMetalには三次元座標、光学測定、粗さ計が装備されており、バッチの一貫性を確保するために出荷前に完全検査またはAQLランダム検査を実行します。
一般的なバリ取りの故障モードと回避ソリューション
生産におけるバリ取りの一般的な失敗には次のようなものがあります。
- バリ残り:理由: ツールの不動態化、送りが速すぎます。回避策: 定期的な工具検査と切削パラメータの最適化。
- オリフィス拡大・縮小:理由:バリ取り力が強すぎると弾性変形が発生します。避けてください: 軽く切断し、複数回送り、バリ取り後すぐに測定します。
- 表面の傷:理由:機械バリ取りツールがジャンプしたり、切りくずが削れたりする。回避策: ガイド リングを使用し、冷却とフラッシングを強化し、粒子サイズに合わせてバリ取り媒体を振動させます。
穴サイズに応じたバリ取り加工の選び方は?
小さな口径(20mm)は機械効率が高く、オンラインバリ取りに適しています。
アルミニウム部品とスチール部品のバリ取りパラメータの主な違いは何ですか?
アルミニウム部品は固着やバリを防ぐために低送りと高速が必要です。鋼部品では、硬いバリを切断するために、より高い背面切削量とクーラント圧力が必要です。特定のパラメータは材料サプライヤーのデータを参照し、最初の部分を確認する必要があります。
バリ取りは表面仕上げRa値に影響しますか?
バリ取りが適切に行われていれば、仕上がりは大きく劣化しませんが、工具経路の設計が適切でなかったり、回転速度が低すぎたりすると、ビビリマークが発生し、Ra値が変動することがあります。最初の製品検査では、Ra 値が±0.1μm の公差範囲に適合していることを確認する必要があります。
大量生産においてバリ取りの一貫性を確保するにはどうすればよいですか?
CNC プログラムを利用して工具補正をロックし、検査ポイントを修正し (50 個ごとの穴プロファイルの測定など)、自動ツーリング治具を使用して人為的差異を減らし、品質部門にプロセス検査を実行させます。
すべての貫通穴のバリ取りが必要ですか?
非嵌合面、非導電性面、および非外観表示面の場合、バリの高さが組立公差内で機能に影響がない場合、顧客のエンジニアリングによる承認後、コストを削減するために微量のバリを保持することができますが、図面または部品表に明確にマークする必要があります。
要約すると、バリ取りは CNC 加工品質の閉ループの重要な部分です。適切な工程を選択し、パラメータを管理し、厳格な検査を実施することによってのみ、部品を「加工された」状態から「本当に使える」状態に変えることができます。 ShowyMetal は、DFM の提案からバッチ配信までの全プロセスをサポートします。スルーホール部品のバリ取りプロセスについてご質問がある場合、または図面を評価する必要がある場合は、詳細な仕様と材料要件を提供してください。エンジニアリング経験をもとに工程計画・お見積りをご提案させていただきます。



