





精密ベアリングスリーブの5軸CNC加工の研削代と変動抑制
精密ベアリングスリーブの製造では、5軸CNC加工これは、複雑な形状とその後の研削作業のバランスを取るための重要な前駆ステップです。エンジニアがしばしば直面する中心的な矛盾は、粗フライス加工段階で十分なスペースを確保する方法です。研削代これは、最終研削効率の低下や過度の寸法変動につながる可能性のある過剰なマージンを回避しながら、工具のずれや熱変形を排除するためです。本稿では、5軸連動制御により寸法変動を制御可能な範囲内に安定させる方法を、プロセス経路、材料特性、パラメータ設定の3次元から解析します。
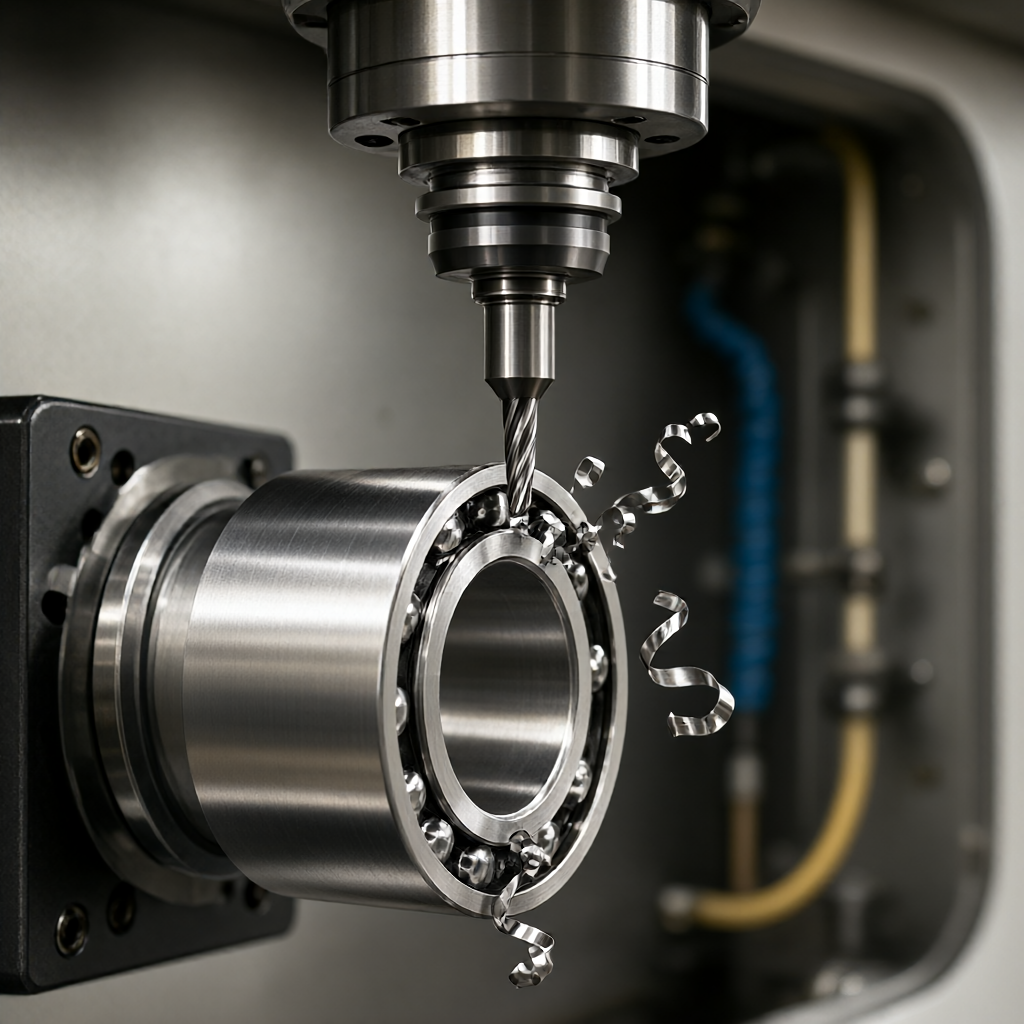
研削代確保のための技術原則
研削代は「厚ければ厚いほど良い」というものではありません。同軸度や真円度に敏感なベアリングスリーブなどの部品の場合、許容値の設定は、変形のリスクを最小限に抑え、研削効率を最大化するというバランス原則に従う必要があります。
- 最小均一マージン:外周面に0.2~0.3mmの均一なマージンを残すのが一般的です。マージンが0.15mm未満であると、砥石が加工溝を完全にカバーできず、表面粗さRaをG10レベルに達することが困難となる場合がある。
- 最大許容マージン:超硬合金や焼き入れ鋼材の場合、取り代が0.5mmを超えると研削熱が大幅に上昇し、熱変形が生じ、かえって寸法変動が大きくなります。
- 不均一マージンリスク: 不適切な工具経路計画により局所マージン差が 0.1 mm を超えると、研削後に「削り過ぎ」または「研削不足」が発生しやすくなり、軸受スリーブのマッチング精度が直接損なわれます。
5 軸加工では、姿勢角の変化によって実際の切り込み深さが変化し、マージンが不均一に分布することを避けるために、カッター サイドまたはカッター チップを使用する戦略を明確にする必要があります。
次元変動を伴う5軸経路戦略
5 軸加工の利点は、常に最適な切削角度を維持でき、主軸の応力とたわみを軽減できることです。ただし、パス戦略は残留応力分布を直接決定し、それが研削後の寸法安定性に影響します。
ヘリカル補間と線形補間
ベアリングスリーブの円弧部分については、スパイラル補間一般に、パスは線形補間よりも優れています。直線補間ではコーナー部の微小切削量が急激に変化し、局所的な弾性回復が不均一になりやすい。スパイラルパスにより一定の送り速度が維持されるため、表面残留引張応力が軽減され、研削後の寸法変動が小さくなります。
姿勢角の継続的な最適化
B軸またはC軸連続リンクを使用する場合、ツールとワークの接触点の変化を監視する必要があります。姿勢角の変化が早すぎると、工具剛性が等価的に低下し、実際の切り込み量が理論値より0.02~0.05mmずれる場合があります。キー座面に使用することをお勧めします固定軸振り子5軸(4+1)この戦略は、各ファサードで固定姿勢角でフライス加工を完了し、単一平面内で均一なマージンを確保することです。
材料の熱変形と補償戦略
さまざまな材料の熱伝導率は切削熱分布に直接影響し、研削前のベースライン状態に影響を与えます。
| 材質グレード | 熱伝導率(W/m・K) | 変形の主な危険性 | 5軸フライス加工後の推奨研削代 |
|---|---|---|---|
| 45#鋼(焼き入れ後) | ~50 | トリムエッジの反り | 0.25~0.35mm |
| SKF52100軸受鋼 | ~25 | 表面酸化層・熱応力 | 0.30~0.40mm |
| 7075アルミニウム合金 | ~150 | 工具の欠けによる微細な塑性変形 | 0.15~0.20mm |
高炭素軸受鋼(52100など)の場合、熱伝導率が低く、切削領域が高温になるため、硬化層が生成しやすくなります。 5 軸加工では、表層の温度上昇を抑えるために、より小さなバックカット量 (ap) をより高速で使用する必要があります。硬化層を除去するには研削代をさらに0.05mm増やす必要があります。
工具の摩耗とオンライン補正の練習
量産では工具の摩耗が寸法変動の主な原因となります。 5軸加工では、工具の姿勢角が変わらない場合、主に工具先端の径方向に摩耗が発生し、マージン分布に影響を与えます。
- 砥石のドレッシング頻度: 研削段階では、研削砥石の切れ味と形状精度を維持するために、10 ~ 15 個ごとに砥石をドレッシングする必要があります。
- 工具寿命の監視:主軸電流監視により摩耗を判断することをお勧めします。電流が 5 ~ 8% 上昇した場合、理論上のマージンの下限 (0.2 mm) に近づいたときの工具の崩壊を避けるために、工具を積極的に交換するか、補正値を調整する必要があります。
- 初品全数検査: 各バッチの最初のピースは、フライス加工後に重要な寸法を測定し、実際のマージン偏差を記録する必要があります。偏差が ±0.05 mm を超える場合は、後続のバッチのミリング補正値を調整する必要があります。
研削プロセスのプロセスパラメータのマッチング
5 軸フライス加工の最終品質は、研削のプロセスウィンドウを直接決定します。削り代が薄すぎたり、変動が大きい場合、研削盤は小さな送りと高速回転を強いられるため、効率が低下し、焼き付きが発生しやすくなります。
研削パラメータ設定ロジック
5 軸フライス加工後のマージンが 0.25 mm の 52100 スチール製ベアリング スリーブの場合、推奨される円筒研削パラメータは次のとおりです。
- 砥石線速度: 高速によって発生する高温が組織に影響を与えるのを避けるため、35 ~ 40 m/s。
- ワーク速度:500~800rpm、直径に応じて調整。
- ラジアル送り: 0.01 ~ 0.02 mm/回、3 ~ 4 パスに分け、各パス後に 1 ~ 2 回転空転させて熱弾性変形を解消します。
- 冷却剤: 研削焼けを防ぐために、エマルジョンは流量 ≥ 20 L/min で強力に冷却するために使用する必要があります。
各フィードの深さを制御し、1 回の粉砕の熱密度を安全な範囲内に制限することにより、粉砕後の寸法反発量を大幅に低減し、バッチの一貫性を向上させることができます。
合格基準と品質分析
精密ベアリングスリーブの受け入れでは、寸法公差だけでなく、幾何公差(同軸度、円筒度)にも注意が払われます。
- 寸法許容差: 重要な嵌合面には通常、±0.005 mm ~ ±0.01 mm が必要です。
- 幾何公差:同軸度≦0.01mm、円筒度≦0.005mm。
- 表面粗さ:Ra 0.4~0.8μm(フィットタイプによる)。
- 一般的な故障モード: 研削後の寸法偏差は、主に研削代不足によって発生します。表面の縞模様 (ロビング) は、主に 5 軸フライス加工中の不均一な姿勢角切り替えや工作機械のトランスミッション クリアランスによって発生します。
三次元座標測定機 (CMM) を使用して、マージンの均一性を監視することに重点を置き、フライス加工された部品をランダムに検査することをお勧めします。系統的な偏差が見つかった場合は、5 軸ツール パス パラメータと工作機械の熱補償データを追跡する必要があります。
よくある質問 (FAQ)
5軸CNC加工後、最小の研削代はどれくらい残せますか?
ほとんどの金属ベアリング ブッシングでは、最小許容値 0.15 mm が推奨されます。マージンがこの値より小さい場合、砥石車はフライス加工の痕跡を効果的に除去できず、表面品質と寸法安定性に影響を与える可能性があります。
5 軸フライス加工によるベアリングスリーブの熱変形を軽減するにはどうすればよいですか?
小さい切込み (ap)、高速 (n) 戦略を使用し、適切な冷却を確保します。熱伝導率の低い材料の場合は、送り速度 (f) を下げ、1 回の切削時間を延長し、総入熱量を制御する必要があります。
5 軸加工は研削プロセスの一部を置き換えることができますか?
精度要件が高くなく(公差±0.02mm以上)、表面粗さ要件が低い場合は、最終工程として5軸ファインミーリングをそのまま使用できるため、研削の必要がありません。ただし、ベアリングスリーブなどの高精度の嵌合部品の場合、寸法安定性を確保するために依然として研削が必要なステップです。
大量生産におけるサイズ変動の増加に対する主なトラブルシューティング要因は何ですか?
まず、工具の摩耗状態と工作機械の熱ドリフトを確認します。次に、5軸リンク経路における姿勢角切り替えのスムーズさと砥石のドレッシング周波数が規格を満たしているかを確認します。
アルミニウム合金と鋼製ベアリングスリーブの研削代設定の違いは何ですか?
アルミニウム合金は熱伝導率が高く、フライス加工時の熱変形が少ない合金です。マージンは 0.15 ~ 0.20 mm に設定できます。スチール素材は熱伝導率が遅く、熱がこもりやすい素材です。熱応力と硬化層を除去するには、通常 0.25 ~ 0.40 mm のマージンが必要です。
結論と行動への推奨事項
精密ベアリング スリーブの製造における 5 軸 CNC 加工の中心的な価値は、最適化されたパス戦略と合理的な研削代の確保を通じて、その後の研削のための安定したプロセス ウィンドウを作成することです。エンジニアは、「フリーサイズですべてに適合する」マージン設定を避けるために、材料特性、装置の状態、工具寿命に基づいてフライス加工パラメータを動的に調整する必要があります。軸受スリーブの製造プロセスを計画している場合、または研削後の寸法変動が問題に直面している場合は、図面と技術要件を提供してください。当社では、機器の機能を組み合わせて、お客様に合わせた特定の 5 軸フライス加工および研削許容量計画を策定し、校正サイクルを短縮し、バッチの一貫性を向上させることができます。



