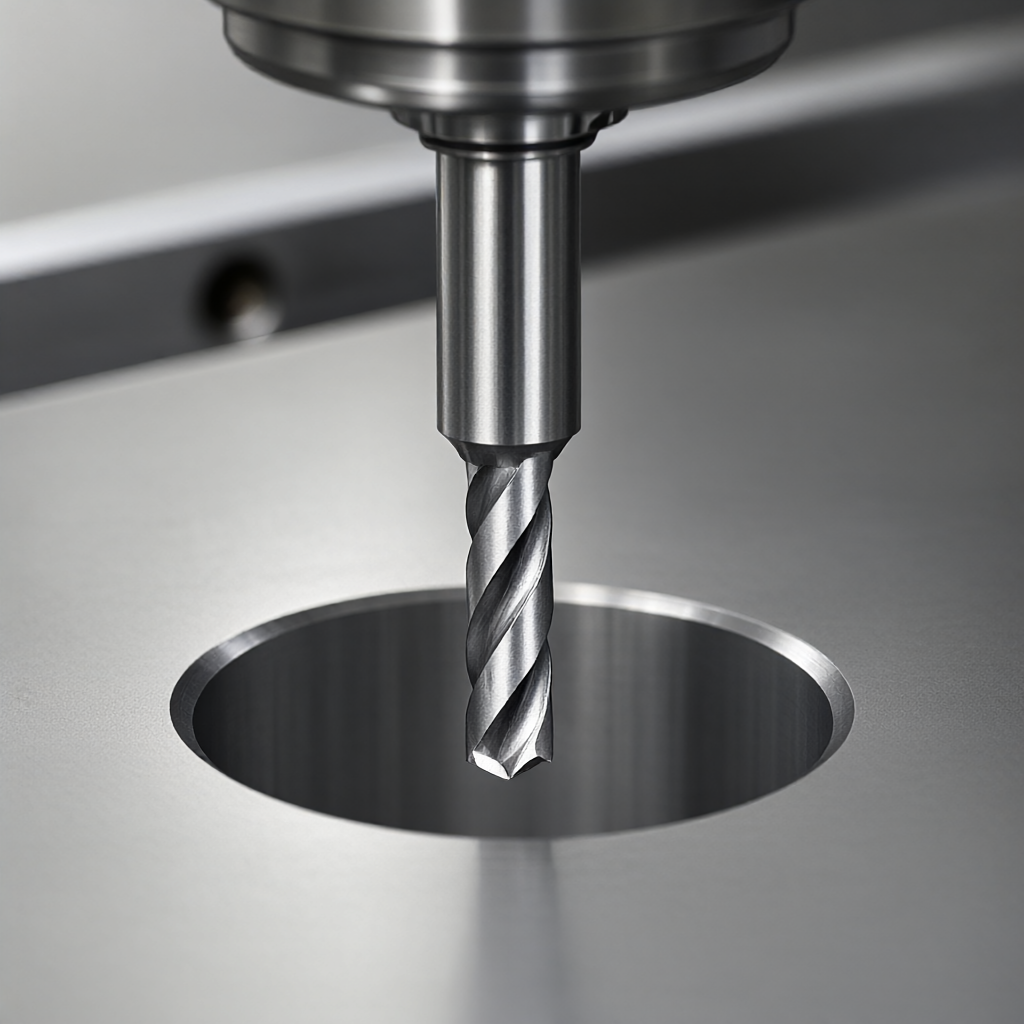
CNCが盲穴を加工する時、穴底の根切りは部品組立機能と表面の美観を決定する肝心な工程である。エンジニアと購買にとって、盲穴底部の円弧残留は穴深さの一致性に影響するだけでなく、応力集中源となり、あるいは密封の無効を招く可能性がある。本文は72台のCNC設備の実際の加工経験に基づいて、異なる工具の組み合わせでの根切り切り策略を深く解析し、着地可能なプロセスパラメーターと検収基準を提供する。
ブラインドホール除去失敗の主な故障モード
大量生産では、ブラインドホールの底部の不適切な処理は、通常、3つの典型的な欠陥として現れます。1つは、ドリルエンドまたはエンドミルが底壁に形成する円弧面が残り、実際の貫通穴の深さが図面のマーキングよりも小さくなります。2つ目は、ルートクリーニング工具の切削量が大きすぎ、穴底の平面性が破壊され、さらには隣接する構造に損傷を与える“ステップ”です。3つ目は、工具誤差またはZ軸補償偏差により、穴底部にわずかな高さ差があり、面の密着性に影響を与えます。
なぜブラインドの底に平らなのか?
油圧、空気圧または光学部品では、ブラインドホールの底部はシール面または位置決め基準面としてよく使われます。ドリルのデフォルトの0.8倍径半径底円を維持すると、シールガスケットの圧力が不均一で漏れを引き起こしやすくなります。5 G基地局のラジエーターなどの外観部品では、未洗浄の根の底部がスルーホールの背面であれば、陽極酸化膜の厚さの均一性を破壊します。したがって、根の除去ニーズを明確にすることはプロセス設計の第一段階です。
ストレートシャンクエンドミルの根元洗浄: 精度と効率のバランス 直径 3 ~ 6 mm の浅穴、または工具長の 5 倍を超える深さの深穴には、ボールエンドミルが適しています。ボールノーズカッターの円弧特性により、底面の輪郭に沿って切断し、「ボールミル」による根元の洗浄を実現します。
ボールノーズカッターの経路計画のポイント ボールノーズカッターを使用して根元を清掃する場合は、ボールノーズの下面(ボール中心より上のR値の位置)をZ方向のゼロ点として使用する必要があります。ボール中心座標を直接呼び出すことを避けるために、CAM ソフトウェアで「ボールヘッド底面処理」モードを設定する必要があります。 Z 軸オフセットが正しく計算されていない場合、ボールヘッドの上部が穴の壁に傷を付けます。これは、小さな穴の根元の洗浄における事故の最も一般的な原因です。
旋削およびフライス加工と組み合わせたドリリングおよびタッピングセンター: さまざまな装置の根元洗浄戦略 ルート クリーニングの実装には、プロセス ルートごとに大きな違いがあります。
止まり穴ルート洗浄プロセスソリューションの比較
プロセスの種類
適用絞り範囲
おすすめのナイフ
主な利点
主な制限事項
3/4/5軸フライス加工
φ3~φ100mm
ストレートシャンクエンドミル/ボールノーズカッター
1回のクランプで高精度かつ多面的な根元洗浄が完了
深い穴の場合は短い工具に交換する必要があり、効率が若干低下します。
CNC旋削加工
φ10~φ300mm
ダイヤモンドチップナイフ/ボールノーズナイフホルダー
回転体の止まり穴に適し、剛性が高く、オーバーハングがありません。
シャフト部のみ、特殊な形状の穴は加工できません
陰謀
φ1~φ12mm
微小径ボールノーズナイフ/ダイヤモンドナイフ
振れの少ない精密な小さな止まり穴に最適
ガイドブッシュのストロークにより制限され、アスペクト比が制限される
回転対称部品の場合、旋盤のルート洗浄効率はフライス盤よりもはるかに高くなります。これは、ツール ホルダーのクランプの剛性により、より大きな切削量が可能となるためです。非回転部品はフライス加工に依存する必要があります。このとき、5軸リンクでは傾斜角をサイドミーリングすることで平行穴や傾斜面の根元取り問題を解決できます。
根の洗浄プロセスに対する材料特性の影響 さまざまな材料の延性と硬度が、根洗浄ツールの選択を直接決定します。
アルミニウム合金およびチタン合金 Al7075などの高強度アルミニウム素材は包丁にくっつきやすいです。根元を掃除するときは、後角の大きな工具を使用し、高圧エアで切り粉を吹き飛ばす必要があります。チタン合金は熱伝導率が低いため、切断ゾーンの温度は高温になります。工具先端の欠けを防ぐために、コーティングされた工具を使用し、送り速度を下げることをお勧めします。
アルミニウム合金とチタン合金の根洗浄材の材質比較 ステンレス鋼およびエンジニアリングプラスチック 304/316L ステンレス鋼の切りくずは非常に絡み合っているため、洗浄前に切りくずが障害物がないことを確認する必要があります。 PEEK や POM などのエンジニアリング プラスチックの場合、熱変形が主なリスクです。穴底の崩壊につながる熱の蓄積を避けるために、ルートクリーニング段階では「浅い切削深さ + 高回転速度」戦略を採用する必要があります。
受け入れ基準とテスト方法 根の洗浄の効果は深さだけでなく表面の質にも左右されます。承認には次の指標を含めることをお勧めします。
穴深さサイズ:公差は通常±0.05mm以内に管理されており、精密部品では±0.02mmに達する場合があります。
穴底部の平坦度: シール面の場合、局所的な高いスポットを避けるために、平坦度は 0.02 mm 以上である必要があります。
表面粗さ:根元洗浄部のRa値がRa0.8μm以上、外観部分がRa0.4μm以上であること。
検出方法としては、2次元プローブやCMMプローブを使用して穴の深さを測定する場合、プローブのボール径の補正に注意する必要があります。止まり穴の内側については、内径マイクロメーターとデプスノギスを使用するか、画像顕微鏡を使用してエッジの欠けの有無を観察することをお勧めします。
よくある質問
CNC 止まり穴のクリーニングではどのくらいの誤差が正常ですか? 通常、このプロセスのために 0.1 ~ 0.2 mm のマージンが確保され、ルート クリーニング ナイフで除去されます。最終的な寸法誤差は、装置の精度とクランプ剛性に応じて、通常のバッチ公差の範囲内である±0.02〜0.05mmに制御されます。
穴径が小さいと工具径が制限され、アスペクト比が大きすぎると剛性が不足します。解決策としては、短いルート クリーナーを使用するか、送り速度を下げるか、仕上げにセンタリング マシンを使用してオーバーハングを減らすことが含まれます。
これは典型的な「切りくずの蓄積」または酸化汚れです。根元洗浄後は直ちに脱脂処理を行い、無水エタノールや専用の脱脂剤を使用して洗浄し、速やかに陽極酸化処理や封孔処理を行う必要があります。
ルートクリーニングと旋削部品の止まり穴のフライス加工の本質的な違いは何ですか? 旋削加工は、ツールホルダーの剛性に依存するラジアル切削であり、大径の回転止まり穴に適しており、表面粗さは一方向です。フライス加工は多刃切削であり、非回転体に適していますが、工具マークを管理する必要があります。この2つをナイフで混ぜることはできません。
結論と行動への推奨事項 止まり穴のルートクリーニングは、単に「底部まで穴あけ」するのではなく、ツールの選択、CAM パス、材料特性、検出方法を含む体系的なプロジェクトです。外観要件または機能シール要件がある部品の場合、明確なルート洗浄指示 (「底面、Ra0.8」など) により、通信コストを大幅に削減できます。プロジェクトに複雑なブラインド ビア構造が含まれる場合、またはバッチの一貫性と迅速な納品のバランスをとる必要がある場合は、図面をエンジニアリング チームに送信することをお勧めします。当社は、DFM に基づいてルート クリーニング プロセスの提案を提供し、72 台のデバイスのマトリックス生産スケジュールを通じて、プロトタイプから量産までのプロセス全体が 15 ~ 25 日以内に完了することを保証します。