





深キャビティ部品の CNC 加工における切りくず管理: 原理とエンジニアリングの問題点
精密 CNC 部品のカスタマイズでは、深いキャビティ構造 (L/D > 4:1 の四角ボックス、キャビティ、ギア溝など) は、工具干渉、繰り返しの切削、切りくず排出不良による表面傷を引き起こすことが多く、バッチの一貫性に直接影響します。 72 台の CNC マシンと Ra0.4μm の表面仕上げを備えたメーカーとして、切りくず管理は「大きな切りくずフルート」だけに依存するのではなく、切削パラメータ、ツールパス、冷却および潤滑戦略の組み合わせを必要とする包括的なエンジニアリング問題です。以下のシステムは、故障モード、プロセスパラメータ、スキームの比較から合格基準まで、深いキャビティ部品の切りくず排出の主要な技術ポイントを分解します。
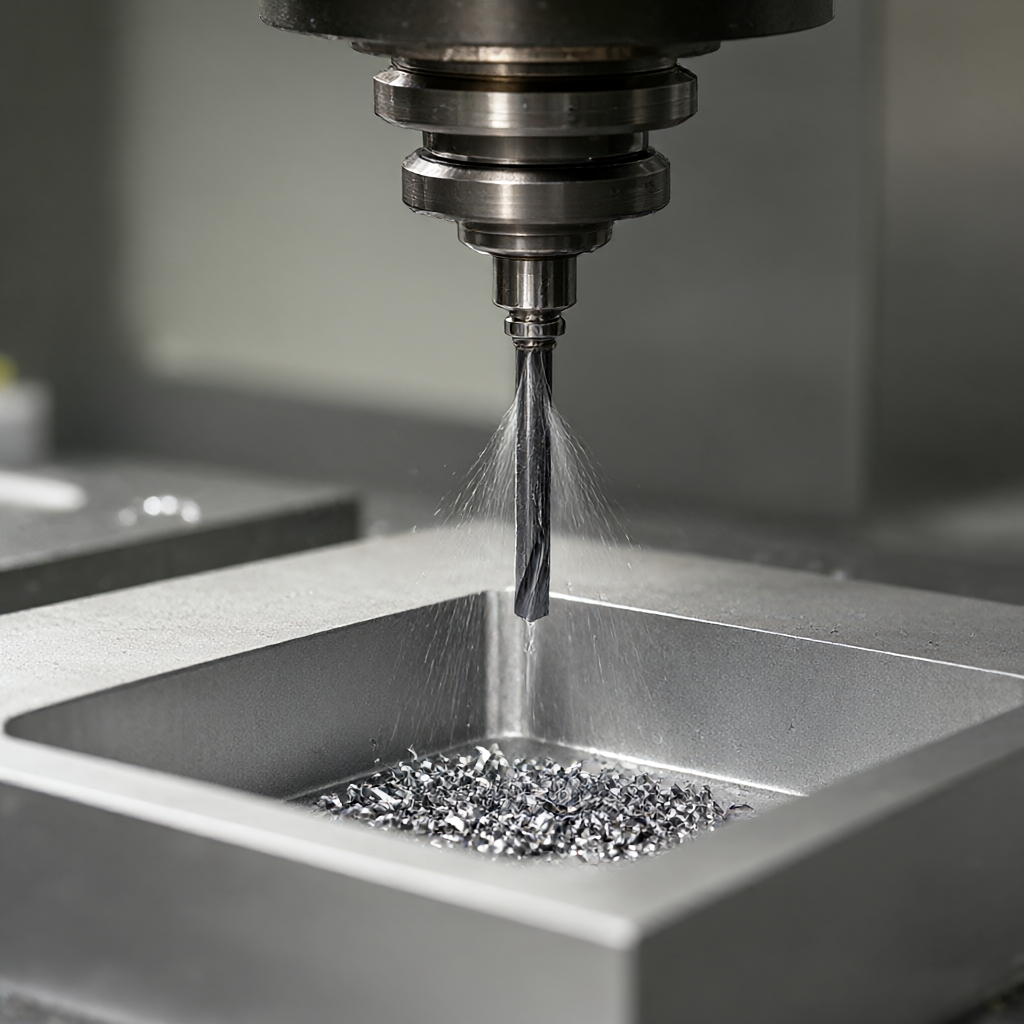
深いキャビティに閉じ込められたチップの典型的な故障モード
深キャビティ加工における最も一般的な 3 つのタイプの不良はすべて、切りくず保持が原因で発生します。
- 繰り返し切削(ビビリマーキング):切りくずは底面や側壁に付着し、再び工具が通過する際に二次接触が発生してビビリマークやマイクロチッピングが発生しますが、特に5軸の複雑な曲面を加工する場合には無視されやすいです。
- 熱変形と寸法ドリフト:切りくずの蓄積により局所的な絶縁層が形成され、ヒートシンク効果により底面の材質が軟化し、寸法が±0.01mmの公差範囲を超えます。アルミニウム部品の陽極酸化処理前に洗浄されていない切りくずがあると、酸化斑点が形成されます。
- 異常な工具の摩耗と工具の破損:エンドミルの主刃やボールカッターの端面に切りくずが絡みつきます。急激な切削抵抗の増加は刃欠けの原因となります。センタリングマシンで細いシャフトの深い溝を加工する場合、ビビリが発生しやすくなります。
これらの欠陥は、大量生産における外観上の欠陥を増幅させます。傷のない高光沢の表面は、顧客が受け入れられるかどうかの重要な指標となります。したがって、切りくず管理は「クリーニング」だけでなく、精度と外観の一貫性のための事前管理リンクでもあります。
切りくず排出に対する切削パラメータと工具形状の影響
速度と送りと切りくず形状の関係
切りくずの形態は、切りくずの厚さとカール半径によって決まります。深キャビティ部品で一般的に使用されるパラメータの組み合わせは次のとおりです (例として 6061-T6 アルミニウム、直径 8 mm のマイクロ エンドミルを取り上げます)。
| パラメータ | 推奨値 | 切りくず排出への影響 |
|---|---|---|
| 主軸速度 | 8000 ~ 12000 rpm | 回転速度が高すぎる → 切りくずが薄くカール半径が小さい → ナイフに付きやすい;低すぎる → 切りくずが厚く真っ直ぐになる → キャビティを閉塞しやすい |
| 歯当たりの送り | 0.03~0.05mm/刃 | 送りが低すぎる → 切りくずが砕けない → 工具が巻かれる;高すぎる → 切削抵抗が急激に増加 → 切りくず排出路が圧縮され変形する |
| 横方向のナイフ攻撃 | ≤0.2D | 全幅の深いキャビティを荒加工する場合、横方向の切削抵抗が大きい → 切りくずが幅広で長い → より小さな送りまたはゾーン加工が必要 |
エンジニアリングの実践では、深いキャビティの粗面化段階で「層状 Z カット」(Z ステップ 0.1 ~ 0.2D) がよく使用されます。各層が完成した後、チップのスタックを避けるために高速内部冷却ノズルでパージされます。
工具形状と切りくず排出設計
- トップブレードフルート (フルートジオメトリ):3コーナマイクロエンドミルは切りくず排出溝が浅く、仕上げ加工に適していますが、切りくず除去効率が低くなります。 4 つ以上のエッジを持つ工具は、深いキャビティを荒加工するときにチップスペースが不十分なため、チップ詰まりが発生しやすくなります。深いキャビティの粗面化には、3 枚刃と 90° の刃先角度を備えたマイクロ フライスを使用し、切りくず付着係数を減らすために表面の研磨量を増やすことをお勧めします。
- ツールのアスペクト比:L/D > 10 の深キャビティ工具は剛性が低く、重力や流体の抵抗により切りくずが底面に付着する傾向があります。このとき、内部冷却を使用して切削液を工具先端に直接噴射し、切りくずを重力に頼って自然に落下させるのではなく、切削領域から洗い流す必要があります。
- 穴あけ切りくずの除去:深穴加工 (L/D>12) では、切りくず除去効率の高いドリルビット (ねじれ角 30° 以上など) を使用する必要があります。そうしないと、切りくずが穴内に「切りくず柱」を形成して工具をブロックし、工具が破損しやすくなります。センタリングマシンの加工時、切粉はガイドレールに沿って最後尾に向かって排出されます。ワークピースの詰まりを避けるために、ガイドレール領域の切りくずの蓄積厚さを監視する必要があります。
3 つの主流の切りくず除去ソリューションの比較
深いキャビティ部品のチップ管理には単一の「最適なソリューション」はなく、L/D 比、材料、バッチ サイズ、外観の要件に基づいて選択する必要があります。以下では、一般的に使用される 3 つのソリューションを比較します。
| プラン | 該当するシナリオ | アドバンテージ | 制限事項 |
|---|---|---|---|
| 外部エアブラスト | L/D< 6,开粗后清腔 | シンプルな設備、低コスト、切削工具への干渉なし | 深いキャビティ (L/D > 8) では、空気の流れが底面に到達できず、チップ残留率が高くなります。アルミニウムの切り粉は簡単に吹き飛ばされ、周囲の加工面を汚染します。 |
| 内部クーラント | L/D 4 ~ 12、仕上げ | 切りくずは工具先端から直接排出され、表面Raは0.4μmに達し、切りくずの固着はありません。 | 工具には内部冷却チャネルが必要であり、小径工具はコストが高くなります。深いキャビティの底にオイルが残っているため、後で掃除する必要があります。 |
| 乾式切削+高速エア循環(Dry+High-Speed Air) | 焦げ付き防止のナイフ素材 (スチール、チタン)、高い仕上げ要件 | 切削液の残留物がなく、陽極酸化前の洗浄は必要ありません。高速エアフローにより切りくずを除去し、二次接触を低減 | アルミニウムやマグネシウムなどの軽金属は、深刻な切りくずの固着には適していません。切削領域の温度が上昇するため、工具寿命を監視する必要があります。 |
当社のエンジニアリング経験は、アルミニウム部品の深いキャビティ仕上げには内部冷却ソリューションが推奨され、鋼部品の高い平滑性には乾式切削 + 空気循環が必要で、粗加工段階では外部エアブローがバックアップとして使用されます。量産では、荒切削には外部ブロー、仕上げには内部冷却または乾式切削の 3 つのソリューションを混合して、各プロセスの切りくず状態を確実に制御できます。
プロセス運用のキーポイント: ツールパスから冷却までの協調設計
ツールパス戦略と切りくずフロー管理
キャビティ内の切りくずの流れ方向は、工具経路の方向によって決まります。深いキャビティの粗面化の場合は、切りくずが中心に蓄積するのではなく外壁の排出領域に押し出されるように、層ごとに往復するのではなく「アウトサイドイン」スパイラル切削を使用することをお勧めします。仕上げの際、工具経路の方向は主な切りくず除去方向と一致している必要があります。つまり、切りくずはキャビティ底部に押し込まれるのではなく、キャビティ開口部に運ばれます。
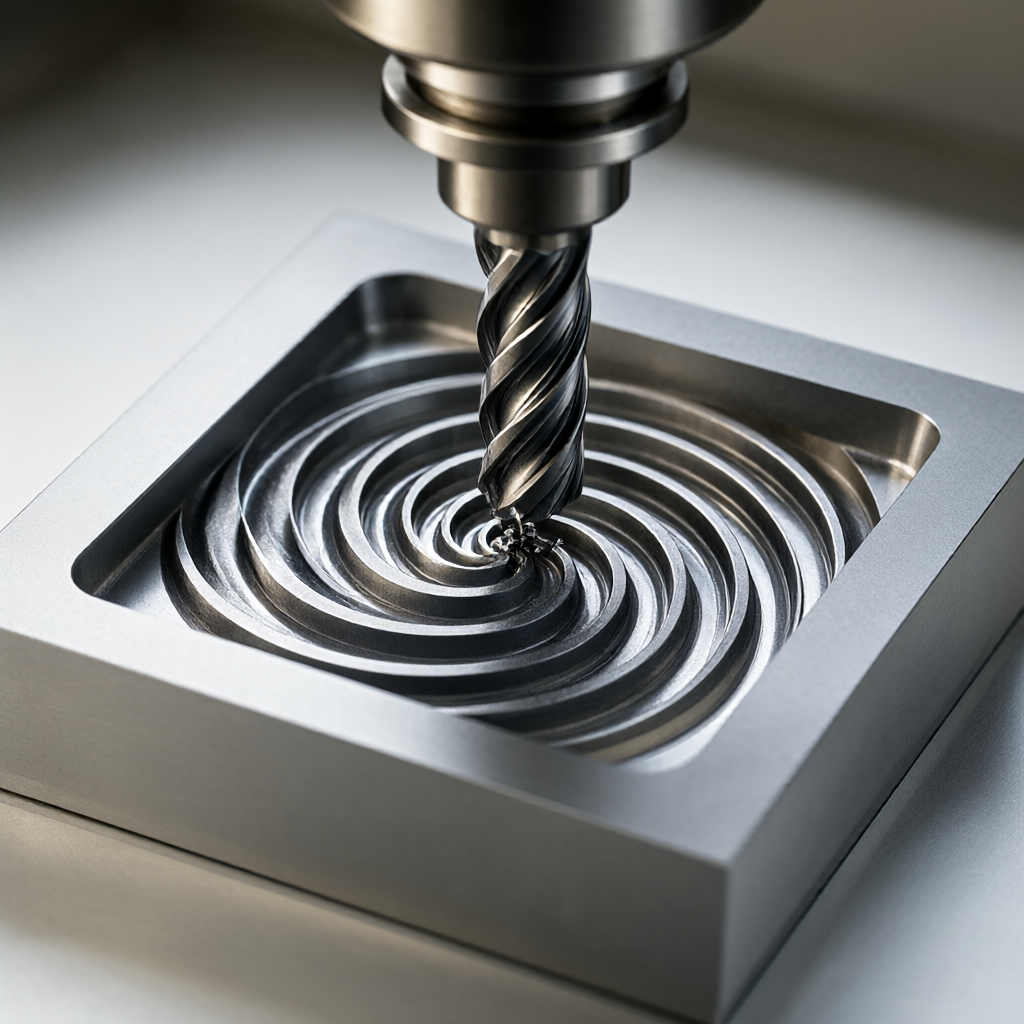
5 軸で深いキャビティを持つ複雑な曲面をフライス加工する場合、切りくずが工具側面に向かって「削られる」ことを防ぐために、工具の姿勢角 (傾斜) を 15° ~ 30° に制御する必要があります。 「切りくず流れ方向予測」モジュールを CAM ソフトウェアで設定して、キャビティ内での切りくずの滑り軌跡をシミュレーションし、事前に滞留領域を特定することができます。
冷却とエアフローのタイミング制御
切りくずの排出は「連続吹き」ではなく、切削加工のタイミングに合わせて行う必要があります。
- ラフレイヤーを開きます。各層の Z ステップが完了したら、スピンドルを一時停止し、高速エアフロー (0.6 ~ 0.8 MPa) で 3 ~ 5 秒間パージしてから、別の層を切断します。
- 仕上げ送り:内部冷却は継続的にオンになっており、未凝固表面への気流の影響を防ぐために、ツールが後退するときに気流が短時間だけ吹き出されます。
- 工具交換/点検の前に:強制外部ブロー+バキュームチップ吸引により、CMM(三次元座標)測定時のチップ干渉がなく、信頼性の高い寸法データが得られます。
オペレータの手動介入によって生じるバッチの違いを避けるために、この一連のタイミングをプログラムして大量生産中に固定する必要があります。
検査と障害回避: チップ管理の有効性をどのように受け入れるか
チップ管理が適切に行われているかどうかは、「目視検査」だけに頼ることはできず、定量的検査と組み合わせる必要があります。
- 表面粗さ:深いキャビティの底面 Ra ≤ 0.4 μm (アルミニウム部品の仕上げ)。 Raが0.8μmを超えて急激に増加した場合は、繰り返し切りくずを切削した痕跡があることを示します。
- サイズ検査:ディープキャビティ底面から側壁までの距離公差は±0.01mmです。バッチ内の個々の部品が公差を超えている場合、仕上げ前に部品に切りくずの堆積や熱変形がないかどうかを確認することが優先されます。
- 完全な光学検査:出荷前に、深いキャビティの底に残っているマイクロチップに焦点を当てて、外観を 100% 検査します (50 倍の拡大鏡または AOI 光学検査を使用)。陽極酸化処理後の残留切粉は酸化斑点を形成し、第一級の外観欠陥となります。
バッチの切りくずの問題が見つかった場合、後戻り順序は次のとおりです: 工具摩耗記録 → 冷却圧力ログ → CAM ツールパス バージョン → 材料バッチ (アルミニウムの介在物は切りくずの形状に影響します)。ほとんどの場合、最初の 2 つの項目が根本原因です。
よくある質問 (FAQ)
CNC で深いキャビティ部品を加工する場合、適切な内部冷却圧力設定はどれくらいですか?
通常、0.4 ~ 0.6 MPa で切りくずを工具先端から洗い流すことができます。圧力が高すぎると、ツールを後退させるときに冷却された微量金属粉が吹き飛ばされ、周囲の表面を汚染します。アルミニウム部品の仕上げには 0.5 MPa から開始し、チップの色に応じて微調整することをお勧めします (銀白色が適しており、黒は粘着性を意味します)。
荒し工程での外吹きを省略し、直接層を削ることはできますか?
お勧めしません。層間パージを省略すると、チップが 2 ~ 3 層に積層されます。次の層を切断するときに、切りくずが材料の隙間に押し込まれ、表面に「絞り跡」が現れます。仕上げ加工では取り代を大きくしたり、切り込みを浅くしたりして除去する必要があり、能率が低下します。
センタリングマシンで細いシャフトの深いキャビティを加工する際、ガイドレールに切りくずが詰まってしまった場合はどうすればよいですか?
ガイド レール領域での切りくずの蓄積は、心臓機械の一般的な故障です。防止策:切りくずが尾端に沿って排出される場合は、ガイドレール側のエアフローアシストを大きくし(0.3MPa)、切りくず長さを短くしてください(送りを下げ、回転速度を上げて切りくずをカールさせる)。詰まっている場合は、停止して手動で掃除する必要があります。量産時にはチップ監視センサー早期警報を設定する必要があります。
乾式切削ソリューションはすべての金属の深いキャビティ部品に適していますか?
適用できない。アルミニウムやマグネシウムなどの軽金属は切りくず付着係数が高く、乾式切削では切りくずが工具に絡みつきやすく、工具折損の危険性が高くなります。スチール、チタン、インコネルなどの高硬度材は切り粉が少ないです。乾式切削+空気循環も考えられますが、工具温度の上昇を監視する必要があり、湿式切削に比べて交換サイクルが約30%短くなります。
深キャビティ部品のチッピング問題を絞り段階から防ぐにはどうすればよいですか?
DFM (製造可能性解析) の際、L/D > 10 の深いキャビティに加工穴や切りくず溝がない場合は、切りくずが自然に滑り落ちるように加工穴 (直径 2 ~ 3 mm) または傾斜 (≥1°) を追加することをお勧めします。同時に、主要な寸法が配置される表面の粗さ要件がマークされ、加工段階での冷却戦略の目標を絞った調整が容易になります。
結論と行動への推奨事項
深いキャビティ部品の切りくず管理は、精度と外観の一貫性に対する目に見えない基準となります。切削パラメータの最適化、工具形状のマッチング、冷却エアフローのタイミング制御、定量的検査を通じて、切りくずの滞留によるバッチ不良率を許容レベルまで低減できます。深キャビティ部品の加工でチッピングの問題に直面している場合は、図面とプロセス要件を送信していただければ、当社のエンジニアリング チームが DFM の提案、工具の選択、冷却戦略のソリューションを提供し、15 ~ 25 日でのバッチ納品をサポートします。



