





精密ギアボックスの5軸CNC加工:歯面修正と噛み合い精度検出
精密ギアボックス加工における 5 軸リンケージのプロセス位置決め
コンパクトな構造、非標準の軸交差角度、または一体切削が必要な精密ギアボックス シェルおよび組み込みギアの場合、5 軸 CNC 加工は、カッター軸姿勢のリアルタイム調整により、単一の軸送りでは到達できない盲点を解決できます。従来の CNC 旋盤や 3 軸フライス盤と比較して、5 軸リンケージは、はすば歯車、遊星歯車列、特殊形状のシャフト リング ギアを加工する際に、工具を最適な切削範囲内に維持することができ、振動マークや工具接合マークを大幅に軽減します。マスカスタマイゼーションのシナリオでは、5 軸加工では通常、「フライス加工、研削、修正」のプロセス チェーンが使用されます。まず、高速フライス加工を使用して荒加工と中仕上げ加工を完了し、次に歯形の微細形状を補正して、小さな伝達比変動と低騒音という機能要件を満たします。
適用可能なシナリオと主な利点
- 複雑なシャフトシステムの全体的な加工:1 回のクランプでボックス穴システム、シャフトの歯、位置決めデータの処理が完了し、二次的な位置決め誤差の蓄積が軽減され、同軸度が向上します。
- カッター軸振り角の最適化:深いキャビティ内のリングギヤの場合、干渉を回避し、工具寿命を延ばし、表面の一貫性を向上させるために、工具先端のスイング角度が使用されます。
- 効率の向上:多面体を一度に切断し、高速送りと組み合わせることで、単体加工サイクルが 20% ~ 30% 短縮され、15 ~ 25 日のバッチ納品サイクルに適応します。
歯面改質設計と微細幾何学制御
精密ギアボックスのトランスミッションの安定性は、巨視的な歯形だけでなく、歯面の微視的な修正にも依存します。歯面修正は5軸工作機械で行われ、主に歯方向修正(クラウン)、歯厚修正、歯面ねじれ角の微修正が行われます。その核心は、負荷時の加工誤差、熱変形、弾性変形を補正し、歯車の噛み合いプロセス中に負荷を均等に分散し、エッジ接触による応力集中を回避することです。
CNC プログラムでは、通常、5 軸 RTCP モード (回転ツール中心点) がトロコイド補間と組み合わせて使用され、歯形の包絡線運動が実現されます。合金鋼やステンレス鋼の歯車の場合は、切削抵抗による瞬間的な弾性変形も考慮する必要があります。工具補正パラメータ(半径方向オフセットや軸方向オフセットなど)を調整することで、変形を事前にオフセットすることができます。また、修正レベルは歯車モジュール、歯数、予想回転数と組み合わせて設定する必要があります。通常、修正量は数ミクロンから十数ミクロンの範囲で管理されており、専用の歯形計やクローズドループ検証のための三座標測定による検証が必要です。
5軸歯車加工と研削加工パスの比較
精密ギアボックス製造では、5 軸 CNC 切断と成形/コーン表面研削が 2 つの主要な技術パスです。両者の間には、精度、表面品質、経済性において大きな違いがあります。選択は、公差レベル、材料の硬度、バッチサイズを総合的に考慮して行う必要があります。
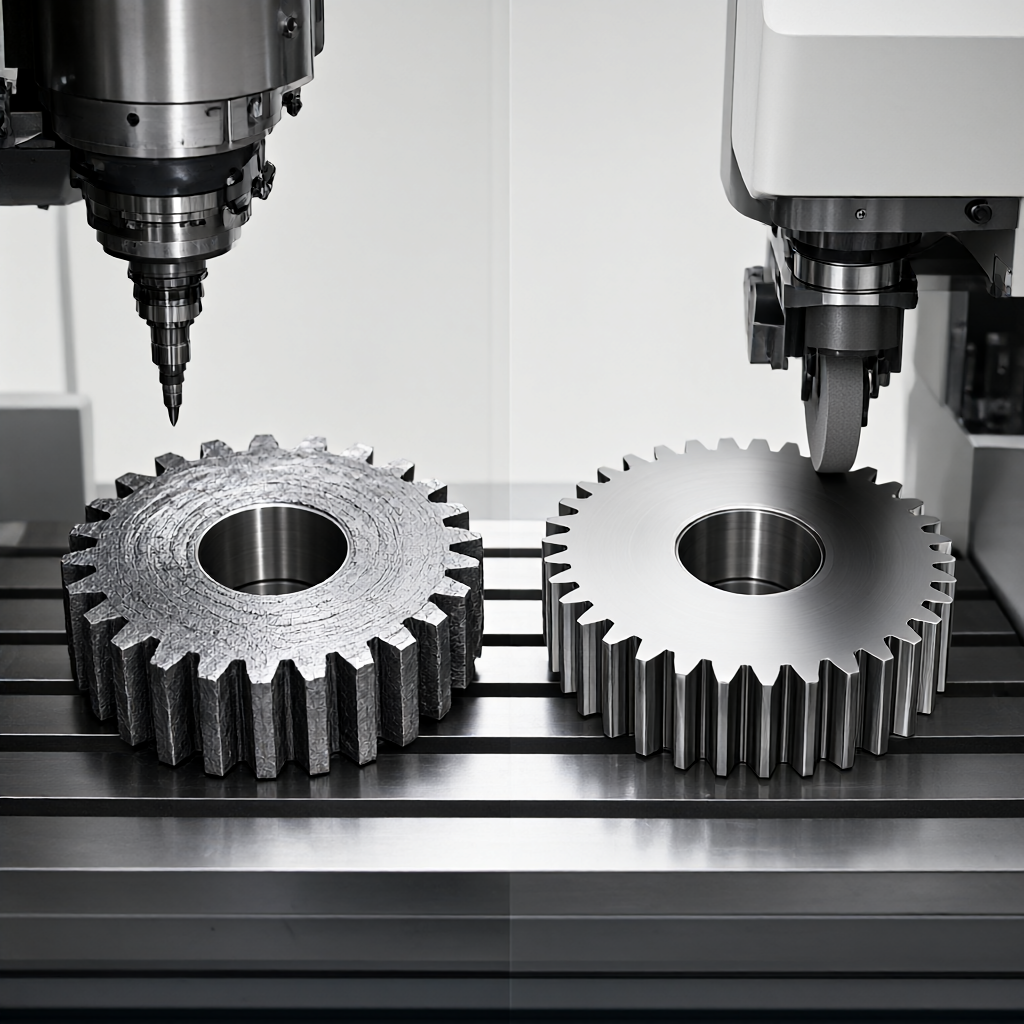
| 寸法 | 5軸CNC高速ミーリング | 成形・円錐面研削 |
|---|---|---|
| 適用材料ステータス | 焼鈍状態、焼入れ焼戻し状態(硬度≦35HRC) | 焼入れ状態(硬度≧45HRC) |
| 表面粗さ | Ra 0.8 ~ 1.6 μm (その後の研削が必要) | Ra0.2~0.4μm |
| 歯面の微細形状 | 工具の修理と成形に依存しており、一貫性は高いが、工具の摩耗の影響を受ける | 砥石の修正精度が高く、微細な修正に適しています。 |
| 単価と効率 | バッチサイズが大きい場合でも効率が高く、工具や治具が不要で、コストが低い | 1個当たりの作業時間が長く、高付加価値の精密部品に最適 |
| 代表的な用途 | ロボット関節、自動車トランスミッション、遊星減速機の量産 | 航空エンジン、高精度減速機、時計 |
ギアボックスがその後熱処理されない場合、または熱処理後にわずかなフライス取り代が許容される場合、5 軸 CNC が直接仕上げ加工を開始し、表面処理で高い平滑性を実現できます。焼き入れ歯車の場合は研削代を確保し、5軸は荒・中仕上げのみとなります。当社には72台のCNC装置があり、図面公差や熱処理要件に応じて「フライス加工-研削-フィッティング」または「フライス加工-圧延-研削」のプロセスチェーンを柔軟に構成できます。
噛み合い精度の検出方法と故障解析
組み立て後のギアボックスの噛み合い精度は、伝達効率と寿命に直接影響します。検査の焦点は、歯面の接触箇所、伝達エラー、バックラッシュなどです。一般的な方法には次のようなものがあります。
- 歯面接触検出:噛み合い面に鉛赤油を塗布し、歯車を回転させて接触面積の分布を観察します。この規格では、歯の高さと歯の方向に沿った接触スポットが GB/T 3480 または ISO 1328 の規定に準拠することが要求されています。通常、接触領域の中心偏差が歯の高さ 0.1 以下であることが要求されます。
- 伝送エラー測定:レーザー干渉計や角度エンコーダを使用して、定格回転数における出力軸の位相偏差を収集し、動的安定性を評価します。
- バックラッシュ検査:サイドクリアランスが0.02~0.05mmの範囲内にあることを隙間ゲージやダイヤルインジケーターで測定し、固着防止だけでなく衝撃防止にもなります。
一般的な故障モードには、孔食、接着、歯の破損などがあります。孔食は主に潤滑不良や過度の表面粗さによって発生します。接着剤の同期は、過度の温度上昇と不適切な材料のマッチングによって引き起こされます。歯の破損は歯根の不十分な修正と応力集中に関連していることがよくあります。 CNC プログラムで歯元アーク遷移を事前設定し、Ra 値を 0.4 μm 以内に制御することで、疲労亀裂発生のリスクを大幅に低減できます。検査プロセスでは、ギアボックスの各バッチの一貫した性能を保証するためにフルサイズのレポートを発行するために、三次元座標測定機と特殊なギア測定器が必要です。
5軸加工による歯面仕上げとバッチの一貫性管理
ハイエンド機器の場合、ギアボックスには動作精度だけでなく、高品位な外観も求められます。当社では、量産においては工具寿命管理とオンラインモニタリングにより各歯車の安定した切削条件を確保します。高性能コーティング超硬ギアカッターを高速かつ小さな切込み量と組み合わせることで、熱変形を効果的に抑制し、歯の表面に振動線や傷がつきません。表面粗さ計のサンプリングデータによると、ほとんどのバッチの Ra 値は 0.4μm ~ 0.8μm の範囲で安定しており、リン酸塩処理、ニッケルメッキ、陽極酸化などの後続の表面処理の要件を満たし、最終的には高光沢で完璧な完成品が得られます。
バッチ一貫性管理の鍵は、初品確認とSPC(統計的工程管理)適用にあります。各バッチを開始する前に、全数フルスケール検査が実行され、CPK 値が記録されます。 CPK ≥ 1.67 の場合にのみ量産に入ることができます。長期のバッチ注文の場合、工具補正データベースが確立され、500 ~ 1,000 個の部品を切断するたびに半径方向および軸方向のオフセットが自動的に修正され、工具の自然な摩耗が相殺され、最後の部品のサイズが最初の部品と一致することが保証されます。この閉ループ制御モードは、15 ~ 25 日の納期内で安定した品質を確保するための中心的な手段です。
FAQ: 5 軸 CNC ギアボックス加工技術に関する質問と回答
歯車の 5 軸 CNC 加工の最小モジュール制限はどれくらいですか?
工作機械の剛性、工具径、振り角範囲によって異なります。通常、モジュールが小さい (m ≤0.5) ギアは、カッターの最小直径によって制限されます。専用の小径ギヤカッターを使用するか、研削工程を変更することをお勧めします。ほとんどの5軸工作機械はm0.25以上の小モジュールはすば歯車を安定して加工できますが、干渉角や工具先端振り角を評価する必要があります。
歯車の歯面修正の大きさはどうやって決めるのですか?
修正量は固定値ではなく、歯車軸間距離公差、軸受予圧、荷重スペクトルなどを基に総合的に計算する必要があります。通常は初期修正量を2~5μmに設定し、接触面積がISO1328規格レベルを満たすまで試し切りや接触箇所の実測により調整を繰り返します。
5 軸加工はホブ盤の代わりに使用できますか?
特定のシナリオでははい。標準以外の歯数、一体型シャフト歯、または複雑なボックス一体型ギアの場合、5 軸フライス加工には柔軟性があるという利点があります。しかし、大量の標準インボリュート平歯車の場合、歯車ホブ加工の効率と経済性は依然として優れています。図面の複雑さとバッチのコスト モデルに基づいて選択することをお勧めします。
精密ギアボックスを組み立てた後、伝達誤差が基準を超えた場合はどうすればよいですか?
まず取り付けの同軸度や軸受すきまを確認し、次に歯面の微細形状を確認します。系統的なずれの場合は、歯厚修正量を調整してテストカットを繰り返す必要があります。ランダムなエラー (主にアセンブリの応力の解放によって引き起こされる) の場合は、圧入シミュレーションを通じて事前に荷重を加えてから再テストできます。必要に応じて、歯の表面にマイクロスクレーピング補正を実行します。
表面仕上げRa0.4μmはギヤ寿命にどのような影響を与えるのですか?
Ra 値は摩擦係数とピッチング疲労寿命に直接影響します。 Ra0.4μmの仕上げにより歯面の微小突起の接触応力を大幅に軽減し、癒着のリスクを軽減します。これは、高速および高負荷の作業条件に特に適しており、ギアボックスの静粛性と信頼性を向上させるための重要な指標です。
結論と行動への推奨事項
5 軸 CNC 加工は、高精度ギアボックスに非常に柔軟で一貫した製造ソリューションを提供します。合理的な歯面修正設計と厳格な噛み合い精度テストにより、伝達誤差と表面品質を効果的に制御できます。マスカスタマイゼーションでは、プロセスチェーンの整合性と SPC 制御機能が納品の品質を決定する鍵となります。ギアボックスまたは複雑なシャフト システム部品の加工ニーズがある場合は、図面と公差要件を提供できます。材料、熱処理状況、バッチサイズに基づいたプロセス計画、ツールの選択、検査計画を含む詳細な見積りとDFM提案を提供します。



