





CNC パイプ内穴仕上げの主要な課題とプロセス パス
精密機械、流体制御、構造支持分野、パイプ部品のCNC加工内径穴仕上げ多くの場合、これは製品の機能と寿命を決定する重要なリンクです。円筒切削と比較して、内穴加工は工具の剛性、切りくず除去スペース、測定へのアクセスのしやすさによって制限され、工具のたわみ、熱変形、表面の振動マークが発生しやすくなります。技術者や調達担当者にとって、これらの物理的限界をどのように突破し、内穴寸法精度を±0.01mm以内に制御し、表面粗さをRa0.4μmに到達させるかを理解することは、サプライヤーの技術力を評価するための中心的な基準となります。実際の量産経験に基づいて、この記事では、さまざまなパイプ直径の下での内穴加工戦略、工具選択ロジック、および品質管理ポイントの詳細な分析を提供し、プロジェクトの初期段階で一般的な故障モードを回避するのに役立ちます。
外円よりも内穴の加工が難しいのはなぜですか? 3 つの主要な物理的制限の分析
内径穴加工は単純な「逆回転」ではありません。そのプロセス上の困難は、次の 3 つの側面に集中しています。
- 工具剛性の減衰:細長いインナーホールカッターが突き出し状態の場合、突き出し長さの3乗に応じて曲げ剛性は低下します。 Φ10mm以下の深穴加工の場合、小さな振動により穴径が広がったり、シボが発生したりする場合があります。
- 切りくず除去と切りくず蓄積: 密閉された内部キャビティ空間により、切りくずの自由な流れが制限されます。切りくずが工具や穴の壁に巻き付くと、容易に二次切削が発生したり、さらには工具が詰まり、ワークや工具を損傷する可能性があります。
- 測定死角:外周の円はマイクロメーターですぐに再測定できますが、深い内穴の内径をリアルタイムで求めるのは困難です。通常、最初の部品検査後のプロセス管理に依存します。前工程で変形してしまうとその後の仕上げ作業が効かなくなります。
したがって、内穴の仕上げはプログラミングの問題だけではありません。工具の幾何学的パラメータ、切削パラメータ、および治具の剛性システムマッチングの問題。
パイプ直径セグメントに基づいた加工戦略と装置の選択
パイプの外径と内径の比率(深さと直径の比率)に応じて、加工戦略を大幅に調整する必要があります。次の表は、3 つの典型的なパイプ パーツの推奨プロセス ルートを比較しています。
| 部品の特性 | 典型内径 | 推奨装備 | 重要なプロセス制御ポイント |
|---|---|---|---|
| 短管・フランジタイプ | Φ5~Φ30mm | CNC旋盤・センタリングマシン | 送り比を最適化し、振動痕を防ぐために、大きなバックアングルを持つ内径ホールカッターを使用します。クランプ面は丸くする必要があります。 |
| 中程度の長さのチューブ | Φ10~Φ50mm | 3軸/4軸マシニングセンタ | ステップドリル - 荒ボーリング - 細かいボーリングを使用します。穴あけのセンタリング精度が最終的な穴の直径に与える影響に注意してください。 |
| 深穴・異形パイプ | Φ15 - Φ80 mm (深さと直径の比>5) | 5軸リンケージ・専用深穴ドリル | 強制冷却と潤滑、高圧切りくず洗浄。工具にはたわみを補正するために鋭利な刃が必要です。 |
複雑な内部空洞(軸方向のねじや半径方向の貫通穴など)を備えたパイプ部品の場合、旋削とフライス加工この装置には、1 回のクランプで内部および外部の加工が完了するという利点があり、累積的なクランプ誤差を大幅に削減し、同軸度を向上させることができます。
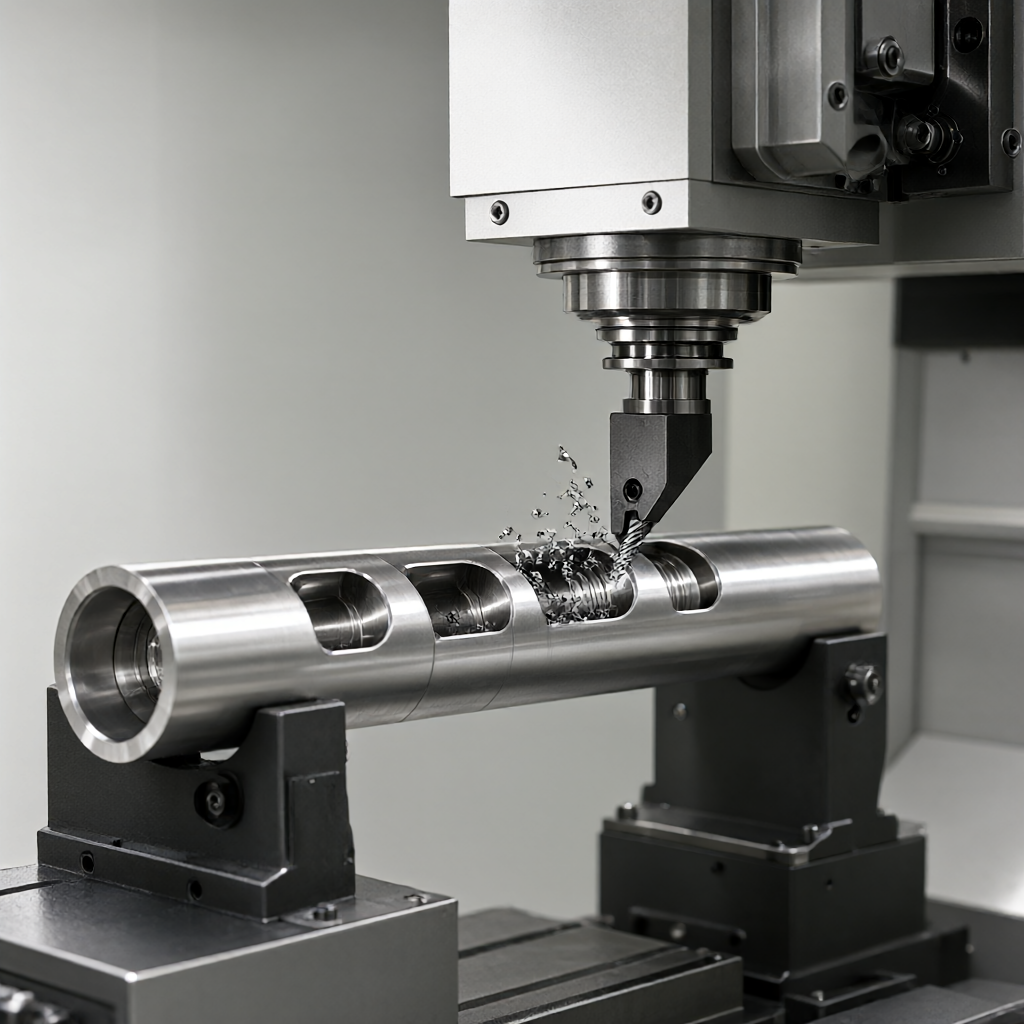
工具の選択と切削パラメータの最適化に関するガイド
内穴ツールの幾何学的パラメータは、表面の品質を直接決定します。実際の操作では、材料に応じて調整する必要があります。
- 進み角の選択: 薄肉パイプや内径の大きな薄肉材料を加工する場合は、半径方向の切削抵抗を軽減し、パイプの変形を防ぐために、90°または95°の進み角を持つ工具を使用する必要があります。短くて太いパイプ本体を加工する場合、刃先の強度を高めるために45°のリード角を使用できます。
- シャープニングジオメトリ:内穴仕上げ加工の場合、刃先半径(Re)は通常0.2~0.5mmです。 Reが小さすぎると刃先が欠けやすくなります。 Reが大きすぎるとラジアル抵抗が増加し、表面粗さが低下します。
- 切断パラメータ: アルミニウム合金を例にとると、荒ボーリング時の切込み深さは 1.0 ~ 1.5 mm に達し、回転速度は 800 ~ 1200 rpm です。ファインボーリング加工では、0.1~0.2mmのマージンを残して回転数を1500~2000rpmに上げ、送り速度を0.05~0.10mm/revに制御して粗さRa0.8μm以下を確保します。
ステンレス鋼などの難削材の場合は、加工硬化層の形成を抑制し、工具寿命を延ばすために、特殊なクーラントと高圧内部冷却を使用する必要があります。
表面品質と一般的な故障モードの回避
内径穴加工では、寸法精度に加えて外観品質も重要なポイントとなります。一般的な障害モードと回避計画は次のとおりです。
- おしゃべり: 穴の壁に螺旋状のテクスチャとして表示されます。根本的な原因は、プロセス システムの固有振動数が切削励起周波数と一致することです。回避策: 送り速度を下げるか、主軸速度を上げるか、工具逃げ角を変更してください。
- 弾性回復(スプリングバック):薄肉のステンレス鋼やチタン合金の加工では、材料を切削した後の応力解放により穴径が反発します。その結果、測定されたサイズは理論値よりも大きくなります。回避策: 弾性回復マージンを確保し、通常は肉厚に応じて補正値を計算するか、マルチナイフの精密切断を通じて応力を徐々に解放します。
- 熱変形:連続切削により発生する熱により工具が熱伸びし、穴径が徐々に大きくなります。回避策: クーラントが切れ刃に十分に接触するように断続切削を使用するか、摩擦熱を低減するためにマイクロクリスタリンワックスを含む工具を使用してください。
高品質の表面とは、滑らかであることを意味するだけでなく、傷や汚れはありません。量産時には、生爪クランプによる局所的な圧痕を避けるため、クランプ力の均一性を厳密に管理する必要があります。
品質検査と全工程管理基準
内穴検査は深さによって制限されており、通常は次の方法を組み合わせて使用します。
- 最初の記事の確認:直径の検出にはピンゲージや空気圧測定器を使用し、オリフィスの面取りや表面粗さの検出には投影機や表面粗さ計を使用します。
- 工程検査:5〜10個ごとに中央細孔径と円筒度をランダムに検査します。寸法のドリフトが見つかった場合は、スピンドルの熱誤差または工具の摩耗を直ちに追跡します。
- フルサイズの出荷検査: 重要な嵌合面については、全数検査を実施します。三次元座標測定機 (CMM) または特殊な内径プローブを使用して、内穴の同軸度が 0.02 mm 以下であることを確認します。
表面処理(アルマイト、電気メッキなど)を行う前に、内穴に切粉や油が残留していないことを確認する必要があります。そうしないと、コーティングの剥離や酸化膜の厚さが不均一になり、最終的な外観の一貫性に影響を与えます。
FAQ:CNC内穴仕上げ加工に関するよくあるご質問
深穴加工時の同心度を確保するにはどうすればよいですか?
重要なのはドリル穴の中心にあります。パイロットビット付きの深穴ドリルを使用して、まず穴の中心を決めてから、穴を拡張することをお勧めします。穴径が大きい場合は、双頭ハイレベルサポートを使用するか、5軸装置で4軸/5軸回転調心を使用して、内円と外円の同軸度が0.05mm以内になるようにすることができます。
アルミ合金の内穴加工後の「アルミ腫瘍」問題を解決するには?
アルミニウムのバリは、通常、ツールの刃先の欠けや不適切な送りによって発生します。切れ味の高い超硬コーティング工具に交換し、主振れ角を最適化し、回転速度を適切に上げ、切りくずが穴の壁に押し付けられるのではなく連続的に転がるように送りを下げる必要があります。
CNC 加工後、内側の穴に直接スプレーできますか?
はい、ただし、密着性を高めるために表面の前処理(サンドブラストまたは化学研磨)が必要です。内穴が精密合わせ面であり、寸法精度を維持する必要がある場合は、合わせ面への溶射を避けるか、溶射のための増肉代(通常 0.05 ~ 0.1mm)を確保することをお勧めします。
少量のパイプ部品の場合、旋削加工とフライス加工を選択する必要がありますか?
パイプの壁の厚さと長さによって異なります。ソリッドバーに穴あけと溝加工を行う場合は、旋削加工を選択します。肉厚のチューブや複雑な内部キャビティを持つ中空プロファイルの場合は、柔軟性を高めるマシニング センター ミーリングを選択してください。このセンタリングマシンは、アスペクト比が大きく、非常に高い精度が要求される小型の管状シャフト部品の量産に適しています。
サプライヤーの内部穴加工能力を評価するにはどうすればよいですか?
設備構成(旋削・フライス複合装置や特殊深穴装置の有無)、工具ライブラリの豊富さ、検出方法(空気圧測定器や特殊な内径針ゲージの有無)を確認してください。内穴の真円度と粗さのデータに焦点を当てた、同種のパイプ部品の最初のピース検査レポートを提供する必要があります。
結論と協力への提案
パイプの内穴仕上げのCNC加工は体系的なプロジェクトです。工具の選択から熱変形の補正に至るまで、すべてのステップが最終的な歩留まりに直接影響します。 3軸から5軸、複合加工の旋削・フライス加工までをカバーする72台のCNC装置群を有し、アルミニウム、スチール、ステンレス鋼、エンジニアリングプラスチックなどのさまざまな材料に対応しています。量産においては、外観品質と寸法精度の両方の一貫性を重視し、内穴表面が滑らかで完璧であることを保証します。パイプ部品の図面またはサンプルをお持ちの場合は、大歓迎です。見積のためにデザインファイルを送信する、DFM 提案を含む詳細な技術ソリューションと見積もりを提供します。



