





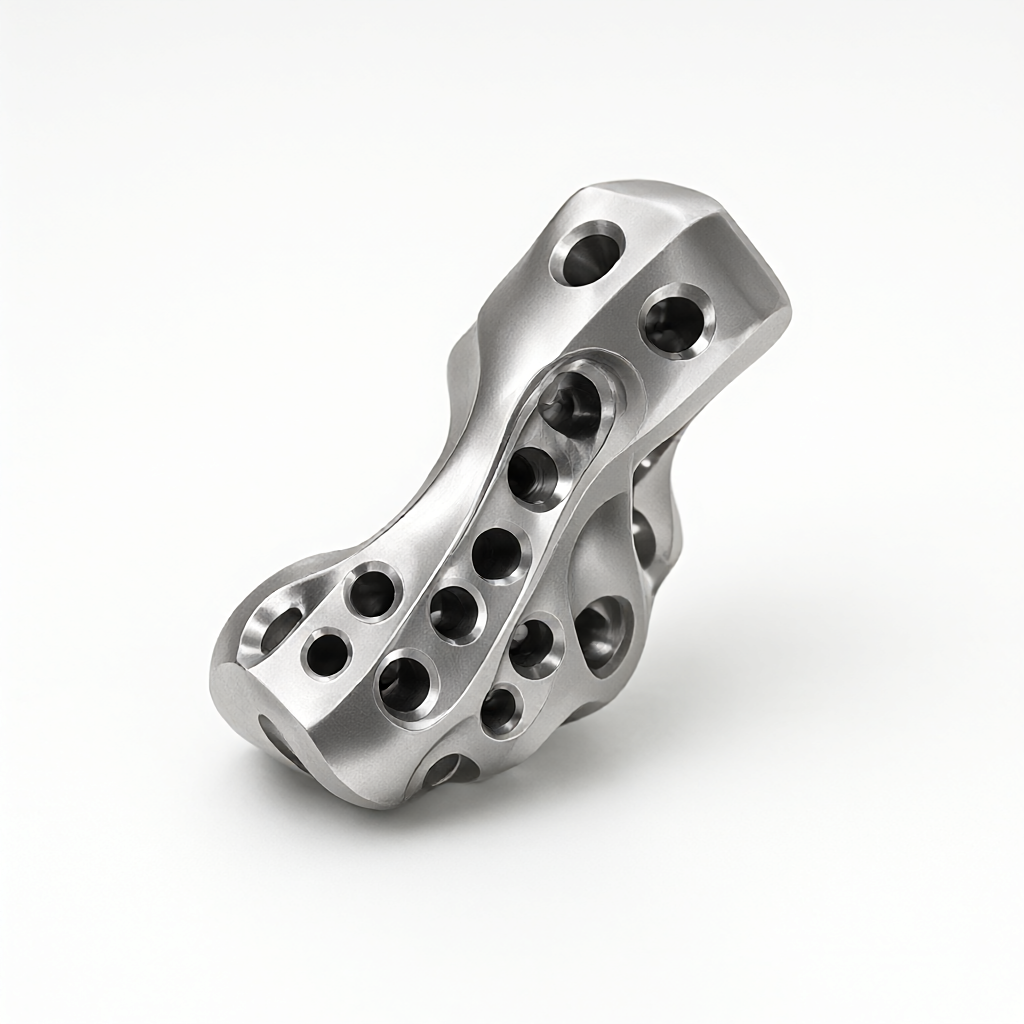
チタン合金股関節置換部品の CNC 加工における最大の難しさは、冷間加工硬化そして粒界腐食デュアルチャレンジ。 5軸同時加工により、一度のクランプで複雑な曲面加工を実現し、累積誤差を大幅に削減します。厳密なアニーリング処理と組み合わせることで、加工残留応力を効果的に除去し、材料の靭性を回復します。この記事では、この医療グレードの精密部品のプロセス パスを材料特性、切断パラメータ、表面の完全性、および合格基準の 4 つの側面から分解し、調達およびエンジニアに実用的な技術リファレンスを提供します。
チタン合金製股関節パーツの加工痛点と材質特性
人工股関節には通常、Ti-6Al-4V (グレード 5) または Ti-6Al-4F (グレード 2) の医療用チタン合金が使用されます。このタイプの材料は熱伝導率が低い(約 6.7 W/m・K)ため、切削熱が放散されにくく、工具の摩耗が増加します。同時に弾性率は鋼の1/3しかなく、弾性変形が起こりやすくなります。さらに厄介なのは、加工硬化傾向が強く、切削塑性変形域に高硬度の硬化層が形成されやすいことです。適時に焼きなましを行わないと、疲労強度が大幅に低下します。
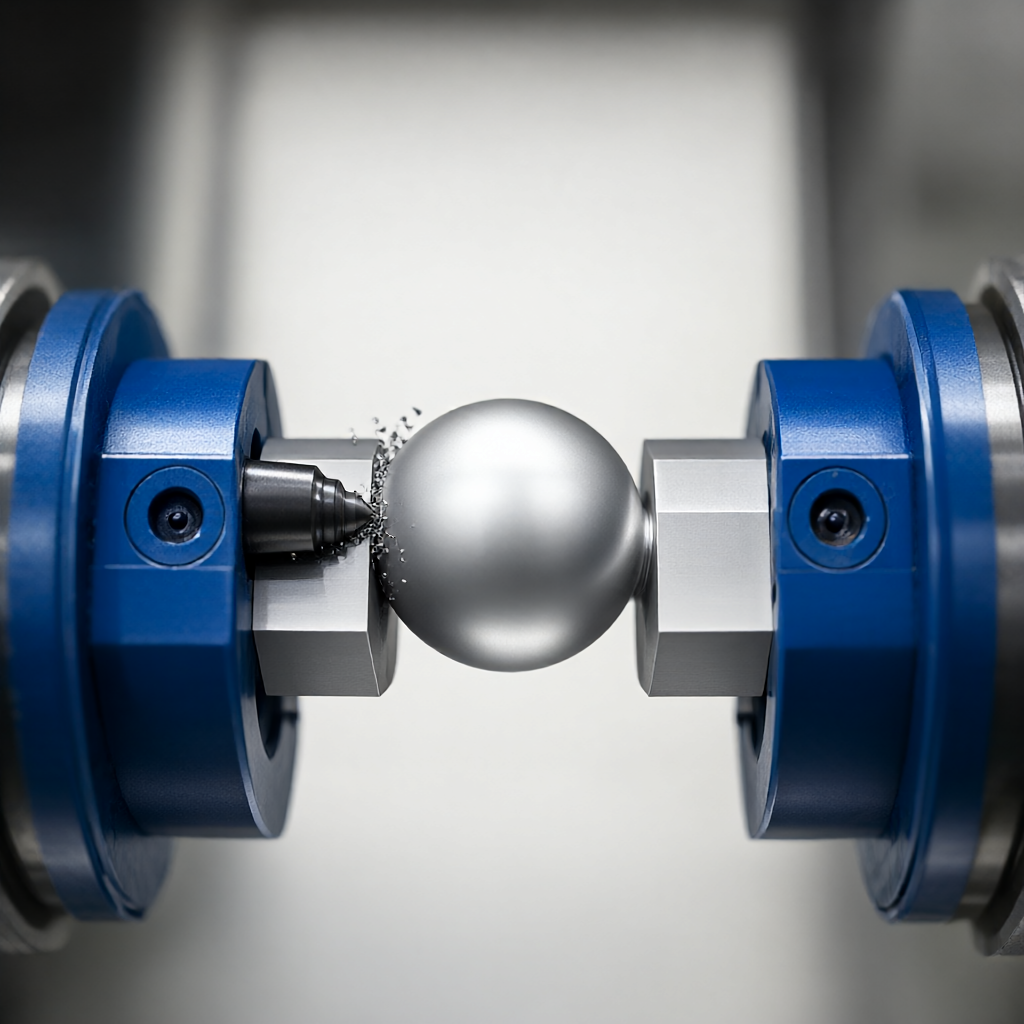
- 高い切削抵抗:高速度鋼に近い切削抵抗を有し、切削工具には高い強度と靭性が要求されます。
- 広い熱影響部:低温の熱伝導率により刃先に熱が集中し、マイクロクラックが発生しやすくなります。
- 高い表面完全性要件: Ra 値は通常 0.4μm 以下で、焼けや残留応力がないことが必要です。
ここでは 5 軸リンケージが非常に重要です。股関節のボール ヘッドとカップ アセンブリの多方向曲面には、ツールの軸方向の傾きが不十分であることによって引き起こされる「ナイフ投げ」のリスクを回避するために、多軸の協調動作が必要です。従来の 3 軸クランプでは複数回の反転が必要であり、位置決めエラーが蓄積するだけでなく、プロセスが長引き、クランプ傷のリスクも高まります。 5 軸クランプでは、内側のキャビティと外側の曲面を一度に完全に加工することができ、その後の焼きなましと仕上げのために完全な基準データを保持します。
5 軸加工戦略と切削パラメータの選択
チタン合金の脆い切削特性に基づいて、高送り、小さい切込み、高速の「小さい切込み、高速」戦略を採用することをお勧めします。荒加工段階では取り代の除去に重点が置かれ、仕上げ段階では表面品質と寸法安定性に重点が置かれます。すべての加工は、クランプ剛性を確保するために特別な油圧バイスまたは真空吸着ツールを使用して、5 軸マシニング センターで完了します。
| プロセス | ナイフ | 速度(rpm) | 送り(mm/min) | 切込み深さ(mm) | 冷却方法 |
|---|---|---|---|---|---|
| 荒削り | 刃先交換式フライス PVDコーティング | 4000-5000 | 800-1200 | 0.8~1.5 | 完全密閉型内部冷却 |
| 中仕上げ | 超硬ソリッドエンドミル | 6000-8000 | 1500-2000 | 0.3~0.5 | 高圧微量給油(MQL) |
| 仕上げ | ラウンドノーズフライス PVDコーティング | 8000~10000 | 2500-3500 | 0.1~0.2 | 高圧MQL+エアロゾル |
重要な管理ポイントは、仕上げの前に、ブランクが完全に焼鈍され、硬度が 345 HV 以下に制御されていることを確認する必要があることです。工具の鋭さによって硬化層の厚さが決まります。切れ味の悪いナイフは耕起効果を強め、微小な亀裂を誘発します。 5 軸リンケージは等距離ライン/ヘリカル補間戦略によって最適化されており、滑らかな工具軸姿勢を保証し、急激な加減速によって引き起こされる表面の波紋を回避します。
工具の選択と摩耗管理
耐摩耗性と化学的不活性の両方を考慮して、PVD コーティングされた (TiAlN など) 超硬工具を選択してください。工具の摩耗を監視するときは、逃げ面の VB 値を観察することに重点を置きます。 VB≧0.3mmの場合は交換が必要です。加工中に 5 軸工作機械の熱誤差補正をオンにして、精度 ±0.01mm に対する熱ドリフトの影響を軽減します。応力腐食割れを防ぐために、チタン合金と塩化物含有冷却剤との接触を避けるために、冷却剤濃度は5〜8%に制御されます。
冷間加工硬化のメカニズムと危険性
チタン合金の塑性変形プロセス中に、転位密度が急激に増加し、結晶格子が歪みます。巨視的な症状としては、硬度の増加と可塑性の低下が挙げられます。 CNC 加工表面層の 20 ~ 50 μm 以内に明らかな加工硬化層が現れることが多く、その硬度は母材の 1.5 ~ 2 倍に達することがあります。股関節など交番応力がかかる部品では、硬化層に微小亀裂や引張応力が残留すると疲労源となり、寿命の低下に直結します。
- 残留引張応力:切削・研削熱により表層の膨張が制限され、冷却後に引張応力が形成され、亀裂の拡大が促進されます。
- 微細な組織の損傷:局所的な過熱によりα”相変態が誘発され、相変態の可塑性が損なわれる可能性があります。
- 面粗度の悪化:硬化層の脆さが増し、仕上げ加工時に刃欠けが発生しやすくなり、Ra値に影響を与えます。
したがって、単に「薄くする」だけでは硬化効果が完全になくなるわけではありません。制御された熱処理を導入する必要があります。時効焼鈍(溶体化焼鈍) では、ワークピースを β 相ゾーン温度まで加熱して固体溶質を均質化し、その後室温までゆっくり冷却して材料の可塑性と等方性を回復します。
アニーリングプロセス設計: パラメータから組織検証まで
アニーリングは単なる「高温絶縁」ではありません。股関節部品は、高温酸化を防ぐために不活性保護雰囲気 (アルゴン露点 ≤ -40°C) または真空炉で処理する必要があります。一般的なプロセス ウィンドウは次のとおりです。
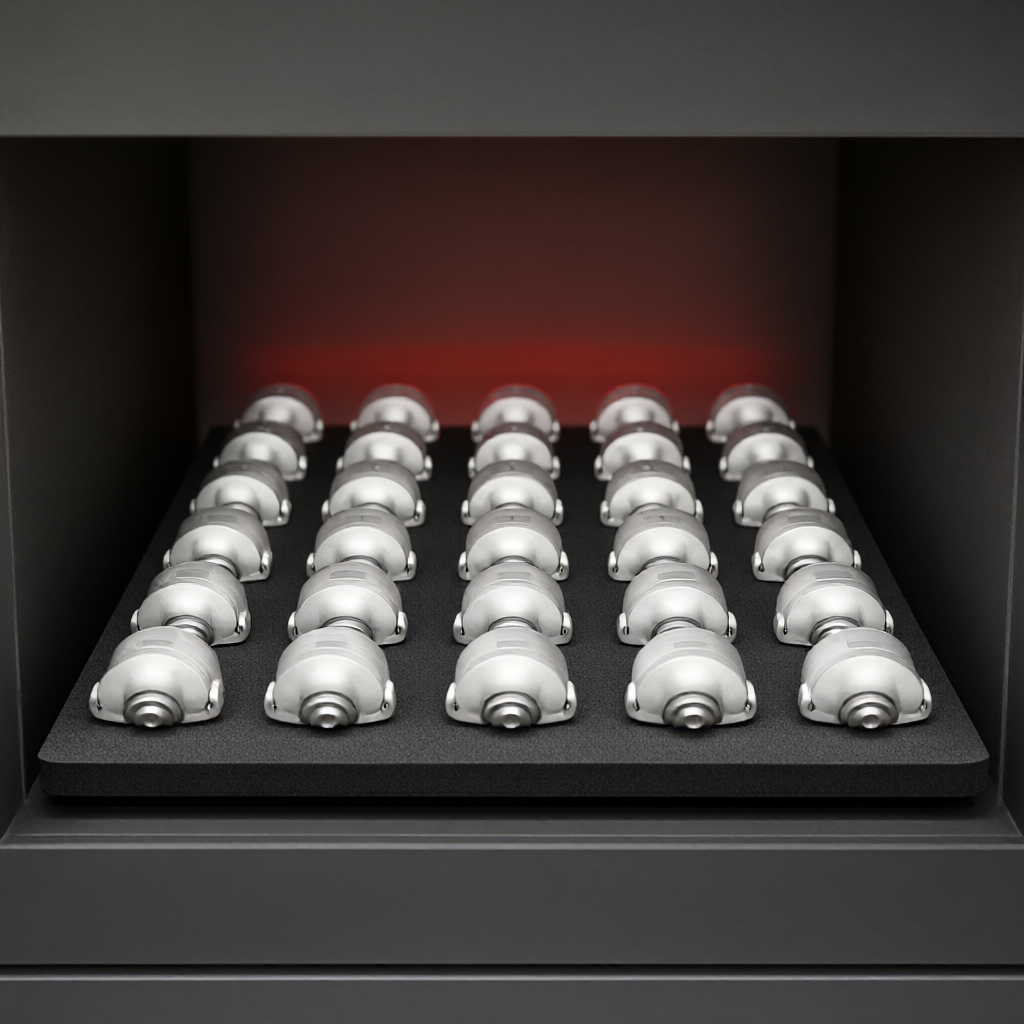
- 加熱速度: 熱応力亀裂を避けるため、≤10℃/min。
- 温度を保つ:900~950℃(Ti-6Al-4Vβトランザス温度約995℃、亜臨界焼鈍)。
- 時間を守る:均一なコアを確保するために2〜4時間。
- 冷却方法:600℃まで炉冷後空冷、または真空焼入れして硬度を調整します。
アニーリング効果は金属組織検査と硬度試験によって検証されます。α 相は均一な針状または等軸であり、α 粒界の連続ネットワークはありません。硬度の変動は±10 HV以下です。残留応力は X 線回折 (XRD) によって測定され、≤-150 MPa (圧縮応力状態) が必要です。股関節ボールヘッドの場合、熱処理による巨視的な変形 (変形 ≤ 0.05mm) を除外するために、追加の表面うねり解析が必要です。
なぜ荒加工後、仕上げ加工前に焼きなましを行う必要があるのでしょうか?
焼鈍を最後にすると、熱処理応力に仕上げ時の残留応力が重畳し、加工により生じた寸法偏差を修正できなくなります。推奨される手順は、荒加工 → 硬化と内部応力を除去するための焼きなまし → 中仕上げ → 仕上げ → 応力除去と焼き戻し (オプション) → 表面処理です。このプロセスにより、仕上げ加工中に材料が「安定した状態」に保たれ、滑らかな切削力と優れた寸法保持力が確保されます。
表面の完全性と生体適合性の許容基準
医療グレードの部品は、従来の機械的公差をはるかに超えて受け入れられています。寸法および幾何学的公差に加えて、表面の完全性が中心的な基準です。股関節の主要部(ボールヘッドの外面と寛骨臼の内面)のRa値が0.2μm以下であり、「チップの付着・ナイフ跡・変色がない」鏡面状態でなければなりません。粗さをさらに低減し、微細孔をシールするには、アニールされた表面を電解研磨 (EP) する必要があります。
- 粗さ:光学干渉計による測定、Z2値(山谷差)≦3μm。
- 表層の深さ×:金属顕微鏡で冷間加工変形層はなく、α”相に異常はない。
- 化学的清浄度: 注入後の析出腐食を防ぐため、残留冷却剤イオン濃度 ≤ 10 ppm。
- 探傷: 潜在的な疲労亀裂を排除するために、ボールヘッドは浸透探傷試験 (PT) および磁性粒子/渦電流サンプリング (該当する場合) を受けています。
バッチの一貫性が重要です。各バッチの最初と最後のピースはフルサイズ + CMM の 3 座標検査の対象となり、粗さのサンプリング率は 10% 以上で、焼鈍炉全体の温度曲線が記録され、アーカイブされます。この「プロセス管理 + 結果検証」の二重システムが、医療機器サプライヤー監査 (ISO 13485) に合格するための厳しい基準となります。
エンジニアリング実践の提案と DFM の最適化
設計ソースから加工の困難さを軽減します。深く狭いキャビティと小さな穴を避け、工具の通過を容易にするためにフィレット半径 R≥1.5 mm。ボールヘッドとハンドルの間の移行領域に大きなテーパー角を使用して、応力集中を軽減します。複雑な 5 軸領域の場合は、設計段階で事前にツール パスをシミュレーションし、軸のスイング制限を回避するプロセスを備えた CAD モデルを提供することをお勧めします。熱放射の干渉による不均一な硬度を避けるために、ワークピース間の距離が 50 mm 以上になるように、アニーリング ツールを特殊なグラファイト ディスクまたは V 字型の溝でカスタマイズする必要があります。
品質トレーサビリティの観点から、各股関節は焼鈍炉のバッチ番号、仕上げ工具の寿命カウント、および CMM 検査レポートと関連付ける必要があります。このフルリンク データ トレーサビリティは、規制要件を満たすだけでなく、障害分析のための実際の基盤も提供します。
一般的な障害モードと回避方法
- ひび割れたボールヘッド: 主にアニーリングの冷却速度が速すぎるため、熱応力が誘発されます。回避: 炉冷却部速度 ≤ 5℃/min。
- 表面が青/黒に変わります:保護雰囲気が不十分で露点が基準を満たしていない。回避: 露点 ≤ -40°C のオンライン監視。
- 許容範囲外のサイズ:仕上げ前に応力除去が行われておらず、熱処理後の収縮が不均一である。回避:仕上げ前に600℃×4hの歪取り焼戻しを行っております。
量産時の外観品質を確保するにはどうすればよいですか?
医療部品は内部の金属組織だけでなく、外観も検査します。股関節部品の高光沢と無傷の要件は、仕上げ後の電解研磨と超音波洗浄に依存します。バッチの一貫性は、粗さと硬度の SPC 管理図によって監視する必要があり、主要なパラメーター (アニーリング温度、研磨電流密度) は ±5% の管理限界に設定されます。手作業による目視検査に代わる外観部品の目視検査を実施し、検出率を向上させることをお勧めします。
FAQ:股関節チタン合金CNC加工に関するよくあるご質問
チタン合金製股関節パーツを5軸ではなく3軸で加工することはできますか?
理論的には可能ですが、複数回の反転とクランプが必要です。寛骨臼腔などの深い腔構造では、3 軸ツールの軸方向の長さが制限されており、ツールが簡単に「反転」したり折れたりして、曲面が過剰に削られてしまいます。 5 軸のワンタイムクランプは効率を向上させるだけでなく、より重要なことに、内部キャビティの基準が統一され、累積誤差が確実に小さくなることが保証されます。複雑な曲面が 30% を超える部品の場合は、5 軸の方が安全な選択です。
アニーリング温度が高すぎるとどのような影響がありますか?
Ti-6Al-4Vはβトランザス(~995℃)を超える温度で長時間保持すると結晶粒が粗大化します。粒子が大きすぎると (>100μm)、破壊靱性が大幅に低下し、疲労亀裂が発生する可能性が高くなります。微細な初次α相を保持し、強度と靭性のバランスを保つために、亜臨界焼鈍(900~950℃)が推奨されます。各炉焼鈍では金属組織学的粒径評価が必要であり、粒径は 5 以上です。
加工クーラントは水系でも大丈夫ですか?
水ベースの冷却剤には注意してください。チタン合金は塩化物イオンに敏感です。クーラントに塩素(一部の防錆剤など)が含まれている場合、残留液膜により高い焼鈍温度で応力腐食割れが発生します。完全密閉型 MQL (最小限の潤滑) または純油ベースの冷却を使用することをお勧めします。焼鈍前に必ず脱脂・乾燥を行ってください。表面イオン含有量の検出は ≤10ppm です。
ヒップボールヘッドの「ミラー」効果を確実にするにはどうすればよいですか?
鏡面効果=仕上げ加工(Ra≦0.4μm)+電解研磨(Ra≦0.1μm)+超音波洗浄。 CNC では半鏡面しか実現できず、真の鏡面は電解研磨に頼っています。研磨浴液は定期的に補充する必要があり、電流密度は 5 ~ 10 A/dm² に制御され、研磨時間は 3 ~ 5 分で、サイズの縮小や過剰な公差につながる過剰な研磨を避けます。
サプライヤーにはどのような資格が必要ですか?
医療グレードの加工業者は、ISO 9001 と ISO 13485 の二重認証に合格し、クリーンな組み立てワークショップ (溶接/研削が含まれる場合) を備え、アニール炉は温度均一性検証 (TUV 校正) を行う必要があります。機器側では、5 軸工作機械には熱誤差補正システムが装備されている必要があり、CMM は計測協会による認定を受ける必要があります。サプライヤーを選択するときは、プロセス能力を検証するために、同様の股関節部品のすべてのバッチの CMM レポートと金属組織図を要求してください。
結論: プロセスチェーンの整合性で信頼を勝ち取る
チタン合金股関節のカスタマイズは、単に装備や公差に関するものではなく、「材料 - 加工 - 熱処理 - 試験」のリンク全体の閉じたエンジニアリング ループに関するものです。 5 軸加工は効率とベンチマークの一貫性の問題を解決し、アニーリングは硬化と応力を解決し、電解研磨は生体適合性と外観を解決します。サプライヤーを選択する際は、焼鈍曲線、金属組織検査の完全性、バッチの外観の一貫性のための SPC データを制御する能力に焦点を当ててください。プロジェクトがプロトタイピングまたは量産の立ち上げ段階にある場合は、股関節の図面をエンジニアリング チームに送信して、5 軸パスとアニーリング計画を含む独占的な DFM 評価と見積もりを入手できます。



