





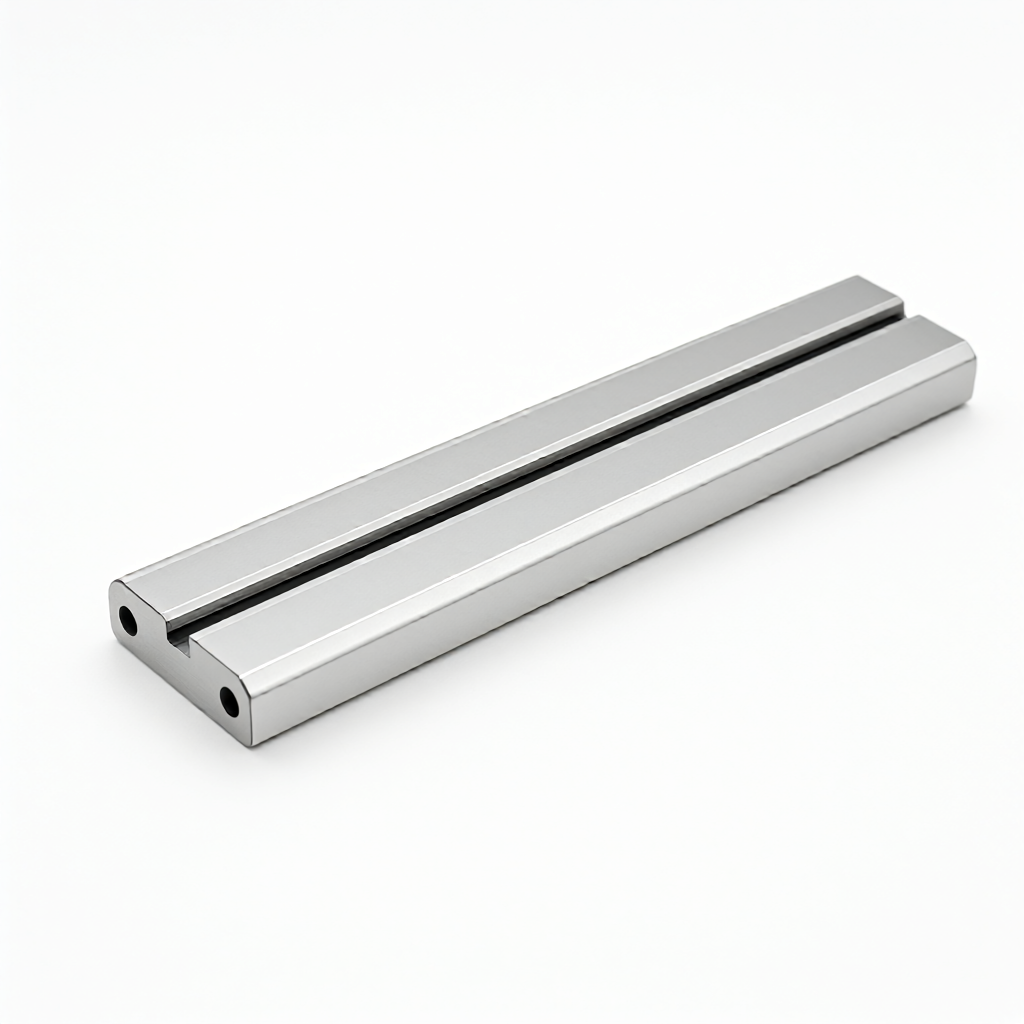
Points clés du contrôle de la linéarité et de la planéité des guides usinés CNC
Dans les guides CNC de précision, la linéarité et la planéité sont des indicateurs clés déterminant la précision des mouvements et la durée de vie mécanique. Pour les équipements automatisés, les mécanismes de transport de wafers de semi-conducteurs ou les tablettes de glissement de machines-outils haut de gamme, les tolérances de géométrie dimensionnelle et de position (GD&T) de l'ensemble guide sont directement liées à la précision de repositionnement de l'équipement. Cet article analyse en profondeur comment, par le fraisage CNC multiaxes, le choix des matériaux et les processus de contrôle, maintenir la linéarité à moins de 0,01 mm/1000 mm et garantir que la planéité de la surface de montage des chariots répond aux exigences strictes d'assemblage.
Signification technique et modes de défaillance des tolérances géométriques des guides
Impact des écarts de linéarité sur la précision des mouvements
Les erreurs de linéarité du guide se traduisent directement par un déplacement de la trajectoire du chariot. Lorsque la linéarité dépasse la valeur admissible, la charge est répartie inégalement le long de toute la longueur du guide, provoquant une concentration de contrainte locale qui accélère l'usure des pistes de roulement ou des surfaces de glissement. Dans les applications à haute vitesse, un dépassement de tolérance de linéarité peut également engendrer des vibrations et réduire la vitesse de réponse de l'équipement. Habituellement, les guides de précision exigent une erreur de linéarité inférieure ou égale à 0,01 mm à 0,02 mm par tranche de 1000 mm, les valeurs exactes devant être définies selon le niveau d'exigence de l'équipement.
Interférences d'assemblage causées par une planéité insuffisante
Les erreurs de planéité surviennent principalement dans les structures à double guide ou sur les surfaces de montage des chariots. Si les faces de référence des deux guides ne sont pas parallèles, ou s'il existe une erreur trapézoïdale entre la face inférieure du chariot et la face de référence, des contraintes de frottement dues à une précharge excessive se produiront lors de l'assemblage. Cela non seulement augmente le couple de manœuvre, mais peut également entraîner une défaillance prématurée du guide. En production réelle, les modes de défaillance courants incluent la flexion due à la déformation thermique, le dépassement de tolérance de planéité causé par un décalage de la référence d'usinage, ainsi que les déformations résiduelles après relâchement des contraintes internes du matériau.
Influence du choix des matériaux et des contraintes internes sur la précision
Le choix du matériau pour les pièces de guide ne concerne pas uniquement les propriétés mécaniques, mais est également essentiel à la stabilité dimensionnelle. Les matériaux couramment utilisés pour les guides incluent l'acier 45 (45#), l'acier à roulements GCr15 et les alliages d'aluminium haute résistance. Après la déformation plastique des métaux, des contraintes de structure microscopique subsistent dans le matériau. Si un traitement de relâchement des contraintes suffisant n'est pas effectué après l'usinage, ces contraintes internes se relâcheront lentement au cours des opérations ultérieures ou lors d'une utilisation prolongée, provoquant une flexion ou une torsion de la pièce et détruisant directement la linéarité.
À titre d'exemple avec un guide en alliage d'aluminium, bien que léger et doté d'une bonne conductivité thermique, il possède un coefficient de dilatation thermique relativement élevé. Après le fraisage, si les fluctuations de température ambiante sont importantes, les surfaces usinées peuvent subir de petites déformations dues à une mauvaise uniformité thermique. Par conséquent, pour les guides en aluminium de haute précision, il est généralement recommandé de réaliser un traitement de vieillissement à basse température après la pré-mécanisation, et d'effectuer la finition et le contrôle final dans une salle à température constante (fluctuation contrôlée à l'intérieur de ±1 °C) afin de compenser les erreurs dues aux déformations thermiques.
Stratégie d'usinage CNC multiaxes et optimisation des paramètres de coupe
Pour assurer la linéarité des surfaces des guides, le paramétrage de la programmation et des paramètres de coupe est crucial. Sur un centre d'usinage à 3 ou 5 axes, l'adoption d'une stratégie de coupe en trois phases — « pré-usinage, semi-finition, finition » — est une pratique courante. Le pré-usinage laisse une marge de 0,2 à 0,5 mm, visant à éliminer la majorité du matériau ; le semi-finition élimine l'essentiel de cette marge pour préparer la finition ; la finition utilise alors une profondeur de passe réduite (0,1 à 0,2 mm) et une avance modérée afin d'obtenir une bonne rugosité de surface et une stabilité dimensionnelle.
- Choix de l'outil : Pour la phase de finition, on recommande l'utilisation de fraises cylindriques en carbure monobloc, généralement d'un diamètre de 6 mm à 10 mm et de 4 à 6 dents, pour une coupe stable.
- Contrôle de la profondeur de passe : La profondeur de passe de finition doit être inférieure à 50 % du rayon de l'outil afin d'éviter la flexion de l'outil qui causerait des variations de linéarité.
- Liquide de coupe : Un refroidissement suffisant par le liquide de coupe contribue à réduire la déformation thermique, mais dans l'usinage de précision, il faut faire attention à éviter les variations de température rapides.
Pour les pièces de guide longues, il est recommandé d'adopter un support en plusieurs points ou un positionnement en V lors de la conception du dispositif de serrage, afin de réduire la déformation de serrage. Sur une machine à 5 axes, l'angle de l'axe principal peut être incliné pour optimiser la rigidité et améliorer l'uniformité de la surface usinée.
Analyse comparative de deux solutions d'usinage courantes
Selon les besoins de volume et de précision, le fraisage CNC et le rectifiage de précision constituent les deux principales solutions de réalisation des guides. Le tableau ci-dessous compare ces deux procédés en termes de capacité de tolérance, de qualité de surface, de coût et de délai de livraison, servant de référence pour la décision d'achat et des ingénieurs.
| Critère de comparaison | Fraisage CNC 5 axes | Rectifiage de précision |
|---|---|---|
| Capacité de tolérance dimensionnelle | ±0,01 mm à ±0,02 mm | ±0,005 mm à ±0,01 mm |
| Rugosité de surface | Ra 0,4 µm - 0,8 µm | Ra 0,1 µm - 0,2 µm |
| Adaptabilité des matériaux | Aluminium, acier, acier inoxydable, plastiques techniques | Acier, acier inoxydable, carbure de tungstène |
| Flexibilité de lot | Élevée, adaptée à une faible quantité de nombreux modèles | Faible, adaptée à une grande quantité d'un seul modèle |
| Tendance du coût global | Plus avantageux pour les lots moyens et petits | Coût plus faible après amortissement sur grande quantité |
Pour la plupart des pièces structurelles des équipements automatisés, le fraisage CNC combiné à un rectifiage ou à un ajustage de finition ultérieur satisfait déjà aux exigences et offre une plus grande flexibilité de production. Si l'équipement impose des exigences extrêmement strictes en matière de linéarité (comme une plateforme de déplacement nanométrique), l'utilisation de machines de rectification dédiées est nécessaire.
Méthodes de contrôle et normes de réception
Le contrôle est l'étape cruciale pour confirmer la qualité des glissières. Pour la détection de la rectitude, les glissières de haute précision sont généralement mesurées à l'aide d'un interféromètre laser ou d'un niveau à bulle (pneumatique) en combinaison avec une plate-forme en granit. Lors de la mesure, les relevés doivent être effectués à des points équidistants le long de toute la longueur de la glissière, et une courbe d'erreur doit être tracée. La détection du parallélisme peut être réalisée en mesurant la variation de distance entre deux faces de référence à l'aide d'un pied à coulisse ou d'une machine à projection.
De plus, l'inspection de la première pièce doit inclure un rapport de dimensions complètes, en mettant l'accent sur la rectitude, la planéité et la coaxialité/position des trous cruciaux. Il est recommandé d'effectuer une inspection complète avant l'expédition, en particulier le contrôle visuel, afin de confirmer l'absence de rayures, de bavures et de taches d'huile. Pour les commandes en série, le fournisseur doit disposer d'un système d'inspection stable, garantissant la traçabilité des données de chaque lot de produits.
Questions fréquentes (FAQ)
Comment résoudre un écart de rectitude élevé lors de l'usinage CNC des glissières en aluminium ?
Ce problème est principalement causé par les contraintes internes des matériaux et la déformation thermique. Il est recommandé d'augmenter le temps de tremplage (recuit de stabilisation) avant l'usinage final et d'effectuer l'usinage dans un environnement à température constante. Optimisez également la cote d'usinage finale pour éviter les déformations dues à la serrage.
Quelle est la quantité minimale de commande pour l'usinage de glissières de haute précision ?
Cela dépend des dimensions spécifiques et du processus. Habituellement, l'usinage CNC supporte une commande à partir de 1 pièce, mais afin de diluer les coûts de programmation et de outillage (moriseaux), il est recommandé de commander plus de 50 pièces pour optimiser les délais de livraison et le prix unitaire.
Quel est l'impact d'une rugosité de surface Ra 0,4 µm sur la durée de vie ?
Une rugosité plus faible réduit le coefficient de friction et diminue le taux d'usure. Une valeur de Ra 0,4 µm relève de la finition par rectification fine, ce qui améliore significativement la fluidité et la durée de vie des glissières coulissantes ou des glissières à rouleaux.
Comment spécifier correctement la tolérance de rectitude sur un plan ?
Il faut préciser clairement la face de référence et la longueur de mesure. Par exemple, indiquer « 0,01/1000 mm » et spécifier la rectitude par rapport à un axe ou à une plane donnée. Évitez de n'indiquer que la valeur numérique sans spécifier la référence.
L'usinage CNC par fraiseuse peut-il produire des glissières avec des sections transversales de forme spéciale ?
Oui. Grâce au contrôle numérique à 4 ou 5 axes, il est possible d'usiner des glissières aux formes de section complexes, sans avoir besoin de plusieurs moules, ce qui est adapté aux besoins de personnalisation.
Conclusion et recommandations d'action
Le contrôle de la rectitude et du parallélisme des glissières usinées par CNC doit s'attaquer à trois dimensions : la stabilité des matériaux, l'optimisation des paramètres de coupe et une inspection rigoureuse. Choisir un fournisseur doté d'un système d'inspection complet et d'une riche expérience en usinage de précision est la clé de la réussite du projet. Si vous recherchez un partenaire en usinage CNC capable de contrôler la précision à ±0,01 mm, supportant la personnalisation de divers matériaux et offrant des délais de livraison stables, n'hésitez pas à nous fournir vos plans ou vos échantillons. Nous vous fournirons une analyse DFM (Design for Manufacturing) détaillée et une proposition technique et tarifaire.



