





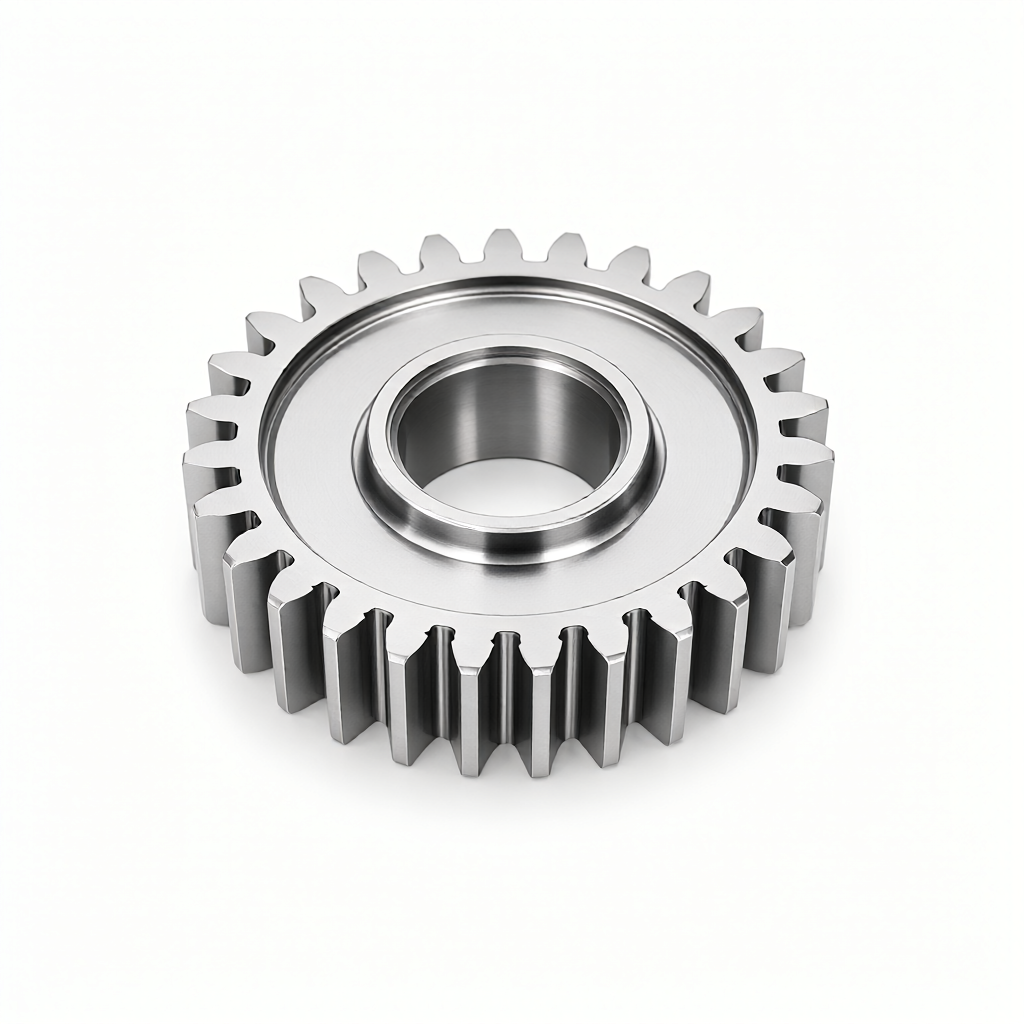
Engrenages usinés par CNC : Paramètres de procédé essentiels au contrôle de la précision du profil de dent
Dans les systèmes de transmission de précision, la précision du profil de dent des engrenages usinés par CNC détermine directement l'efficacité de transmission, le niveau de bruit et la durée de vie. Pour les ingénieurs, comprendre comment réaliser la conformité de la surface des dents, le contrôle de l'erreur cumulée de pas de dent et la gestion de la rugosité de surface par des procédés de tournage et de fraisage CNC est essentiel pour évaluer la capacité d'un fournisseur. ShowyMetal, grâce à son parc de 72 équipements CNC, offre une solution complète allant du choix des matériaux au traitement de la rugosité des flancs de dent, en supportant diverses matières de base telles que l'aluminium, l'acier, l'inox et les plastiques techniques, garantissant ainsi la cohérence dimensionnelle en production en série.
Fondement ingénieur de l'association entre grade de précision du profil de dent et choix des matériaux
Le choix du matériau des engrenages ne conditionne pas seulement la résistance, mais limite directement leur malliabilité (usinabilité) et la qualité finale des flancs de dent. Les différences de coupabilité sont significatives selon les matériaux; une corrélation avec les grades de précision de la norme ISO 1328 (grades 5 à 9 couramment utilisés) est donc requise.
- Aluminium (ex. 6061-T6, 7075) : Efficacité de coupe élevée, adaptée à l'usinage en série à haute vitesse. Le défi réside dans la tendance de la matière à coller sur l'outil (adhérence) due à sa douceur ; il faut utiliser des outils à grande ouverture (angle de coupe élevé) avec refroidissement suffisant. La surface atteint facilement Ra0.4μm, idéale pour les réducteurs de précision à exigences esthétiques élevées.
- Acier (ex. 4140, 42CrMo) : Résistance et ténacité élevées, mais usinabilité très difficile après trempe. On adopte généralement une stratégie « usinage de l'engrenage avant le traitement thermique » ou « fraisage à l'aide d'outils en carbure de tungstène ». La rugosité de surface est couramment contrôlée entre Ra0.8 et 1.6μm.
- Plastiques techniques (ex. POM, PA66) : Légèreté et auto-lubrification, mais déformation thermique importante. L'usinage CNC impose un contrôle strict de l'avance et de la profondeur de coupe pour éviter que l'accumulation de chaleur provoque un dépassement de l'erreur de pas de dent. Adapté aux transmissions non porteuses ou à faible charge.
ShowyMetal possède une capacité de personnalisation pour tous les matériaux et peut fournir des recommandations DFM (facilité de fabrication) selon les désignations de matériau et l'état de traitement thermique indiqués sur le plan, optimisant ainsi le rayon des filets et la conception des trous de fond, réduisant le risque de concentration des contraintes.
Comparaison des solutions de tournage et de fraisage CNC pour l'usinage d'engrenages
En fonction de la forme structurelle de l'engrenage, le choix du bon chemin d'usinage CNC est le préalable au contrôle des coûts et de la précision. Le tableau suivant compare les scénarios applicables et les différences technologiques de ces deux procédés courants dans la fabrication d'engrenages de précision :
| Dimension de comparaison | Tournage CNC (avec outil de tournage formé) | Fraisage CNC 3/4/5 axes (avec fraise formée) |
|---|---|---|
| Profils de dents applicables | Engrenages cylindriques à denture droite, engrenages hélicoïdaux (nécessitant un partage multi-épingles) | Denture droite, hélicoïdale, hélicoïdale croisée, engrenages internes, trains épicycloïdaux |
| Limite de précision | Atteint généralement les grades ISO 8-9, limitée par les rapports de dent élevés | Atteint les grades ISO 6-7 avec 5 axes simultanés, avec plus grande capacité d'enveloppement |
| Limites de matériau | Limité par la rigidité de l'outil, tendance au bris des dents sur matériaux durs | Utilise des fraises en carbure de tungstène, adapté à des matériaux durs comme l'acier trempé |
| Efficacité en série | Tournage sur mandrin ou double touret, rapidité pour les engrenages simples | Éprouvette complexe, mais le multiprocesso réduit les étapes, adapté aux structures complexes |
| Qualité de surface | Tendance à l'apparition de traces de transition d'outil, nécessitant un rectification finale | Permet des trajectoires continues par fraisage latéral ou fraisage à fond, pour une meilleure finition |
Pour les trains épicycloïdaux complexes ou les engrenages hélicoïdaux, le fraisage à 5 axes simultanés est la solution supérieure. Les centres de fraisage à 5 axes de ShowyMetal permettent l'usinage des flancs de dent et des surfaces de référence en une seule prise, éliminant les erreurs de coaxialité dues à la repiquage, assurant ainsi la stabilité des engrenages en fonctionnement à haute vitesse.
Analyse des paramètres de procédé clés influençant la précision du profil de dent
Même avec un même équipement, de petites écarts de paramétrisation peuvent entraîner un dépassement de tolérance de l'erreur cumulée de pas de dent (Fpk) ou de l'erreur de profil (ff). Voici les trois paramètres fondamentaux qui influencent la précision des engrenages CNC :
1. Compensation de l'usure de l'outil et ajustement dynamique de l'ouverture
La coupe des engrenages est une coupe discontinue ; les tranchants de l'outil sont sensibles aux micro-bris. Il est recommandé d'utiliser des outils de tournage ou des fraises formées avec rayon de bout d'outil, et d'ajuster dynamiquement l'ouverture selon le matériau. Par exemple, pour l'aluminium, l'ouverture doit être supérieure à 15° pour réduire les forces de coupe ; pour les aciers alliés, il faut réduire l'ouverture pour renforcer la résistance du tranchant. ShowyMetal implémente une surveillance de la durée de vie de l'outil à 100% en production en série, corrigeant en temps réel les valeurs de compensation d'usure grâce à la confirmation de première pièce et aux inspections de processus.
2. Méthode de refroidissement et contrôle de la déformation thermique
La coupe à sec traditionnelle provoque une montée en température localisée, entraînant une transformation de phase de la matière ou une usure thermique de l'outil. L'usinage d'engrenages de précision utilise généralement la lubrification micro-quantitative (MQL) ou le refroidissement à flux complet. Pour les engrenages à petit module, le fluide doit être projeté directement dans la zone de coupe pour inhiber l'allongement thermique. Notre système de procédé prend en charge des chemins de refroidissement personnalisés pour maintenir l'équilibre thermique des flancs de dent, garantissant une précision dimensionnelle de ±0.01mm.
3. Rugosité et finition de surface
La rugosité des dents affecte directement le coefficient de friction et le bruit d'engagement. La surface obtenue par usinage CNC direct ne répond généralement pas aux exigences des applications haut de gamme et nécessite un traitement postérieur. ShowyMetal propose des traitements de surface tels que l'anodisation, le grenaillage et le galvanoplastie, parmi lesquels le traitement de finition haute brillance permet de réduire encore les aspérités de surface et de ramener la rugosité à Ra0.4μm. Cette maîtrise de la cohérence est l'indicateur clé qui distingue un simple atelier de fabrication d'un fabricant de précision, garantissant l'absence de rayures et de défauts entre les pièces produites en série, avec une uniformité visuelle de la qualité.
Méthodes de contrôle de précision des profils de dents et critères d'acceptation
Sans contrôle, pas de qualité. L'acceptation des engrenages CNC ne peut pas se baser uniquement sur l'aspect extérieur, elle doit s'appuyer sur les moyens de contrôle suivants :
- Contrôle de l'erreur de profil (ff) : Utilisation d'un vérificateur de battement de pignon ou d'une machine de mesure à trois coordonnées (CMM). La CMM acquiert le nuage de points de la surface de la dent par balayage laser ou mesurage par contact, le compare au profil de dent théorique, et maintient généralement l'erreur en dessous de 0.02mm.
- Erreur d'accumulation de pas (Fpk) : Mesure dent par dent à l'aide d'un vérificateur de pas de dent. C'est l'indicateur central pour juger de l'uniformité de fabrication de l'engrenage ; dans la production en série, la cohérence du Fpk détermine le niveau de bruit de l'ensemble.
- Contrôle de la rugosité (Ra) : Prélèvement dans la zone médiane de la surface de la dent à l'aide d'un rugosimètre. Pour les pièces à visée esthétique, une inspection de toute la surface est nécessaire ; pour les pièces fonctionnelles, le contrôle se concentre sur la zone d'engagement.
ShowyMetal dispose de CMM, de systèmes de mesurage optique et de rugosimètres, et applique quatre étapes de contrôle : « inspection des matières premières → validation de la première pièce → inspection en cours de processus → contrôle complet à la sortie ». Un rapport de contrôle CMM complet est fourni à l'expédition, avec des données traçables, conformément aux normes de crédibilité E-E-A-T.
Évitement des modes de défaillance courants et recommandations DFM
Basé sur une longue expérience de fabrication, voici les modes de défaillance courants des engrenages CNC et les stratégies d'évitement :
- Ébréchements au sommet de dent : Fréquent dans l'usinage de l'acier. Solution : augmenter le rayon du chanfrein du sommet de dent pour éviter les arêtes vives ; réduire la vitesse de coupe et améliorer la stabilité de l'avance lors de l'usinage.
- Collage de matière/buiée sur l'outil : Fréquent dans l'aluminium et les plastiques techniques. Solution : utiliser des outils avec revêtement, augmenter le débit du liquide de refroidissement et recommander une augmentation de la taille des chanfreins à l'étape DFM.
- Mauvaise cohérence en série : Fréquent lors des longues périodes d'usinage non supervisé. Solution : mettre en œuvre un contrôle statistique par échantillonnage régulier de la première pièce. Le cycle de production en série chez ShowyMetal est de 15 à 25 jours, durant lequel un système de chargement/déchargement automatique et une inspection par vision machine assurent le suivi de la finition de surface et de la stabilité dimensionnelle de chaque pièce.
Il est recommandé de préciser au stade de conception du plan les tolérances des surfaces de coopération critiques (par exemple H7/g6), et d'indiquer le niveau de précision du profil de dent (par exemple le grade 7 selon GB/T 1356). Des spécifications techniques claires aident le fabricant à réagir rapidement et réduisent les coûts de communication.
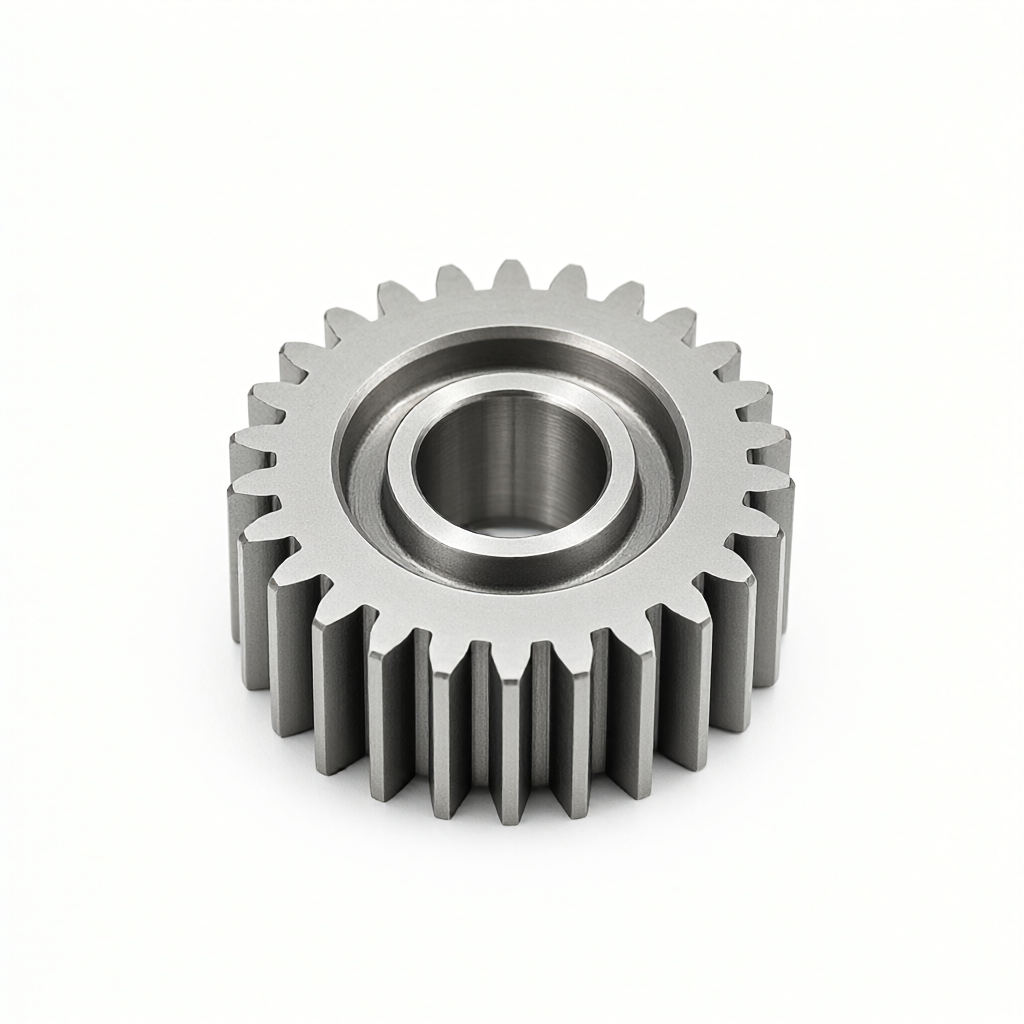
FAQ : Questions fréquentes sur l'usinage CNC des engrenages
Le usinage CNC peut-il remplacer le traçage traditionnel des engrenages ?
Pour les engrenages de module moyen et en petites séries, l'usinage 5 axes CNC est une alternative entièrement viable, avec des avantages notables notamment dans l'itération rapide de prototypes et les engrenages à structures complexes. Cependant, pour les engrenages droits standards de grand module et en très grandes séries, le traçage traditionnel reste compétitif en termes de coût. ShowyMetal peut recommander la voie de processus offrant le meilleur rapport qualité/prix en fonction de votre module, matériau et volume.
Comment améliorer la finition de surface des engrenages CNC jusqu'à Ra0.4μm ?
Cela nécessite une combinaison « finition + traitement de surface ». L'usinage fin CNC maintient la rugosité autour de Ra0.8μm, puis un polissage chimique ou un traitement électrolytique avec des paramètres spécifiques permet de l'abaisser à Ra0.4μm. ShowyMetal possède des capacités d'anodisation et de galvanoplastie, permettant un traitement complet de la finition de la surface des dents, garantissant l'absence de rayures sur l'aspect.
Quel est généralement le délai de livraison pour une production en série de 1000 engrenages ?
Cela dépend du matériau et de la complexité de la structure. Pour des engrenages externes en alliage d'aluminium simples, ShowyMetal peut achever la livraison en série en 15 à 25 jours, grâce à une capacité de 72 équipements. Si des traitements thermiques ou des engrenages hélicoïdaux complexes sont impliqués, le délai sera ajusté en conséquence. Il est recommandé de fournir des plans complets lors de la demande de devis afin que nous puissions établir un plan de production précis.
Comment assurer la coaxialité des engrenages en série ?
La coaxialité dépend principalement du choix des références de serrage. ShowyMetal recommande des méthodes de serrage « une face et deux tenons » ou « positionnement sur trou interne », en utilisant le 5 axes pour usiner le trou interne, la face de référence et la surface de la dent en une seule opération, éliminant ainsi à la source les erreurs de resserrage secondaire. Avant expédition, le battement de la face de référence est vérifié par CMM pour s'assurer qu'il respecte les tolérances du plan.
À quoi faut-il prêter attention lors de l'usinage d'engrenages en plastiques techniques ?
Le coefficient de dilatation thermique élevé du matériau nécessite un contrôle rigoureux de la refroidissement pour éviter les déformations. Il est recommandé de choisir le POM (formaldéhyde) comme matériau de premier choix, offrant une meilleure stabilité dimensionnelle. Adopter une stratégie de faible profondeur de passe et de haute vitesse de rotation. ShowyMetal maîtrise les caractéristiques d'usinage de plastiques techniques tels que PA66, POM et PEEK, et peut fournir des recommandations ciblées sur les outils et les paramètres.
Conclusion et recommandations d'action
L'usinage CNC de précision des engrenages n'est pas seulement un processus de coupe, mais un système intégral impliquant la science des matériaux, la technologie des outils et le contrôle de précision. Lors du choix d'un fournisseur, il ne faut pas se baser uniquement sur le prix unitaire, mais aussi prêter attention à sa capacité de maîtrise de la cohérence en série et à la qualité de l'aspect de surface. S'appuyant sur un parc de 72 équipements CNC, ShowyMetal aide ses clients à éviter les risques de production grâce à une ingénierie DFM rigoureuse et à un système de contrôle dimensionnel complet, assurant une transformation réussie des plans en pièces de haute qualité.
Si vous êtes confronté à des défis de précision dans les systèmes de transmission par engrenages ou à des pressions de livraison en séries, n'hésitez pas à envoyer vos plans CAD et votre nomenclature (BOM) à notre équipe technique pour obtenir une analyse DFM gratuite et un devis précis.



