





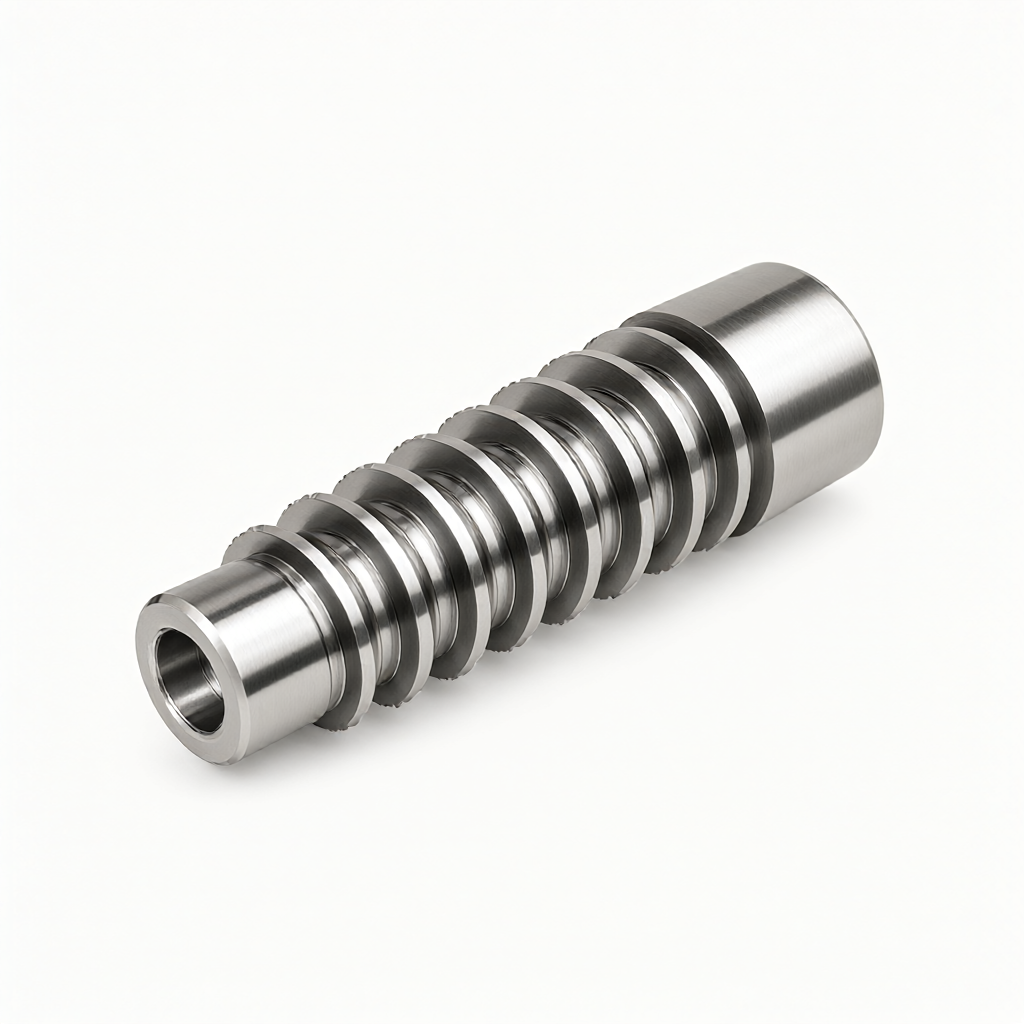
Les engrenages CNC destinés aux composants de synchronisation sont des pièces maîtresses dans les systèmes de transmission, imposant des exigences très élevées en termes de précision du profil dentaire et de qualité de surface. Le façonnage de ces composants implique généralement la réalisation de profils de denture par courbe développante, droite ou hélicoïdales. Ils sont fréquemment utilisés dans les boîtes de vitesses automobiles, les réducteurs de robots, les mandrins d'équipements semi-conducteurs et les modules de commande de stations de base de communication de haute qualité. Lors de la sélection, les acheteurs et ingénieurs doivent accorder une attention particulière à l'erreur cumulée du pas, à la rugosité de la surface dentaire et au contrôle de la déformation liée au traitement thermique. ShowyMetal propose un service de fabrication sur mesure de précision d'engrenages à l'aide de centres d'usinage 3/4/5 axes et de tours CNC dédiés, en utilisant l'aluminium, l'acier, l'acier inoxydable et le laiton. Nous garantissons des tolérances inférieures à ±0,01 mm et une finition de surface atteignant Ra 0,4 μm pour assurer la cohérence des livraisons en série.
Choix des procédés essentiels pour l'usinage CNC des engrenages
Les engrenages sont des caractéristiques axiales typiques des corps de révolution non circulaires ; le trajet d'usinage détermine directement les performances de synchronisation. En production en série, le choix de l'itinéraire de fabrication a un impact direct sur le cycle unitaire et le coût. Les procédés principaux se divisent en trois catégories : fraisage de forme, rectification finale et usinage composite tourage/mandrinage transversal. Il est nécessaire de les évaluer en fonction du diamètre de l'engrenage, du nombre de dents et de la quantité de production.
- Fraisage multi-axes (3/4/5 axes) : Applicable aux engrenages à sections transversales complexes ou aux rainures à décalage angulaire. La commande simultanée 5 axes permet d'éviter l'interférence des outils et de maintenir une paroi latérale de denture plate. Les paramètres de coupe recommandés sont généralement une vitesse de broche de 8000 à 12 000 tr/min et une avance de 200 à 500 mm/min, ajustés selon la dureté du matériau.
- Tourage CNC / Mandrinage transversal : Destiné aux engrenages pleins ou creux de type arbre court, la machine à mandrinage transversal permet de réaliser en une seule mise en place le tourage du diamètre extérieur, la coupe de rainures, le perçage et le filetage. Elle convient aux grandes séries où la concentricité est cruciale, offrant un rendement supérieur à celui d'un fraisage dédié par une fraise de denture.
- Rectification et polissage : En tant qu'opération de finition secondaire, elle sert à éliminer les micro-déformations liées au traitement thermique et à améliorer la finition de surface dentaire. Pour les pièces en acier haute résistance, un traitement de relaxation des contraintes est généralement nécessaire après rectification.
Impact du choix des matériaux et du traitement thermique sur la précision
Les modes de défaillance les plus courants des engrenages sont la rupture au pied de la dent ou la pitting (piqûres) de surface. Le choix du matériau doit donc équilibrer la résistance et la ténacité. Les nuances couramment utilisées sont l'acier 4140 et 4340 (dureté 30 à 40 HRC après trempe et recuit), l'acier inoxydable 17-7PH (qualité outil de précision) et l'alliage d'aluminium 7075-T6 (pour les exigences de légèreté).
Stratégies pour éviter les déformations de traitement thermique : Avant l'usinage CNC, il est impératif de prévoir une surépaisseur de rectification de 0,05 à 0,1 mm. Si la dureté finale du traitement thermique dépasse 50 HRC, il est conseillé de procéder d'abord à un fraisage ou un tourage grossier, puis de réaliser la rectification finale après traitement thermique. Pour les engrenages en alliage d'aluminium, aucun traitement thermique n'est requis et l'usinage de finition peut atteindre les dimensions finales directement. Cependant, il faut tenir compte de l'épaisseur de la couche anodisée (généralement de 10 à 20 μm) qui empiète sur les dimensions internes, ce qui doit être compensé lors de la conception des tolérances.
Indicateurs techniques de précision du profil et de qualité de surface
Le jeu de montage et le niveau de bruit des composants de synchronisation dépendent directement de l'erreur de profil dentaire. Selon les standards industriels courants, l'erreur cumulée du pas pour un engrenage de classe de précision 6 devrait se situer dans la plage de 0,03 à 0,05 mm. La rugosité de surface Ra influence directement la résistance à l'usure. Une rugosité de surface Ra ≤ 0,8 μm est recommandée pour les surfaces dentaires ; pour les synchroniseurs haute vitesse ou les transmissions optiques, il faut atteindre Ra 0,4 μm ou même un effet miroir.
Côté moyens de contrôle, la machine de mesure tridimensionnelle (CMM) est la méthode la plus autoritaire pour vérifier la forme du profil dentaire, mais elle est peu efficace. Pour la production en série, il est recommandé d'utiliser des vérins de contrôle de denture (Anneau/Jauge) spécifiques pour les contrôles par gabarit (go/no-go), combinés à des prélèvements avec un rugosimètre. ShowyMetal effectue un contrôle dimensionnel intégral avant expédition et conserve les rapports CMM pour garantir la traçabilité des données.
Comparaison des performances des différents procédés d'usinage
Pour les engrenages de synchroniseurs courants, voici la comparaison synthétique de trois procédés de fabrication principaux, pour guider la décision R&D et l'approvisionnement :
| Procédé d'usinage | Cas d'application | Cohérence de la précision | Caractéristiques de coût et de délai | Limites principales |
|---|---|---|---|---|
| Fraisage 5 axes simultanés | Engrenages hélicoïdaux, formes dentées complexes | Haute, sans erreur de mise en place | Temps de traitement unitaire plus long, adapté aux moyennes et petites séries | Chemin de l'outil complexe, l'usure de l'outil doit être surveillée |
| Tourage mandriné composite | Engrenages droits type arbre court, grandes séries | Très haute, mise en forme en une passe | Haute efficacité, délai court (15 à 25 jours pour la production en série) | Limité aux arbres, impossible d'usinage des engrenages en poche |
| Fraise spécifique de denture + Rectification | Pièces en acier haute dureté, ultra-precision | Très haute, correction des déformations par rectification | Deux étapes de traitement nécessaires, coût plus élevé | Exigences élevées en procédé de rectification, risque de surchauffe |
Points de contrôle pour la cohérence en série et l'assurance qualité
Le défi majeur de la livraison en série réside dans la cohérence entre la première et la dernière pièce. Pour cette caractéristique de complexité élevée qu'est l'engrenage, une simulation CAM est requise au stade de programmation afin d'éviter l'accumulation des copeaux qui nuirait à l'évacuation. Pendant la production, il est conseillé d'effectuer un contrôle intégral CMM toutes les 50 pièces, en surveillant prioritairement la largeur de crête et le jeu latéral des dents. Côté qualité visuelle, la surface des dents est sujette à marquer, nécessitant l'application de polissage ou de polissage électrolytique lors des traitements postérieurs, afin de garantir l'absence de rayures et de taches d'oxydation. ShowyMetal réduit efficacement les variations inter-lots grâce à la flexibilité de programmation des 72 machines CNC et aux procédures standardisées de traitement de surface.
Conseils techniques pour l'exécution du plan à la livraison
Avant le lancement d'un projet, il est essentiel de fournir des plans accompagnés de suggestions de DFM (conception pour la fabrication). Il est recommandé de préciser les détails suivants :
- Choix des repères : Utiliser de manière uniforme l'axe et les faces extrêmes comme références de positionnement, afin d'éviter les erreurs cumulées causées par des repères multiples.
- Tolérances non spécifiées : Les surfaces d'engrênement critiques doivent être annotées avec la norme ISO 2768-mA ou un niveau plus strict; l'utilisation du niveau par défaut est interdite.
- Exigences de dégouchage : Il est conseillé de prévoir un chanfrein de C0.3-C0.5mm sur les extrémités des dents pour empêcher le blocage des anneaux de synchronisation lors du montage.
Pour les nouveaux projets de développement, il est possible de procéder d'abord à une production de validation en petite série (5-10 pièces) afin de vérifier les jeux d'assemblage et les caractéristiques de transmission du couple, avant de passer à la production en masse. Ce mode de validation par étapes permet de réduire efficacement les risques liés à la production de masse.
Comment déterminer la quantité minimale de commande pour les pièces à denture ?
Cela dépend de la complexité du procédé. Pour les pièces tournées sur machine à barres simples, la quantité minimale est généralement de 1 pièce ; pour les pièces usinées sur 5 axes complexes, en raison des coûts élevés de l'outillage, il est conseillé de fixer la quantité minimale à 50-100 pièces afin de diluer les coûts d'outillage et de programmation.
Comment compenser les dimensions de la denture après traitement thermique ?
Il faut prévoir une marge de rectification (généralement 0.08-0.12mm dans le sens du diamètre) lors de la programmation CAM. Si la rectification n'est pas effectuée et que la fraisage est réalisé directement, il est impératif de compenser le trajectoire de l'outil de manière inverse en fonction du coefficient de déformation mesuré sur le lot de matériau, ce qui comporte des risques élevés.
La largeur des dents augmente-t-elle après anodisation de la denture en alliage d'aluminium ?
Oui. La couche d'anodisation croît dans les deux directions à la surface de la matière première, environ 50% se développant à l'intérieur des dimensions. Lors de la conception, il faut tenir compte de l'épaisseur du film (par exemple, un film de 15μm représente environ 0.015mm de la largeur du creux de la dent) et préciser les exigences dimensionnelles post-anodisation dans le tableau des tolérances.
Pouvez-vous fournir un rapport d'inspection CMM pour les pièces à denture ?
Oui. ShouyMetal propose de fournir sur demande des rapports de données brutes CMM pour les dimensions critiques (pas de dent, épaisseur de dent, rondeur), facilitant ainsi la validation de l'assemblage et la gestion documentaire par le client.
Le délai de livraison inclut-il le temps de traitement de surface ?
Oui. Le délai de 15-25 jours indiqué dans le devis pour la production en masse couvre l'ensemble du cycle, y compris l'usinage CNC, le traitement thermique (si nécessaire), le traitement de surface (anodisation/placage) et l'inspection finale complète ainsi que l'emballage.
Conclusion et prochaines étapes
La difficulté technique de l'usinage CNC de la denture réside dans l'équilibre entre la précision de la forme de la dent, la finition de surface et les coûts de la production en série. Le choix d'un chemin de procédé approprié (tel que la machine à barres ou la fraisage 5 axes) ainsi qu'une compensation rigoureuse du traitement thermique peuvent considérablement améliorer la fiabilité des pièces d'entraînement synchrone. Si votre projet implique des composants de transmission de précision, nous vous conseillons d'envoyer à notre équipe technique les plans incluant la marque du matériau, la dureté après traitement thermique et les exigences de tolérances critiques ; nous fournirons une analyse DFM et un devis gratuitement.



