





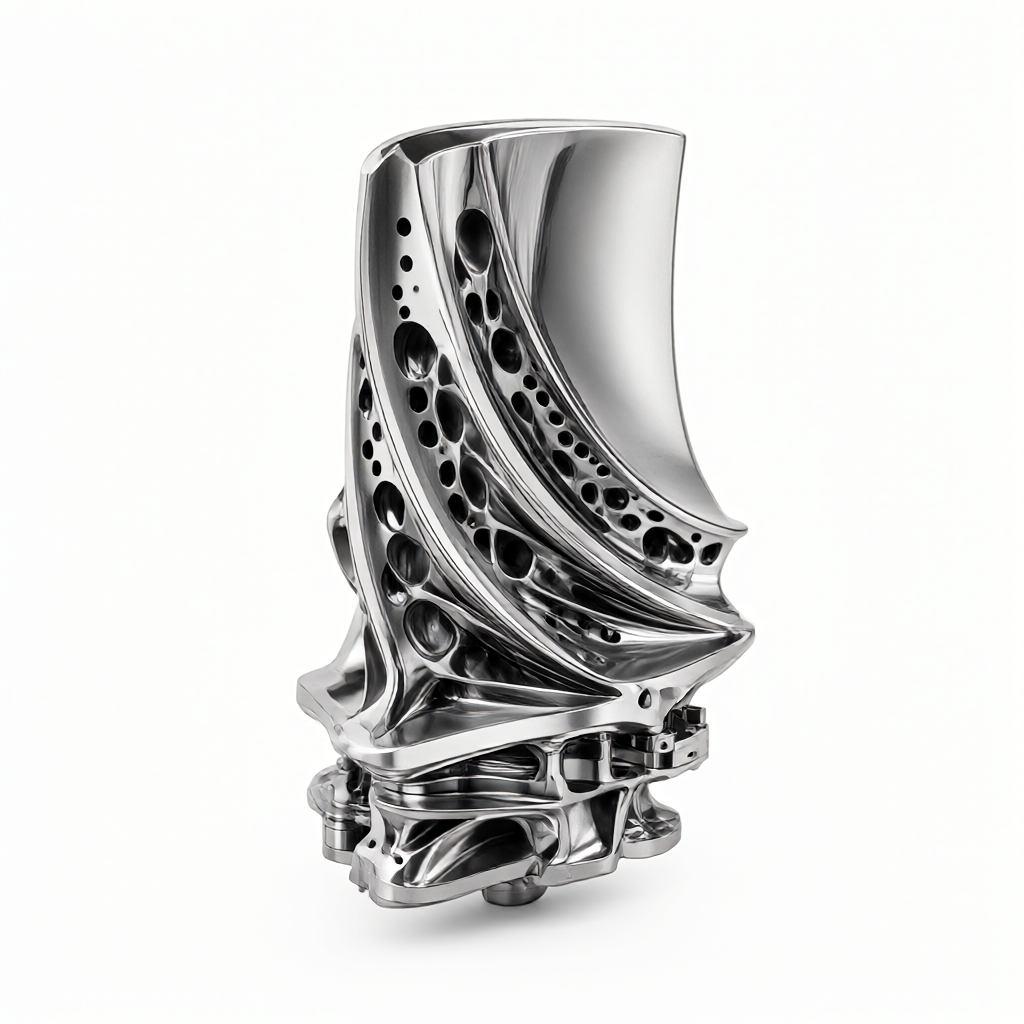
État de l'art et principales difficultés de l'usinage des aubes de turbine à gaz en superalliages
En tant que composants essentiels de la partie chaude, les aubes de turbine à gaz fonctionnent en permanence dans des environnements严 exigeants, caractérisés par des températures élevées, des pressions élevées et des vitesses de rotation élevées, ce qui impose des exigences très élevées pour l'usinage CNC 5 axes. Ces aubes sont fabriquées principalement à partir de superalliages base nickel (tels que l'Inconel 718, l'Inconel 706) ou de alliages de titane. Ces matériaux présentent des caractéristiques typiques de « durcissement à la déformation » : ils possèdent une dureté relativement élevée à température ambiante et un coefficient de conductivité thermique faible, ce qui provoque une concentration de la chaleur dans la zone de coupe et favorise fortement l'usure rapide des outils et la déformation thermique de la surface de la pièce. Pour les ingénieurs en achats techniques et en R&D, comprendre les propriétés des matériaux et les goulets d'étranglement de l'usinage est une condition préalable pour élaborer un itinéraire de fabrication viable, contrôler les coûts et garantir les délais de livraison. Dans les scénarios de personnalisation en série, comment optimiser les procédés pour surmonter les limitations liées aux matériaux et atteindre à la fois une haute qualité de finition de surface et une précision dimensionnelle est le problème central à résoudre lors des échanges techniques.
Analyse des caractéristiques d'usinage des superalliages base nickel
Les superalliages base nickel présentent une limite élastique élevée à température ambiante et un coefficient de durcissement à la déformation important. Prenons l'Inconel 718 comme exemple : sa résistance à la traction peut atteindre 1100-1200 MPa, et la part de la chaleur générée par l'usinage est très élevée. Lors des opérations de tournage ou de fraisage CNC, en raison de la faible conductivité thermique du matériau (environ un tiers de celle de l'acier au carbone), la chaleur de friction ne peut pas être dissipée rapidement et se concentre au niveau de la pointe de l'outil, ce qui aggrave l'usure par diffusion chimique des revêtements de l'outil. De plus, les surfaces aérodynamiques complexes des aubes (telles que les déformations de torsion) exigent que les outils aient une très haute précision géométrique, et les vibrations (flutter) pendant l'usinage peuvent facilement générer des contraintes résiduelles dans les zones à parois fines, affectant les performances d'équilibrage dynamique final de l'aube. Par conséquent, le choix des paramètres de coupe ne peut pas reposer uniquement sur des valeurs empiriques ; il doit être ajusté dynamiquement en tenant compte de l'état de la microstructure du matériau (tel que le calibre de grains après traitement de solution).
Choix des outils et mécanismes d'usure
Pour l'usinage des superalliages, on choisit généralement des outils en carbure de tungstène ou en céramique, et leur surface doit être recouverte de revêtements composites tels que le TiAlN, l'AlTiN ou le ZrN afin de réduire le coefficient de friction et d'améliorer la stabilité thermique. Les modes d'usure consistent généralement en une superposition de l'usure adhésive et de l'usure par diffusion. Dans la production en série, les fluctuations de la durée de vie des outils affectent directement la cohérence de la production ; il est donc nécessaire d'établir un modèle strict de gestion de la durée de vie des outils et de le coupler avec un système de mesurage en ligne pour une compensation en temps réel.
Stratégies d'optimisation des trajectoires d'usinage en 5 axes simultané
La plupart des aubes de turbine à gaz sont des corps à section variable et en torsion. L'usinage conventionnel à 3 axes ne peut éviter le phénomène de « usinage par pointe », c'est-à-dire lorsque l'outil entre dans la surface de forme par son point de coupe, ce qui entraîne non seulement un rendement faible, mais aussi génère facilement des ondulations de surface et des marques de jonction de trajectoires. L'usinage CNC 5 axes, grâce à la rotation de la tête et de la table, permet à l'axe de l'outil de maintenir un angle d'incidence optimal par rapport à la surface de l'aube, réalisant ainsi le « fraisage latéral » ou le « fraisage oblique », ce qui améliore considérablement la rugosité de surface. En planification de trajectoire, on adopte généralement une stratégie de « fraisage en enroulement », en orientant la force de coupe vers l'intérieur du matériau afin de réduire l'effet de fléchissement de l'outil. Pour les caractéristiques à parois fines telles que les bords d'aspiration et d'échappement des aubes (l'épaisseur est souvent inférieure à 2 mm), il est nécessaire d'utiliser un fraisage brut par couches avec contrôle de profondeur sur plusieurs passes, afin d'éviter les déformations ou les motifs de vibrations causés par des variations soudaines de la force de coupe locale.
Configuration des angles de repli arrière et de dévers
Lors de l'usinage du bord de fuite et du bord d'attaque de l'aube, il est crucial de définir correctement l'angle de repli arrière et l'angle de dévers de l'outil. En général, il est conseillé de régler l'angle de repli arrière entre 5° et 15° afin d'optimiser l'état de contact entre l'outil et la pièce ; l'angle de dévers est ajusté dynamiquement en fonction de la corde et de l'angle de torsion de l'aube, afin de s'assurer que l'outil dispose d'un support suffisant dans les zones à parois fines et de réduire la déviation de l'outil. Pour des entreprises comme ShowyMetal qui disposent de capacités d'usinage 5 axes, grâce à la fonction de simulation avancée des logiciels CAM, il est possible d'effectuer une vérification d'interférence préalable pour éviter les collisions entre l'outil et les outils de fixation.
Comparaison des paramètres de coupe : différences de procédé entre fraisage et tournage
Bien que le corps de l'aube soit généralement usiné principalement par fraisage 5 axes, certaines parties telles que les molettes, les plateaux ou les manchettes peuvent être usinées par tournage CNC ou sur machine de production (gang machine). Les différentes méthodes d'usinage correspondent à des choix de paramètres très différents. Le tableau suivant compare les caractéristiques de fabrication de deux solutions courantes lors de l'usinage des composants d'aubes en superalliages :
| Dimension de comparaison | Fraisage 5 axes simultané | Tournage CNC (y compris machine de production) |
|---|---|---|
| Zones applicables | Bords d'aspiration/échappement de l'aube, surfaces de forme, talon de pied | Molettes, zones de connexion de l'arbre, structures non tordues |
| Vitesse de coupe | 100 - 200 m/min (outil en carbure) | 150 - 300 m/min (outil CBN) |
| Vitesse d'avance | 0.05 - 0.2 mm/rev | 0.08 - 0.3 mm/rev |
| Contrôle de l'axe de l'outil | Inclinaison dynamique, maintien du fraisage latéral | Axe fixe ou radial |
| Rugosité de surface | Ra 0.8 - 1.6 μm (fraisage de finition) | Ra 0.4 - 0.8 μm (tournage de finition) |
| Avantages et inconvénients | Grande flexibilité, capable d'usiner des surfaces de forme complexes ; coût élevé, programmation complexe | Efficacité très élevée, adaptée aux corps de rotation ; limitée par la forme, incapable d'usiner les caractéristiques en torsion |
D'après les données du tableau, il ressort que le fraisage 5 axes offre des avantages notables en contrôle des formes, tout particulièrement adapté aux aubes à parois fines et en torsion ; le tournage, quant à lui, offre une meilleure performance en taux d'enlèvement de matière et convient aux zones non courbes au bout de l'aube. Dans la production réelle, on utilise souvent le procédé combiné « tournage-fraisage », en effectuant d'abord le tournage pour retirer la majeure partie de la matière excédentaire, puis en utilisant le fraisage 5 axes pour l'usinage de finition des surfaces de forme, afin d'atteindre un équilibre entre l'efficacité et la précision.
Suivi de l'usure des outils et technologies de détection en ligne
Pendant l'usinage des superalliages à haute température, l'usure des outils est un processus cumulatif irréversible. Pour garantir la constance en production de série, il est impératif d'introduire des mécanismes de détection en ligne. En plus de l'utilisation des palpeurs traditionnels, la pratique d'ingénierie actuelle met souvent à profit la méthode de surveillance de la puissance de la broche. Elle consiste à analyser en temps réel l'augmentation de la puissance de coupe pour prédire l'état d'usure de l'outil. Lorsque la puissance dépasse de manière stable un seuil prédéfini (par exemple 110 % de la valeur nominale), le système déclenche automatiquement une alarme et force le changement d'outil. Par ailleurs, une fois l'usinage de la palette terminé, une inspection dimensionnelle complète et rigoureuse est requise. Pour un fabricant CNC spécialisé dans la personnalisation de pièces métalliques de précision comme ShowyMetal, la présence de machines de mesure tridimensionnelles (CMM) et d'équipements de mesure optique fait partie de la configuration standard. Les CMM servent à inspecter l'aplomb des surfaces de la pale et les dimensions de la queue (tang), tandis que les rugimètres sont utilisés pour évaluer si la finition de surface atteint un niveau de Ra 0,8 μm, voire supérieur. Les données d'inspection doivent être archivées afin de permettre l'analyse de la capacité du processus (Cpk), garantissant ainsi la stabilité entre les lots.
Décharge des contraintes et critères d'acceptation finale
L'usinage introduit des contraintes résiduelles de traction à l'intérieur de la palette. Les superalliages à haute température y sont particulièrement sensibles, ce qui favorise l'apparition de fissures de fatigue basse cycle lors de l'exploitation ultérieure. Par conséquent, après l'usinage CNC 5 axes, un traitement thermique de relaxation des contraintes (généralement un tremplage à longue durée à température moyenne) est obligatoire pour libérer les contraintes internes. L'étape d'acceptation ne se limite pas au respect des cotes de plan, mais accorde une importance cruciale à la qualité de surface. Dans la production de série, ShowyMetal met l'accent sur la qualité esthétique, exigeant l'absence de rayures et de marques de raccordement, ainsi qu'un degré de brillance élevé sur la surface de la palette. Cela implique un contrôle strict des paramètres de coupe à chaque étape, de l'usinage grossier à l'usinage de finition, pour éviter le phenomenon d'encrassement d'outil (built-up edge). D'un point de vue de l'ingénierie et de l'approvisionnement, la capacité du fournisseur à fournir un rapport d'inspection complet incluant les dimensions, la rugosité et les preuves de relaxation des contraintes est le principal critère pour juger de sa capacité de processus. Choisir un fabricant doté de compétences éprouvées en inspection et en correction peut considérablement réduire les risques du projet.
Comment formuler des exigences d'usinage efficaces auprès du fournisseur ?
Q : Pour l'usinage de palettes de turbine à gaz, quelles informations doivent être fournies en plus du plan ?
R : En plus du modèle CAO complet et des plans 2D, il est recommandé de fournir la nuance de matériau spécifique et son état de traitement thermique (par exemple, solution solide et vieillissement), ainsi que les exigences de qualité des zones critiques (comme les normes d'exploration par enregistrement sonore). Pour les zones à parois minces, il est préférable de signaler les zones à risque de vibrations et de marques d'usinage nécessitant une surveillance renforcée.
Quel est l'impact des différents états de dureté sur l'usinage ?
Q : La dureté du matériau varie-t-elle si significativement qu'il faut ajuster les paramètres de coupe ?
R : Oui. L'effort de coupe des superalliages varie énormément entre l'état recuit et l'état de travail à chaud. Généralement, le fournisseur recommande la concentration du liquide de coupe et le régime de rotation adaptés à la nuance du matériau. Pour les matériaux à dureté élevée, l'utilisation d'outils en céramique CBN est conseillée ; pour l'état recuit, on utilise plutôt des plaquettes en alliage de carbure de tungstène revêtu, avec une avance correspondante réduite.
Comment garantir les performances de l'équilibrage dynamique des palettes en série ?
Q : En production de série, comment assurer la constance de l'équilibrage dynamique des palettes ?
R : L'équilibrage dynamique dépend principalement de la régularité de la distribution de masse de la palette. Cela exige que le fournisseur contrôle rigoureusement l'uniformité de la réserve d'usinage dans la production de série et réalise un traitement de relaxation des contraintes pour éliminer les déformations. Il est également conseillé de demander au fournisseur un rapport de première pièce et des données d'échantillonnage de lot sur la masse et l'équilibrage dynamique, afin de s'assurer que la valeur de Cpk soit conforme aux spécifications.
Quels sont les moyens de contrôle des coûts de l'usinage 5 axes ?
Q : L'usinage 5 axes est coûteux. Comment optimiser le rapport qualité-prix ?
R : Il est possible d'optimiser les trajectoires d'usinage pour réduire les courses à vide et d'utiliser la "tournage-fraisage combiné" pour remplacer certaines zones de fraisage pur, réduisant ainsi le temps de cycle. De plus, une sélection rationnelle des outils permet de diminuer la fréquence de changement. L'acheteur devrait réaliser une revue de concevabilité (DFM) avec le fournisseur afin d'éliminer, dès la phase de conception, les caractéristiques structurelles difficiles à usiner.
Quelles sont les causes fréquentes de non-conformité de la finition de surface ?
Q : Pourquoi la surface des palettes présente-t-elle fréquemment des ondulations ou une rugosité hors tolérance ?
R : Les causes courantes incluent : le non-renouvellement à temps des outils usés, le refroidissement insuffisant de la broche entraînant des déformations thermiques, et l'absence d'angle d'inclinaison de l'outil approprié, ce qui provoque une coupe au tranchant ("pointe"). Il est crucial de demander au fournisseur le rapport du rugimètre et qu'il décrive le mode de refroidissement utilisé (comme la lubrification-évacuation minimale MQL ou le refoulement interne à haute pression).
Synthèse
L'usinage CNC 5 axes des palettes de turbines à gaz est le résultat intégré de la science des matériaux, de la planification de processus et du contrôle des machines. Pour surmonter les difficultés de l'usinage des superalliages à haute température, les facteurs clés résident dans une sélection rationnelle des outils, une planification fine des trajectoires 5 axes et une inspection de processus stricte. Pour les ingénieurs et les acheteurs visant à améliorer la fiabilité de leurs produits, il est essentiel de choisir un partenaire disposant d'une riche expérience dans l'usinage des superalliages, d'un système d'inspection complet et d'un souci marqué pour la constance esthétique. Si vous faites face à des défis de fabrication personnalisée de palettes en superalliages, n'hésitez pas à envoyer vos plans détaillés et vos spécifications techniques ; nous vous fournirons une évaluation de processus et un devis professionnels.



