





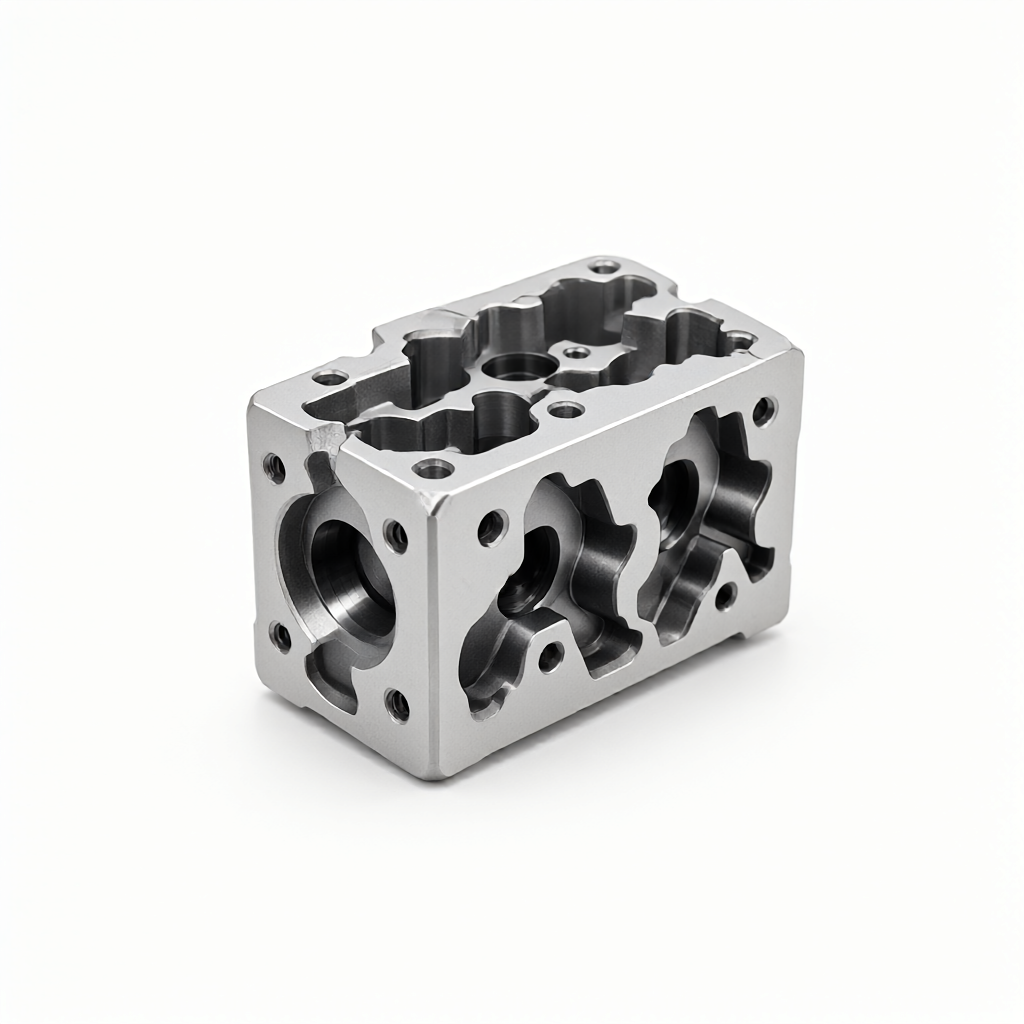
Les principaux défis et la logique de l’ordre d’usinage pour l’usinage CNC à 5 axes de blocs de vanne hydraulique
Dans l’usinage CNC à 5 axes des blocs de vanne hydraulique, l’ordre d’usinage du système de trous complexes de la cavité interne détermine directement les caractéristiques des tolérances de forme et de position de la pièce et la qualité de surface. Les ingénieurs d’achat ignorent souvent le risque d’interférence des outils ou le manque de soutien rigide, ce qui entraîne le rebutage du bloc de vanne final ou la nécessité d’une retouche. La question principale est : comment planifier, dans le cadre de contraintes de multiples directions, de trous profonds et de trous croisés, des trajectoires de coupe stables, reproductibles et conformes aux exigences d’assemblage.
Les blocs de vanne hydraulique sont généralement fabriqués en acier allié à haute résistance (tel que 42CrMo ou 30CrMo) ou en acier inoxydable (316L), avec une dureté pouvant atteindre HRC 30-40. Ces matériaux génèrent de fortes forces de coupe, dissipent mal la chaleur et leur structure de cavité interne comporte souvent plusieurs trous inclinés non parallèles aux axes principaux, des trous croisés et des trous à fond perdu. Une planification inappropriée de l’ordre d’usinage peut facilement entraîner les modes de défaillance suivants :
- Interférence de l’outil : collision de l’outil postérieur avec une face déjà usinée, provoquant la casse de l’outil ou des rayures à la surface de la pièce.
- Échappement de l’outil et déformation : une longueur de porte-outil excessive entraîne une rigidité insuffisante de la tige, provoquant un phénomène de « jeu d’outil » qui fait dépasser la déviation du diamètre du trou à la norme de ±0,01 mm.
- Concentration des contraintes résiduelles : l’opération inverse de finition avant ébavurage brut provoque un déséquilibre de la relaxation des contraintes internes de la matière première, entraînant une dérive des dimensions après traitement thermique.
Par conséquent, une planification scientifique de l’ordre d’usinage n’est pas seulement une astuce de programmation, mais la base technique pour garantir la cohérence en série. Pour les achats techniques, lors de l’évaluation des capacités des fournisseurs, il faut accorder une attention particulière à leur capacité de validation par simulation basée sur le mouvement coordonné à 5 axes, et à leur capacité de fournir les données CMM de la première pièce et les rapports de rugosité de surface.
Les limitations de la fenêtre de process imposées par les propriétés des matériaux
Le choix du matériau pour les blocs de vanne hydraulique influence directement les paramètres de coupe et l’ordre des opérations. L’acier 42CrMo a une bonne ténacité mais une tendance marquée à l’écrouissage lors de l’usinage ; si la vitesse de coupe est trop faible ou l’avance trop élevée, la surface s’écrouira rapidement, rendant l’usinage de finition ultérieur difficile. Il est recommandé d’utiliser une avance élevée et une vitesse de rotation moyenne pour l’usinage brut, puis d’augmenter la vitesse et de réduire l’avance pour l’usinage de finition, afin de minimiser la déformation plastique.
L’acier inoxydable 316L a un coefficient de conductivité thermique qui ne représente qu’un tiers de celui de l’acier au carbone ; la température élevée dans la zone de coupe entraîne facilement l’écaillage de la couche d’outils. Dans l’usinage à 5 axes, étant donné la fréquence de changement d’angles, la charge d’impact lors de la réinsertion de l’outil est importante ; il est nécessaire de choisir des outils avec un faible rapport longueur/diamètre (L/D 0,8), de régler l’angle d’entrée ou de réduire la longueur de saillie de la tige.
Lors de l’examen des propositions des fournisseurs, les achats techniques doivent exiger des captures d’écran de rapports de simulation et des données de calcul de rigidité des outils ; c’est une preuve clé de leurs capacités techniques, et non une simple vérification des cotes du plan.
Normes de réception et évitement des défauts courants
La réception d’un bloc de vanne hydraulique ne se limite pas à la détection dimensionnelle ; elle comprend également la qualité de surface et les tests fonctionnels. Les défauts courants et les méthodes pour les éviter sont les suivants :
Dépassement des tolérances dimensionnelles
Phénomène : écart de position des trous croisés > 0,05 mm.
Causes : déformation due à l’étalement ou manque de compensation de la dilatation thermique.
Solution : utiliser un étalement flexible à points multiples pour répartir la force de serrage ; maintenir la température d’usinage entre 20 ± 2 ℃, ou effectuer une mesure par compensation de température.
Rayures de surface
Phénomène : présence de rayures longitudinales ou en spirale à l’intérieur.
Causes : vibrations de coupe (flautage) ou micro-écaillage de l’outil.
Solution : optimiser le rapport d’avance pour éviter la fréquence de résonance ; vérifier régulièrement l’usure des outils et fixer le nombre de remplacements obligatoires ; s’assurer d’un débit suffisant de liquide de refroidissement (> 80 L/min) pour dissiper la chaleur.
Fuite de la face d’étanchéité
Phénomène : planéité > 0,01 mm, entraînant une défaillance de l’étanchéité de la joint.
Solution : utiliser un interféromètre laser ou un niveau de haute précision pour le contrôle de la planéité ; éviter de ré-éclater après l’usinage de finition, en utilisant des mâcholes soupes dédiées ou une aspiration à vide pour l’usinage final.
FAQ : Questions fréquentes sur l’usinage à 5 axes des blocs de vanne hydraulique
Quelle est la limite de diamètre minimal pour l’usinage CNC à 5 axes des blocs de vanne hydraulique ?
En raison de la rigidité des outils, le diamètre minimal stable pour l’usinage des trous traversants par fraisage à 5 axes conventionnel est de 3 mm. Pour des diamètres plus petits (inférieurs à 2 mm), il est recommandé d’utiliser un centre d’alésage-dérouissage dédié ou du perçage laser, ou d’employer une petite fraise à outil ultra-court sur la machine à 5 axes, mais le coût augmentera considérablement.
Le traitement thermique préalable est-il obligatoire pour l’usinage des blocs de vanne hydraulique en acier 42CrMo ?
Oui. L’acier 42CrMo exige un bon équilibre entre résistance et ténacité ; il doit généralement subir un traitement de trempe et revenu (Quenching and Tempering) pour atteindre une dureté de HRC 28-32 avant l’usinage. La coupe d’une matière première non traitée thermiquement génère une grande résistance et les dimensions finales de la pièce sont peu stables.
Comment vérifier si la capacité d’usinage à 5 axes d’un fournisseur est réelle ?
Exiger un rapport de mesure CMM de la première pièce, les valeurs mesurées de rugosité de surface et des captures d’écran de simulation du chemin de l’outil. De plus, demander si le fournisseur dispose d’une fonction de compensation en ligne et s’il peut corriger automatiquement l’usure de l’outil pendant l’usinage à l’aide d’un palpeur.
Comment garantir l’interchangeabilité des blocs de vanne hydraulique en production en série ?
La clé réside dans la cohérence de l’étalement et dans la précision de repositionnement de la machine-outil. Les fabricants sérieux doivent utiliser des gabarits d’étalement spécifiques et surveiller l’indice de capacité du processus (Cpk > 1,33) des dimensions critiques par SPC (Contrôle Statistique des Processus), afin de maintenir les variations de dimensions au sein du lot à l’intérieur de ±0,005 mm.
Le traitement de surface est-il inclus après l’usinage ?
Les blocs de valves hydrauliques ne nécessitent généralement aucun traitement de surface supplémentaire, mais les canaux internes doivent être polis électrolytiquement ou décapés et passivés afin de retirer les écailles d'oxyde et d'améliorer la résistance à la corrosion. En cas de requirements esthétiques, un traitement d'anodisation ou un revêtement peut être ajouté à la surface externe, mais l'impact du revêtement sur les dimensions doit être pris en compte ; une marge doit être prévue dans la tolérance pour la épaisseur du revêtement.
Conclusion : une approche d'ingénierie de la conception à la production en série
La valeur essentielle du fraisage CNC à cinq axes pour les blocs de valves hydrauliques ne réside pas seulement dans la capacité à « usiner la pièce », mais plutôt dans la capacité à « fournir en série, de manière stable, avec des coûts et une qualité prévisibles ». La planification de la séquence d'usinage, le choix des matériaux, la validation par simulation et le contrôle des processus forment ensemble une boucle complète de fabrication de précision. Pour les responsables des achats et les ingénieurs R&D, choisir un partenaire doté d'une chaîne de procédés complète et de capacités de vérification est plus valorisé à long terme que la simple comparaison des prix. Si vous avez des blocs de valves hydrauliques complexes ou des pièces structurées de précision similaires, veuillez fournir vos plans pour une évaluation de la faisabilité du procédé et un devis rapide.



