





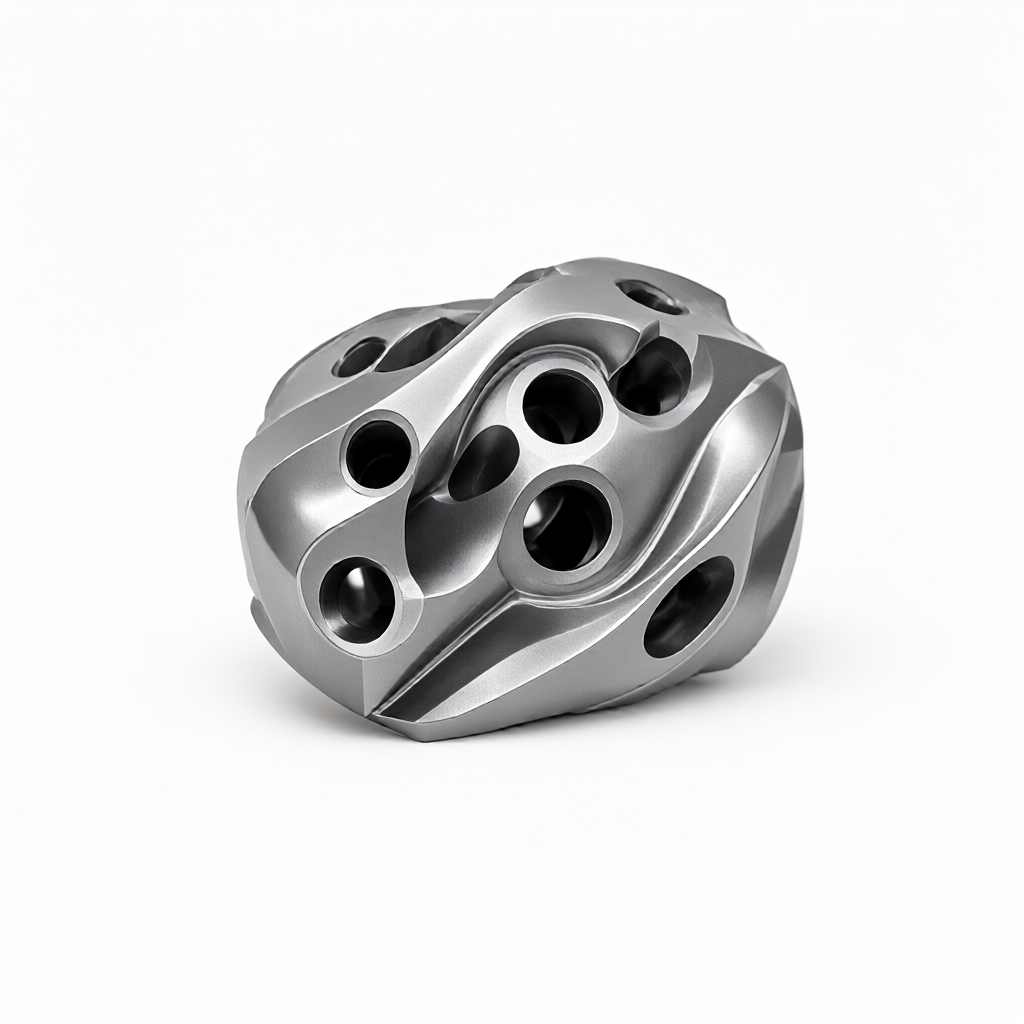
Aborder l'usinage CNC à 5 axes de pièces mécaniques à turbines : de la rigidité au mandrin
Dans le domaine des machines à turbines, notamment pour les aubes de moteurs d'avion, les disques de turbines à gaz et les pompes et vannes de précision, l'usinage CNC à 5 axes est la voie centrale pour résoudre les surfaces complexes. Cependant, de nombreux ingénieurs et acheteurs tombent souvent dans le piège de ne considérer que la fonctionnalité 5 axes de la machine-outil, en négligeant l'impact profond que l'analyse de la rigidité dynamique et le choix du mandrin ont sur la qualité de surface. En combinant l'expérience de production en série de ShowyMetal sur un parc de 72 machines CNC, cet article analyse en profondeur comment l'évaluation de la rigidité dynamique et la sélection précise du mandrin permettent d'atteindre une précision dimensionnelle de ±0.01mm et une cohérence en série, en respectant un niveau de finition élevé de Ra0.4μm.
Défis de la rigidité dynamique dans l'usinage des pièces mécaniques à turbines
Les pièces mécaniques à turbines sont généralement fabriquées à partir d'alliages de titane (tel que le Ti-6Al-4V), d'alliages réfractaires ou d'inox de précision. Ces matériaux possèdent une grande rigidité et une faible conductivité thermique, ce qui les rend sujets aux vibrations pendant la coupe. Les indicateurs de rigidité statique traditionnels (comme la rigidité du plateau de la machine-outil) ne permettent pas de prédire pleinement la qualité de surface lors de l'usinage à grande vitesse.
- Analyse des modes dynamiques : Il est nécessaire d'identifier les fréquences propres du système machine-outil-pièce-outillage. Si la rotation du mandrin approche de cette fréquence, une résonance se produit, entraînant une augmentation de la profondeur des marques d'outil, voire l'apparition de micro-écaillures.
- Déformation des pièces à parois fines : Les aubes ou disques de turbines ont souvent des parois très minces. La déformation transitoire causée par les forces de coupe peut dépasser la tolérance de ±0.01mm. Une machine-outil avec une rigidité dynamique insuffisante provoque l'effet de « recul de l'outil », entraînant une dérive dimensionnelle.
Pour l'acheteur, vérifier si le fournisseur possède la capacité de simulation d'usinage basée sur la RFE (Analyse par éléments finis) est plus crucial que de simplement demander « est-ce que c'est faisable ». Cela détermine directement le taux de réussite des premières pièces et la stabilité en série.
Impact déterminant de la sélection du mandrin sur la précision d'usinage
Le mandrin est le cœur de la machine-outil à 5 axes ; ses caractéristiques de dilatation thermique et sa fréquence propre déterminent directement les limites d'usinage. À l'étape de finition des pièces mécaniques à turbines, la sélection du mandrin doit se concentrer sur les paramètres suivants :
Contrôle de l'élévation de température des mandrins à grande vitesse
L'usinage à grande vitesse (Vitesse du mandrin > 24 000 tr/min) génère des effets thermiques significatifs. Les mandrins à refroidissement par air ou par huile classiques nécessitent un temps de stabilisation thermique pouvant aller de 4 à 6 heures, alors que l'usinage des disques de turbines doit souvent s'effectuer sur des séries courtes. Le mandrin à refroidissement par huile thermostaté utilisé par ShowyMetal permet de contrôler la dilatation thermique à moins de 5μm, compensant efficacement la dérive dimensionnelle.
Fréquence propre et évitement de la résonance
Lors de la sélection, il faut éviter les fréquences propres de la pièce. Si la fréquence propre du mandrin est trop basse (par exemple, inférieure à 100 Hz), les vibrations peuvent être excitées à grande vitesse d'avance. Pour les pièces de turbines à parois fines, il est recommandé de choisir un mandrin avec une fréquence propre supérieure à 200 Hz, associé à un système de port-outils à haute rigidité, afin d'assurer la fluidité des trajectoires lors du mouvement coordonné 3 ou 5 axes.
Comparaison des différentes configurations de mandrins et cas d'utilisation
En fonction des besoins en série et en précision des pièces mécaniques à turbines, nous avons comparé deux solutions de configuration de mandrins courantes, pour référence technique et sélection :
| Critère de comparaison | Mandrin moteur haute vitesse (Traction directe) | Mandrin mécanique (Traction par courroie/axe) |
|---|---|---|
| Vitesse maximale | 20 000 - 40 000 tr/min | Généralement < 12 000 tr/min |
| Type d'usinage applicable | Finition, perçage, fraisage de petites cavités (Ra0.4-0.8μm) | Ébauche, grandes faces cylindriques, enlèvement de matière à haute intensité |
| Stabilité thermique | Requiert un système thermostaté, déformation thermique faible | Déformation thermique plus importante, nécessite une période de stabilisation longue |
| Rigidité dynamique | Élevée, adaptée aux pièces à parois fines | Très élevée, adaptée à l'ébauche nécessitant une forte résistance aux vibrations |
| Cohérence en série | Élevée, peu sensible à la température | Moyenne, nécessite une calibration fréquente de la dilatation thermique |
Recommandation technique : Pour les pièces de précision en série telles que les disques de turbines, il est recommandé d'adopter une stratégie de « séparation ébauche et finition » : utiliser un mandrin mécanique ou haute puissance pour l'enlèvement de matière rapide, puis passer au mandrin moteur haute vitesse pour la finition finale. Cette stratégie conserve les avantages de la rigidité dynamique tout en garantissant la finition de surface.
Optimisation des trajectoires d'outillage 5 axes sous l'angle DFM
Une excellente rigidité dynamique ne vient pas seulement de la machine-outil, mais aussi de la stratégie de trajectoire d'outillage. Lors de l'usinage 5 axes de pièces mécaniques à turbines, l'équipe technique de ShowyMetal optimise les paramètres suivants par le biais d'une revue de DFM (Conception pour la Fabricabilité) :
- Limitation de l'engagement axial : Dans les zones à parois fines, limiter la profondeur d'engagement axial de l'outil pour éviter les concentrations de contrainte locales qui causent une déformation. Par exemple, maintenir le pas de coupe sur l'axe Z à moins de 0.1mm.
- Optimisation de l'angle de balayage du mandrin : Éviter les collisions entre l'outil et la colonne de la machine, tout en maintenant l'axe du mandrin dans l'intervalle de rigidité optimal (généralement, la rigidité est meilleure pour des angles de balayage entre 30° et 60°).
- Séparation des trajets de coupe et de positionnement : Utiliser la fonctionnalité 5 axes coordonnés pour optimiser les trajets de positionnement (temps morts) et réduire le temps de non-usinage, limitant ainsi l'accumulation de dérive thermique de la machine-outil à basse vitesse.
La validation des trajectoires d'outillage et de la cinématique de la machine-outil par le biais de logiciels de simulation permet de maintenir les erreurs d'usinage dans les limites théoriques. Cette analyse d'ingénierie préliminaire est essentielle pour éviter les « rayures » ou les « dimensions hors tolérance » lors de la production en série.
Normes d'acceptation : comment déterminer si la rigidité dynamique est conforme
En tant qu'acheteur, lors de la réception des pièces de machines à turbines, en plus du rapport de dimensions habituel (rapport CMM), le fournisseur devrait être tenu de fournir les données de contrôle basées sur les processus dynamiques suivants :
- Répartition de la rugosité de surface : Ne se contente pas de la valeur moyenne de Ra, mais examinez également la cohérence de la répartition de Ra sur le bord d'attaque, le bord de fuite et autour des trous de refroidissement des aubes. L'exigence Ra0.4μm implique que l'écart de crête et de vallée doit être strictement contrôlé.
- Analyse des tolérances géométriques de forme et de position (GD&T) : Pour les volutes, accordez une attention particulière à la planéité et au concentricité. Une rigidité dynamique insuffisante se manifeste souvent par une ondulation des bords, entraînant un taux de non-conformité des tolérances GD&T nettement supérieur à celui des pièces ordinaires.
- Contrôle métallographique micrographique : Pour les pièces en alliages de haute température, il est nécessaire de vérifier la présence de microfissures ou de couches de déformation plastique sur les surfaces de coupe, qui sont les traces laissées par la chaleur d'usinage et les vibrations dynamiques.
ShowyMetal dispose de moyens de contrôle tels que des machines de mesure par coordinates (CMM), de la métrologie optique et des ruguesimètres. Elle est en mesure de produire des rapports qualité conformes au système ISO 9001, basés sur une inspection à 100 % ou sur les normes AQL, garantissant que chaque pièce de machine à turbine livrée résiste à l'examen sous l'angle de la rigidité dynamique.
Questions fréquentes FAQ
Lors de l'usinage CNC à cinq axes de pièces de turbines, comment équilibrer l'efficacité et la rigidité dynamique ?
On adopte généralement la stratégie de « séparation de l'usinage de préchauffe et de finition ». L'usinage de préchauffe privilégie l'efficacité en utilisant des outils de grand diamètre et des vitesses de rotation inférieures ; l'usinage de finition privilégie la rigidité en augmentant la vitesse du mandrin à plus de 20 000 RPM et en réduisant la profondeur de passe à 0.1-0.2 mm, afin d'inhiber les vibrations.
Dans l'usinage des aubes de turbine en alliage de titane, à quelles conséquences la dilatation thermique du mandrin peut-elle entraîner ?
La dilatation thermique provoque un dérive des dimensions de l'axe Z, typiquement comprise entre 10 et 20μm. À défaut de contrôle de la température ou de compensation, cela peut entraîner un écart hors tolérance de l'épaisseur de l'aube ou une épaisseur de bord d'attaque insuffisante. Il est recommandé que le fournisseur possède une fonction de compensation en ligne des erreurs thermiques ou un environnement de laboratoire à température constante.
Pour la production en série de pièces de machines à turbines, comment assurer la cohérence de l'apparence (absence de rayures) ?
La clé réside dans l'équilibrage dynamique des porte-outils (niveau G0.25 ou inférieur) et l'optimisation de l'angle de dépouille de l'outil. ShowyMetal applique strictement la confirmation de la première pièce et le contrôle de processus lors de la production en série, éliminant les produits défectueux par une inspection à 100 %, afin de garantir un aspect brillant de haute qualité et sans rayures.
Pouvons-nous utiliser l'usinage tournage-fraisage intégré au lieu de la fraisage à cinq axes pour usiner les moyeux de turbines ?
Pour les pièces de moyeu symétriques, le tournage-fraisage intégré offre une efficacité élevée et une bonne rigidité. Cependant, les surfaces complexes et asymétriques des aubes nécessitent toujours un fraisage à cinq axes. ShowyMetal possède des centres d'usinage à tournage-fraisage intégré et à cinq axes, lui permettant de choisir l'itinéraire technologique le plus économique en fonction des caractéristiques géométriques de la pièce.
Lors d'une demande de devis, quels paramètres devons-nous fournir en plus des plans ?
Il est recommandé de fournir la désignation de l'alliage (par exemple Inconel 718, Ti-64), la quantité de la série, les tolérances cibles (par exemple ±0.01 mm), la rugosité de surface (par exemple Ra0.4μm) et les exigences de traitement de surface (par exemple anodisation). Ces informations aident le fournisseur à évaluer rapidement les risques de rigidité dynamique et à fournir une date de livraison précise.
Conclusion et appel à l'action
L'usinage CNC à cinq axes de pièces de machines à turbines est bien plus qu'une accumulation de paramètres de machine-outil ; c'est un système d'ingénierie intégrant l'analyse de la rigidité dynamique, le choix du mandrin et l'optimisation de la trajectoire d'outillage. Fort de son avantage d'infrastructure de 72 machines CNC et de sa riche expérience dans l'interface avec les ingénieurs, ShowyMetal est en mesure de fournir des pièces de haute précision, dotées d'une brillance élevée et d'une cohérence de production en série, dans un délai de 15 à 25 jours. Si vous cherchez un partenaire capable de résoudre les problèmes de déformation des surfaces complexes et des pièces à paroi fine, veuillez envoyer vos plans CAD et vos exigences techniques détaillées. Notre équipe d'ingénierie fournira des recommandations DFM et un devis basés sur l'évaluation de la rigidité dynamique dans les 24 heures.



