





Principaux défis et cheminements de processus pour la finition des trous intérieurs de tuyaux CNC
Dans les domaines des machines de précision, du contrôle des fluides et du support structurel, traitement CNC de pièces de tuyauxFinition des trous internesC’est souvent le maillon clé qui détermine le fonctionnement et la durée de vie du produit. Comparé à la coupe cylindrique, l'usinage des trous intérieurs est limité par la rigidité de l'outil, l'espace d'évacuation des copeaux et l'accessibilité des mesures, et est sujet à la déflexion de l'outil, à la déformation thermique et aux marques de vibration de surface. Pour les ingénieurs et les achats, comprendre comment surmonter ces limitations physiques et garantir que la précision de la taille du trou intérieur est contrôlée à ± 0,01 mm et que la rugosité de la surface atteint Ra0,4 μm est le critère principal pour évaluer la force technique des fournisseurs. Basé sur une expérience réelle de production de masse, cet article fournit une analyse approfondie des stratégies d'usinage des trous intérieurs, de la logique de sélection des outils et des points de contrôle qualité pour différents diamètres de tuyaux, vous aidant ainsi à éviter les modes de défaillance courants dans les premières étapes du projet.
Pourquoi est-il plus difficile de traiter les trous intérieurs que les cercles extérieurs ? Analyse de trois limitations physiques majeures
La découpe de trous internes n'est pas un simple "tournage inversé". Ses difficultés de processus se concentrent dans les trois dimensions suivantes :
- Décroissance de la rigidité de l'outil: Lorsque la fraise à trou intérieur mince est en état de surplomb, la rigidité à la flexion diminue avec le niveau cubique de la longueur du porte-à-faux. Lors du traitement de trous profonds d'un diamètre inférieur à Φ10 mm, de petites vibrations peuvent provoquer une expansion du diamètre du trou ou produire une texture.
- Élimination et accumulation de copeaux: L'espace intérieur fermé de la cavité limite la libre circulation des copeaux. Si des copeaux s'enroulent autour de l'outil ou de la paroi du trou, cela peut facilement provoquer une coupe secondaire ou même coincer l'outil, endommageant la pièce ou l'outil.
- Zone aveugle de mesure: Le cercle extérieur peut être rapidement remesuré avec un micromètre, mais les dimensions intérieures des trous intérieurs profonds sont difficiles à obtenir en temps réel. Cela repose généralement sur le contrôle du processus après l’inspection de la première pièce. Une fois le processus précédent déformé, les opérations de finition ultérieures seront inefficaces.
Par conséquent, la finition des trous intérieurs n’est pas seulement un problème de programmation ;Paramètres géométriques de l'outil, paramètres de coupe et rigidité des fixationsproblème de correspondance du système.
Stratégies de traitement et sélection d'équipements en fonction des segments de diamètre de tuyau
En fonction du rapport entre le diamètre extérieur et le diamètre intérieur du tuyau (rapport profondeur/diamètre), la stratégie de traitement doit être considérablement ajustée. Le tableau suivant compare les itinéraires de processus recommandés pour trois pièces de canalisation typiques :
| Caractéristiques des pièces | Diamètre intérieur typique | Équipement recommandé | point critique de contrôle du processus |
|---|---|---|---|
| Type de tuyau/bride court | Φ5 - Φ30 mm | Machine de tournage/centrage CNC | Utilisez une fraise à trous interne avec un grand angle arrière pour optimiser le rapport d'alimentation et éviter les marques de vibration ; la surface de serrage doit être arrondie. |
| tube de longueur moyenne | Φ10 - Φ50 mm | Centre d'usinage 3 axes/4 axes | Utilisez un perçage étagé – un alésage grossier – un alésage fin ; faites attention à l'impact de la précision du centrage du perçage sur le diamètre final du trou. |
| Trou profond/tuyau de forme spéciale | Φ15 - Φ80 mm (rapport profondeur/diamètre>5) | Liaison 5 axes/perceuse spéciale pour trous profonds | Refroidissement et lubrification forcés, nettoyage des copeaux à haute pression ; l'outil doit avoir un bord affûté pour compenser la déviation. |
Pour les pièces de tuyaux comportant des cavités internes complexes (telles que des filetages axiaux et des trous traversants radiaux),Tournage et fraisageL'équipement présente l'avantage de réaliser le traitement interne et externe en un seul serrage, ce qui peut réduire considérablement l'erreur de serrage cumulée et améliorer la coaxialité.
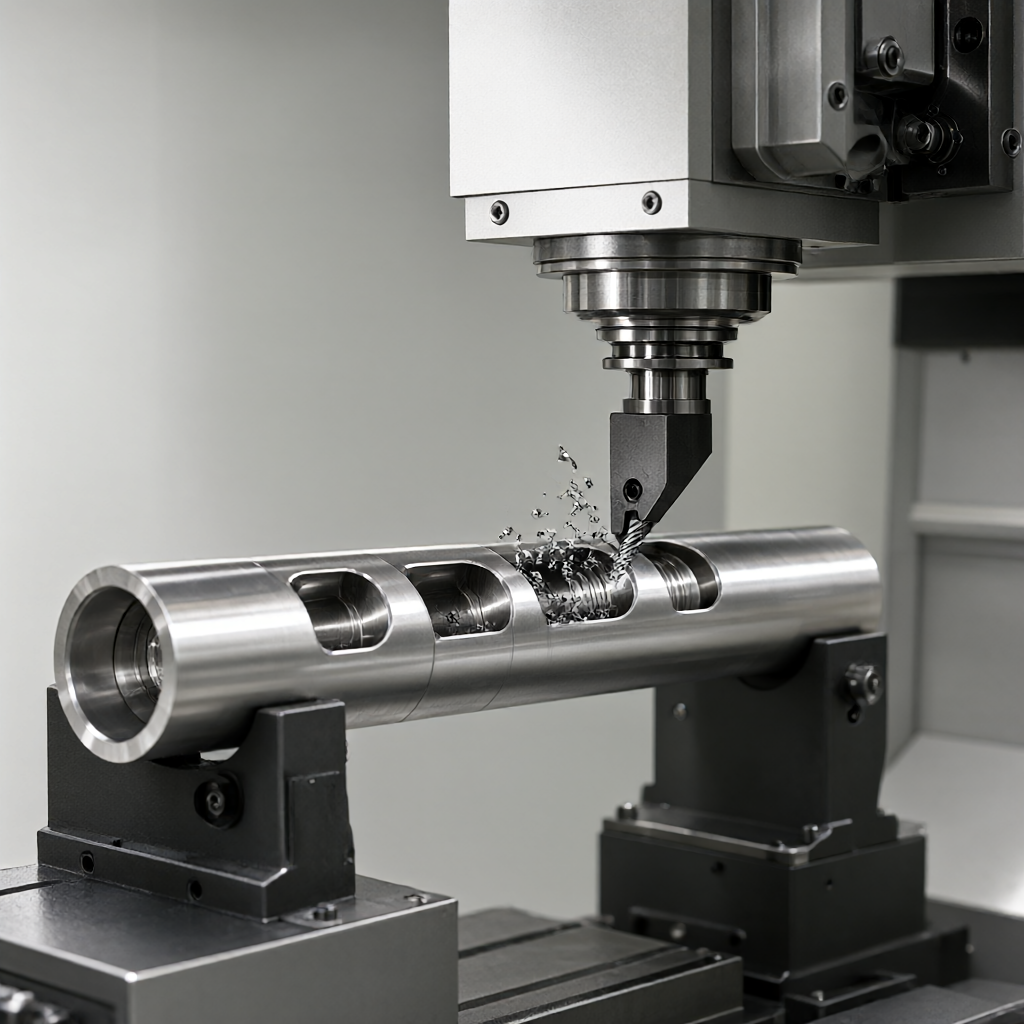
Guide de sélection d'outils et d'optimisation des paramètres de coupe
Les paramètres géométriques de l'outil de trou intérieur déterminent directement la qualité de la surface. En fonctionnement réel, il doit être ajusté en fonction du matériau :
- Sélection de l'angle d'attaque: Lors du traitement de tuyaux à paroi mince ou de matériaux minces de grand diamètre intérieur, un outil avec un angle de déviation principal de 90° ou 95° doit être utilisé pour réduire la force de coupe radiale et empêcher le tuyau de déformer l'outil. Lors du traitement de corps de tuyaux courts et épais, un angle d'attaque de 45° peut être utilisé pour améliorer la résistance de la pointe de l'outil.
- Géométrie d'affûtage: Lors de la finition du trou intérieur, le rayon de coupe (Re) est généralement de 0,2 à 0,5 mm. Si Re est trop petit, la lame sera facilement ébréchée ; si Re est trop grand, cela augmentera la résistance radiale et réduira l'état de surface.
- Paramètres de coupe: En prenant l'alliage d'aluminium comme exemple, la profondeur de coupe peut atteindre 1,0 à 1,5 mm lors d'un alésage grossier et la vitesse de rotation est de 800 à 1 200 tr/min ; lors de l'alésage fin, une marge de 0,1 à 0,2 mm est laissée, la vitesse de rotation est augmentée à 1 500 à 2 000 tr/min et la vitesse d'avance est contrôlée à 0,05 à 0,10 mm/tr pour garantir une rugosité inférieure à Ra0,8 μm.
Pour les matériaux difficiles à couper tels que l'acier inoxydable, un liquide de refroidissement spécial et un refroidissement interne à haute pression doivent être utilisés pour supprimer la formation de couches écrouies et prolonger la durée de vie de l'outil.
Qualité de surface et évitement des modes de défaillance courants
Outre la précision dimensionnelle, la qualité de l’apparence est un autre problème dans le traitement des trous internes. Les modes de défaillance courants et les plans d’évitement sont les suivants :
- Bavarder: Apparaît sous la forme d'une texture en spirale sur la paroi du trou. La cause fondamentale est que la fréquence naturelle du système de processus coïncide avec la fréquence d’excitation de coupe.Solution de contournement: Réduisez la vitesse d'avance, augmentez la vitesse de broche ou modifiez l'angle de dégagement de l'outil.
- Récupération élastique (Springback): Lors du traitement de l'acier inoxydable à paroi mince ou de l'alliage de titane, la libération des contraintes après la coupe du matériau provoque un rebond du diamètre du trou. De ce fait, la taille mesurée est supérieure à la valeur théorique.Solution de contournement: Réservez une marge de récupération élastique, calculez généralement la valeur de compensation en fonction de l'épaisseur de la paroi ou relâchez progressivement la contrainte grâce à une coupe de précision multi-couteaux.
- Déformation thermique: La chaleur générée par la coupe continue provoque un allongement thermique de l'outil et le diamètre du trou augmente progressivement.Solution de contournement: Utilisez une coupe intermittente pour vous assurer que le liquide de refroidissement entre entièrement en contact avec le tranchant, ou utilisez un outil contenant de la cire microcristalline pour réduire la chaleur de friction.
Une surface de haute qualité signifie non seulement lisse, mais nécessite égalementPas de rayures ni de défauts. Dans la production de masse, il est nécessaire de contrôler strictement l'uniformité de la force de serrage pour éviter les indentations locales causées par le serrage à griffes souples.
Normes d'inspection de la qualité et de contrôle de l'ensemble du processus
L'inspection des trous intérieurs est limitée par la profondeur et utilise généralement une combinaison des méthodes suivantes :
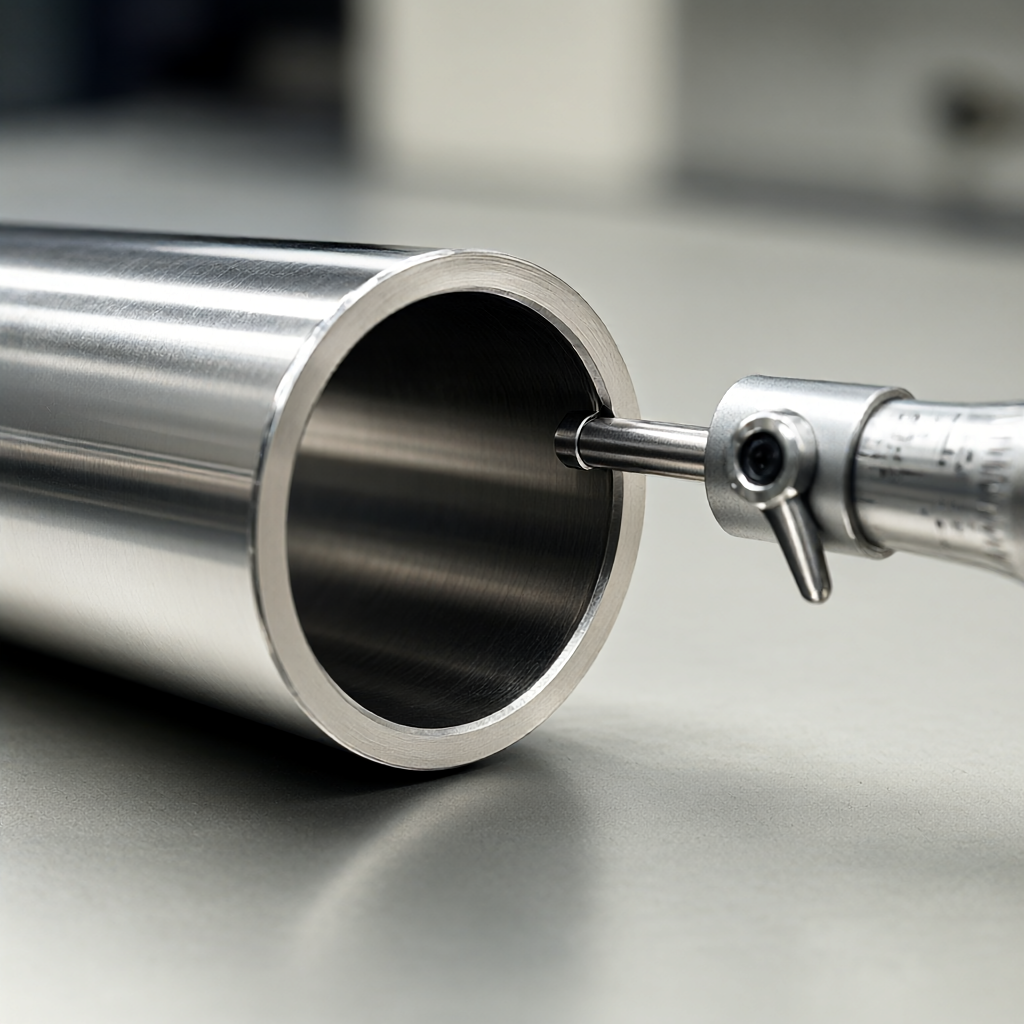
- Confirmation du premier article: Utilisez une jauge à broche ou un instrument de mesure pneumatique pour détecter le diamètre, et utilisez un projecteur ou un profilomètre pour détecter le chanfrein de l'orifice et la rugosité de la surface.
- Inspection des processus: Inspectez au hasard le diamètre médian des pores et la cylindricité toutes les 5 à 10 pièces. Si une dérive dimensionnelle est constatée, recherchez immédiatement l'erreur thermique de la broche ou l'usure de l'outil.
- Inspection d'expédition grandeur nature: Pour les surfaces de contact critiques, effectuez une inspection à 100 % à grande échelle. Utilisez une machine à mesurer tridimensionnelle (MMT) ou une sonde spéciale de diamètre intérieur pour garantir que la coaxialité du trou intérieur est ≤ 0,02 mm.
Avant le traitement de surface (tel que l'anodisation, la galvanoplastie), il doit être confirmé qu'il n'y a pas de copeaux ni d'huile résiduels dans le trou intérieur. Sinon, cela provoquera une ablation du revêtement ou une épaisseur inégale du film d'oxyde, affectant la cohérence de l'aspect final.
FAQ : questions fréquemment posées sur la finition des trous intérieurs CNC
Comment garantir la concentricité lors du traitement de trous profonds ?
La clé est de centrer le trou de perçage. Il est recommandé d'utiliser une perceuse pour trous profonds avec un foret pilote pour centrer d'abord le trou, puis élargir le trou. Si le diamètre du trou est plus grand, un support de haut niveau à double tête peut être utilisé, ou un alignement de rotation du quatrième/cinquième axe peut être utilisé sur un équipement à cinq axes pour garantir que la coaxialité des cercles intérieur et extérieur est inférieure à 0,05 mm.
Comment résoudre le problème de la « tumeur de l'aluminium » après avoir traité le trou intérieur de l'alliage d'aluminium ?
Les bavures d'aluminium sont généralement causées par un écaillage du bord de l'outil ou une mauvaise alimentation. Les outils à revêtement carbure plus tranchants doivent être remplacés, l'angle de déviation principal doit être optimisé, la vitesse de rotation doit être augmentée de manière appropriée et l'avance doit être réduite pour garantir que les copeaux sont continuellement déroulés plutôt que pressés contre la paroi du trou.
Le trou intérieur peut-il être pulvérisé directement après l'usinage CNC ?
Oui, mais un prétraitement de surface (sablage ou polissage chimique) est nécessaire pour améliorer la rugosité en vue de l'adhésion. Si le trou intérieur est une surface de contact de précision et que la précision dimensionnelle doit être maintenue, il est recommandé d'éviter de pulvériser sur la surface de contact ou de réserver une marge d'épaississement pour la pulvérisation (généralement 0,05 à 0,1 mm).
Dois-je choisir le tournage ou le fraisage pour de petits lots de pièces de tuyaux ?
Cela dépend de l'épaisseur et de la longueur de la paroi du tuyau. Si vous percez et rainurez une barre pleine, choisissez le tournage ; s'il s'agit d'un tube à paroi épaisse ou d'un profilé creux avec une cavité intérieure complexe, choisissez le fraisage sur centre d'usinage pour plus de flexibilité. La centreuse convient à la production en série de petites pièces d'arbre tubulaires avec un rapport d'aspect élevé et des exigences de précision extrêmement élevées.
Comment évaluer les capacités internes de traitement des trous du fournisseur ?
Vérifiez la configuration de son équipement (s'il dispose d'un équipement combiné de tournage et de fraisage ou d'un équipement spécial pour trous profonds), la richesse de sa bibliothèque d'outils et ses méthodes de détection (s'il dispose d'instruments de mesure pneumatiques ou de jauges à aiguilles spéciales pour diamètre intérieur). Il est nécessaire de fournir le rapport d'inspection de la première pièce du même type de pièces de tuyau, en se concentrant sur les données d'arrondi et de rugosité des trous intérieurs.
Conclusion et suggestions de coopération
Le traitement CNC de la finition des trous intérieurs des tuyaux est un projet systématique. De la sélection des outils à la compensation de la déformation thermique, chaque étape affecte directement le rendement final. Nous disposons d'un groupe de 72 équipements CNC, couvrant les processus composites de 3 à 5 axes et de tournage et de fraisage, prenant en charge une variété de matériaux tels que l'aluminium, l'acier, l'acier inoxydable et les plastiques techniques. Dans la production de masse, nous mettons l'accent sur la double cohérence de la qualité de l'apparence et de la précision dimensionnelle pour garantir que la surface du trou intérieur est lisse et impeccable. Si vous avez des dessins ou des échantillons de pièces de tuyaux, vous êtes invités àEnvoyer des fichiers de conception pour un devis, nous vous fournirons des solutions techniques détaillées et des devis, y compris des suggestions DFM.



