





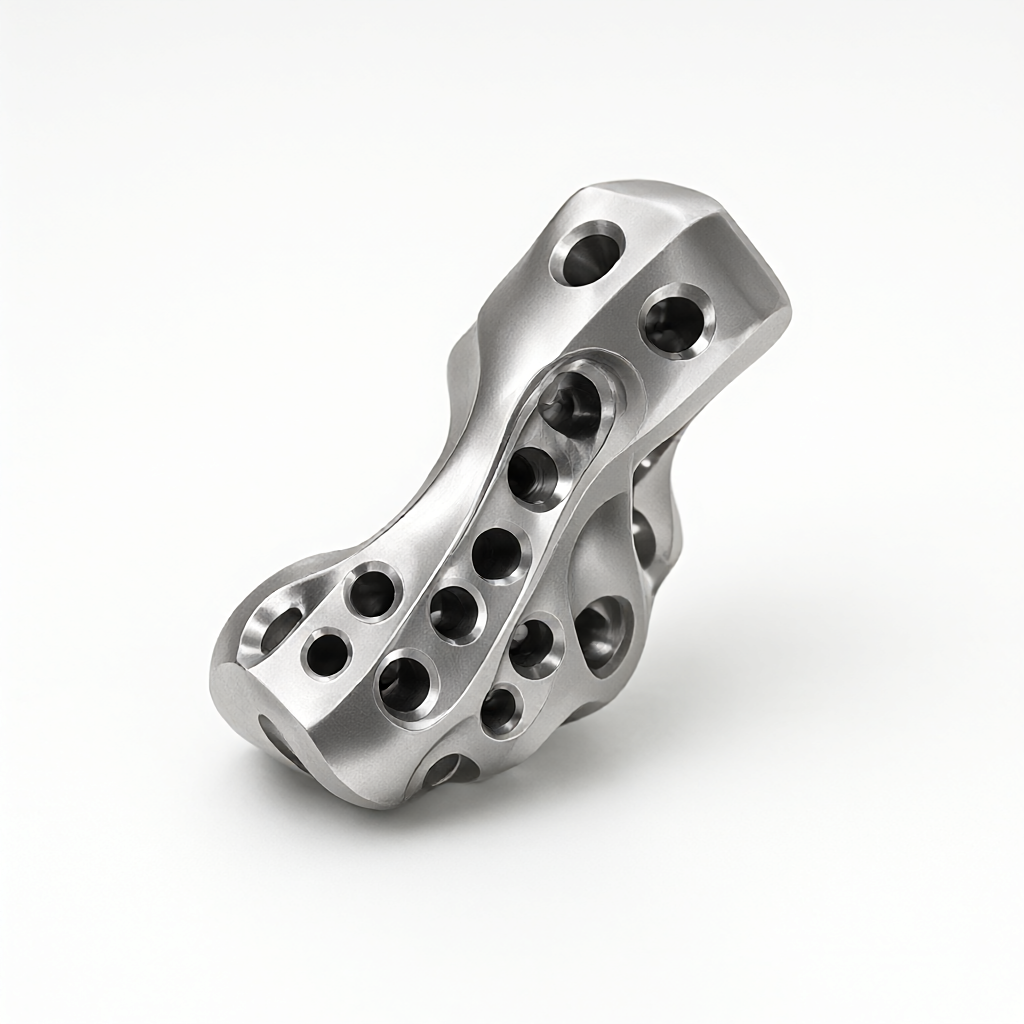
L'usinage CNC des composants de prothèse de hanche en alliage de titane se heurte à la double difficulté de l'écrouissage et de la corrosion intergranulaire. L'usinage à 5 axes permet la réalisation de surfaces complexes en une seule prise de pièce, réduisant ainsi considérablement les erreurs cumulées ; associé à un traitement de recuit rigoureux, il élimine efficacement les contraintes résiduelles de l'usinage et restaure la ténacité du matériau. Cet article décompose l'itinéraire technologique de cette pièce de précision de classe médicale sous quatre angles : propriétés des matériaux, paramètres de coupe, intégrité de surface et critères d'acceptation, offrant ainsi des références techniques opérationnelles pour les responsables achats et les ingénieurs.
Points de douleur de l'usinage et propriétés des matériaux des prothèses de hanche en titane
Les prothèses de hanche utilisent généralement du titane médical en alliage Ti-6Al-4V (Grade 5) ou Ti-6Al-4F (Grade 2). Ces matériaux ont une faible conductivité thermique (environ 6,7 W/m·K), ce qui rend la dissipation de la chaleur de coupe difficile et entraîne une usure accrue de l'outil. De plus, leur module d'élasticité n'est que d'un tiers de celui de l'acier, ce qui les rend sensibles à la déformation élastique. Le plus problématique est leur forte tendance à l'écrouissage lors de la déformation plastique, formant une couche durcie de haute dureté dans la zone de déformation plastique ; si un recuit n'est pas effectué à temps, la résistance à la fatigue en est significativement réduite.
- Forces de coupe élevées : Les forces de coupe sont proches de celles de l'acier rapide ; l'outil doit donc posséder une haute résistance et une haute ténacité.
- Zone affectée par la chaleur importante : La faible conductivité thermique à basse température concentre la chaleur au tranchant de l'outil, favorisant la formation de microfissures.
- Exigences élevées d'intégrité de surface : La valeur Ra doit généralement être inférieure ou égale à 0,4 μm, sans traces de brûlure ni contraintes résiduelles.
L'usinage à 5 axes apporte une valeur considérable ici : les surfaces multirectionnelles de la boule et de la cupule de la hanche nécessitent un mouvement coordonné multi-axes pour éviter le risque de « déviation de l'outil » causé par une inclinaison axiale insuffisante de l'outil. L'usinage tridimensionnel traditionnel nécessite plusieurs retournements et reprises de la pièce, ce qui non seulement cumule les erreurs de positionnement, mais prolonge également les opérations et augmente le risque de marques de serrage. Un seul serrage en 5 axes permet d'usinage complet de la cavité interne et des surfaces externes, préservant ainsi une référence complète pour le recuit et l'usinage de finition ultérieurs.
Stratégie d'usinage à 5 axes et choix des paramètres de coupe
Compte tenu des caractéristiques de coupe fragile de l'alliage de titane, il est recommandé d'adopter une stratégie de « faible profondeur de coupe et haute vitesse » avec une avance élevée, une faible profondeur et une vitesse de rotation élevée. L'usinage en enlèvement de matière (brut) vise principalement à retirer la marge, tandis que l'usinage de finition se concentre sur la qualité de surface et la stabilité dimensionnelle. Tous les usinages sont réalisés sur un centre d'usinage à 5 axes, associé à une pince hydraulique spécifique ou à un dispositif de fixation par aspiration sous vide, afin d'assurer la rigidité du serrage.
| Opération | Outil | Vitesse de rotation (tr/min) | Avance (mm/min) | Profondeur de coupe (mm) | Méthode de refroidissement |
|---|---|---|---|---|---|
| Usinage en brut | Fraise à plateaux revêtue PVD | 4000-5000 | 800-1200 | 0,8-1,5 | Refroidissement interne complet |
| Usinage semi-fin | Fraise de précision en carbure de tungstène intégral | 6000-8000 | 1500-2000 | 0,3-0,5 | Lubrification micrométrique sous pression (MQL) |
| Usinage de finition | Fraise à bout rond revêtue PVD | 8000-10000 | 2500-3500 | 0,1-0,2 | MQL à haute pression + brume d'air |
Le point de contrôle clé réside dans : la confirmation, avant l'usinage de finition, que la préforme est en état de recuit complet, avec une dureté contrôlée inférieure à 345 HV. La netteté de l'outil détermine l'épaisseur de la couche durcie ; un outil émoussé aggrave l'effet de labourage et provoque des microfissures. L'usinage à 5 axes optimise les stratégies d'interpolation par lignes isodenses/hélices pour garantir la fluidité de l'axe de l'outil et éviter les ondes de surface causées par les accélérations et décélérations brusques.
Choix des outils et contrôle de l'usure
Des outils en carbure de tungstène revêtus PVD (comme le TiAlN) sont sélectionnés pour concilier l'usure et l'inertie chimique. Lors de la surveillance de l'usure de l'outil, l'accent est mis sur la valeur VB de la face de dégagement ; un remplacement est nécessaire dès que VB ≥ 0,3 mm. Pendant l'usinage, la compensation d'erreur thermique de la machine à 5 axes est activée pour réduire l'impact du dérive thermique sur la précision de ±0,01 mm. La concentration du liquide de refroidissement est contrôlée entre 5 et 8 %; le contact du titane avec des liquides de refroidissement contenant des ions chlorures est évité afin de prévenir la fissuration par corrosion sous tension.
Mécanisme et dommages causés par l'écrouissage
Pendant la déformation plastique, les alliages de titane subissent une augmentation brutale de la densité de dislocations et une distorsion du réseau cristallin, ce qui se manifeste macroscopiquement par une augmentation de la dureté et une diminution de la plasticité. Dans les 20 à 50 μm de la surface usinée par CNC, une couche durcie par usinage distincte apparaît souvent, avec une dureté pouvant atteindre 1,5 à 2 fois celle du matériau de base. Pour les composants soumis à des contraintes alternées comme les prothèses de hanche, si la couche durcie présente des microfissures ou des contraintes de traction résiduelles, elle deviendra une source de fatigue, réduisant directement la durée de vie en service.
- Contraintes de traction résiduelles : La chaleur de coupe et de meulage provoque une expansion de la surface qui est contrainte, formant des contraintes de traction après refroidissement, ce qui accélère la propagation des fissures.
- Dommage de la microstructure : La surchauffe locale peut provoquer des transformations de phase α”, compromettant la plasticité de transformation.
- Dégradation de la rugosité de surface : La fragilité accrue de la couche durcie entraîne des bris du tranchant lors de l'usinage de finition, affectant la valeur Ra.
Ainsi, se limiter à « couper plus fin » ne suffit pas à éliminer complètement les effets de durcissement. Il faut introduire un traitement thermique contrôlé, à savoir le recuit de solutionnage et de vieillissement (Solution Annealing), qui consiste à chauffer la pièce jusqu'à la température de la phase β pour homogénéiser la solidité, puis à la refroidir lentement à la température ambiante afin de restaurer la plasticité et l'isotropie du matériau.
Conception du traitement de recuit : des paramètres à la validation microstructurale
La trempe ne constitue pas un simple « maintien à haute température ». Les composants de hanche doivent être traités sous atmosphère protectrice inerte (point de rosée de l'argon ≤ -40 °C) ou dans un four à vide afin de prévenir l'oxydation à haute température. La fenêtre de procédé typique est la suivante :
- Vitesse de chauffage : ≤10 °C/min, afin d'éviter la fissuration par contraintes thermiques.
- Température de maintien : 900-950 °C (la température de transformation β de l'alliage Ti-6Al-4V est d'environ 995 °C; trempe sous-critique).
- Durée de maintien : 2 à 4 heures, pour garantir l'uniformité du cœur du matériau.
- Mode de refroidissement : refroidissement en four jusqu'à 600 °C puis refroidissement à l'air, ou trempe à vide pour contrôler la dureté.
L'efficacité de la trempe est vérifiée par l'analyse métallographique et les tests de dureté : la phase α doit présenter une morphologie aigullée ou équiaxe uniforme, sans joint de grains α continus ; la fluctuation de la dureté est de ≤±10 HV ; les contraintes résiduelles sont mesurées par diffraction des rayons X (DRX), avec une exigence de ≤-150 MPa (état de contrainte de compression). Pour la tête de la hanche, une analyse supplémentaire de rugosité de surface doit être effectuée afin d'exclure les déformations macroscopiques induites par le traitement thermique (déformation ≤ 0,05 mm).
Pourquoi la trempe doit-elle être effectuée après la dégrossage et avant la finition ?
Si la trempe est effectuée en dernier lieu, les contraintes résiduelles de la finition se superposeront aux contraintes du traitement thermique, et il sera impossible de corriger les écarts dimensionnels introduits par la fabrication. Le chemin optimal est le suivant : dégrossage → trempe pour éliminer l'écrouissage et les contraintes internes → semi-finition → finition → revenu de détente des contraintes (facultatif) → traitement de surface. Ce processus garantit que le matériau est dans un « état stable » lors de la finition, ce qui assure une stabilité des forces de coupe et un meilleur maintien dimensionnel.
Critères d'acceptation de l'intégrité de surface et de la biocompatibilité
Les critères d'acceptation des pièces de qualité médicale dépassent largement les tolérances mécaniques conventionnelles. En plus des tolérances dimensionnelles et géométriques (GD&T), l'intégrité de la surface est le critère fondamental. Dans les zones critiques des composants de hanche (surface extérieure de la tête, surface intérieure de l'acétabulum), la valeur Ra doit être ≤ 0,2 μm, et la surface doit présenter un état « miroir » sans adhérence de copeaux, sans marques d'usinage et sans décoloration. La surface après trempe doit subir un polissage électrolytique (EP), afin de réduire davantage la rugosité et de sceller les micropores.
- Rugosité : mesurée à l'aide d'un interféromètre optique, la valeur Z2 (différence entre les pics et les creux) est de ≤ 3 μm.
- Profondeur de la couche de surface : au microscope métallographique, absence de couche de déformation par écrouissage, absence d'anomalie dans la phase α'.
- Propreté chimique : concentration ionique des résidus de liquide de coupe ≤ 10 ppm, afin de prévenir la corrosion par dissolution après l'implantation.
- Inspection par défauts : les têtes de hanche sont soumises à un test de pénétration (PT) et à des contrôles aléatoires par particules magnétiques/courants de Foucault (si applicable), afin d'éliminer les risques de fissuration par fatigue.
La constance à grande échelle est essentielle. La première et la dernière pièce de chaque lot sont soumises à une inspection dimensionnelle complète et à une mesurage par machine à coordonnées (CMM). Le taux d'échantillonnage de la rugosité est ≥ 10 %, et la courbe de température du four de trempe est enregistrée et archivée tout au long du processus. Ce système double de « contrôle du processus + validation des résultats » constitue une exigence stricte pour réussir les audits des fournisseurs de dispositifs médicaux (ISO 13485).
Recommandations pratiques et optimisation DFM
Réduire la difficulté de fabrication dès la source de la conception : éviter les cavités profondes et étroites, les petits trous ; utiliser des rayons de chanfrein R ≥ 1,5 mm pour faciliter le passage de l'outil ; adopter des angles de cône importants dans les zones de transition entre la tête et la tige pour réduire les concentrations de contraintes. Pour les zones complexes à cinq axes, il est recommandé de fournir des modèles CAD avec les opérations de fabrication à l'étape de conception, afin de simuler à l'avance les trajectoires des outils et d'éviter les limites de basculement des axes. Les outillages de trempe nécessitent des plateaux en graphite ou des gorges en V dédiés, afin de garantir une distance entre pièces ≥ 50 mm, prévenant ainsi les interférences de radiation thermique qui causeraient une dureté inégale.
Côté traçabilité de la qualité, chaque composant de hanche doit être lié au numéro de lot du four de trempe, au compteur de durée de vie de l'outil de finition et au rapport de contrôle CMM. Cette traçabilité des données sur l'ensemble de la chaîne ne répond pas seulement aux exigences réglementaires, mais fournit également une base réelle pour l'analyse des pannes.
Modes de défaillance courants et prévention
- Fissuration de la tête de hanche : souvent causée par une vitesse de refroidissement de la trempe trop rapide, provoquant des contraintes thermiques ; prévention : vitesse de la phase de refroidissement en four ≤ 5 °C/min.
- Bleuissement/noircissement de la surface : atmosphère protectrice insuffisante, point de rosée non atteint ; prévention : surveillance en ligne du point de rosée ≤ -40 °C.
- Écart dimensionnel : absence de détente des contraintes avant la finition, rétraction inégale après le traitement thermique ; prévention : réaliser un revenu de détente des contraintes à 600 °C × 4 h avant la finition.
Comment garantir la qualité esthétique en production en série ?
Pour les pièces médicales, l'aspect visuel est aussi important que la métallurgie interne. Les exigences de brillance élevée et d'absence de rayures des composants de hanche reposent sur le polissage électrolytique et le nettoyage à ultrasons après la finition. La constance en série doit être contrôlée par des cartes de contrôle SPC pour la rugosité et la dureté, avec des limites de contrôle de ±5 % pour les paramètres critiques (température de trempe, densité de courant de polissage). Il est recommandé d'effectuer une inspection visuelle automatisée pour les pièces à forte visibilité, en remplacement du contrôle visuel manuel, afin d'améliorer le taux de détection.
FAQ : Questions fréquentes sur l'usinage CNC des hanches en alliage de titane
Les composants de hanche en alliage de titane peuvent-ils être usinés avec 3 axes au lieu de 5 axes ?
Théoriquement, c'est possible, mais cela nécessite plusieurs réorientations et serrages. Pour les structures de cavités profondes comme l'acétabulum, la longueur axiale de l'outil à 3 axes est limitée, ce qui provoque facilement des ondulations de l'outil ou des reculs, entraînant une usure excessive de la surface courbe. Le cinquième axe en un seul serrage améliore non seulement l'efficacité, mais surtout garantit une référence unifiée pour la cavité interne, réduisant ainsi les erreurs cumulées. Pour les pièces dont la proportion de surfaces complexes dépasse 30 %, l'usinage à 5 axes est le choix le plus sûr.
Quelles sont les conséquences d'une température de trempe trop élevée ?
Si le Ti-6Al-4V est maintenu au-dessus de la transformation β (~995 °C) pendant une longue période, les grains se grossiront. Des grains trop grands (> 100 μm) réduiront significativement la ténacité à la rupture et augmenteront la probabilité d'initiation de fissures par fatigue. La trempe sous-critique (900-950 °C) est recommandée afin de préserver une fine phase α primaire, équilibrant ainsi la résistance et la ténacité. Chaque four de trempe doit faire l'objet d'une évaluation métallographique de la granularité, avec une granularité ≥ 5 au grade.
Les lubrifiants de coupe à base d'eau peuvent-ils être utilisés ?
Les lubrifiants de coupe à base d'eau doivent être utilisés avec prudence. L'alliage de titane est sensible aux ions chlorure ; si le lubrifiant contient du chlore (comme certains inhibiteurs de corrosion), le film de liquide résiduel peut provoquer une fissuration par corrosion sous contrainte lors de la haute température de la trempe. Il est recommandé d'utiliser la lubrification en micro-quantité (MQL) entièrement scellée ou le refroidissement par huile pure. Il est impératif de dégraisser et de sécher avant la trempe, avec une teneur en ions en surface testée ≤ 10 ppm.
Comment garantir l'effet « miroir » de la tête de hanche ?
Effet miroir = usinage de finition (Ra≤0.4μm) + polissage électrolytique (Ra≤0.1μm) + nettoyage par ultrasons. L'usinage CNC ne peut atteindre que le demi-miroir; le vrai effet miroir repose sur le polissage électrochimique. Les bains de polissage doivent être complétés régulièrement, la densité de courant doit être maintenue entre 5 et 10 A/dm², et la durée de polissage limitée à 3-5 minutes pour éviter un sur-polissage entraînant un dépassement des tolérances dimensionnelles.
Quelles certifications le fournisseur doit-il détenir?
Les fabricants de pièces médicales doivent détenir les certifications ISO 9001 et ISO 13485, et disposer d'un atelier d'assemblage propre (si des opérations de soudage ou de meulage sont impliquées). Les fours de recuit doivent subir une validation de l'uniformité de la température (calibration TÜV). Côté équipements, les machines à 5 axes doivent être équipées d'un système de compensation des erreurs thermiques, et les CMM doivent être vérifiés par un institut de métrologie. Lors du choix du fournisseur, exigez les rapports CMM complets de tous les lots et les diagrammes de métallographie pour des pièces de hanche de type similaire, afin de vérifier la capacité du processus.
Conclusion : Gagner la confiance par l'ensemble de la chaîne de procédés
La personnalisation de pièces de hanche en alliage de titane ne repose pas uniquement sur la mise en concurrence des équipements ou des tolérances, mais sur la boucle d'ingénierie complète de la chaîne « matériau - usinage - traitement thermique - inspection ». L'usinage 5 axes résout l'efficacité et la référence commune, le recuit résout la durcissement et les contraintes résiduelles, et le polissage électrolytique résout la biocompatibilité et l'aspect. Lors du choix du fournisseur, accordez une attention particulière à sa maîtrise des courbes de recuit, à l'exhaustivité de la vérification métallographique et aux données SPC de cohérence visuelle en série. Si votre projet est à l'étape de prototypage ou de montée en production, envoyez les plans de la hanche à l'équipe technique pour obtenir une évaluation DFM personnalisée incluant les trajectoires 5 axes et le plan de recuit, ainsi qu'un devis.



