





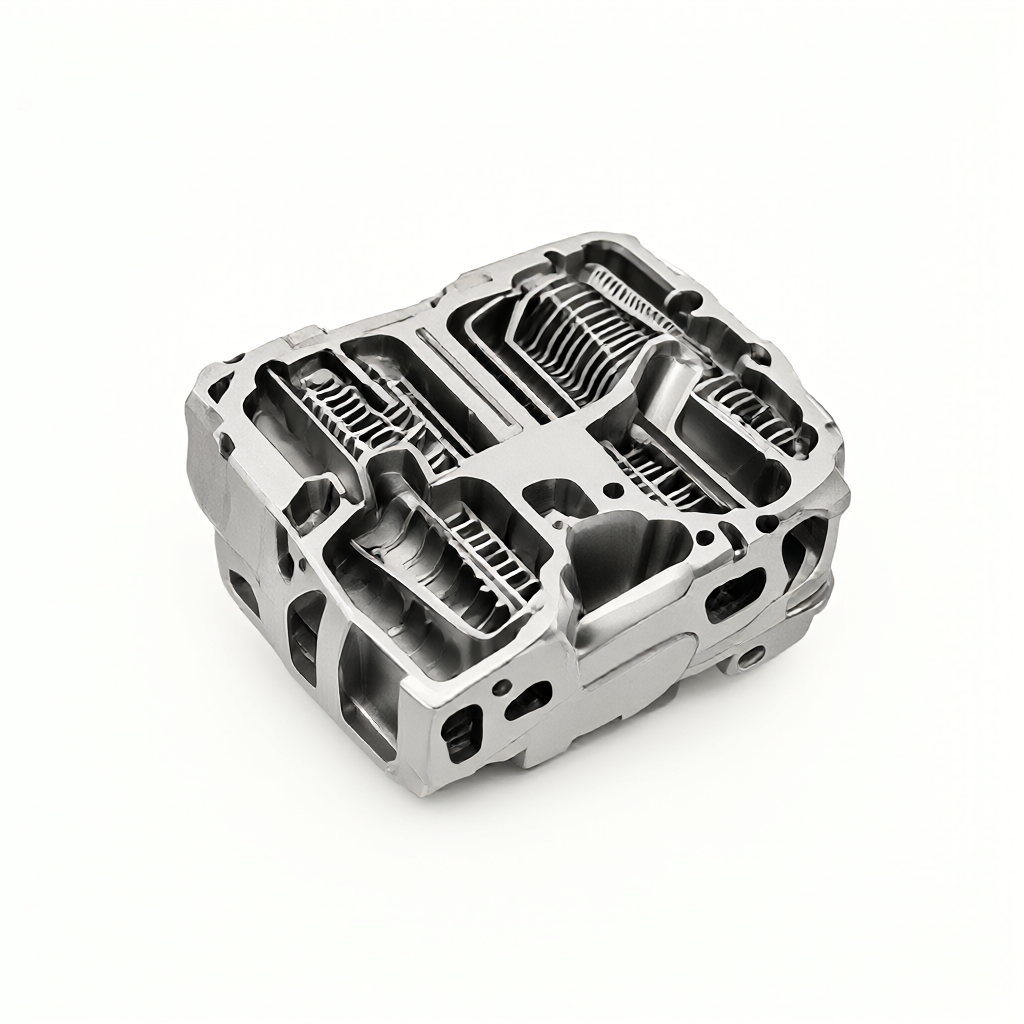
Emballement thermique et causes profondes de la déformation des pièces lors de la découpe de l'alliage de titane Ti6Al4V
Dans les pièces structurelles aérospatiales, le Ti6Al4V (alliage de titane TC4) est largement utilisé en raison de sa résistance spécifique élevée et de sa faible densité. Cependant, sa conductivité thermique n'est que de 26,9 W/(m·K), soit environ 1/4 de celle de l'aluminium et 1/5 de celle de l'acier. Cela signifie que lors du fraisage ou du tournage à grande vitesse, plus de 90 % de l'énergie de coupe est convertie en énergie thermique, et la majeure partie est concentrée dans la zone de contact entre l'arête de l'outil et le copeau, ce qui fait que la température locale dépasse facilement 800°C. A ce moment, la dureté de l'outil chute fortement, accélérant l'usure ; dans le même temps, la surface de la pièce génère une contrainte de traction résiduelle due à un choc thermique instantané, et les pièces à paroi mince sont sujettes à une déformation causée par une dilatation thermique et une contraction à froid incohérentes. Pour la personnalisation de pièces aérospatiales par lots, si la chaleur de découpe ne peut pas être gérée efficacement, la tolérance dérivera directement au-delà de ± 0,05 mm et la rugosité de la surface se détériorera jusqu'à plus de Ra1,6 μm, déclenchant le risque de mise au rebut de l'ensemble du lot.
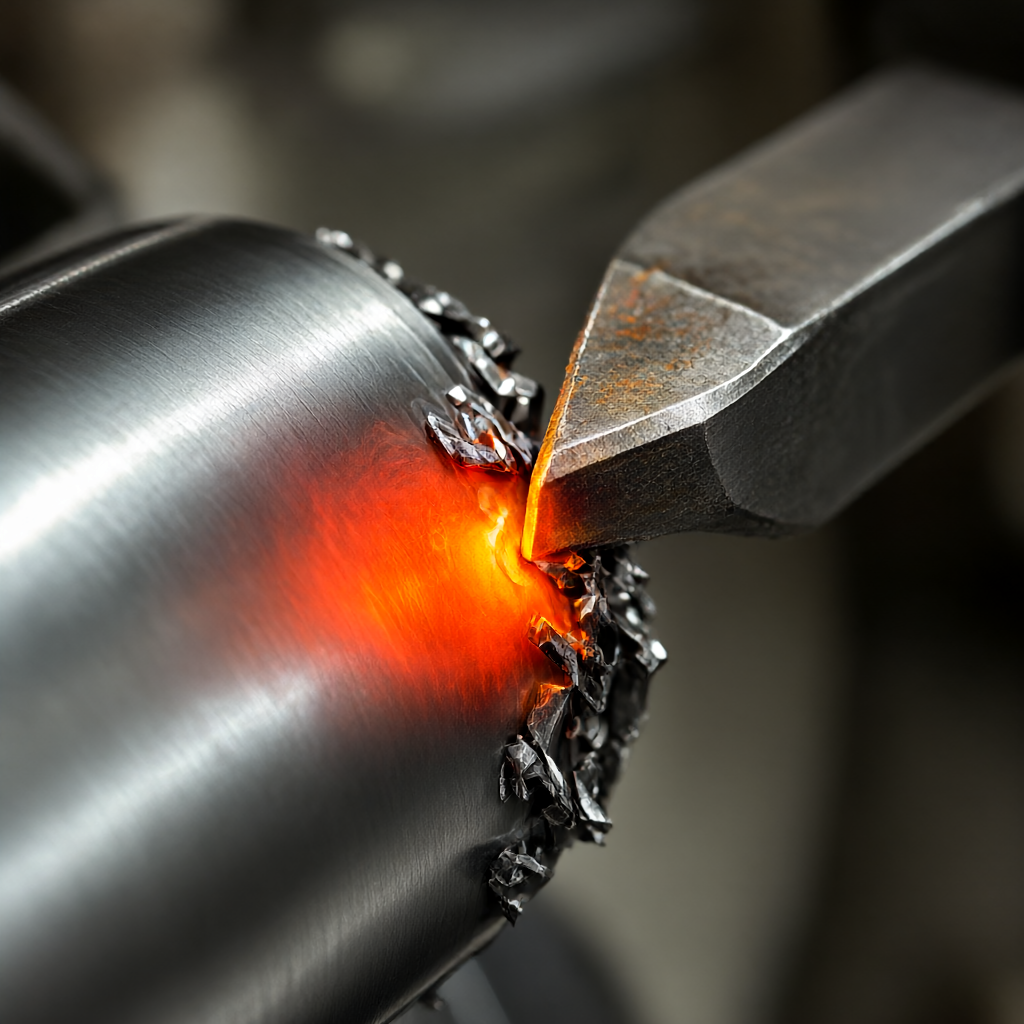
Le mécanisme de corrélation entre le chemin de transfert de chaleur de coupe et la durée de vie de l'outil
Comprendre la gestion thermique nécessite de clarifier le flux de chaleur. Lors de la découpe des alliages de titane, la chaleur est principalement transférée dans trois directions : les copeaux, les outils et les pièces. En raison de la faible plasticité et du taux d'écrouissage élevé de l'alliage de titane, les copeaux se présentent sous la forme de bandes courtes, évacuant environ 70 % de la chaleur ; l'outil absorbe environ 20 %, ce qui est la principale cause de défaillance de l'outil ; la pièce à usiner n'absorbe que 10 %, mais en raison de sa faible capacité thermique et de sa paroi fine, il est facile d'accumuler une élévation de température. Lorsque la température de la face de coupe de l'outil dépasse 600°C, une usure par diffusion se produit dans le revêtement TiC ; lorsqu'elle dépasse 800°C, le cobalt précipite à la limite cristallographique du métal de base en carbure cémenté, provoquant un effritement. Par conséquent, l’objectif principal de la gestion thermique est de réduire la température de l’interface de l’outil, plutôt que de simplement réduire l’augmentation globale de la température de la pièce. Cela nécessite que le fluide de refroidissement soit appliqué avec précision sur la zone de coupe au lieu de l'inonder. Sinon, des fissures de choc thermique se produiront lorsque le milieu à basse température entre en contact avec la surface de la pièce à haute température, ce qui est particulièrement nocif pour les pièces structurelles aérospatiales qui nécessitent un traitement ultérieur avec une solution à basse température.
Comparaison et logique de sélection de trois solutions traditionnelles de refroidissement et de lubrification
Pour les pièces aérospatiales Ti6Al4V, l'industrie adopte principalement trois stratégies : la découpe à sec, la lubrification minimale (MQL) et le refroidissement haute pression (HPC). Chacun des trois a ses limites applicables, et des décisions globales doivent être prises en fonction des caractéristiques des pièces, de la configuration des équipements et des contraintes de coûts.
| Type de forfait | Forme moyenne | Paramètres/pression typiques | Scénarios applicables | Avantages essentiels | Principales limites |
|---|---|---|---|---|---|
| coupe à sec | Aucun média | Environnement à température normale | Usinage grossier, surépaisseur importante, pièces à parois épaisses | Faible coût, aucun processus de nettoyage, adapté au fraisage à grande vitesse | Durée de vie courte, risque élevé de brûlure superficielle, ne convient pas à la finition |
| Lubrification minimale MQL | Air comprimé + brouillard d'huile | 3-6 bars, 10-50 g/h | Finition, pièces à parois fines, profils complexes | Ciblage précis, bon effet de refroidissement, excellente qualité de surface, protection de l'environnement | Cela dépend de la précision du positionnement de la buse et doit nettoyer le brouillard d'huile plus tard. |
| Refroidissement haute pression HPC | Émulsion/Liquide Synthétique | 30-60 bars | Rainures fermées, trous profonds et processus de coupe difficiles | Forte capacité de récurage, élimination en douceur des copeaux et durée de vie de l'outil considérablement prolongée | Coûts élevés de modification des équipements, taux de défaillance du système hydraulique élevé et risques de pollution |
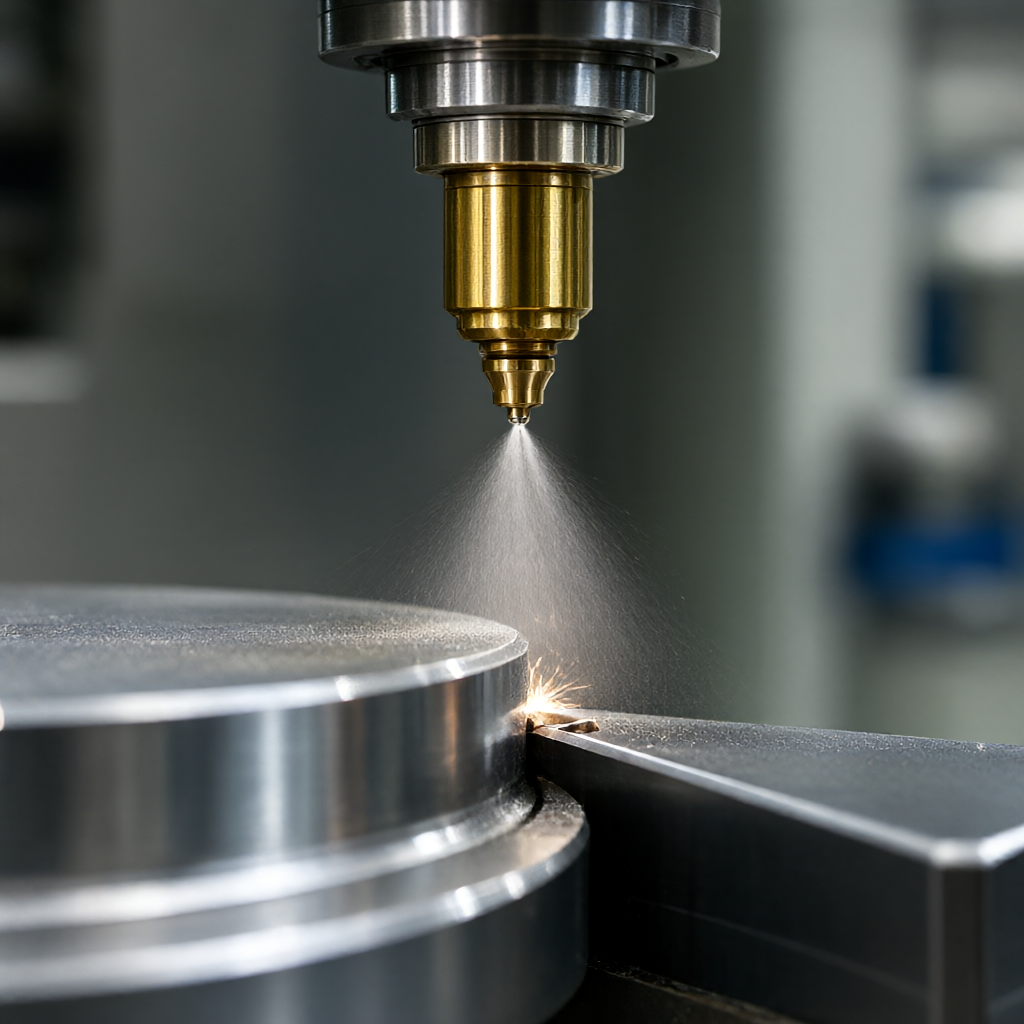
Pour les surfaces courbes complexes et les entretoises à parois minces qui sont courantes dans les pièces aérospatiales, MQL est généralement le premier choix pour équilibrer précision, longévité et propreté. Il atomise l'huile de coupe par air comprimé et pulvérise le brouillard d'huile avec précision sur le tranchant, ce qui non seulement supprime la température élevée de l'outil, mais empêche également une grande quantité de liquide de s'écouler dans la cavité de la pièce et de provoquer un choc thermique. Si la pièce a une rainure de clavette profonde ou une cavité fermée et que la chaleur de coupe ne peut pas être évacuée par convection de l'air, le HPC doit être utilisé pour forcer l'évacuation des copeaux à l'aide d'un flux de liquide à haute pression et évacuer la chaleur accumulée pour empêcher les copeaux de s'emmêler et de rayer la surface usinée.
Points clés de la mise en œuvre du refroidissement haute pression MQL et configuration de l'équipement
La clé de la mise en œuvre de la gestion thermique MQL réside dans la position des buses et le contrôle du débit. La buse doit être éloignée de 3 à 5 mm du point de coupe et l'angle inclus doit être d'environ 45 degrés pour garantir que le brouillard d'huile couvre toute la surface du râteau. Le débit est ajusté en fonction de la vitesse de coupe : lorsque Vc=200m/min, il est recommandé d'être de 15-20g/h ; lorsque Vc>400 m/min, elle augmente à 30-40 g/h. En termes de sélection d'huile, elle doit avoir un point d'éclair élevé (>200°C), une faible viscosité et des additifs extrême pression pour former un film protecteur sur l'interface haute température des alliages de titane. Pour les pièces de joint aérospatiales traitées par un centre d'usinage à 5 axes, la buse doit être compensée dynamiquement ainsi que la trajectoire de l'outil lors de la liaison multi-axes, sinon il y aura une zone morte de refroidissement. Le système HPC nécessite que la broche de la machine-outil soit dotée d'une chambre à huile intégrée ou d'une buse haute pression latérale, que la pression soit stable au-dessus de 40 bars et que le débit soit supérieur à 5 L/min, afin de pénétrer efficacement dans la couche de copeaux. Les deux solutions nécessitent une surveillance de la température en ligne. Lorsque la température dans la zone de découpe continue d'être supérieure à 650°C, le débit sera automatiquement augmenté ou une alarme se déclenchera pour éviter l'accumulation d'emballement thermique.
Effets des paramètres de coupe et des stratégies d'outils sur l'accumulation de chaleur
La gestion thermique ne repose pas uniquement sur les fluides de refroidissement. Les paramètres de coupe et la géométrie de l'outil sont des méthodes de contrôle de source. Ti6Al4V recommande d'utiliser des fraises en carbure monobloc avec de grands angles d'entrée (60°-75°) pour réduire la profondeur de coupe axiale et la force de coupe par unité de longueur, réduisant ainsi la génération de chaleur. La vitesse d'avance doit être modérément faible, Vf = 0,1-0,2 mm/tour, pour éviter une épaisseur de coupe excessive provoquant un échauffement par impact de l'outil. La vitesse de rotation de la broche ne doit pas être trop élevée. Il est recommandé de le maintenir dans la plage de 2 000 à 4 000 tr/min pour équilibrer la rigidité de la broche et l'efficacité de coupe. Le revêtement de l'outil est en AlCrN ou TiAlN, qui a une température d'antioxydation supérieure à 800°C et peut maintenir une dureté rouge plus longue dans l'environnement MQL. De plus, la modification des bords de l'outil (forme en D) peut disperser la chaleur de coupe et réduire la concentration des contraintes. Dans la production de masse, un modèle de durée de vie de l'outil doit être établi pour forcer le remplacement ou le réaffûtage toutes les 50 pièces afin d'éviter une surchauffe locale causée par l'écaillage.
Normes d'inspection de prévention des déformations thermiques et d'acceptation de précision
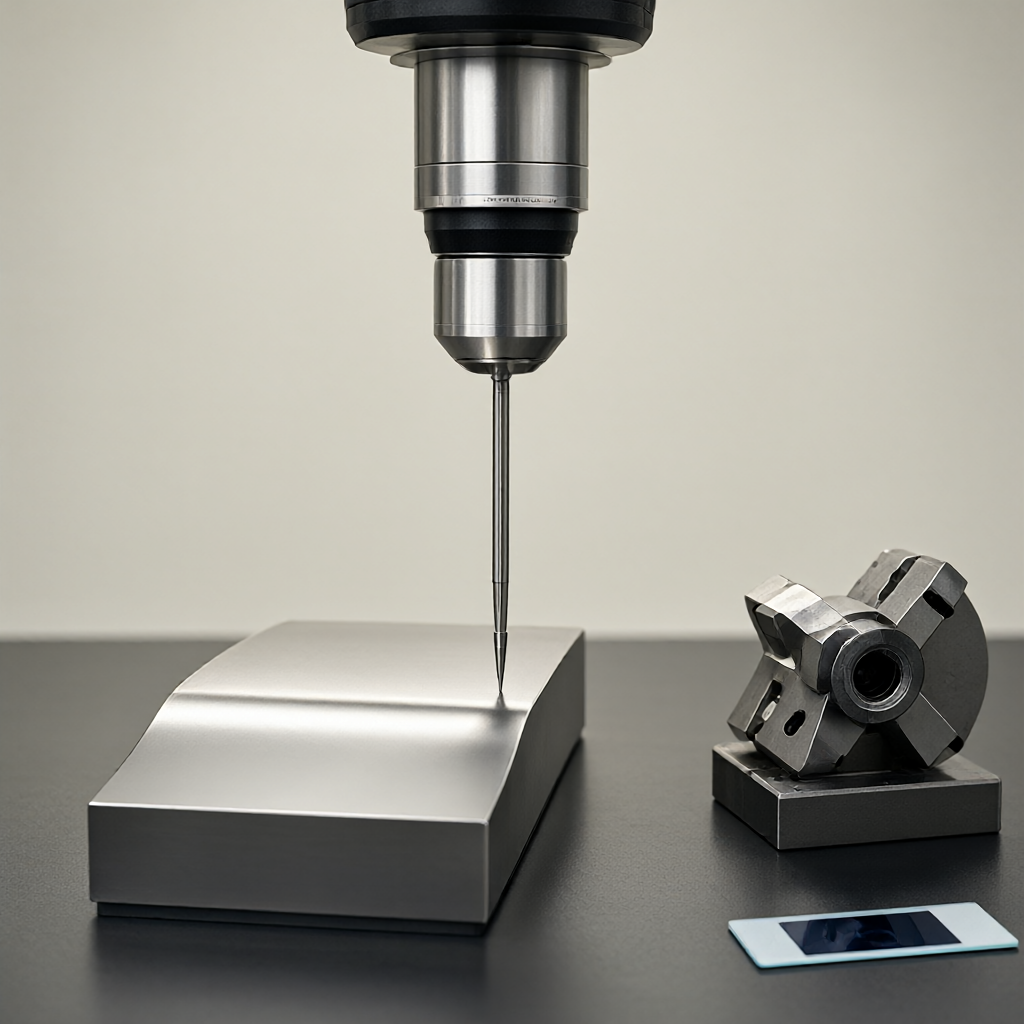
La prévention de la déformation thermique doit être effectuée tout au long du processus de serrage et de traitement. Le serrage doit minimiser les points de serrage et utiliser des ventouses à vide ou des griffes souples pour éviter les indentations locales et les contraintes résiduelles. La planification du parcours d'usinage suit le principe « d'abord l'ébauche, puis la finition, puis l'extérieur d'abord, puis l'intérieur, et en supprimant symétriquement les surépaisseurs ». Chaque couche laisse une marge de finition de 0,1 à 0,2 mm. La coupe finale est réalisée dans un environnement à température constante pour éliminer la déformation causée par la libération des contraintes internes. Dans le processus d'acceptation, en plus de la tolérance dimensionnelle conventionnelle de détection CMM à trois coordonnées (± 0,01 mm), le magnétisme résiduel de surface et l'analyse de la microstructure de la zone affectée par la chaleur doivent être ajoutés. Utilisez un rugosimètre pour détecter la valeur Ra, et la surface finie doit être inférieure à Ra0,4 μm ; vérifier par balayage optique qu'il n'y a aucune trace de brûlure ou de bleuissement. Pour les pièces clés de l’aviation, des tests de ressuage fluorescent sont également requis pour éliminer les défauts cachés tels que les fissures thermiques. Si la taille du lot dépasse les tolérances, vérifiez d'abord l'alignement du refroidissement et l'état de l'outil, plutôt que de simplement imputer cela à la précision de la machine-outil.
Pourquoi devons-nous prêter attention à la réduction de la gestion thermique dans le traitement de l’alliage de titane Ti6Al4V ?
La conductivité thermique du Ti6Al4V étant faible (26,9 W/(m·K)), la zone de coupe peut facilement atteindre plus de 800°C, ce qui entraîne une usure rapide de l'outil, une déformation thermique excessive de la pièce et des brûlures de surface. Ignorer la gestion thermique rendra difficile l’atteinte stable de la tolérance de ±0,01 mm.
Quels sont les avantages de la lubrification en quantité minimale (MQL) par rapport à la coupe humide traditionnelle dans le traitement des alliages de titane ?
MQL ne consomme que 10 à 50 g/h d'huile de coupe, a un refroidissement ciblé et aucun résidu liquide, évitant ainsi la déformation par choc thermique des pièces à parois minces ; il répond également aux exigences élevées de propreté des pièces aérospatiales sans nécessiter de nettoyage ultérieur, améliorant ainsi le rythme de la chaîne de production et le respect de l'environnement.
Quels types de pièces aérospatiales sont adaptés au refroidissement HPC haute pression ?
Il convient aux structures complexes telles que les rainures de clavette profondes, les cavités fermées et les dissipateurs thermiques difficiles à dissiper la chaleur ou à éliminer les copeaux. Une pression supérieure à 40 bars peut forcer l'élimination des copeaux et pénétrer dans la couche de copeaux pour empêcher la coupe secondaire de rayer la surface et garantir la précision des caractéristiques internes.
Comment ajuster les paramètres de coupe pour réduire l’accumulation de chaleur dans Ti6Al4V ?
Il est recommandé d'utiliser des outils à grand angle d'entrée, à faible avance (0,1-0,2 mm/tour), à vitesse moyenne (2 000-4 000 tr/min) et d'utiliser des outils revêtus d'AlCrN. Il est divisé en usinage grossier et fin avec une surépaisseur de finition réservée, et la finition finale est réalisée dans un environnement à température constante pour soulager les contraintes.
Comment accepter la qualité du traitement thermique des pièces en alliage de titane ?
En plus de l'inspection tridimensionnelle coordonnée de la tolérance dimensionnelle (± 0,01 mm) et de la rugosité (Ra0,4 μm), une inspection visuelle ou un balayage optique est nécessaire pour confirmer qu'il n'y a pas de brûlure bleuissante, et une inspection par ressuage fluorescent est nécessaire pour exclure les fissures thermiques. Les pièces du lot doivent être combinées avec une confirmation de la première pièce et une inspection du processus pour surveiller la durée de vie de l'outil et l'état d'alignement du refroidissement.
Conclusion et suggestions d’enquête
La gestion thermique du traitement des pièces aérospatiales Ti6Al4V est essentiellement une ingénierie systématique des paramètres de coupe, de la sélection des outils et de la stratégie de refroidissement. La découpe à sec, MQL et HPC ne sont ni bonnes ni mauvaises, mais une question de correspondance de scène. Le MQL est préféré pour la finition des parois minces, le HPC est utilisé pour les éléments fermés et la découpe à sec peut être essayée pour l'usinage grossier afin de réduire les coûts. L'intégration du contrôle thermique dans l'étape DFM peut contribuer à améliorer considérablement la cohérence des lots et l'économie des outils. Si votre projet implique des pièces structurelles complexes en alliage de titane, vous pouvez envoyer les dessins à l'équipe technique de ShowyMetal, et nous vous fournirons une évaluation du processus et un devis comprenant le schéma de refroidissement, la configuration des outils et le contrôle des tolérances dans les 24 heures pour garantir que les pièces soient acceptées du premier coup.



