





Guide technique de coupe à sec et de lubrification minimale pour l'usinage CNC de pièces en acier à haute dureté pour pièces aérospatiales
Dans le domaine aérospatial, les alliages de titane et les pièces en acier à ultra haute résistance sont largement utilisés dans les pièces structurelles clés telles que les trains d'atterrissage et les supports de moteur en raison de leurs excellentes propriétés de résistance spécifique et de fatigue. Cependant, ce type de matériau présente une dureté élevée et une mauvaise conductivité thermique. La coupe humide traditionnelle a été progressivement remplacée par des processus d'usinage à sec et de lubrification minimale (MQL) en raison d'une mauvaise évacuation des copeaux et des risques résiduels à haute température. En tant que fabricant personnalisé de pièces CNC de précision, nous formulons des paramètres de coupe strictement basés sur les qualités de matériaux et les exigences de tolérance dans la production de masse pour garantir une finition élevée et une cohérence des lots tout en garantissant une précision dimensionnelle de ± 0,01 mm.
Défis de coupe et modes de défaillance des pièces en acier très dur
La dureté de l'acier à ultra haute résistance de qualité aérospatiale (tel que 4340, 1540, etc.) se situe généralement dans la plage HRC40-HRC60, et la tendance au durcissement des copeaux est évidente. Si les paramètres de coupe sont incorrects, les modes de défaillance suivants sont susceptibles de se produire :
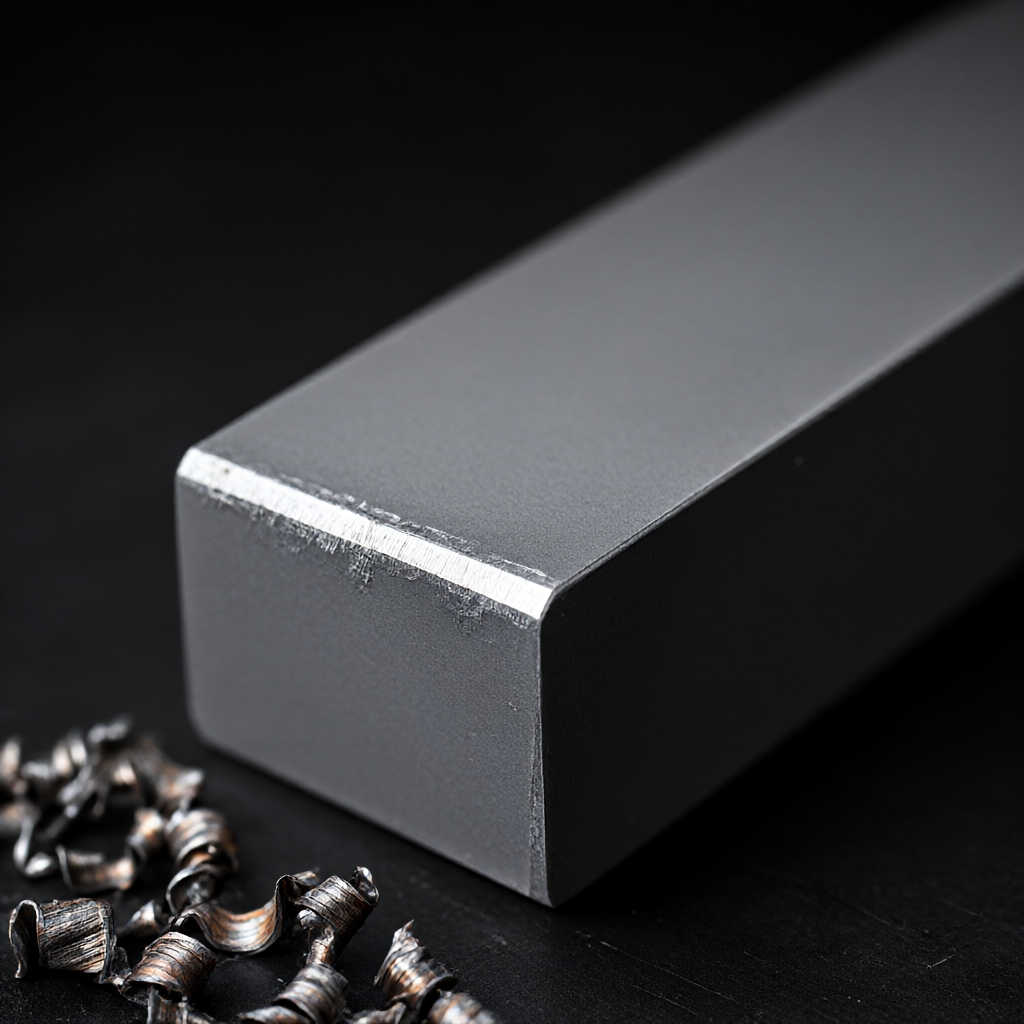
- Écailles de couteau et marques de croissant :Le chemin de dissipation thermique est unique lors de la coupe à sec et la température dans la zone de coupe augmente fortement, provoquant le décollement du revêtement en alliage résistant à l'usure de l'outil ou le ramollissement de la matrice.
- Déformation thermique de la pièce :La contrainte résiduelle est inégalement répartie et une dérive dimensionnelle se produit après avoir été laissée pendant un certain temps après le traitement, dépassant la zone de tolérance de ± 0,01 mm.
- Microfissures superficielles :Le frottement des copeaux raye à plusieurs reprises la surface usinée et affecte la durée de vie en fatigue, ce qui constitue un défaut grave, en particulier dans l'acceptation aéronautique.
Comparaison des principes de coupe à sec et de lubrification minimale (MQL)
Coupe à sec : un équilibre entre efficacité et protection de l’environnement
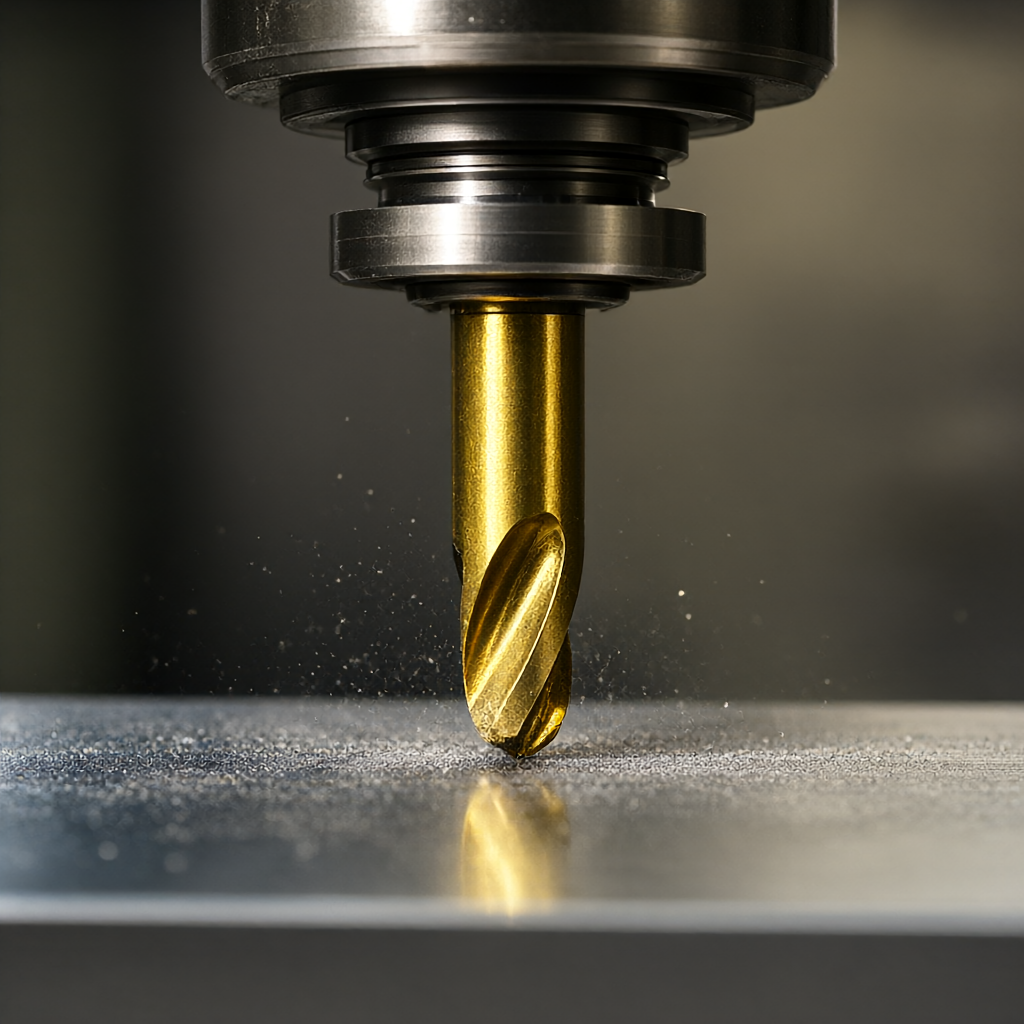
La coupe à sec n'introduit aucun fluide de refroidissement et repose principalement sur les propriétés d'isolation thermique des revêtements d'outils (tels que l'azote d'aluminium-titane PVD) et l'effet de « durcissement thermique » provoqué par la coupe à grande vitesse, de sorte que les copeaux puissent rapidement s'échapper de la zone affectée par la chaleur. Cette méthode convient à l’usinage grossier à haute efficacité des alliages d’aluminium et des pièces en acier de dureté moyenne et faible. Cependant, lors de l'usinage de finition d'aciers à haute dureté, la durée de vie de l'outil est limitée car le coefficient de frottement ne peut pas être réduit.
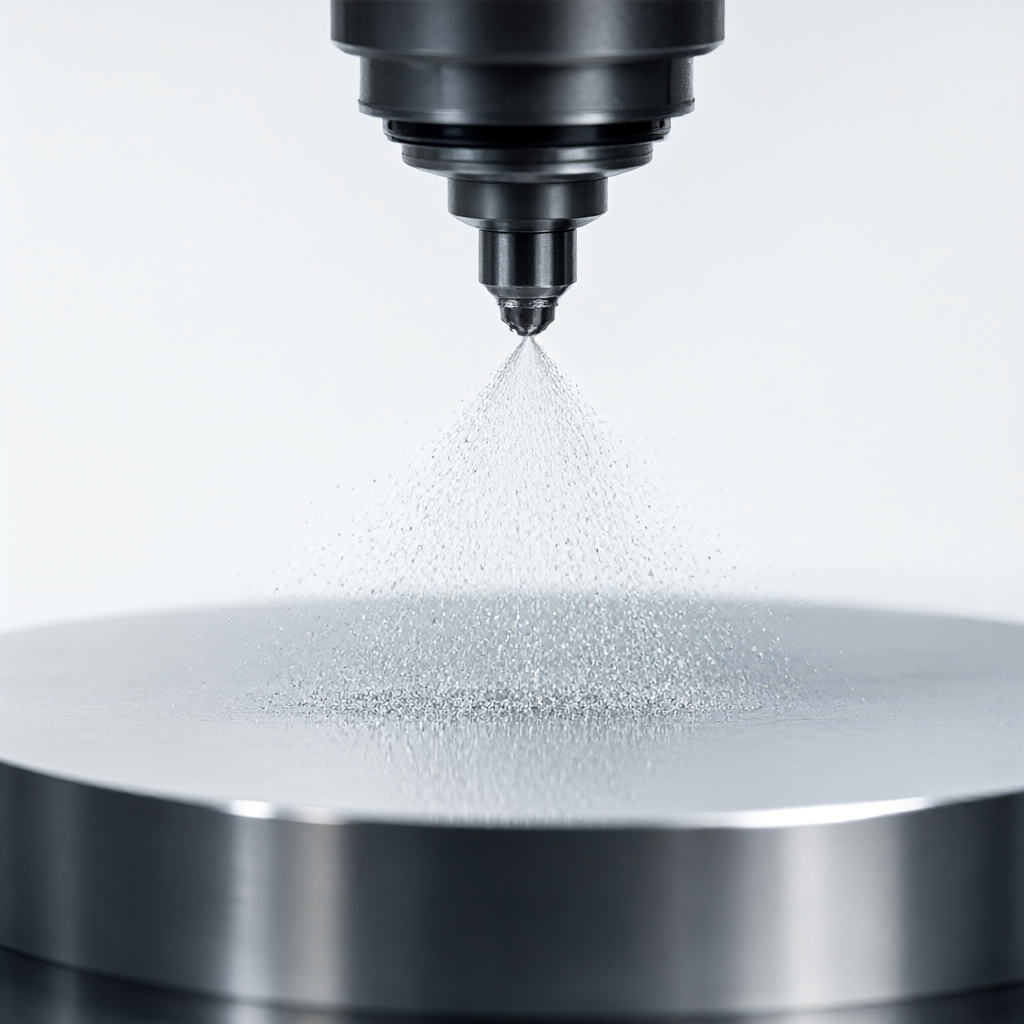
Lubrification en quantité minimale (MQL) : contrôle précis de la température et lubrification
La technologie de lubrification à quantité minimale utilise l'atomisation par ultrasons pour injecter du lubrifiant (généralement de l'huile végétale ou un ester synthétique) dans la zone de coupe à une dose de quelques centimètres cubes par seconde. Il maintient non seulement les avantages de la coupe à sec en matière de protection de l'environnement et de vitesse élevée, mais réduit également la friction outil-pièce à travers le film d'huile, réduisant ainsi considérablement la force de coupe et la température de coupe. Pour le fraisage de précision et le traitement des trous internes des pièces aérospatiales, MQL est le moyen clé pour contrôler la rugosité de surface (Ra 0,4 μm-0,8 μm).
Comparaison des paramètres de coupe et des plans de processus
Pour les pièces d'arbre en acier 4340 (HRC50), utilisant un centre de fraisage 4 axes, voici les plages de paramètres recommandées pour les deux procédés :
| Paramètres du processus | Coupe totalement à sec (Sec) | Lubrification en quantité minimale (MQL) | Étape applicable |
|---|---|---|---|
| Vitesse de broche | 1500-1800 tr/min | 2000-2500 tr/min | finition |
| Vitesse d'avance | 80-120 mm/min | 150-200 mm/min | finition | profondeur de coupe (ap) | ≤0,5 mm | ≤1,0 millimètres | Semi-finition/finition | Type d'outil | Carbure revêtu de PVD TiAlN | CBN (nitrure de bore cubique) ou PVD TiAlN | finition | rugosité de la surface | Ra environ 1,6 μm | Ra 0,4 μm-0,8 μm | Critères d'acceptation |
| Durée de vie de l'outil | Plus court (environ 20-30 pièces) | Plus long (environ 40 à 60 pièces) | économie par lots |
Points clés pour associer les recommandations DFA à l'ingénierie
Lorsque les dessins sont reçus, nous effectuons une revue DFM (Design for Manufacturability), en nous concentrant sur :
- Épaisseur minimale de paroi :L'acier à haute dureté est sujet au broutage lors de la finition. Il est recommandé que l'épaisseur de paroi des surfaces de positionnement clés ne soit pas inférieure à 0,8 mm ou que des nervures de renfort soient ajoutées.
- Exigences d'ébavurage :Les pièces d'aviation ne nécessitent généralement pas de bavures ni de copeaux pointus lors de la coupe à sec. Il est nécessaire d'ajouter un processus de nettoyage des coins ou de réserver une marge d'ébavurage dans la programmation.
- Tolérance géométrique :Pour l'exigence de coaxialité de 0,02 mm, il est recommandé d'utiliser le processus composite de tournage et de fraisage consistant à « traiter toutes les surfaces en un seul serrage » pour éviter les erreurs de positionnement secondaires.
Contrôle qualité et contrôle de la cohérence des lots
Pour garantir la fiabilité des pièces aéronautiques, nous mettons en œuvre un contrôle qualité strict :
- Inspection des matériaux entrants :Vérifiez la liste des matériaux des bobines/barres d'acier, effectuez un test de dureté (Rockwell HRC) et une analyse spectrale sur des échantillons pour confirmer que la qualité du matériau répond à la marque de navigation.
- Confirmation du premier article (FAI) :Les trois premières pièces ont été mesurées en taille réelle, à l'aide d'une machine à mesurer tridimensionnelle (MMT) pour vérifier les positions et les contours clés et enregistrer les données de base.
- Contrôle des processus :Inspectez de manière aléatoire les dimensions clés toutes les 50 pièces pour surveiller les tendances d'usure des outils ; une fois que la dérive dimensionnelle s'approche de la limite inférieure de la tolérance, remplacez immédiatement l'outil ou ajustez la valeur de compensation.
- Inspection complète de l'expédition :Pour la qualité de la surface, utilisez un rugosimètre pour détecter la valeur Ra et confirmez par inspection visuelle qu'il n'y a pas de rayures ni de résidus d'huile (les pièces coupées à sec nécessitent un nettoyage par ultrasons).
Conclusions et recommandations d’action
Dans le traitement de pièces en acier d'aviation de haute dureté, le choix des outils MQL avec CBN permet de mieux équilibrer l'efficacité, la qualité de surface et le coût. Notre groupe de 72 machines CNC prend en charge l'usinage simultané sur 3/4/5 axes, a une capacité de livraison par lots de 15 à 25 jours et répond parfaitement aux exigences d'apparence brillante.
Si vous avez des besoins en pièces aérospatiales utilisant de l'acier à ultra haute résistance, des alliages de titane ou des alliages haute température, veuillez envoyer des dessins 2D ou des modèles 3D à notre équipe d'ingénierie. Nous fournirons une analyse et un devis DFM gratuits pour vous aider à optimiser la conception et à verrouiller le nœud de livraison.
Foire aux questions (FAQ) sur l'usinage CNC de pièces aérospatiales
Comment éviter la surchauffe et la déformation de la pièce lors de la coupe à sec de pièces en acier à haute dureté ?
Il est recommandé d'adopter une stratégie de coupe intermittente de « faible profondeur de coupe, vitesse élevée et grande largeur de coupe » pour utiliser des copeaux pour évacuer la chaleur ; ou ajoutez un temps d'attente de « stabilisation de la trempe » entre les processus de dimensions critiques et attendez que la pièce soit complètement refroidie à température ambiante avant de terminer.
Le lubrifiant utilisé en lubrification minimale (MQL) restera-t-il à la surface de la pièce ?
Les huiles MQL qualifiées sont généralement des huiles végétales biodégradables ou des esters synthétiques et sont utilisées en très petites quantités (0,1 à 0,5 ml par minute). Après le traitement, un nettoyage par ultrasons ou un nettoyage par solvant volatil est nécessaire pour éliminer le film d'huile et répondre aux exigences de propreté de l'assemblage aéronautique.
Pour les pièces d'arbre de haute dureté en lots de 500 pièces, le MQL ou le fluide de coupe traditionnel est-il plus économique ?
Habituellement, MQL est plus économique. Bien que la durée de vie de l'outil de coupe soit légèrement plus longue, MQL élimine les coûts de remplacement du liquide de refroidissement, de filtration et de traitement environnemental, et peut prendre en charge des vitesses d'avance plus élevées et des heures de travail globales plus courtes. Il est particulièrement adapté aux commandes groupées avec une livraison rapide de 15 à 25 jours.
Pouvez-vous usiner des pièces en acier pour l’aéronautique avec une dureté supérieure à HRC55 ?
Peut. Nous sommes équipés d'outils CBN et d'un centre d'usinage 4/5 axes avec fonction de lubrification minimale, capables de traiter des pièces jusqu'à environ HRC60. Les détails doivent être évalués en fonction de la géométrie de la pièce et du niveau de tolérance. Il est recommandé de fournir des dessins pour l'analyse DFM.
Comment s'assurer que la tolérance de coaxialité est inférieure à 0,02 mm pendant le traitement ?
Utilisez une machine de fraisage-tournage pour réaliser le tournage et le fraisage en une seule configuration, ou utilisez le positionnement de fixations hydrauliques de haute précision dans un centre d'usinage à 5 axes. Avant le traitement, la référence de la mâchoire de serrage est mesurée via CMM et l'erreur de montage est compensée lors du post-traitement CAM pour garantir que la tolérance géométrique est conforme aux normes.



