





Dans la fabrication de pièces aérospatiales, le fraisage CNC de cavités complexes est confronté au double défi de l'optimisation du parcours d'outil et du taux d'enlèvement de matière. L'attribution scientifique des surépaisseurs d'ébauche et de finition est une décision d'ingénierie fondamentale visant à équilibrer l'efficacité de la production, la précision dimensionnelle et l'intégrité de la surface. Basé sur l'expérience réelle de traitement du fraisage simultané sur 5 axes et du fraisage à grande vitesse sur 3 axes, cet article analysera la stratégie d'allocation de marge pour les pièces en aluminium aéronautique (telles que 7075-T6) et en alliage de titane (telles que Ti-6Al-4V), en se concentrant sur le contrôle de la quantité restante, la logique de sélection des outils, la compensation de déformation thermique et les critères d'acceptation, et fournira aux ingénieurs des solutions de planification de processus réutilisables.
Logique d'ingénierie d'allocation des surépaisseurs pour l'ébauche et la finition de cavités complexes
L'allocation de marge n'est pas une simple fixation de valeur fixe, mais une ingénierie système basée sur le principe « supprimer le lourd et conserver le léger ». L'étape d'usinage grossier vise à éliminer la majeure partie de la matière, à réduire la charge sur la broche de la machine-outil et à éviter les interférences du porte-outil ; l'étape de finition se concentre sur la taille finale et la qualité de la surface, nécessitant des forces de coupe extrêmement faibles pour supprimer le phénomène d'élasticité de l'outil.
- Surépaisseur d'ébauche :Généralement réglé entre 0,5 mm et 1,5 mm. Pour les structures à cavité profonde, il est nécessaire de prendre en compte le rapport longueur/diamètre de l'outil et de réserver une marge latérale plus grande pour éviter les vibrations causées par une rigidité insuffisante.
- Surépaisseur de semi-finition :Si le rapport profondeur/diamètre de la cavité est supérieur à 5:1, il est recommandé d'ajouter ce processus et de régler la marge entre 0,2 mm et 0,4 mm pour éliminer la déformation de libération des contraintes après un usinage grossier.
- Surépaisseur de finition :Généralement contrôlé entre 0,05 mm et 0,2 mm, en fonction du diamètre de l'outil. Pour les fraises en bout de petit diamètre (par exemple moins de 3 mm), il est recommandé que la marge ne dépasse pas 0,1 mm pour empêcher l'outil de se plier.
Dans les pièces aérospatiales, les éléments à parois minces se déforment facilement en raison du soulagement des contraintes de serrage. Par conséquent, la stratégie de marge doit être combinée avec la déformation prédite par l'analyse par éléments finis (FEA) pour la compensation inverse afin de garantir que la contrainte est relâchée après la finition et que les dimensions restent dans la zone de tolérance.
Comparaison des valeurs recommandées pour les marges de matériaux courants et les paramètres de processus
Les caractéristiques de coupe des différents matériaux varient considérablement. L'alliage d'aluminium a une faible force de coupe et convient à l'ébauche à grande avance ; L'alliage de titane a une mauvaise conductivité thermique et est facile à coller à l'outil, la vitesse de coupe doit donc être considérablement réduite et la marge doit être augmentée. Le tableau suivant compare les paramètres de référence de l'alliage d'aluminium 7075-T6 et de l'alliage de titane Ti-6Al-4V dans l'usinage typique de cavités complexes.
| étape du processus | Qualité du matériau | Surépaisseur recommandée (mm) | Vitesse de broche (tr/min) | Avance par dent (mm/z) | Remarque |
|---|---|---|---|---|---|
| ébauche | 7075-T6 Al | 0,5 - 1,0 | 8000 - 12000 | 0,2 - 0,4 | Utilisez des outils à dents grossières pour mettre l’accent sur une efficacité élevée |
| finition | 7075-T6 Al | 0,05 - 0,15 | 12 000 - 15 000 | 0,02 - 0,05 | Surface très brillante, Ra peut atteindre 0,4 μm |
| ébauche | Ti-6Al-4V | 0,5 - 1,5 | 250 - 400 | 0,02 - 0,04 | Faible vitesse et grande profondeur de coupe, nécessitant un fort refroidissement |
| finition | Ti-6Al-4V | 0,1 - 0,3 | 300 - 500 | 0,01 - 0,02 | Prévenir la surchauffe et contrôler strictement Ra |
Il convient de noter que la surépaisseur de finition des alliages de titane doit être augmentée de manière appropriée, car une très petite surépaisseur peut facilement provoquer un frottement entre l'outil et la pièce au lieu de couper, ce qui endommagera la qualité de la surface. Il est recommandé d'utiliser une machine à mesurer tridimensionnelle (MMT) pour vérifier la tendance dimensionnelle immédiatement après la finition et ajuster dynamiquement la marge du lot suivant.
Stratégie de réglage dynamique des surépaisseurs en usinage simultané 5 axes
Pour les pièces aérospatiales présentant des surfaces de forme libre ou des trous borgnes à cavité profonde, les modifications du vecteur d'axe de l'outil de la machine-outil à 5 axes entraîneront des différences dans les conditions de coupe réelles dans différentes zones. Les paramètres de marge fixe échouent souvent dans l'usinage 5 axes, et une stratégie de « marge d'équidistance » ou de « marge basée sur la compensation du rayon d'outil » doit être adoptée.
- Influence du vecteur de l'axe de l'outil :Sur la paroi latérale de la cavité profonde, si l'angle d'inclinaison de l'axe de l'outil est trop grand, l'épaisseur de coupe diminuera fortement et se rapprochera même de zéro. À ce stade, la tolérance nominale sera convertie en une épaisseur de coupe réelle insuffisante, ce qui entraînera des marques de broutage en surface. Il est recommandé d'activer la contrainte « épaisseur de coupe minimale » dans le logiciel de FAO et d'ajuster automatiquement la tolérance.
- Compensation à froid ou à chaud :Lors du processus d'usinage, le frottement entre l'outil et la pièce génère de la chaleur, entraînant une dilatation thermique locale. Pour les pièces de précision, il est recommandé d'attendre que la pièce revienne à température ambiante (dans une plage de ±2°C) après un usinage grossier avant de terminer, ou de prérégler la valeur de compensation de déformation thermique dans CAM (généralement 0,02-0,05 mm le long de la compensation avant de l'axe Z).
De plus, pour les pièces de support à paroi mince, il est recommandé d'adopter une stratégie de « traitement fractionné » : traiter d'abord le corps principal, en laissant une marge de 0,1 mm ; desserrez le serrage, repositionnez la référence et traitez l'autre côté ; et enfin retirez la paroi mince de connexion centrale en une seule fois. Cette méthode peut compenser efficacement la déformation provoquée par la force de serrage et rendre la répartition des tolérances plus ciblée.
Sélection d'outils et compromis de marge avec risque de casse d'outil
La taille de la surépaisseur est directement liée à la durée de vie de l'outil et au risque de casse de l'outil. Une grande marge signifie une grande profondeur de coupe et l'outil supportera un couple accru, ce qui constitue une menace fatale pour les fraises en bout de petit diamètre. Lors du traitement d'alliages de titane avec des outils de petit diamètre (D≤6 mm), il est recommandé de limiter la surépaisseur de finition à 5 % à 8 % du diamètre de l'outil pour éviter toute déformation de l'outil due à une rigidité insuffisante.
Une autre stratégie est la combinaison « couteau à bille + couteau plat » :Option A :Utilisez un coupe-balle partout. L’avantage est que la transition se fait en douceur et sans étapes. L'inconvénient est que la vitesse de coupe avancée du coupe-boule est faible, qu'il est facile d'accumuler des arêtes de coupe, que la marge doit être contrôlée à un niveau très faible (0,02-0,05 mm) et que l'efficacité est faible.Option B :Ebauche/semi-finition au couteau boule, finition au couteau plat. L'avantage est que le couteau à fond plat est très efficace et permet de nettoyer les traces sphériques laissées par le couteau boule ; l'inconvénient est qu'il nécessite deux serrages ou un changement d'outil compliqué, et la répartition de la marge doit garantir que le couteau à fond plat peut entrer complètement sans interférence.
Pour les conduits d'admission ou les parois de chambre de combustion ayant des exigences élevées de douceur, l'option B est généralement meilleure, mais la tolérance axiale du couteau à fond plat doit être calculée avec précision pour garantir qu'il peut couper complètement le renflement d'environ 0,05 mm laissé par le couteau à bille sans rayer la couche inférieure.
Inspection de l’intégrité des surfaces et évitement des modes de défaillance
La conséquence directe d’une mauvaise répartition des allocations est des défauts d’intégrité de surface. Les modes de défaillance courants incluent : le broutage, le festonnage, les microfissures et les couches d'écrouissage trop profondes. L'acceptation dépend non seulement de la taille, mais également de la qualité de la surface.
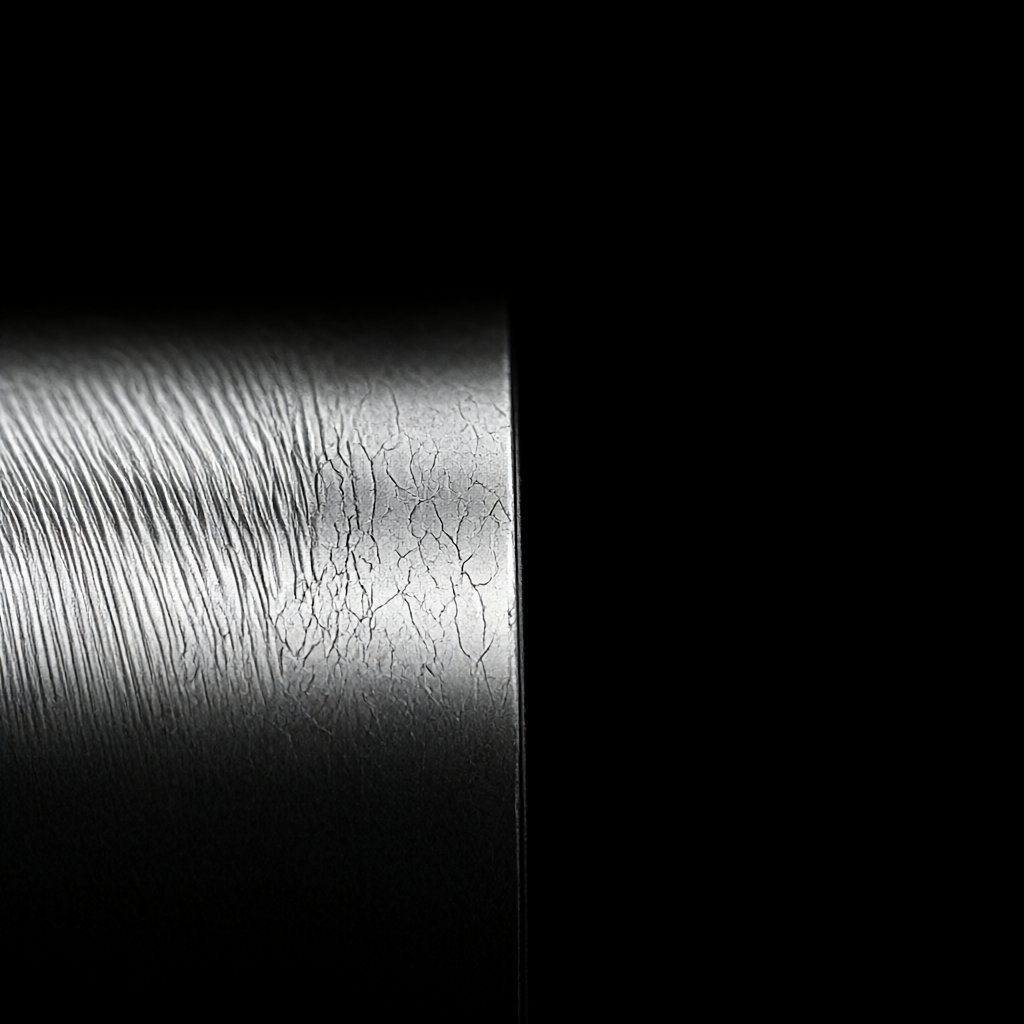
- Détection des marques de vibrations :Utilisez un rugosimètre pour mesurer la valeur Ra. Pour les pièces en aluminium d'aviation, Ra doit être ≤0,8 μm ; la surface brillante nécessite Ra≤0,4 μm. Si des marques de broutage périodiques sont détectées, vérifiez si la marge est trop grande, provoquant une coupe instable ou si le roulement de broche est usé.
- Contrôle des marques de couteau :En ajustant la surépaisseur de finition à moins de 0,05 mm et en augmentant la vitesse de rotation, les marques de coupe sphérique laissées par la fraise à bille peuvent être minimisées. Pour les surfaces de contact clés, il est recommandé d'ajouter un processus de « lissage » et d'utiliser un couteau de meulage de précision ou un couteau diamanté pour enlever une petite quantité (0,01-0,02 mm).
- Vérification de la dureté :L'écrouissage modifiera la dureté de surface du matériau et affectera la durée de vie en fatigue. Des tests de microdureté sont requis sur la surface finie pour garantir que la profondeur de la couche durcie est contrôlée à moins de 0,1 mm et que l'incrément de dureté ne dépasse pas 10 % du corps du matériau.
Dans la production de masse, il est recommandé d'effectuer une inspection CMM grandeur nature et un balayage de la rugosité de surface sur la première pièce afin d'établir un modèle d'écart dimensionnel de marge. Par exemple, s'il s'avère que lorsqu'un lot a une marge de 0,1 mm, la taille réelle est inférieure de 0,02 mm, alors la marge doit être ajustée à 0,12 mm pour les lots suivants afin d'obtenir un contrôle en boucle fermée.
Problèmes courants d’allocation de marge et FAQ sur les pratiques d’ingénierie
Pourquoi la surépaisseur de finition doit-elle parfois être bien inférieure à la surépaisseur d'ébauche ?
Le but de la finition est de garantir la précision dimensionnelle et la qualité de la surface, et la force de coupe doit être minimale pour réduire la déflexion de l'outil et les effets thermiques. Si la tolérance est trop grande (par exemple supérieure à 0,2 mm), l'outil de petit diamètre se pliera en raison d'une charge de coupe excessive, ce qui entraînera des écarts dimensionnels et des marques de broutage en surface. Par conséquent, la surépaisseur de finition ne représente généralement que 1/10 à 1/20 de la surépaisseur d’usinage d’ébauche.
Comment juger si un processus de semi-finition supplémentaire est nécessaire dans l'usinage 5 axes ?
Lorsque le rapport profondeur/diamètre de la cavité dépasse 4:1, ou lorsque le rapport longueur/diamètre de l'outil (L/D) dépasse 4:1, la rigidité diminue considérablement. À l'heure actuelle, la déformation sous contrainte ne peut pas être éliminée par seulement deux processus allant du grossier au fin, une semi-finition doit être ajoutée et la marge est réglée à 0,2-0,3 mm pour libérer la plupart des contraintes internes et assurer la stabilité dimensionnelle pendant la finition.
Dans l’usinage des alliages de titane, l’impact de la répartition des surépaisseurs sur la durée de vie de l’outil est-il plus sensible que celui de l’alliage d’aluminium ?
Oui. La conductivité thermique de l'alliage de titane est faible et la chaleur de coupe est concentrée sur la pointe de l'outil, ce qui peut facilement provoquer une usure par diffusion. Si la tolérance est trop grande, l'avance sera limitée, le frottement de l'outil augmentera et la durée de vie de l'outil diminuera fortement. Il est recommandé que la surépaisseur de finition des alliages de titane soit strictement contrôlée à 0,15 mm près et que la technologie de lubrification par micro-quantité (MQL) soit utilisée pour équilibrer la durée de vie de l'outil et la qualité de la surface.
Le retour élastique se produit après le traitement de pièces à parois minces. Comment le corriger grâce à une stratégie de marge ?
Le montant de la compensation de déformation doit être réservé avant de terminer. Par exemple, si l'on prévoit que la pièce rétrécira de 0,03 mm après la libération de la contrainte, une marge de +0,03 mm doit être réservée pour la taille lors de la finition (c'est-à-dire que la taille cible doit être augmentée de 0,03 mm). Cette valeur doit être déterminée par des tests préliminaires et définie comme une « marge de compensation » dans CAM plutôt qu'une simple « marge de processus ».
Comment assurer la cohérence de la répartition des marges en production de masse ?
Établir des documents de processus standardisés pour clarifier le numéro d'outil, la valeur de l'allocation et les paramètres de compensation de chaque processus. Utilisez les modèles à « marge fixe » du logiciel CAM pour éviter les modifications manuelles. Parallèlement, le système de confirmation du premier article (FAI) est mis en œuvre et les trois premières pièces de chaque produit sont entièrement inspectées pour vérifier l'efficacité de la stratégie de marge. Si des écarts sont constatés, la machine sera arrêtée et ajustée immédiatement.
Conclusions et recommandations d’action
L'allocation des surépaisseurs d'usinage CNC pour les cavités complexes est essentiellement un équilibre dynamique entre efficacité, précision et qualité de surface. Il n'existe pas de valeurs fixes universellement applicables, seulement des stratégies individuelles basées sur les propriétés des matériaux, la rigidité de l'outil et l'état de la machine-outil. Les ingénieurs doivent intervenir en DFM (Design for Manufacturability) dès la phase de conception pour évaluer la faisabilité de la marge ; pendant la phase de traitement, utilisez les données CMM pour corriger la marge en boucle fermée afin de garantir la cohérence des lots.
Si votre projet implique des pièces complexes en alliage d'aluminium ou en alliage de titane pour l'aérospatiale et comporte des exigences strictes en matière d'intégrité de surface et de stabilité dimensionnelle, vous êtes invités à envoyer des dessins et des spécifications techniques. Nous combinerons les ressources de 72 équipements CNC et la base de données de traitement des matériaux 7075/Ti-6Al-4V pour vous fournir un plan de devis rapide comprenant une simulation de marge et des suggestions DFM.



