





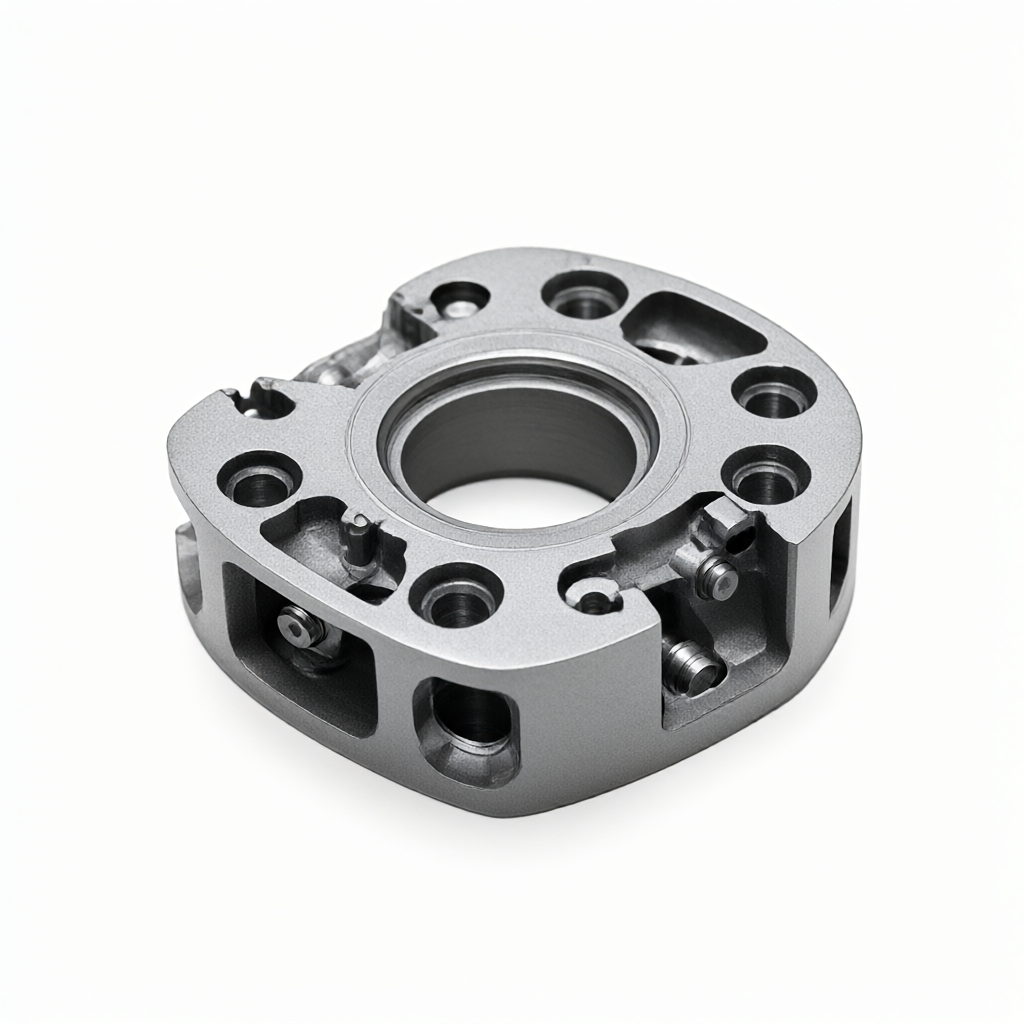
Si des pièces aéronautiques doivent subir un effacement électrolytique et une coloration secondaire après anodisation, l'enjeu principal réside dans le contrôle de l'intégrité de la couche d'oxyde et de l'adhérence du revêtement. À l'étape d'usinage CNC, il est impératif de prévoir un temps suffisant pour la dégrappe et le détendrage, afin d'éviter que les contraintes résiduelles ne provoquent des microfissures ou un décollement de la couche lors de la phase d'électrolyse. Le chemin de production optimal est le suivant : usinage CNC (ébauche et finition) → dégrappe/détendrage → anodisation (système standard à l'acide sulfurique) → effacement électrolytique (selon le besoin, partiel ou total) → coloration secondaire (par immersion ou teinture en courant alternatif) → scellage et fixation. Dans cette chaîne de traitement, les paramètres électrolytiques, la densité de courant et les plages temporelles de chaque étape déterminent directement la cohérence esthétique finale et la stabilité de la production en série.
Influence de l'usinage des pièces aéronautiques sur les traitements de surface ultérieurs
Les composants structurels de précision utilisés dans l'aéronautique comportent souvent des cavités internes complexes, des fonds de trou peu profonds et des surfaces courbes irrégulières. Bien que l'usinage CNC multi-axes permette d'atteindre une haute précision géométrique, les contraintes résiduelles de coupe et la morphologie microscopique affectent directement la qualité de la couche d'anode. Si le détendrage n'est pas suffisant après l'usinage en ébauche, la couche d'oxyde a tendance à se propager de manière inégale le long des joints de grains lors de l'anodisation, entraînant une grande variabilité de l'épaisseur de la couche lors de l'effacement électrolytique ultérieur. Il est recommandé de laisser une marge de 0,3 à 0,5 mm après l'usinage de finition en fraisage et d'utiliser un polissage électrolytique à basse température ou un décapage chimique pour la dégrappe, afin de maintenir les contraintes de compression résiduelles en surface à moins de 20 MPa, établissant ainsi une base pour une épaisseur de couche stable.
Pour les assemblages mixtes en alliage de titane et en alliage d'aluminium, une attention particulière doit être portée à la différence de potentiel de contact entre métaux hétérogènes. Avant l'effacement électrolytique, il convient d'isoler les surfaces de contact de matériaux différents ou d'utiliser des joints isolants conducteurs pour éviter les effets de micro-piles localisés qui causent des défauts de coloration. Les ingénieurs doivent spécifier clairement, lors de la phase de DFM (Design for Manufacturing), les limites entre les zones à effacer par électrolyse et les zones à préserver, facilitant ainsi la mise en œuvre des procédés ultérieurs.
Contrôle des paramètres de procédé et des caractéristiques de la couche pour l'anodisation
Les pièces aéronautiques utilisent couramment les alliages d'aluminium 5083 ou 7075. Le bain d'électrolyte composé d'acide sulfurique et d'acide oxalique (concentration de 180 à 220 g/L, température de 20 à 25 °C, tension de 12 à 18 V DC) est employé. L'épaisseur standard de la couche d'anode est contrôlée entre 20 et 40 μm, ce qui satisfait aux exigences de résistance à l'usure et d'isolation électrique. L'intégrité de la structure cellulaire de la couche peut être vérifiée par une analyse semi-quantitative par diffraction des rayons X (XRD) ; plus le degré d'orientation des cristaux est élevé, plus la couche se décolle uniformément lors de l'effacement électrolytique.
Si des zones spécifiques de la pièce doivent conserver leur couche (comme les filetages ou les surfaces d'étanchéité), une couche anodique isolante doit être appliquée sur ces zones avant l'anodisation, ou une technique de masquage par zones doit être utilisée. Il faut éviter d'anodiser la pièce entière puis d'effacer électrolytiquement uniquement certaines parties, car cela crée une concentration de contraintes aux bords de la couche, réduisant la durée de vie en fatigue.
Plages de paramètres et mitigation des risques pour l'effacement électrolytique
L'effacement électrolytique utilise généralement une solution de NaOH à 2 à 5 %, une température de 60 à 80 °C, une densité de courant de 2 à 4 A/dm² et une durée de 30 à 90 secondes. La profondeur de l'effacement est déterminée conjointement par l'épaisseur de la couche et la densité de courant ; un temps d'électrolyse excessif provoque la dissolution de l'aluminium de base, créant des piqûres ponctuelles qui compromettent l'adhérence de la coloration secondaire.
Les points clés de contrôle des risques incluent : le rinçage immédiat à l'eau claire (≥ 30 secondes) après l'effacement, suivi d'un transfert dans un bain de passivation acide (système à base de nitrate dilué ou de phosphate) pour neutraliser les résidus alcalins en surface. Un rinçage insuffisant entraînera la pulvérulation localisée de la couche lors de la coloration secondaire. Il est recommandé de procéder à un test préliminaire de brouillard salin de 96 heures sur un échantillon après l'effacement, pour vérifier que la propreté de surface est conforme avant de passer à la production en série.
Sélection du procédé de coloration secondaire et vérification de l'adhérence de la couche
La coloration secondaire peut être réalisée par immersion (colorants organiques) ou par teinture en courant alternatif (dépôt d'ions métalliques). La méthode par immersion convient aux scénarios multicolores complexes, mais présente une moindre résistance aux UV et à la chaleur ; la méthode par teinture en courant alternatif (tension CA de 6 à 10 V, fréquence de 150 à 200 Hz, température de 80 à 95 °C, durée de 5 à 15 minutes) offre une adhérence supérieure de la couche au substrat et est adaptée aux applications aéronautiques exigeant une haute fiabilité. Le choix de la méthode dépend des conditions de température en service et de l'intensité de l'exposition aux UV.
Quelle que soit la méthode de coloration, un traitement de scellage est obligatoire : scellage thermique (eau bouillante, 40 à 60 minutes) ou scellage chimique (solution de sels de nickel, 70 à 80 °C, 10 à 20 minutes). Après scellage, le taux d'absorption d'eau de la couche diminue de 60 % à 80 %, améliorant significativement la résistance à l'intempérie. La vérification de l'adhérence peut être effectuée au moyen du test de croix (cross-hatch test) avec adhésif 3M 610, avec un critère d'acceptation d'un taux de détachement ≤ 5 % ; les clients aéronautiques plus stricts peuvent utiliser la méthode ASTM D3359, où une cote de ≥ 4B est requise pour l'expédition.
Comparaison des solutions : Coloration par immersion vs Teinture en courant alternatif
| Dimension | Coloration par immersion (colorants organiques) | Teinture en courant alternatif (ions métalliques) |
|---|---|---|
| Mécanisme d'adhérence de la couche | Absorption physique des molécules de colorant dans les pores de la couche | Crystallisation par dépôt électrochimique des ions aux interfaces des pores |
| Résistance aux UV (vieillissement Xénon 500 h) | ΔE peut atteindre 3,5 à 5,0 | ΔE généralement ≤ 1,5 | Limite de température | ≤ 120 °C en usage continu | ≤ 200 °C en usage ponctuel | Flexibilité pour les couleurs multiples sur plaque unique | Élevée, permet l'immersion par zones | Limitée, nécessite un masquage isolant | Applications typiques | Pièces décoratives, pièces structurelles à faible contrainte | Structures porteuses aéronautiques, composants à haute fiabilité |



