





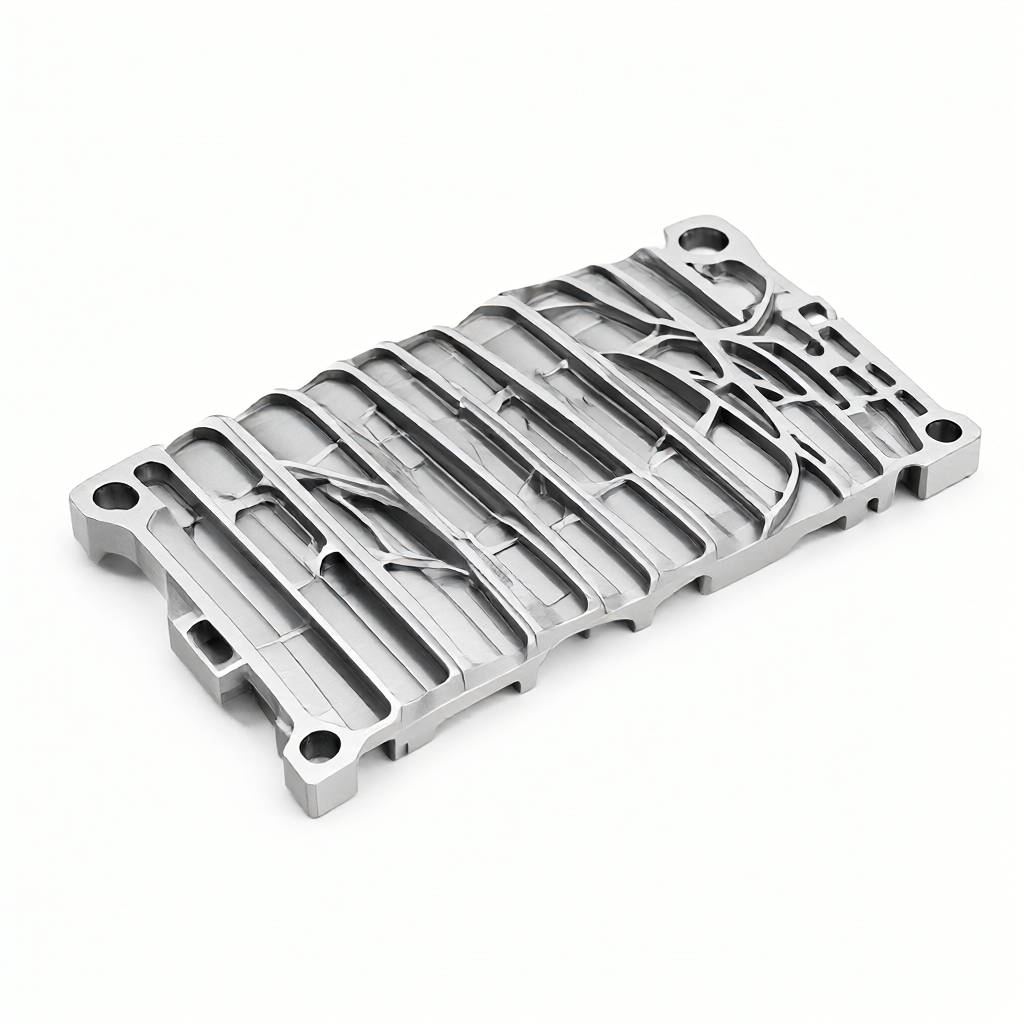
Difficultés de contrôle des déformations lors du traitement de nervures fines pour pièces aérospatiales
Dans le domaine aérospatial, les composants tels que les supports de moteur et les connecteurs de train d'atterrissage utilisent souvent des structures nervurées à paroi mince avec des rapports nervure/espacement élevés. Ces pièces sont généralement découpées dans des plaques d'aluminium ou d'alliage de titane. L'épaisseur des nervures est généralement comprise entre 1,5 mm et 3 mm, et la hauteur des nervures peut atteindre plus de 80 mm. Lors du traitement de telles pièces, les forces de coupe et la réduction des contraintes résiduelles générées par le fraisage CNC peuvent facilement provoquer la déformation ou la torsion des parois minces, ce qui entraîne des dimensions finales hors tolérance. De nombreux maillons de fabrication ignorent l’impact cumulé de la chaîne de processus sur la déformation, ce qui entraîne une mauvaise cohérence dans la production de masse.
Le cœur de la résolution de ce problème réside dans la compréhension de la réponse du matériau sous l’effet de couplage « force-chaleur-contrainte ». La déformation ne peut pas être complètement évitée en s'appuyant uniquement sur la sélection des outils. L'ensemble du processus, depuis les méthodes de serrage, les stratégies de profondeur de coupe jusqu'aux paramètres du processus d'usinage, doit être systématiquement optimisé. Cet article vise à explorer comment contrôler la déformation du traitement des nervures minces grâce à des moyens d'ingénierie et à fournir une référence de paramètres pratiques pour les achats techniques et les ingénieurs.
Principes techniques de réduction des contraintes résiduelles et de sélection des matériaux
Qualité du matériau et état de contrainte
Les matériaux couramment utilisés pour les pièces à parois minces de l'aviation comprennent le 7075-T651, le 6061-T6 et le Ti-6Al-4V. Parmi eux, l'alliage d'aluminium 7075 a une dureté élevée mais une contrainte interne importante. L'état T651 a un niveau de contrainte résiduelle inférieur à celui de l'état T6 et est plus adapté au traitement des parois minces. Si vous utilisez le 7075-T6, il est recommandé d'organiser un traitement de vieillissement avant de terminer pour stabiliser l'état de contrainte. Pour les plaques minces en alliage de titane, en raison de leur faible conductivité thermique (environ 6,7 W/m·K), la chaleur de coupe s'accumule considérablement et peut facilement provoquer une déformation thermique. La vitesse d'alimentation doit être considérablement réduite et le refroidissement doit être renforcé.
Le choix des matériaux nécessite une combinaison de résistance et de maniabilité. Si l'épaisseur des nervures est inférieure à 2 mm, il est recommandé de privilégier le 6061-T6 pour obtenir de meilleures performances de coupe. Bien que sa résistance soit légèrement inférieure à celle du 7075, dans les pièces structurelles non porteuses principales, son avantage en matière de stabilité de traitement est significatif et peut réduire le taux de rebut.
Stratégie de serrage : éviter la déformation de serrage
Le serrage de nervures fines est la première étape du contrôle des déformations. Le serrage direct de plaques minces par des pinces plates traditionnelles provoquera des bosses locales, et le rebond après le déchargement entraînera des écarts de planéité. Dans la pratique de l'ingénierie, il est recommandé d'utiliser des outils d'adsorption sous vide ou des pinces pneumatiques personnalisées.
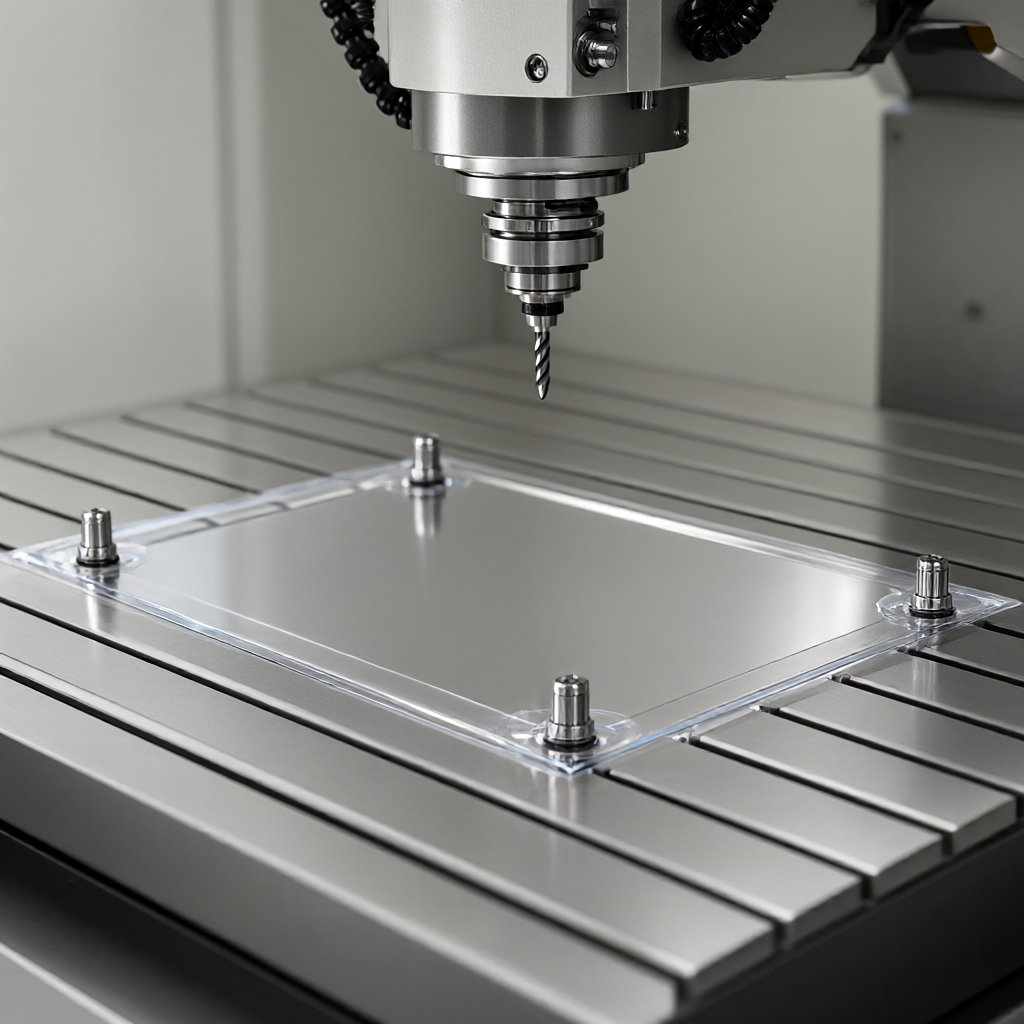
- Adsorption sous vide :Il convient aux plaques à surface plane et d’épaisseur uniforme. La force d'adsorption est uniformément répartie et peut éliminer efficacement la déformation du point de pincement. Il est nécessaire de s'assurer que la surface inférieure de la pièce est scellée pour éviter les fuites d'air et une force d'adsorption insuffisante.
- Pince pneumatique :L'air soufflant à travers des micropores multipoints équilibre la pression pour éviter une concentration de stress en un seul point. La densité et le diamètre des pores doivent être calculés avec précision pour éviter les vibrations des parois minces causées par l'impact du flux d'air.
- Support auxiliaire :Ajoutez des broches de positionnement ou des supports de bloc en V à l'arrière des nervures pour convertir la force de serrage en charges réparties. La position du point d'appui doit éviter la zone de traitement et garantir que la hauteur du support est cohérente et que l'erreur est contrôlée à ± 0,02 mm.
Un test de contrainte doit être effectué avant le serrage : mesurer la planéité de la surface non traitée après le test de serrage. Si le gauchissement dépasse 0,05 mm/100 mm, la structure de support doit être ajustée ou des tampons ajoutés.
Optimisation des paramètres de coupe : réduction de la chaleur et de la force de coupe
La clé du traitement de nervures fines avec un rapport d'espacement des nervures élevé est une faible profondeur de coupe, une vitesse élevée et une faible avance. En réduisant l'épaisseur de coupe unique (la profondeur de coupe ap sur l'axe Z est contrôlée entre 0,5 et 1,0 mm), la force de coupe radiale est réduite, réduisant ainsi la déformation latérale de la paroi mince.
Plage de paramètres recommandée (en prenant l'alliage d'aluminium 7075 comme exemple)
Pour le traitement d'une plaque nervurée de 2 mm d'épaisseur avec une fraise à trois bords de Φ8 mm :
- Vitesse de broche : 8 000 à 10 000 tr/min pour maintenir une décharge fluide des copeaux finaux.
- Vitesse d'avance : 150-250 mm/min, garantissant que l'avance par dent f/z est comprise entre 0,03 et 0,06 mm.
- Profondeur de coupe axiale : fraisage en couches, chaque couche mesure 0,5 mm, pour éviter la libération instantanée des contraintes provoquée par une coupe unique.
- Méthode de refroidissement : utilisez une lubrification à quantité minimale à haute pression (MQL) ou un refroidissement interne à haute pression pour contrôler la température du fluide de coupe en dessous de 40 °C afin d'éviter toute déformation thermique.
Pour les plaques minces en alliage de titane, la vitesse de rotation doit être réduite à 3 000-4 000 tr/min, la vitesse d'avance est réduite de 50 % et un fluide de coupe stable à haute température est utilisé partout pour maintenir la durée de vie de l'outil et contrôler l'apport de chaleur.
Conception d'itinéraires de processus : collaboration multi-axes et soulagement du stress
Un seul processus ne peut pas éliminer la déformation accumulée, et une chaîne de processus « ébauche-soulagement des contraintes-finition » doit être conçue. Pour les nervures complexes, il est recommandé d'utiliser un centre d'usinage 5 axes pour optimiser la posture de l'outil en ajustant l'inclinaison de la broche pour éviter les interférences avec la queue de l'outil et améliorer l'évacuation des copeaux. Dans l'usinage multi-axes, le maintien d'un meilleur angle de contact entre l'outil et la surface de coupe (environ 15°-30°) peut améliorer la finition de surface en dessous de Ra0,8 μm.
Après un usinage grossier, organisez un vieillissement naturel (repos pendant 24 à 48 heures) ou un recuit de détente à basse température (aluminium 200-250 ℃/4 heures) pour libérer les contraintes résiduelles internes. Vient ensuite une finition pour assurer la stabilité dimensionnelle. Cette chaîne de processus réduit les fluctuations dimensionnelles dans la production en série de plus de 30 %.
Comparaison des solutions : usinage global 5 axes vs épissage multi-processus
| Dimensions contrastées | Usinage global 5 axes | Épissage multi-processus (3 axes + retournement) |
|---|---|---|
| Nombre de serrage | 1 fois (positionnement global) | 2-3 fois (positionnement inversé) |
| erreur cumulée | Faible, pas besoin de positionnement secondaire | Plus élevé, dépend de la précision de la broche de positionnement |
| Efficacité du traitement | Temps de commutation élevé et court | Moyen, ça prend beaucoup de temps pour changer de vêtements |
| Exigences en matière d'équipement | Nécessite une capacité de liaison à 5 axes | Une machine standard 3 axes suffira |
| Risque de déformation | Faible, un positionnement et un traitement | Un serrage moyen et multiple augmente la perturbation du stress |
Pour les pièces complexes présentant un rapport nervure/espacement élevé, l'usinage intégral sur 5 axes présente des avantages significatifs en matière de contrôle des déformations et est particulièrement adapté aux scénarios nécessitant des exigences élevées de cohérence des lots.
Contrôle qualité et analyse des défaillances
La vérification ultime de la prévention des déformations réside dans l’inspection. Il est recommandé d'utiliser une machine à mesurer tridimensionnelle (MMT) pour collecter des données en taille réelle aux nœuds clés, en se concentrant sur la hauteur des nervures, la planéité et les contours des trous. Pour les surfaces hautement réfléchissantes, un balayage laser ou une mesure de lumière structurée peuvent être utilisés pour éviter que les sondes de contact ne perforent les parois minces.
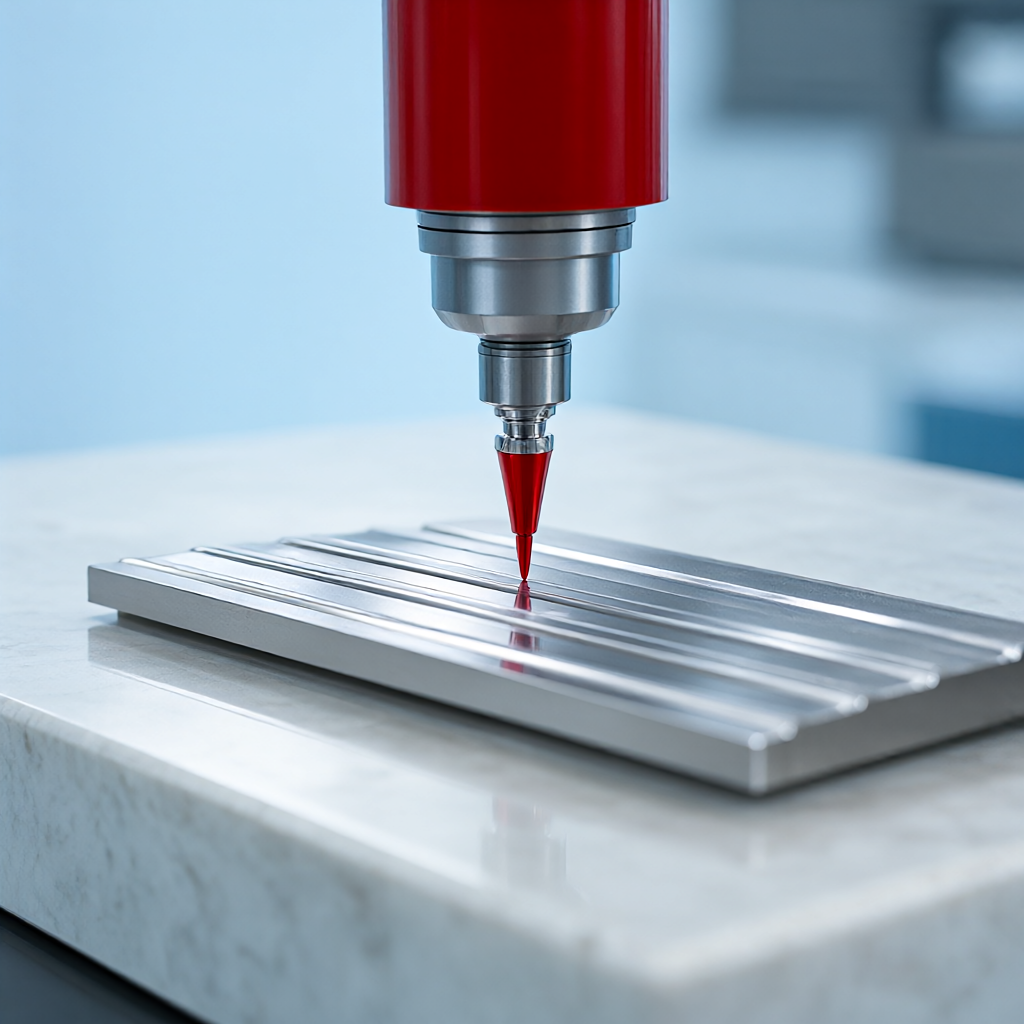
En cas de déformation, un logiciel d'analyse thermique doit être utilisé pour retracer le processus de découpe et identifier les zones d'accumulation de chaleur. Les modes de défaillance courants incluent : la déformation de l'arc au milieu de la plaque de plancher (chauffage irrégulier) et la déformation des extrémités (libération inégale des contraintes de serrage). Enregistrez la trajectoire d’usure des outils de chaque lot pour fournir une base pour l’ajustement des paramètres du lot suivant.
FAQ
Comment équilibrer l’efficacité et le contrôle de la déformation dans le traitement des nervures fines d’aviation ?
Il est recommandé d'adopter la stratégie « surépaisseur de semi-finition 0,1 mm + soulagement des contraintes + finition » pour sacrifier un peu de temps en échange de la stabilité dimensionnelle et éviter des meulages répétés.
Le traitement des tôles en alliage d'aluminium 7075 nécessite-t-il un refroidissement spécial ?
Oui. Il est recommandé d'utiliser un refroidissement interne à haute pression pour maintenir le débit du fluide de coupe au-dessus de 20 L/min afin d'éviter la déformation thermique causée par la température dans la zone de coupe dépassant 150 °C.
Quel impact l'usinage 5 axes a-t-il sur la rugosité de surface des pièces à parois minces ?
Un angle d'attitude raisonnable peut stabiliser la rugosité à Ra0,8 μm, ce qui est meilleur que Ra1,6 μm de l'usinage traditionnel à 3 axes, réduisant ainsi les processus de meulage ultérieurs.
Comment déterminer si une déformation par relaxation de contrainte s'est produite dans une pièce ?
Une fois terminé, laissez reposer 48 heures et mesurez à nouveau les dimensions. Si les dimensions changent de plus de ±0,02 mm, vous devez ajouter une étape de réduction des contraintes ou ajuster la tolérance du processus.
Comment assurer la cohérence de 72 appareils en production de masse ?
Établissez un ensemble de paramètres de processus standard, calibrez régulièrement le faux-rond du diamètre de l'outil (≤ 5 μm) et le faux-rond de la broche, et utilisez le même lot d'outils pour garantir un état de coupe cohérent.
Conclusions et suggestions de coopération
Le contrôle de la déformation des nervures fines de l'industrie aérospatiale avec un rapport d'espacement élevé des nervures nécessite l'utilisation complète d'un prétraitement des matériaux, d'un serrage flexible, d'un traitement multi-axes à faible profondeur de coupe et d'une technologie de soulagement des contraintes segmentées. Grâce aux mesures techniques ci-dessus, la précision dimensionnelle des pièces à paroi mince peut être stabilisée à ± 0,01 mm et la rugosité de la surface peut atteindre Ra0,4 μm, répondant ainsi aux exigences strictes des pièces structurelles aérospatiales. Dans le domaine de la personnalisation de pièces CNC de précision, nous disposons d'un groupe de 72 équipements 3/4/5 axes, fournissant des services à guichet unique depuis les suggestions DFM, la simulation de processus jusqu'au contrôle de la cohérence des lots. Si vous êtes confronté au problème du traitement de la déformation de pièces à paroi mince, vous êtes invités à fournir des dessins ou des échantillons. Nous développerons pour vous un plan de processus exclusif basé sur les conditions de travail réelles et prendrons en charge une livraison rapide par lots en 15 à 25 jours.



