





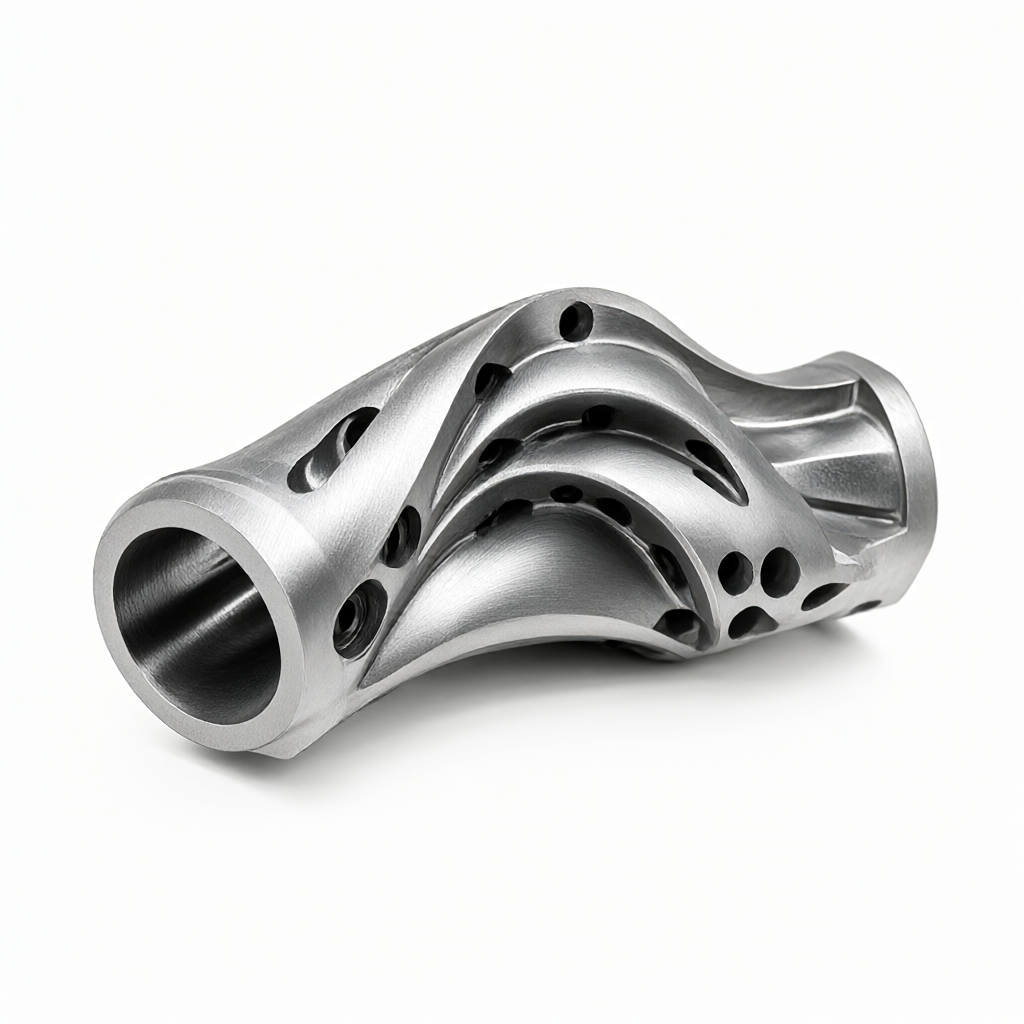
Concernant la stratégie de finition des aubes de turbine incurvées complexes dans l'usinage CNC de pièces aérospatiales, les principales difficultés résident dans la suppression des vibrations du manche de l'outil de la structure à paroi mince, l'optimisation du parcours de l'outil dans le canal d'écoulement à épaisseur variable et l'élimination des contraintes résiduelles sur la surface très lisse. Dans la plupart des cas, l'utilisation d'une solution de finition directement après un usinage grossier entraînera une concentration des contraintes à la racine de la pale, mais une stratégie d'usinage multi-axes raisonnable peut contrôler la tolérance dimensionnelle à ±0,01 mm. Cet article combinera la technologie de fraisage 5 axes, la planification du parcours d'outil et les caractéristiques des matériaux pour fournir un ensemble de solutions technologiques de raffinement pratiques pour aider les ingénieurs à éviter les modes de défaillance courants et à garantir la cohérence des lots.
Analyse des caractéristiques structurelles et des difficultés de traitement des roues complexes à surface incurvée
Les aubes des turbines d'aviation sont généralement constituées d'alliages de titane (tels que TC4/Ti-6Al-4V) ou d'alliages haute température (tels que l'Inconel 718), et leurs surfaces aérodynamiques nécessitent une précision géométrique stricte. De telles pièces sont confrontées à trois défis majeurs dans le traitement CNC : premièrement, la rigidité de la zone à paroi mince (l'épaisseur de la paroi est souvent inférieure à 2 mm) est insuffisante, ce qui peut facilement provoquer des vibrations ; d'autre part, l'accessibilité de l'outil dans le canal d'écoulement à épaisseur variable est limitée, et l'usinage mono-axe ou trois axes nécessite des réglages d'angle fréquents ; troisièmement, la coordination des exigences de finition élevées (Ra≤0,4 μm) et des processus d'ébavurage et de réduction des contraintes. Si vous comptez uniquement sur un équipement standard à trois axes, cela nécessite souvent plusieurs serrages entre différents processus et l'erreur cumulée est difficile à contrôler. Par conséquent, le traitement simultané multi-axes est devenu le choix courant.
Les avantages technologiques du fraisage simultané 5 axes dans la finition des roues
Par rapport à l'usinage à trois axes, le centre d'usinage à 5 axes utilise une liaison d'axe A/C ou d'axe B/C pour permettre à l'outil de toujours maintenir un meilleur angle de coupe et de réduire considérablement la perturbation des forces de coupe sur les parois minces. Dans la stratégie de finition, il est recommandé d'adopter la trajectoire « spirale descendante » ou « coupe radiale constante » pour éviter les impacts provoqués par une coupe interrompue. Pour les matériaux en alliage de titane, en raison de la faible conductivité thermique (environ 6,7 W/m·K), la chaleur de coupe est facilement concentrée au niveau de la pointe de l'outil. Il est nécessaire d'utiliser des outils revêtus de haute dureté (tels que des fraises en carbure monobloc revêtues de TiAlN). Il est recommandé de contrôler la vitesse de rotation entre 8 000 et 12 000 tr/min. L'avance est ajustée en fonction de la profondeur de coupe. Habituellement, 0,1 à 0,2 mm/tour est plus approprié. Cette combinaison de processus peut supprimer efficacement les modèles de vibrations de surface et jeter les bases d'un meulage fin ultérieur.
Sélection des outils et adaptation des paramètres : équilibre entre efficacité et qualité de surface
Les paramètres géométriques de l'outil affectent directement la précision de formage final de la pale de la roue. Dans la phase de finition, il est recommandé d'utiliser une fraise de micro-diamètre de petit diamètre (diamètre D≤6 mm) avec 2-3 cannelures et une large flûte à copeaux pour améliorer la dissipation thermique. Le tableau suivant compare les performances de deux solutions d'outils couramment utilisées pour la finition des roues en alliage de titane :
| Dimensions contrastées | Option A : Fraise en bout de micro-diamètre avec revêtement TiAlN | Option B : Outils de coupe en acier rapide à revêtement diamant (disponibles pour des matériaux limités) |
|---|---|---|
| Matériaux applicables | Alliage de titane, alliage haute température, alliage d'aluminium | Matériaux non ferromagnétiques uniquement, non applicables aux alliages de titane aérospatiaux |
| Paramètres de coupe recommandés | Vitesse 10 000 tr/min, avance 150 mm/min, ap=0,05mm | Vitesse de rotation 5 000 tr/min, avance 300 mm/min (uniquement dans le scénario de remplacement du carbure) |
| rugosité de la surface | Jusqu'à Ra 0,4 μm, nécessite un broyage fin | La finesse théorique est élevée, mais elle est interdite pour les pièces d'aviation et n'est utilisée qu'à titre de comparaison. |
| Durée de vie de l'outil | Environ 2-3 heures, doit être réaffûté après utilisation | Les normes aéronautiques ne sont pas applicables, ceci uniquement à des fins de comparaison de la logique des processus. |
Remarque : Il est strictement interdit d’utiliser de l’acier rapide pour la finition de pièces aérospatiales. Le schéma B est uniquement utilisé pour illustrer la logique de l'influence du revêtement sur la dureté thermique. Dans la production réelle, le schéma A ou un revêtement en carbure monobloc plus TiAlN doit être utilisé. Le point clé est que pendant le processus de finition, ap (profondeur de coupe axiale) doit être contrôlé entre 0,02 et 0,05 mm, et ae (profondeur de coupe latérale) ne doit pas dépasser 10 % du rayon pour minimiser la composante latérale de l'outil et éviter la déformation de la lame.
Conception d'outils de serrage et stratégie de réduction des contraintes résiduelles
La méthode de serrage détermine directement la précision du positionnement de la roue. Il est recommandé d’utiliser un outil d’adsorption sous vide ou des griffes souples personnalisées pour éviter que les griffes dures ne laissent des marques de pincement aux racines des feuilles à parois minces. Pour les turbines de grand diamètre, des trous de traitement peuvent être conçus à l'arrière des pales et des broches de positionnement peuvent être utilisées pour faciliter le centrage. Une fois le traitement terminé, la libération des contraintes résiduelles internes est la principale source d'erreurs de forme. Il est recommandé d'organiser un processus de détente après le fraisage fin et avant l'ébavurage : maintenir les pièces à 150-200°C pendant 2-4 heures (alliage de titane) ou 400-500°C (alliage d'aluminium), puis refroidir lentement. Cette étape peut améliorer la stabilité dimensionnelle de plus de 30 % et éviter une déformation lente des pièces après livraison.
Finition de surface et contrôle qualité : de Ra0,4 μm à l’inspection à grande échelle
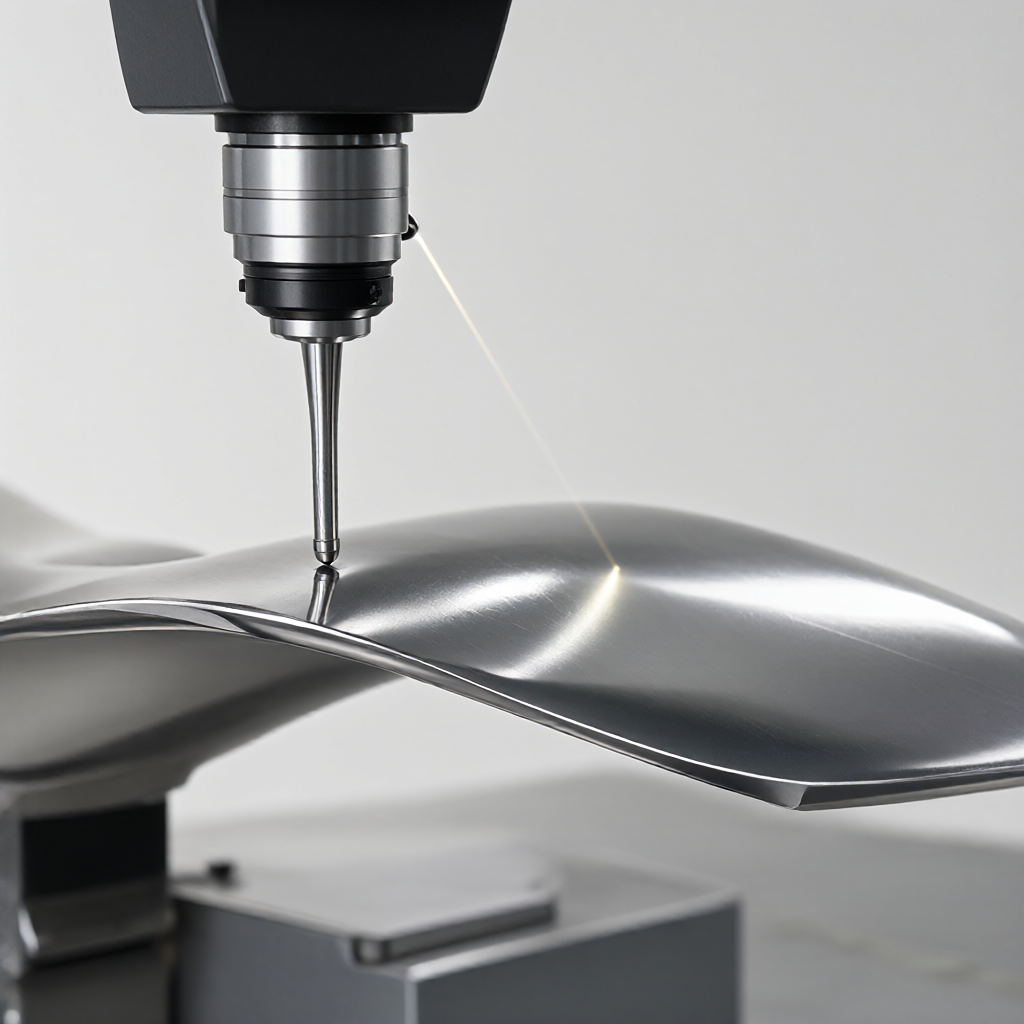
La dernière étape de la stratégie de raffinement est l’assurance de l’intégrité de la surface. Pour les roues d'aviation, la rugosité de la surface doit généralement être Ra≤0,4 μm, et les marques de couteau et les marques de vibration ne sont pas autorisées. Si la norme n'est pas atteinte après le fraisage, une meule de polissage flottante peut être utilisée avec une pâte abrasive (oxyde d'aluminium de qualité micronique) pour un meulage fin local, en prenant soin d'éviter un enlèvement excessif de matière. Le processus d'inspection nécessite une mesure à grande échelle : un balayage des points clés CMM (à trois coordonnées) est utilisé et un profileur optique est utilisé pour détecter le profil de la lame. Les modes de défaillance courants incluent : le balayage de la pointe (il ne reste pas assez de surépaisseur d'usinage), la surcoupe de la racine (la trajectoire de l'outil ne compense pas le rebond du matériau). La solution de contournement consiste à réserver une surépaisseur de meulage fin de 0,1 à 0,2 mm dans le logiciel de FAO et à effectuer une vérification de la première pièce avant de terminer pour confirmer que l'usure de l'outil se situe dans la plage autorisée.
Contrôle de la cohérence des lots et ancrage de l'ingénierie DFM
Dans la production par lots (par exemple 50 à 500 pièces), il est essentiel de maintenir la cohérence entre les pièces individuelles et les lots. Il est recommandé d'établir une base de données sur la durée de vie de l'outil, de vérifier la taille de l'outil toutes les 20 heures et de remplacer ou de réaffûter l'outil immédiatement une fois que l'usure dépasse la limite. Dans le même temps, le SPC (contrôle statistique du processus) est utilisé pour surveiller les dimensions clés (telles que l'épaisseur de la lame, l'espacement du film d'air), et le processus est considéré comme sous contrôle lorsque Cpk ≥ 1,33. Au cours de l'étape DFM (Design for Manufacturability), les ingénieurs doivent confirmer avec le concepteur l'épaisseur minimale de paroi, le rayon de congé et la tolérance de la lame pour éviter que la conception ne dépasse la limite d'usinabilité CNC (par exemple, le rayon minimum est plus petit que le rayon de l'outil). ShowyMetal fournit des services à guichet unique depuis l'examen de la conception jusqu'au traitement CNC, au traitement de surface, à l'inspection et à l'expédition. Les 72 équipements CNC comprennent des centres d'usinage à 5 axes et des machines de tournage et de fraisage, permettant une livraison par lots en 15 à 25 jours. La précision atteint ±0,01 mm et la finition de surface est de Ra0,4 μm, ce qui peut répondre aux exigences strictes de la chaîne d'approvisionnement de l'aviation.
Comment éviter les microfissures dans les pièces à parois minces lors du raffinage d'aubes de turbine incurvées complexes ?
La clé est de contrôler la chaleur de coupe et les contraintes résiduelles. L'utilisation d'un refroidissement suffisant (micro-goutte à goutte ou lubrification en quantité minimale MQL), la réduction du débit d'alimentation à moins de 0,1 mm/tour et l'ajout d'un processus de réduction des contraintes de vieillissement à basse température après la finition peuvent inhiber efficacement l'initiation de microfissures dans les métaux actifs tels que les alliages de titane.
Lors de l'usinage de roues à 5 axes, comment planifier la trajectoire de l'outil pour garantir une finition lisse ?
Il est recommandé d'adopter la stratégie de trajectoire d'outil « normale constante » pour que l'axe de l'outil soit toujours perpendiculaire à la surface de la lame afin d'éviter la texture de surface causée par la coupe en biseau. Le réglage du pas dans le logiciel de FAO à moins de 5 % du diamètre et l'utilisation de la découpe vectorielle dynamique peuvent améliorer considérablement les marques d'outils et les marques de vibration, contribuant ainsi à répondre à l'exigence Ra0,4 μm.
La taille de la roue en alliage de titane est instable après la finition. Quelle est la raison principale ?
Il s’agit principalement d’une déformation lente provoquée par la libération de contraintes résiduelles. Si la relaxation des contraintes n'est pas effectuée après la finition, ou si la répartition des contraintes internes est inégale en raison d'un serrage asymétrique, les dimensions dériveront après la livraison. Il est recommandé d'insérer un lien de soulagement des contraintes de traitement thermique entre le fraisage fin et le meulage, et d'optimiser le schéma de serrage pour réduire la déformation par contrainte.
Lors de la production en série de roues, comment garantir une qualité de surface constante pour chaque lot ?
Établir la gestion du cycle de vie des outils, déclencher le réaffûtage ou le remplacement en fonction du temps de coupe ; mettre en œuvre le SPC pour surveiller les tolérances géométriques clés ; effectuer une inspection à 100 % et un échantillonnage de rugosité avant expédition. Le verrouillage des paramètres via des instructions d'utilisation standardisées (SOP) peut réduire les différences entre les opérations manuelles et améliorer la cohérence des lots.
Quelles sont les exigences particulières en matière de traitement de surface lors de l'usinage CNC de pièces aérospatiales ?
Les turbines d'aviation nécessitent généralement un traitement d'anodisation (aluminium) ou de passivation (titane/acier), et la surface ne doit pas présenter de fissures ou de rayures du film d'oxyde. Il est nécessaire d'éliminer soigneusement l'huile et la contamination avant le traitement, et d'effectuer des tests d'épaisseur de film et de force de liaison après le traitement. Dans le même temps, la surface doit conserver la finition élevée de la finition pour éviter que les traitements mécaniques tels que le sablage n'endommagent la précision du moulage.
Conclusion et appel à l'action
L'essence de la stratégie de raffinement des aubes de turbine incurvées complexes réside dans une ingénierie systématique des propriétés des matériaux, une technologie multi-axes et un contrôle des processus. Grâce à une planification raisonnable du parcours d'outil sur 5 axes, à une correspondance stricte des paramètres et à des processus de réduction des contraintes, le taux de qualification et la stabilité dimensionnelle des pièces aérospatiales peuvent être considérablement améliorés. Si vous êtes confronté au défi de traiter des pièces aérospatiales de précision telles que des roues et des aubes de turbine, il est recommandé d'envoyer des dessins et des exigences techniques à notre équipe d'ingénierie. Nous fournirons des plans de processus et des devis basés sur les principes DFM pour vous aider à vérifier la fabricabilité et à garantir la livraison par lots.



