





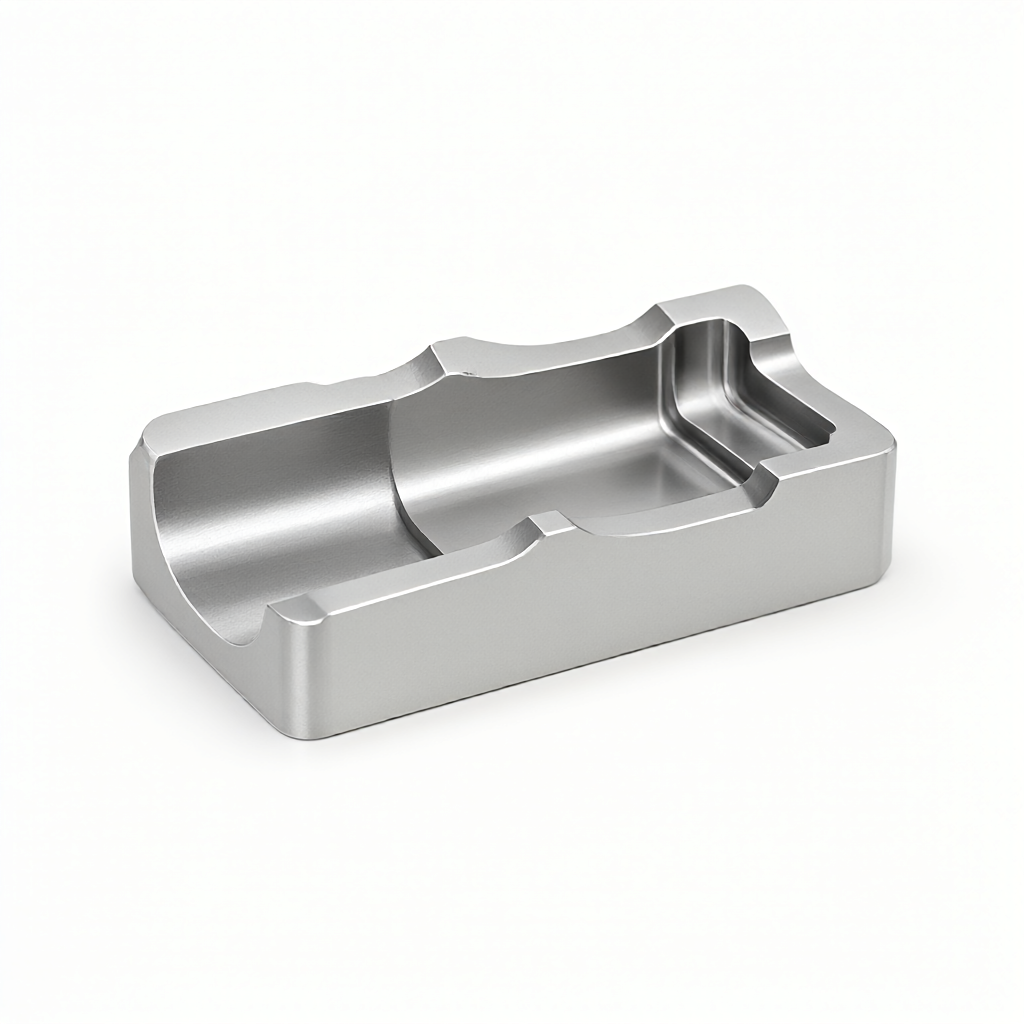
Dans le domaine aérospatial, la précision de fraisage des rainures d’étanchéité détermine directement le risque de fuite dans les systèmes hydrauliques et pneumatiques. Cet article fournira une analyse approfondie des tolérances géométriques des rainures d'étanchéité et de l'impact de la rugosité de surface sur les performances d'étanchéité dans l'usinage CNC de pièces aérospatiales, et fournira un guide technique complet depuis la sélection des outils jusqu'aux critères d'acceptation. Pour les ingénieurs responsables de la conception des chemins de fluides critiques, comprendre comment obtenir une étanchéité fiable dans une tolérance de niveau de ±0,01 mm est la clé pour éviter les pannes d'installation.
Analyse des causes profondes de la défaillance des rainures des joints d'étanchéité pour l'aviation
Les défaillances des rainures de joint résultent souvent d’erreurs géométriques et de problèmes d’intégrité de surface. Lorsque l'usinage traditionnel à deux ou trois axes traite des rainures étroites avec un rapport profondeur/diamètre supérieur à 1:5, il est facile de provoquer des fonds de rainure inégaux en raison de la déflexion de l'outil ou de la déformation thermique.Modes courants de défaillance en cas de fuite
- Bavures de bord: De minuscules fibres restent dans la zone de coupure, détruisant l'étanchéité statique du joint torique ou du joint métallique.
- Largeur de rainure hors tolérance: Si la largeur est trop grande, le joint sera surcomprimé et le joint sera déformé pendant une longue période après que le taux de compression dépasse 40 % ; si la largeur est trop étroite, la force de pré-serrage sera insuffisante.
- Microfissures superficielles: Si le refroidissement de l'alliage d'aluminium dur (tel que le 7075-T6) est insuffisant lors du fraisage à grande vitesse, des microfissures se produiront facilement dans la paroi de la rainure et se propageront dans les canaux de fuite sous pression cyclique.
La liaison à cinq axes améliore la précision des rainures
Pour sceller des rainures sur des rainures non droites, des rainures en spirale ou des surfaces courbes complexes, le centre d'usinage CNC à 5 axes est l'équipement de base pour garantir la précision. Grâce à la fonction RTCP (Real-time Tool Point Control), la zone de coupe peut toujours être maintenue au meilleur angle.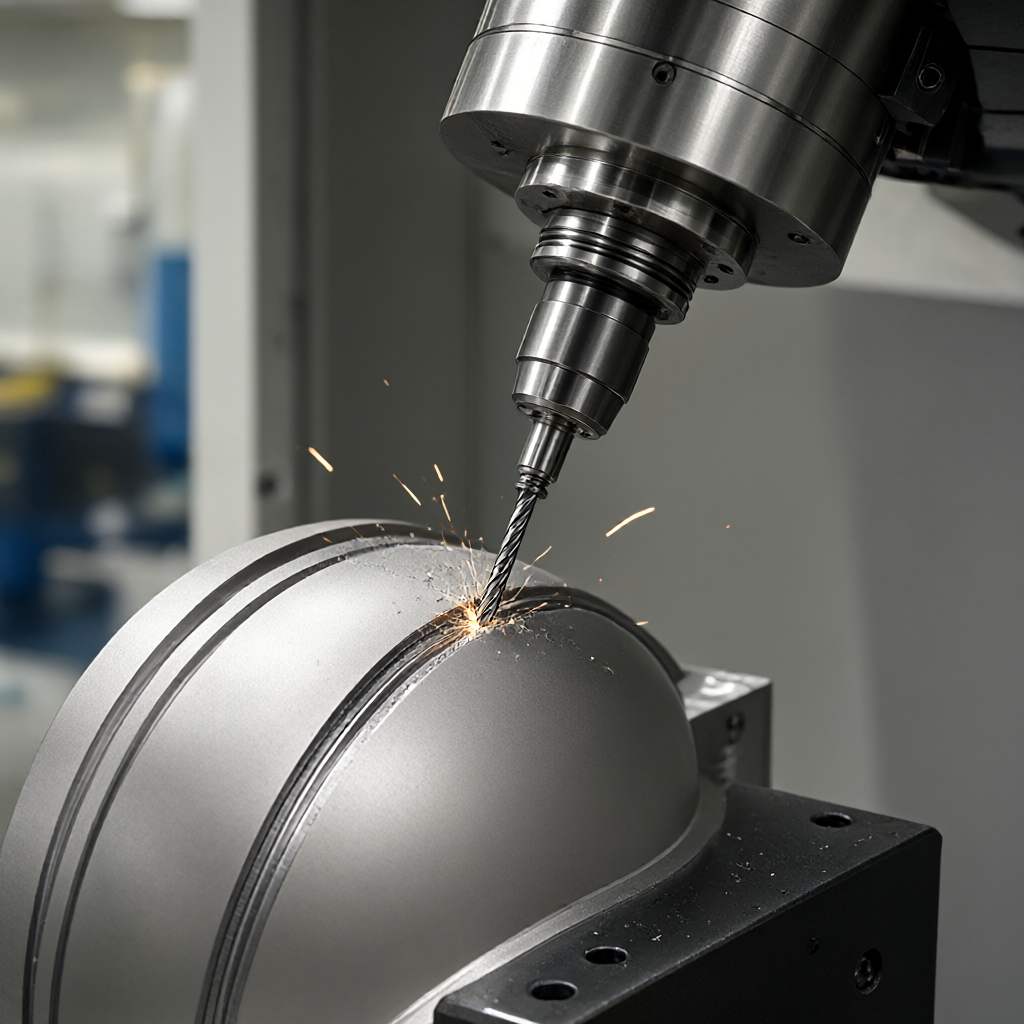
Comparaison des paramètres clés du processus
| Plan de traitement | Rugosité de surface typique (Ra) | Tolérance sur la largeur de rainure (±) | Matériaux applicables | limitation |
|---|---|---|---|---|
| Avance verticale sur trois axes | 1,6 - 3,2 μm | 0,05 mm | Aluminium/acier ordinaire | La paroi latérale de la cavité profonde nécessite plusieurs changements d'outils et les marques de coupe affectent l'étanchéité. |
| Fraisage latéral à quatre axes | 0,8 - 1,6 μm | 0,02 mm | Alliage de titane/acier inoxydable | Limitées par le rayon de giration, les fentes extrêmement longues nécessitent plusieurs épissures. |
| Inclinaison dynamique sur cinq axes | ≤ 0,8 μm | 0,01 mm | Inconel/alliage haute température | Nécessite un ATC et un magasin d'outils de haute précision, ainsi qu'une grande quantité de calculs de programmation |
Les données montrent que lors de l'utilisation d'un traitement simultané sur 5 axes de rainures d'étanchéité en Inconel 718, en maintenant constant l'angle entre l'axe de l'outil et la ligne normale de la surface de la pièce, la rugosité de la surface peut être réduite de Ra 3,2 à Ra 0,8, réduisant considérablement la perturbation de la surface d'étanchéité par des saillies microscopiques.
L'impact direct du choix de l'outil sur la qualité des parois des rainures
Les paramètres géométriques de l'outil constituent le premier niveau permettant de contrôler la précision de la géométrie. Pour rainures d'étanchéité étroites (largeur<2mm),建议使用整体硬质合金立铣刀,刃数3-5刃,螺旋角45°左右。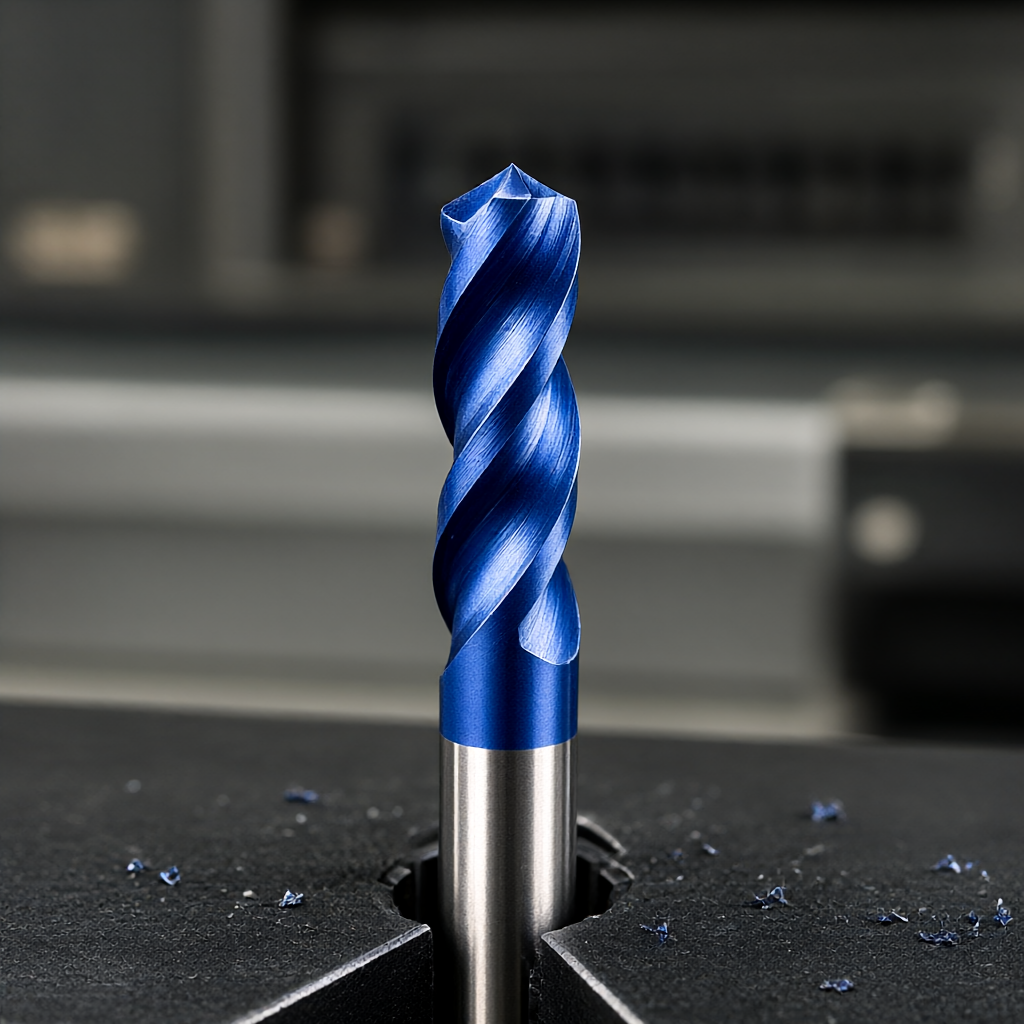
Stratégies d'avance et de vitesse de coupe
- Aluminium haute vitesse: Pour le 7075-T6, la vitesse de broche peut atteindre 8 000-12 000 tr/min, la vitesse d'avance est de 3 à 5 m/min et une grande profondeur de coupe est utilisée pour éliminer les contraintes.
- Alliage de titane Ti-6Al-4V: Pour éviter l'écrouissage, utilisez une faible profondeur de coupe (0,2-0,5 mm/tr), une vitesse faible (5 000-7 000 tr/min) et une avance élevée pour éviter une surcharge de la pointe de l'outil.
- gestion du liquide de refroidissement: L'espace étroit dans la rainure du joint entraîne souvent un refroidissement insuffisant. Il est recommandé d'utiliser une lubrification minimale (MQL) ou des outils de refroidissement interne à haute pression pour contrôler la température de la zone de coupe en dessous de 50°C.
Considérations relatives à la conception des tolérances d'empilement et des surfaces de contact
Plus la précision de l'usinage CNC est élevée, mieux c'est. L'analyse de l'empilement des tolérances doit être effectuée en fonction des caractéristiques du joint. En prenant les joints toriques comme exemple, la norme ISO 3601-1 contient des recommandations claires concernant la largeur et la profondeur totales de la rainure.Principe d'attribution des tolérances
Sous l'exigence de tolérance globale de ±0,01 mm, la tolérance doit être attribuée principalement aux dimensions les plus sensibles à la fonction d'étanchéité. Par exemple, la tolérance de profondeur de rainure contrôle le degré de pré-compression et la tolérance de largeur de rainure contrôle l'espace de mouvement radial. Si la tolérance de profondeur de rainure est réglée à ±0,02 mm, la tolérance de largeur de rainure peut être assouplie à ±0,03 mm pour réduire les difficultés de traitement. Il convient de noter que le rayon R du coin inférieur de la rainure doit être ≥0,5 mm, sinon le coefficient de concentration de contraintes Kt augmentera considérablement et réduira la durée de vie en fatigue.
Intégrité de surface et processus d'ébavurage
Après le fraisage de rainures de précision, il peut encore y avoir des bavures ou des fibres résiduelles de 0,05 à 0,1 mm sur la surface. Il s'agit d'une cause fréquente de « faux joint, véritable fuite ».Comparaison des solutions d'ébavurage
- Ébavurage mécanique: Utilisez une lime de forme spéciale ou une pierre à aiguiser qui correspond à la forme de la rainure. L'avantage est qu'il n'y a aucun dommage, mais l'inconvénient est que l'efficacité est faible et la largeur de la rainure est facile à modifier.
- Ébavurage électrochimique (ECC): Utilisant le principe de dissolution électrochimique, il est extrêmement efficace sur les bavures des rainures d'étanchéité difficiles à atteindre à l'intérieur des pièces métalliques. Il peut conserver sa taille d'origine et n'a pas de couche de durcissement à froid sur la surface. Il est recommandé pour les alliages de titane et l'acier inoxydable.
- Meulage vibrant: Convient aux petites pièces en lots aux dimensions non critiques, le temps de meulage doit être strictement contrôlé pour éviter une usure excessive de la paroi de la rainure.
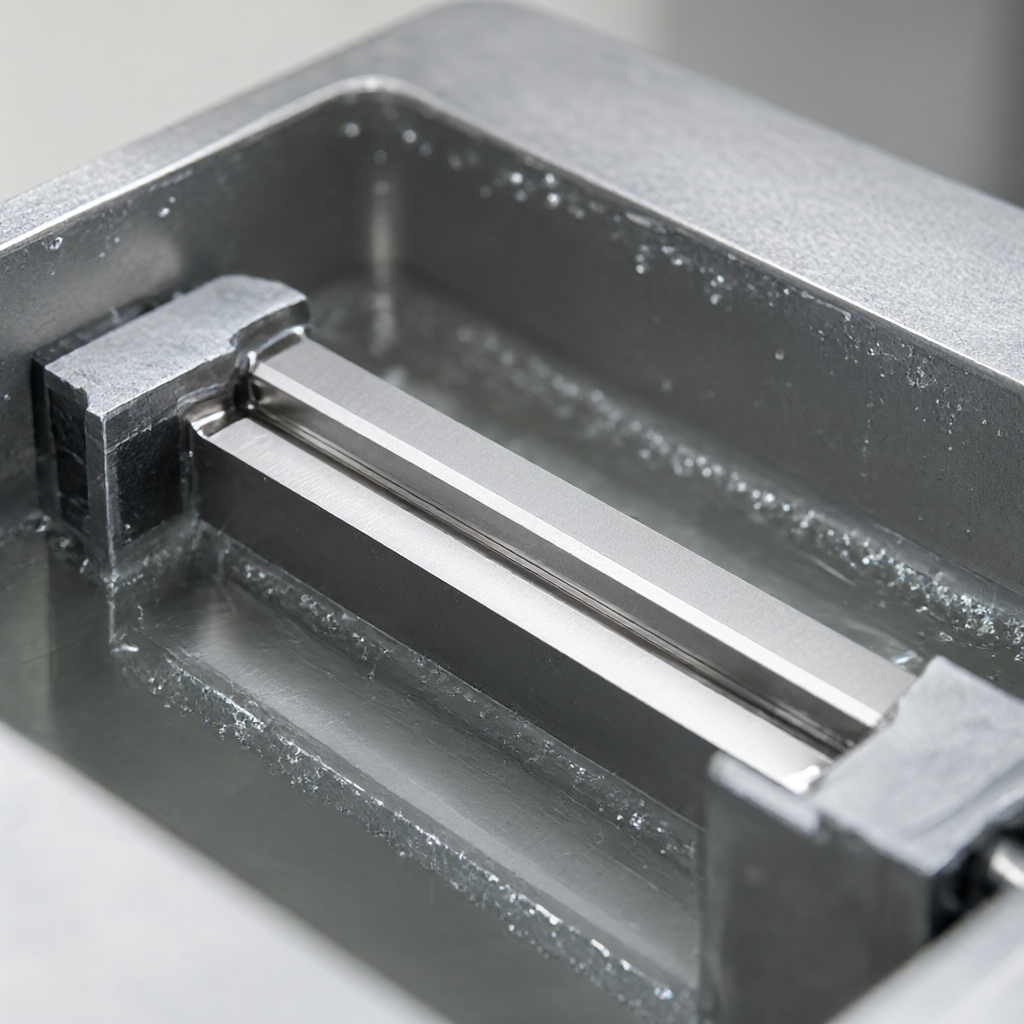
Pour les pièces structurelles aérospatiales, l'ECC est préféré car il élimine non seulement les bavures, mais élimine également les contraintes de traction résiduelles causées par la découpe, améliorant ainsi la résistance à la corrosion et à la fatigue de la surface d'étanchéité.
Méthodes de test et critères d’acceptation
Les pieds à coulisse traditionnels ne peuvent pas détecter la précision de la surface de la rainure d'étanchéité. La combinaison suivante de méthodes de détection doit être utilisée :Indicateurs de détection de base
- Machine à mesurer tridimensionnelle (MMT): Utilisez une sonde pour scanner le côté de la rainure afin d'évaluer la largeur, la profondeur et la rectitude de la rainure. Le diamètre de la sonde doit être inférieur à 1/5 de la largeur de la rainure et une pointe d'aiguille de Φ0,8 mm ou moins est généralement utilisée.
- Rugosimètre optique: Effectuez une mesure sans contact du fond de la rainure et des surfaces de contact principales, enregistrez la distribution de la valeur Ra et assurez-vous qu'il n'y a pas de points hauts anormaux locaux.
- Détection de fuite (test de pression): Avant l'assemblage, effectuez un test de maintien de la pression d'azote ou d'air sur les pièces avec joints installés, augmentez la pression à 1,5 fois la pression de service et maintenez la pression pendant 30 minutes. Si la chute de pression ne dépasse pas 1%, elle est qualifiée.
FAQ
Quelle est la largeur minimale pour le traitement des rainures de joint d’aviation ?
Limitée par la résistance de l'outil et les vibrations, la largeur minimale de la rainure d'étanchéité dans le fraisage CNC conventionnel est d'environ 0,5 mm. Pour les espaces plus étroits, la découpe laser ou l'usinage par électroérosion (EDM) sont recommandés comme alternatives.
Comment garantir un Ra 0,4 μm de rainure d'étanchéité en alliage d'aluminium 7075 ?
Il est nécessaire d'utiliser des outils en carbure revêtus (tels que le revêtement TiAlN), un fraisage fin par petits pas (0,1-0,2 mm) et un polissage dans le processus final. Assurer un débit de liquide de refroidissement suffisant pour éviter la dérive dimensionnelle causée par la déformation thermique.
L'ébavurage ECC affectera-t-il les tolérances des rainures ?
L'ECC est avant tout un processus de dissolution électrochimique avec un léger effet d'amincissement uniforme sur les surfaces non protégées (généralement<0.02mm)。因此,在加工前需预留此余量,或在去毛刺后进行尺寸复核。
La rainure d'étanchéité en alliage de titane nécessite-t-elle un traitement thermique après le traitement ?
Généralement pas requis. L'alliage de titane est sensible à la chaleur. Si la déformation est importante après le traitement CNC, elle peut être traitée par recuit de détente. Cependant, la taille de la rainure d'étanchéité doit être stable après le recuit. Il est recommandé de terminer d'abord tous les traitements mécaniques, puis d'effectuer un traitement thermique et enfin de meuler finement la surface d'étanchéité.
Comment maintenir la cohérence des rainures d’étanchéité dans la production de masse ?
La clé est la gestion de la durée de vie des outils. Établissez un modèle d'usure de l'outil et remplacez ou réaffûtez l'outil toutes les 50 à 100 pièces traitées. Utilisez SPC (contrôle statistique de processus) pour surveiller la valeur Cpk de la largeur et de la profondeur de la fente, avec un Cpk cible ≥ 1,33 pour garantir la cohérence des lots.



