





Dans la fabrication de pièces aérospatiales,Évaluation des risques de microfissures après usinage CNC de pièces aéronautiques et polissage miroirC’est le maillon central du contrôle qualité. Pour les pièces structurelles à parois minces en alliage de titane et en alliage d'aluminium, si le processus de polissage n'est pas correctement contrôlé, des contraintes de traction peuvent facilement subsister sur la surface, induisant une fragilisation par l'hydrogène ou une fissuration par corrosion sous contrainte (SCC). Basé sur la science des matériaux et la technologie d'usinage de précision, cet article fournira une analyse approfondie des causes, des méthodes de détection et des stratégies d'évitement des risques de microfissures dans l'ensemble de la chaîne, depuis l'ébauche et la finition CNC jusqu'au polissage miroir, aidant ainsi les ingénieurs et les acheteurs à établir des normes d'acceptation rigoureuses.
Causes et mécanismes des microfissures dans le polissage des miroirs de qualité aéronautique
Le polissage miroir n'est pas une simple découpe physique, mais implique un processus composite de « meulage mécanique + passivation chimique ». Pour l’alliage d’aluminium 7075-T6 ou l’alliage de titane Ti-6Al-4V couramment utilisés en aéronautique, le risque de microfissures provient principalement des trois mécanismes physiques suivants :
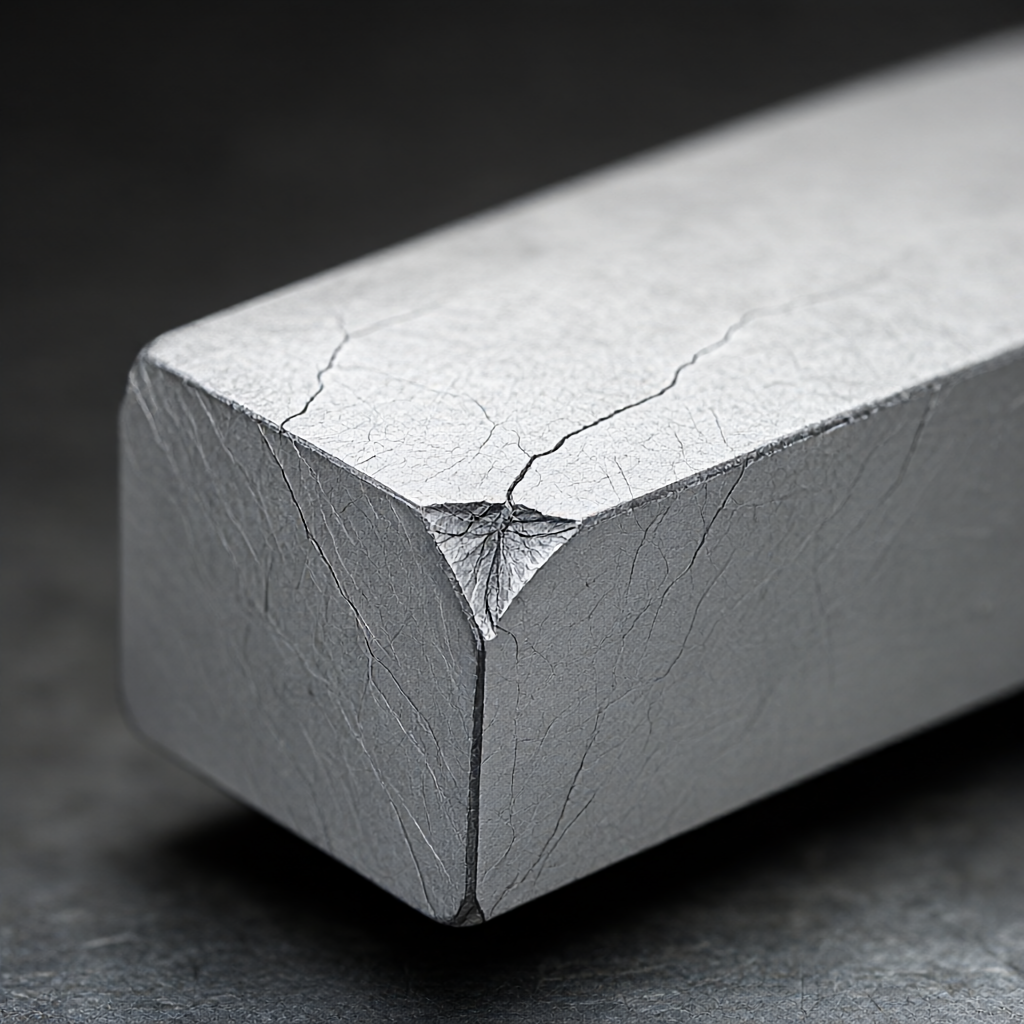
- Accumulation de stress résiduel: Après la finition CNC, des contraintes de traction existent généralement sur la surface. Si la force de polissage est trop importante, la couche de déformation plastique formée par les particules abrasives incrustées dans la surface augmentera encore la contrainte de traction. Lorsque la contrainte locale dépasse la limite d'élasticité du matériau (par exemple, le 7075-T6 est d'environ 505 MPa), des déchirures microscopiques se forment.
- effet de déformation thermique: Le frottement de la tête de la machine à polir à grande vitesse génère de la chaleur. Si le liquide de refroidissement est insuffisant, la température locale augmentera instantanément, provoquant une dilatation et une contraction thermiques inégales du matériau, entraînant des fissures de contrainte thermique.
- Pénétration de l'hydrogène du matériau (pour alliage de titane): Lors d'un polissage électrolytique acide ou d'un polissage chimique inapproprié, les atomes d'hydrogène pénètrent dans la limite du réseau, réduisant la ténacité du matériau et formant des fissures latentes de fragilisation par l'hydrogène.
Comparaison de la sensibilité de différents matériaux au polissage des microfissures
Différentes qualités de métaux aérospatiaux ont des tolérances très différentes aux dommages de surface. Le tableau suivant compare les caractéristiques de risque et les sensibilités des paramètres de processus de deux matériaux aérospatiaux courants dans le processus de polissage miroir :
| Qualité du matériau | Principaux modes de défaillance | Paramètres de processus sensibles | Médias de polissage recommandés | niveau de risque |
|---|---|---|---|---|
| Aluminium 7075-T6 | Les déchirures de surface et les dommages passifs au film entraînent de la corrosion | Pression de polissage >0,5 MPa ; vitesse de rotation >6000 tr/min | Électrolyte neutre fort + suspension d'alumine | moyen |
| Ti-6Al-4V | Fragilisation par l'hydrogène, corrosion par piqûres, fissuration par corrosion sous contrainte | Valeur pH de la solution de polissage acide<2;抛光时间>années 30 | Polissage chimique neutre ou meulage assisté par ultrasons | haut |
Remarque : l'alliage de titane est extrêmement sensible à l'hydrogène, et le temps de préparation et d'immersion de la solution de polissage chimique doit être vérifié par des tests stricts sur coupons.
Optimisation du cheminement du processus : de l'ébauche au polissage miroir
Afin de minimiser le risque de microfissures, la conception du parcours de traitement doit suivre le principe du « soulagement des contraintes d'abord ». ShowyMetal utilise généralement la combinaison de processus suivante dans la production de masse de pièces d'aviation :
- Surépaisseur de fraisage de finition: Réservez une tolérance de polissage de 0,05 à 0,1 mm sur la taille finale, mais la rugosité de la surface doit être contrôlée pour ne pas dépasser Ra1,6 μm afin d'éviter une coupe excessive lors du polissage ultérieur.
- Soulagement du stress lié au vieillissement vibratoire: Un traitement de vieillissement par vibration est effectué sur les pièces avant le polissage pour éliminer les contraintes internes résiduelles de l'usinage CNC, rendant les pièces moins susceptibles de se déformer et de se fissurer sous la force du polissage.
- Polissage progressif: Utilisez la boue de broyage 600#, 1000#, 2000# et 5000# en séquence. Le nettoyage est effectué entre chaque étape pour empêcher les grosses particules abrasives de se mélanger à l’étape suivante et de provoquer des rayures. Le fond rayé est souvent à l’origine de fissures.
Moyens de détection clés : Comment identifier avec précision les microfissures
Pour les pièces de miroir, les fissures submicroniques sont difficiles à détecter à l’œil humain et par inspection visuelle conventionnelle (VT). Les normes aéronautiques nécessitent souvent l’introduction de tests non destructifs (END) plus avancés :
- Ressuage fluorescent (PT): Convient aux fissures d'ouverture superficielles. L'action capillaire est utilisée pour faire pénétrer l'agent fluorescent dans les microfissures et observées sous lumière ultraviolette. Pour les alliages de titane, il faut veiller tout particulièrement à ce que le pénétrant ne fasse pas pénétrer d'hydrogène.
- Test de particules magnétiques (MT): Applicable uniquement aux pièces en acier ferromagnétique d'aviation (telles que l'A286 et l'Inconel 718 ne sont pas applicables dans des conditions de recuit spécifiques et le magnétisme doit être confirmé). Cette méthode ne peut pas être utilisée pour les alliages d'aluminium non magnétiques et les alliages de titane.
- Observation métallographique au microscope optique: Pour une inspection aléatoire, des échantillons métallographiques sont prélevés sur la surface polie des pièces, et l'épaisseur de la couche de déformation et les fissures sont observées sous un grossissement de 200x à 500x. L'épaisseur de la couche de déformation doit être contrôlée dans les 50 μm.
- Tests par ultrasons (UT): Convient pour inspecter les fissures proches de la surface et internes, mais il est difficile de trouver des microfissures très peu profondes sur la surface du miroir. Il est généralement utilisé en conjonction avec PT.
Normes d’acceptation et suggestions pratiques pour éviter les risques
Lors de la signature d'un accord technique, l'acheteur doit clarifier les indicateurs quantitatifs et éviter les descriptions vagues « sans fissures ». Il est recommandé d'adopter les indicateurs suivants :
- Double contrôle de rugosité: Non seulement la luminosité du miroir (Ra≤0,2μm) est requise, mais la valeur Rz (différence de hauteur de dix points) doit également être testée simultanément pour éviter l'existence de piqûres profondes locales (dommages par meulage). Rz≤1,0μm est généralement requis.
- Corrélation des tests au brouillard salin: Si l'environnement de travail des pièces contient du brouillard salin, il est recommandé d'effectuer un test au brouillard salin de 480 à 960 heures (ASTM B117) sur la surface polie. Les fissures accélèrent l’expansion de la corrosion et la qualité du polissage peut être vérifiée indirectement grâce au test au brouillard salin.
- Essais de corrosion sous contrainte (SCC): Pour les pièces en alliage de titane soumises à des contraintes élevées, un test potentiostatique SCC doit être effectué conformément à la norme ASTM G36 pour garantir qu'il n'y a pas de défauts induisant des ouvertures sur la surface après polissage.
Les fournisseurs doivent fournir des enregistrements complets de contrôle du processus "avant polissage - après polissage", y compris le numéro de maille du sable de broyage, le lot d'ingrédients du fluide de polissage, la pression de contact et la courbe de temps, afin que la traçabilité puisse être retracée lorsque des microfissures de lot se produisent.
Foire aux questions (FAQ)
Pourquoi les pièces en alliage d'aluminium sont-elles sujettes à la corrosion après le polissage miroir ?
Le processus de polissage détruit le film d'oxyde naturel sur la surface de l'aluminium. Si le liquide de polissage est très acide ou n'est pas neutralisé et passivé à temps après le polissage, la surface perdra sa protection et une corrosion par piqûre se produira facilement dans un environnement humide.
Le processus de polissage électrolytique peut-il être utilisé pour le polissage des alliages de titane ?
Oui, mais la température de l'électrolyte (généralement ≤60°C) et la tension doivent être strictement contrôlées. Une surchauffe ou une tension excessive amènera le titane à absorber l'hydrogène et provoquera des fissures de fragilisation par l'hydrogène. Il est recommandé d'utiliser un électrolyseur à température constante et de surveiller la densité de courant.
Comment distinguer les rayures de polissage des microfissures ?
Les rayures sont distribuées linéairement, dans une seule direction, et s'étendent généralement sur toute la surface ; les microfissures sont bifurquées, réticulaires ou irrégulières et ont des profondeurs très faibles. Avec l'inspection par ressuage fluorescent (PT), les fissures présentent généralement des zones de pénétration plus fines et plus intermittentes que les rayures.
Comment assurer la stabilité de la qualité du polissage lors de la production de masse ?
Établissez un graphique SPC (contrôle statistique du processus) pour surveiller les tendances de la valeur de rugosité Ra et de la valeur Rz après le polissage. Les première et dernière pièces de chaque lot doivent faire l’objet d’un ressuage fluorescent. Une fois que la fluctuation dépasse la limite de contrôle, la machine doit être arrêtée immédiatement pour ajuster la pression et le temps de polissage.
La rugosité de surface Ra0,4μm est-elle suffisante comme critère d'acceptation du miroir ?
Ra0,4μm appartient au niveau optique de haute précision, mais il est facile d'ignorer Rz en se concentrant uniquement sur Ra. Il est recommandé que les critères d'acceptation soient définis sur Ra≤0,4μm et Rz≤0,8μm, et qu'un microscope métallographique 500x soit utilisé pour confirmer qu'il n'y a pas de bandes de déformation microscopique.
Conclusions et recommandations d’action
L'usinage CNC et le polissage miroir des pièces aérospatiales sont essentiellement une gestion complète de la ténacité des matériaux et de l'état de contrainte. Le risque de microfissures n'est pas incontrôlable, mais dépend de la combinaison raffinée des paramètres du procédé (pression, vitesse, fluide) et des méthodes de détection (PT, métallographie). En tant que fabricant de précision, ShowyMetal s'appuie sur 72 équipements CNC multi-axes et sur des systèmes stricts d'inspection optique et à trois coordonnées pour garantir une précision dimensionnelle de ± 0,01 mm. Il évite également efficacement les défauts latents sur la surface polie grâce à la confirmation du premier article et à l'inspection du processus.
Si vous recherchez un partenaire de traitement doté de capacités complètes de traitement de surface et d'inspection pour les pièces structurelles en alliage de titane ou en alliage d'aluminium de qualité aérospatiale, veuillez envoyer des dessins et des spécifications techniques à notre équipe d'ingénierie. En fonction des caractéristiques du matériau, nous personnaliserons pour vous un plan de processus complet comprenant la relaxation des contraintes, le polissage gradué et les tests de ressuage, et vous fournirons un rapport d'inspection conforme aux normes aéronautiques.



