





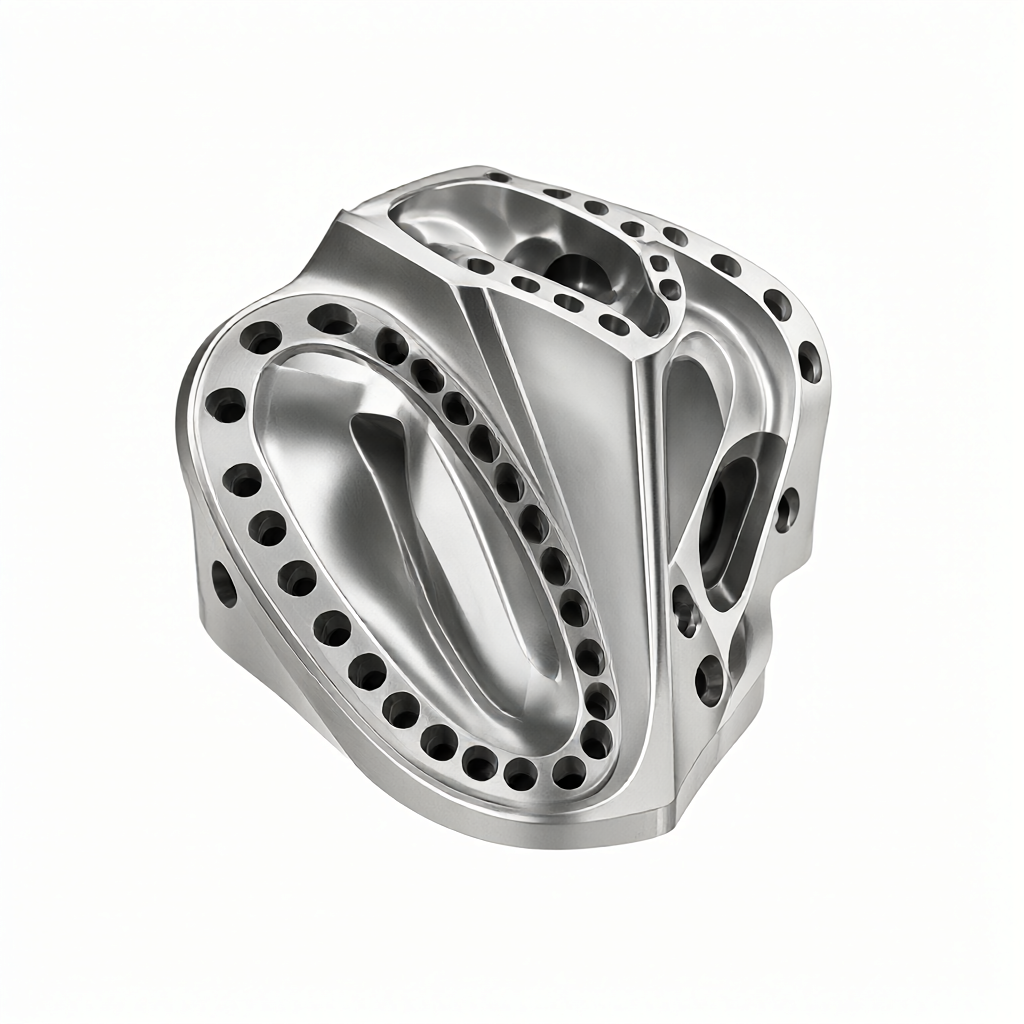
La stratégie de liaison et de serrage à cinq axes pour l'usinage CNC de pièces structurelles aérospatiales complexes est la technologie de base pour résoudre la fabrication efficace et précise de pièces à paroi mince, de forme spéciale et à cavité profonde. Pour les matériaux difficiles à usiner tels que les alliages de titane et les alliages à haute température, l'usinage traditionnel à trois axes est souvent confronté à des problèmes dimensionnels hors tolérance causés par l'interférence de l'outil, les marques de résidus d'outil, la déformation de serrage et la libération des contraintes. L'usinage simultané sur cinq axes peut maintenir le meilleur angle de coupe entre l'outil et la pièce grâce à un mouvement coordonné de l'outil sur cinq degrés de liberté, optimisant ainsi considérablement les conditions de coupe, améliorant la finition de surface et raccourcissant le temps de changement d'outil. Cet article fournit une analyse approfondie de la manière d'obtenir une cohérence et une fiabilité élevées dans la production de masse à partir des quatre dimensions de la planification du cheminement du processus, de la conception des dispositifs de serrage, de la compensation des erreurs et des critères d'acceptation, et aide les ingénieurs et les acheteurs à évaluer la force technique des fournisseurs.
Principe d'usinage de liaison à cinq axes et avantages technologiques des pièces structurelles aérospatiales
Les pièces structurelles de l'aviation, telles que les cadres de fuselage, les supports de train d'atterrissage et les carters d'accessoires de moteur, présentent généralement des surfaces de forme libre complexes et des systèmes de trous denses. Lors du traitement de ces caractéristiques, l'usinage sur trois axes nécessite souvent plusieurs retournements et serrages. L'erreur de positionnement cumulée est généralement importante, ce qui rend difficile le respect des exigences strictes de tolérance géométrique dans les dessins.
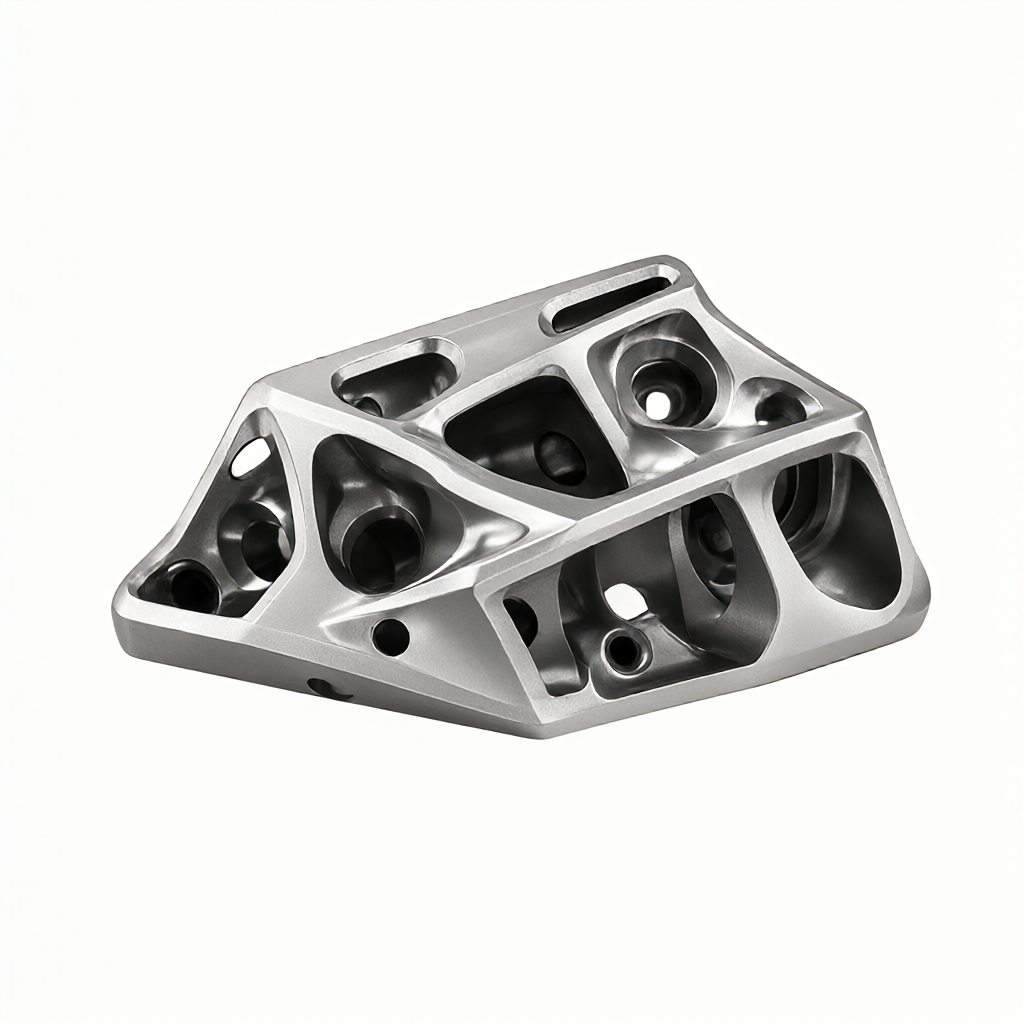
Un système d'usinage à cinq axes contient trois axes linéaires (X, Y, Z) et deux axes rotatifs (généralement appelés axes A/C ou B/C). Son principal avantage réside dans"Coupe constante"capacité. L'axe de l'outil peut toujours pointer vers la direction normale de la surface de la pièce ou maintenir un angle fixe pour empêcher la lame ou le manche de l'outil de heurter la surface non usinée de la pièce. Ce modèle de mouvement apporte les avantages techniques suivants :
- Améliorer la qualité des surfaces :En maintenant un angle de coupe constant, l'épaisseur de coupe est uniforme et les marques de vibrations causées par les changements de profondeur de coupe sont réduites. La valeur Ra de la rugosité de surface peut généralement être contrôlée dans une plage de 0,8 μm et peut atteindre Ra0,4 μm avec le traitement de finition.
- Optimiser la durée de vie des outils :Éviter les interférences avec la poignée de l'outil permet à l'outil de s'étendre plus court et d'avoir une meilleure rigidité. Dans le même temps, l'usure de l'outil est plus uniforme et la durée de vie globale est prolongée de 30 à 50 %.
- Réduisez le nombre de temps de serrage :Le traitement à multiples facettes est réalisé par un seul serrage, éliminant ainsi les erreurs accumulées causées par de multiples positionnements, ce qui est particulièrement critique pour les pièces structurelles intégrales.
Pour les matériaux difficiles à usiner tels que l'Inconel 718 ou le Ti-6Al-4V, la liaison à cinq axes apporte un refroidissement suffisant et une évacuation en douceur des copeaux, réduisant encore davantage le risque d'écrouissage et assurant la stabilité dimensionnelle.
Stratégies de serrage clés : contrôle de la rigidité, du positionnement et de la détente
La liaison à cinq axes résout le problème de « si le traitement peut être effectué », tandis que la stratégie de serrage détermine « si la précision du traitement peut être maintenue ». La plupart des matériaux de pièces d’aviation sont dans un état de recuit sans contrainte. Si le serrage est incorrect pendant le traitement, la libération des contraintes résiduelles entraînera la déformation des pièces après le desserrage. C’est la principale raison de la mise au rebut des lots.
Une stratégie de serrage efficace doit être suivie"Positionnement à six heures"principes et effectuer des ajustements en fonction des propriétés des matériaux :
- Combinaison d'adsorption sous vide et de compression mécanique :Pour les pièces à parois minces, une simple compression mécanique peut facilement provoquer des dépressions de surface. Il est recommandé d'utiliser un disque d'adsorption sous vide comme support de base pour éliminer les contraintes inférieures et d'utiliser uniquement une petite quantité de blocs de pressage mécaniques dans la direction perpendiculaire à la force de coupe. La force de pression doit être calculée par simulation FEM et est généralement contrôlée entre 0,5 et 1,5 MPa.
- Utilisation de pinces souples :Pour les pièces qui nécessitent une finition élevée et ne permettent pas de marques de serrage, la réserve de serrage souple peut être fraisée avant la découpe d'essai de la première pièce. Lors de la phase de finition, des pinces souples fraisées sont utilisées à la place des plaques de pression dures pour garantir la précision du positionnement et éviter d'endommager la surface usinée.
- Gestion des zones affectées par la chaleur :Le frottement de l'outil et la déformation du matériau pendant l'usinage génèrent de la chaleur. Pour les grandes pièces de boîte, il est recommandé d'utiliser du liquide de refroidissement pour pulvériser directement le point de coupe et limiter la puissance de la broche à moins de 80 % de la valeur nominale afin de réduire l'impact de la déformation thermique sur la précision dimensionnelle.
Lors de la sélection d'un appareil, vous devez également prendre en compte la plage des axes de rotation de la machine à cinq axes. Pour éviter les interférences entre l'outil et le dispositif à des angles extrêmes, une simulation complète de détection de collision avec le dispositif doit être effectuée dans le logiciel CAM.
Planification de trajectoire CAM : optimisation de trajectoire d'outil et vérification de simulation
La possibilité de tirer parti des avantages de la liaison à cinq axes dépend dans une large mesure de la sélection de la stratégie et du paramétrage du logiciel de FAO. Pour les pièces structurelles aérospatiales, les stratégies de routage courantes sont comparées comme suit :
| Nom de la stratégie | Fonctionnalités applicables | Analyse des avantages et des inconvénients |
|---|---|---|
| Finition de surface de révolution (Swarf) | Surfaces de forme libre, formes complexes | excellent:Le chemin est lisse, il n'y a pas d'outils résiduels et la qualité de la surface est élevée ;manque:Le temps de calcul est long et les exigences en matière de topologie du modèle sont élevées. |
| Finition polyédrique | Structure principalement plane avec de petits coins arrondis | excellent:Haute efficacité et planification simple ;manque:Il peut y avoir des marques de coupe aux coins arrondis, qui nécessitent un lissage ultérieur. |
| Forage/alésage | Trou profond, trou incliné, trou de positionnement | excellent:Positionnement automatique à cinq axes, alimentation verticale, évite le décalage du foret, bonne finition des parois des trous ;manque:Il existe des exigences concernant l'espace d'ouverture de la pince. |
| Traitement de nettoyage des coins | Angle droit interne, rainure profonde | excellent:Assurez-vous que les coins sont complètement dégagés et sans résidus ;manque:Utilisez un couteau de petit diamètre, peu rigide et facile à casser. L'alimentation doit être soigneusement contrôlée. |
Avant d'effectuer le traitement, il est nécessaire d'effectuer"Vérification de simulation hors ligne". Non seulement la collision entre l'outil et la pièce doit être vérifiée, mais également l'interférence physique entre l'outil, le porte-outil, le montage et la machine-outil elle-même (y compris la broche, le coulisseau et l'axe de rotation). Pour les lots clés, il est recommandé de générer un fichier de trajectoire temporelle avec une courbe d'alimentation et d'effectuer une vérification de marche à sec sur la machine-outil pour garantir que la logique du code G est correcte.
Méthodes d’essai et normes d’acceptation de tolérance
L'acceptation une fois le traitement terminé est essentielle pour confirmer l'efficacité du processus. Pour l’exigence de haute précision de ±0,01 mm, les pieds à coulisse conventionnels ne peuvent plus répondre à la demande et doivent s’appuyer sur les méthodes de détection suivantes :
- Machine à mesurer tridimensionnelle (MMT) :Utilisé pour l'inspection grandeur nature, en se concentrant sur la planéité, la coaxialité des trous et les tolérances géométriques. Pour la surface d'usinage à cinq axes, un trajet de palpage dense contenant des points limites et des points internes doit être conçu pour capturer la déformation de la surface.
- Scanner laser :Convient pour la comparaison globale des contours de grandes pièces à parois minces. En superposant les données du nuage de points sur le modèle de dessin, un chromatogramme est généré pour identifier rapidement les points chauds de déformation locale.
- Compteur de rugosité de Surface :Mesurez directement la valeur Ra des surfaces de contact critiques. La surface d'étanchéité pneumatique des pièces d'aviation nécessite généralement Ra≤0,8 μm. Avec un couteau de polissage à cinq axes, il devrait être capable de répondre à la norme de manière stable.
Lors de la phase de production en série, il est recommandé de mettre en œuvre"Inspection complète du premier article + inspection par échantillonnage de processus"Stratégie. La première pièce doit être vérifiée article par article par l'ingénieur qualité selon les dessins GD&T, et le rapport d'inspection est conservé ; pendant la production de masse, une inspection CMM complète est effectuée toutes les certaines quantités (par exemple toutes les 50 pièces), et le reste est inspecté de manière aléatoire pour les dimensions clés conformément aux normes AQL afin d'équilibrer les risques d'efficacité et de qualité.
Recommandations DFM et points d’évaluation technique des fournisseurs
Pour les acheteurs, il est crucial de communiquer avec les fournisseurs sur le DFM (Design for Manufacturability) avant de confier la transformation. Pour évaluer si une usine de traitement CNC a la capacité de produire en masse des pièces d'aviation complexes, vous devez prêter attention aux indicateurs techniques suivants :
- Configuration de l'appareil :S'il faut disposer d'un centre d'usinage à liaison à cinq axes au lieu d'un simple centre de fraisage latéral à quatre axes. La véritable liaison à cinq axes nécessite que deux axes de rotation se déplacent simultanément pour obtenir un lissage de surface complexe. ShowyMetal dispose de 72 équipements CNC, couvrant les centres d'usinage 3/4/5 axes et les machines composées de tournage et de fraisage, et dispose de la base matérielle pour des pièces aussi complexes.
- Programme de post-traitement :Différentes marques de machines-outils (DMG, Okuma, Haas, etc.) ont différents formats de code G. Le fait que le fournisseur dispose d'un post-processeur complet pour un modèle de machine spécifique détermine directement l'efficacité et la sécurité de la programmation.
- Expérience matérielle :Les paramètres de coupe (vitesse, avance, profondeur de passe) des matériaux difficiles à usiner nécessitent une grande quantité d'accumulation de données. Les fournisseurs expérimentés peuvent fournir des manuels de découpe spéciaux pour le TC4 et l'Inconel 718 et prouver la cohérence de leurs lots.
En outre, les capacités de traitement de l'apparence du fournisseur sont également des indicateurs de différenciation importants. Les pièces CNC de précision nécessitent souvent des traitements de surface tels que l'anodisation et le sablage. S’il y a des marques de pincement ou des rayures sur la surface, les processus ultérieurs de placage ou d’oxydation amplifieront les défauts. Par conséquent, examiner sa capacité à protéger l’apparence pendant le traitement est la clé pour garantir le rendement du produit final.
Que dois-je faire si l'usinage cinq axes de pièces d'aviation à parois minces est facile à déformer ?
Ce problème est principalement résolu en optimisant la méthode de serrage (telle que l'adsorption sous vide pour réduire les contraintes locales) et en réservant la marge de processus. Il est recommandé d'effectuer un revenu de détente avant la finition et d'utiliser la stratégie de « profondeur de passe symétrique » dans CAM pour réduire la force de coupe unilatérale.
L’usinage cinq axes est-il adapté aux petits lots de pièces structurelles complexes ?
Très applicable. Bien que le coût de la programmation sur cinq axes soit relativement élevé, pour les pièces complexes, cela peut réduire considérablement le nombre de temps de serrage et le temps de traitement des interventions manuelles, et peut en fait refléter des avantages d'efficacité plus élevés dans les scénarios de petits lots.
Comment vérifier si les capacités d'usinage à cinq axes du fournisseur sont authentiques ?
Les fournisseurs sont tenus de fournir des vidéos de simulation contenant les trajectoires des outils (telles que des vidéos Vericut), ou de fournir des objets réels d'usinage/finition grossiers avec des mouvements d'axe de rotation, et de vérifier si les traces de connexion de l'outil au niveau des joints d'angle sont évidentes. Il s’agit d’une base intuitive pour juger de la liaison à cinq axes.
Quel niveau la rugosité de surface de l’usinage cinq axes peut-elle atteindre ?
En bon état de l'outil et avec des paramètres corrects, la valeur Ra de finition peut généralement être stable entre 0,4 μm et 0,8 μm. Si une qualité supérieure est requise, un processus de finition peut être ajouté. À ce stade, il est nécessaire d'éviter de modifier de manière significative l'angle de l'axe de l'outil pour éviter les marques d'outil.
Comment contrôler la cohérence de l’usinage cinq axes en production de masse ?
Le cœur réside dans la standardisation et l’automatisation des luminaires. Utilisez des dispositifs de centrage automatique ou des arbres à expansion d'air et établissez une gestion stricte de la durée de vie de l'outil (remplacement forcé de l'outil en fonction du nombre de pièces ou du temps) pour garantir que l'état de coupe de chaque pièce se situe dans la plage d'usure optimale de l'outil.
Le traitement de pièces structurelles complexes pour l'aérospatiale n'est pas seulement une compétition entre les outils de coupe et les machines-outils, mais aussi une compétition entre l'accumulation de données de processus et les systèmes de contrôle qualité. Si vous avez des exigences de production en série pour des pièces aussi difficiles, il est recommandé d'envoyer les dessins et les exigences spécifiques du processus à une équipe professionnelle pour examen DFM. En démontrant des défis de tolérance et des propriétés de matériaux spécifiques, des solutions techniques ciblées et des évaluations de devis peuvent être rapidement obtenues, réduisant ainsi les coûts d'essais et d'erreurs et garantissant la livraison du projet dans les délais.



