





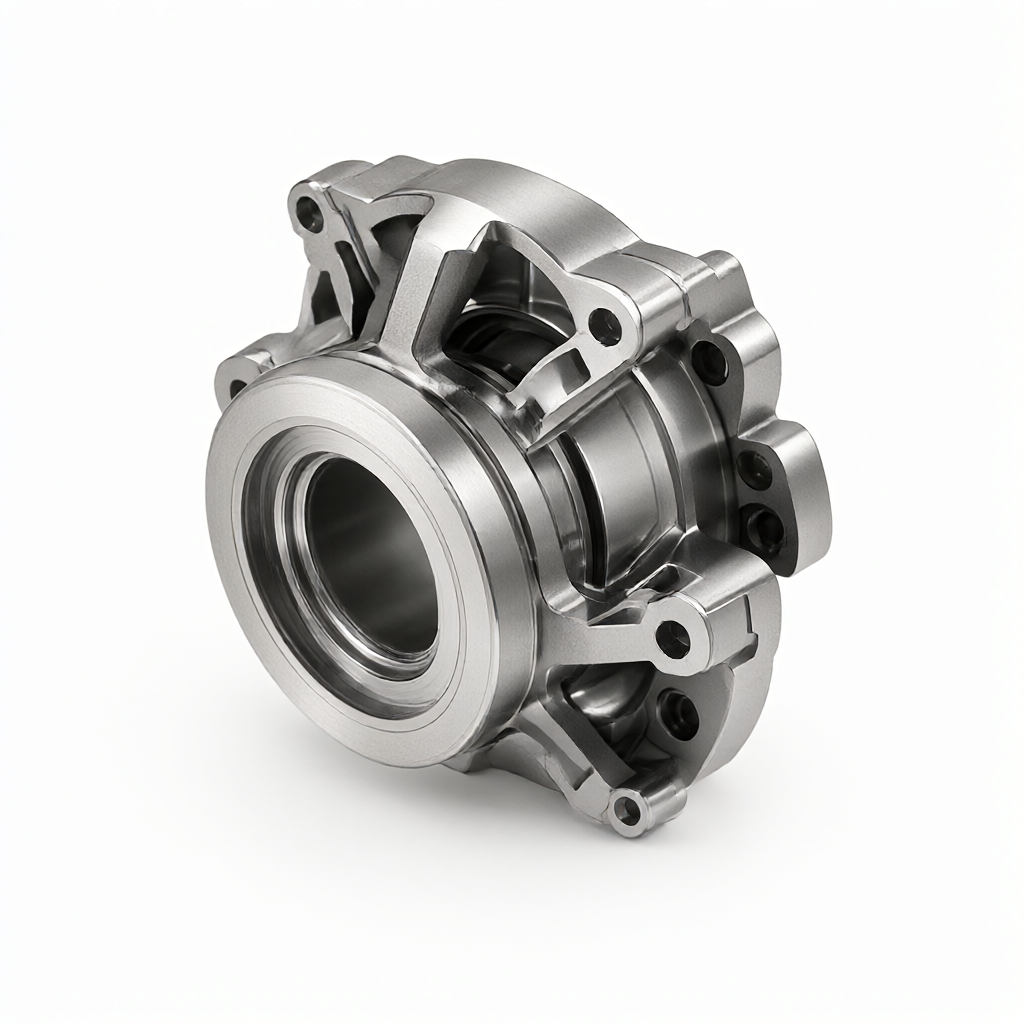
Logique fondamentale des dépassements de tolérance dans l'usinage CNC des pièces aéronautiques
Dans le domaine de l'aérospatiale, la stabilité dimensionnelle de l'usinage CNC de précision est directement liée à la sécurité de vol et à la fiabilité du montage. De nombreux ingénieurs constatent que même si les tolérances sur le plan sont clairement spécifiées, des écarts dimensionnels apparaissent fréquemment lors de la production en série. Cela est généralement le résultat de l'interaction entre les propriétés du matériau, la stratégie de processus et les méthodes d'inspection, plutôt qu'une erreur dans un seul maillon. Les alliages d'aluminium aéronautique (comme le 7075-T6) et les alliages de titane (comme le Ti-6Al-4V) présentent une haute rigidité mais sont sensibles à la déformation. Si la chaleur de coupe et le retour élastique après la relaxation des contraintes de serrage ne sont pas correctement estimés, la dimension finale risque de s'éloigner de la valeur théorique. Par conséquent, comprendre les causes systémiques des dépassements de tolérance est plus crucial que de simples ajustements des paramètres de la machine-outil. Pour les fabricants de pièces structurelles critiques, la mise en place d'un système en boucle fermée, de la gestion par lot du matériau jusqu'à l'inspection dimensionnelle complète, est la pierre angulaire pour garantir que chaque pièce aéronautique respecte des critères d'acceptation stricts.
Mécanismes de déformation du matériau et de relaxation des contraintes de coupe
Déformation non linéaire due à la relaxation des contraintes résiduelles
Les pièces structurelles aéronautiques sont souvent réalisées à partir de bruts forgés à paroi épaisse ou de pièces coulées, présentant une distribution complexe de contraintes résiduelles internes. Lors de la fraisage CNC qui retire la matière de surface, l'équilibre des contraintes existant est rompu. Lorsque la pièce est retirée de l'étau, les contraintes résiduelles se redistribuent, provoquant un cintrage ou un vrillage de la pièce. Cette déformation est généralement non linéaire et s'accumule avec la profondeur d'usinage. Par exemple, lors de l'usinage de grands renforts en alliage d'aluminium, si l'excédent est retiré en une seule passe excessive, la relaxation des contraintes au fond peut provoquer un bombement de la racine de l'aile, faisant dépasser la dimension de l'extrémité de l'aile au-delà de la limite supérieure. Pour éviter ce risque, une stratégie de fraisage par passes successives doit être adoptée, en divisant l'excédent total en trois phases (débrouissage, semi-finition, finition), en réservant une « couche tampon de contraintes » de 2-5mm entre chaque passe pour permettre à la pièce de se stabiliser avant la coupe suivante.
Influence de l'ordre entre le traitement thermique et l'usinage
La nuance du matériau détermine sa sensibilité à la déformation. L'état 7075-T651 présente une anisotropie ; si un recuit de détente des contraintes est nécessaire après l'usinage, la variation dimensionnelle augmentera considérablement. Il est généralement recommandé d'effectuer l'usinage de finition après le traitement de détente pour éliminer le dérive dimensionnelle causée par le traitement thermique. Pour les pièces en alliage de titane, en raison de leur faible conductivité thermique, la chaleur générée par la friction de coupe a tendance à s'accumuler, provoquant une dilatation thermique locale. Si le taux d'avance est trop élevé ou si la profondeur de passe est excessive, l'amplitude de la déformation thermique peut atteindre des dizaines de micromètres, dépassant largement la plage de contrôle au niveau micrométrique requise pour les moules de précision. Ainsi, l'utilisation d'outils de coupe haute température et la conception de rainures de cassage de copeau de grande taille pour les alliages de titane constituent les moyens technologiques essentiels pour contrôler les erreurs thermiques.
Analyse de l'interférence de l'étau et de la déformation de serrage
Les pièces aéronautiques ont des formes complexes et nécessitent souvent plusieurs retournements pour l'usinage. Un design inadapté de l'étau est une cause courante de dépassement de tolérance. Les étaux ayant une rigidité insuffisante ou des surfaces de contact inégales subissent une déformation élastique sous l'effet des forces de coupe. Cette déformation n'affecte pas seulement l'opération actuelle, mais devient également une source d'erreur de référence après retournement, ce qu'on appelle l'« erreur de transfert de référence ». Par exemple, lorsqu'on utilise une pince à trois mors pour serrer des pièces axiales allongées, les limites de coaxialité de la mécanique à trois mors et le faible nombre de points de contact des mors font que la linéarité de la pièce est facilement affectée par un serrage inégal. Il est recommandé d'utiliser des étaux hydrauliques ou des étaux spéciaux sur mesure, en appliquant une pression uniforme sur plusieurs points ou par aspiration sous vide, pour contrôler la déformation de serrage à moins de 0,005mm. Simultanément, les surfaces de contact entre l'étau et la pièce doivent être propres, afin d'éviter les décalages en axe Z causés par des épaisseurs de calage inégales. Pour les pièces de type boîte à paroi fine, l'utilisation de mandrins pneumatiques pour soutenir les parois internes des trous peut efficacement contrebalancer la déformation de retrait causée par les forces de coupe externes, garantissant l'uniformité de l'épaisseur de paroi.
Usure de l'outil et stratégies de compensation des paramètres de coupe
Optimisation des trajectoires d'outil et compensation dynamique de l'usure
L'outil s'use continuellement lors de la coupe à haute vitesse, en particulier en ce qui concerne les micro-écratements du tranchant et le délaminage du revêtement. Pour l'aluminium aéronautique, un équilibrage dynamique insuffisant de la porte-outil provoque des vibrations à haute fréquence, accélérant l'usure de l'outil et laissant des stries de vibration en surface. À la phase de programmation, une stratégie de coupe à l'envers (semicirculaire) doit être adoptée pour réduire les variations soudaines d'épaisseur de coupe et éviter une charge excessive sur l'outil. Les systèmes CNC modernes supportent la compensation de rayon d'outil et la compensation de l'usure de pointe, mais l'opérateur doit ajuster les valeurs de compensation en temps réel en fonction des résultats des coupes d'essai. Si la durée de vie de l'outil est instable en production en série, cela entraînera une dérive dimensionnelle progressive au sein du même lot. Il est conseillé d'établir un modèle de surveillance de la durée de vie de l'outil, en prédisant la durée de vie restante basée sur le courant de la broche ou le signal d'émission acoustique, et de remplacer l'outil de manière forcée avant qu'il n'atteigne la valeur critique d'usure, plutôt que de se fier uniquement à un comptage fixe. Pour les opérations de finition, il est généralement prévu un excédent de 0,01-0,02mm, qui est retravaillé par le dernier nouvel outil pour garantir la dimension minimale ; cette stratégie de « marge de sécurité » permet de compenser efficacement les variations dimensionnelles dues à l'usure de l'outil.
Erreurs du système CNC et technologies de compensation thermique
Les erreurs géométriques et thermiques des machines-outils à commande numérique sont des facteurs invisibles de dépassement de tolérance. L'erreur thermique provient principalement du déplacement axial causé par la montée en température du moteur de la broche, de la friction des glissières et des variations de température du lubrifiant. Lors des usinages de longue durée, la montée en température de la broche peut atteindre 10-20°C, entraînant un décalage systématique de l'erreur de positionnement en axe Z. Les systèmes de compensation thermique avancés utilisent un interféromètre à laser ou des capteurs de température pour surveiller en temps réel la température des glissières de chaque axe, et corrigent dynamiquement les valeurs de coordonnées via des algorithmes logiciels. Pour les équipements plus anciens, on peut faire entrer la machine dans un état d'équilibre thermique en établissant un programme de préchauffage stable (par exemple, un fonctionnement continu de 30 minutes). De plus, l'erreur de suivi (Servo Lag) du système CNC lors des phases d'accélération et de décélération peut provoquer des erreurs de contour. En réduisant la valeur réglée de l'accélération ou en optimisant les paramètres d'avance rapide de vitesse, l'influence de l'erreur de suivi sur la précision des surfaces complexes peut être réduite. Dans l'usinage des pièces aéronautiques, en particulier lorsque des configurations complexes à cinq faces sont impliquées, il est recommandé de réaliser régulièrement des tests de Reuleaux pour évaluer la perpendicularité entre les axes et s'assurer que les erreurs géométriques restent dans les limites tolérées.
Comparaison des causes courantes de dépassement de tolérance et solutions correctives
Différents modes de défaillance correspondent à différentes logiques de correction. Le tableau ci-dessous résume l'analyse des causes et les mesures correctives ciblées pour quatre phénomènes typiques de dépassement de tolérance dans l'usinage CNC aéronautique, à titre de référence pour les ingénieurs en technologie de fabrication :
| Phénomène de défaut | Causes principales | Caractéristiques typiques | Solution de correction et méthodes de vérification |
|---|---|---|---|
| Déflexion en forme de flèche à l'état libre | Relâchement inégal des contraintes résiduelles | Dépassement de l'aplomb après retournement, convexe au centre | Adoption de fraisage par étapes + stabilisation naturelle ; utilisation de supports en V pour l'usinage ; inspection dimensionnelle complète par CMM |
| Augmentation progressive des dimensions sur un lot | Usure cumulative de l'outil | Pièce d'entrée du lot conforme, pièce de fin du lot hors tolérance | Mise en place d'une alerte sur la durée de vie des outils ; maintien d'une épaisseur d'usinage de finition ; contrôle par échantillonnage des dimensions critiques toutes les 10 pièces |
| Dimensions conformes après serrage, hors tolérance après desserrage | Force de serrage excessive ou déformation élastique | Écarter en co-axialité entre le dispositif de préhension et la pièce | Optimisation de la rigidité du dispositif de préhension ; adoption de dispositifs hydrauliques ou à vide ; calcul de la déformation due au serrage et compensation inverse |
| Erreur cyclique à des positions spécifiques | Jeu radial de la broche ou précharge des roulements | Aspect ondulé cyclique sur la surface | Inspection des erreurs axiales/radiales de la broche par interféromètre laser ; regrappage ou remplacement des roulements ; vérification de la propreté du cône de porte-outil |
Système de contrôle qualité en boucle fermée et inspection de précision
Mesure par CMM et validation de la première pièce
L'acceptation des pièces aéronautiques repose généralement sur les exigences de l'AS9100, impliquant un contrôle 100% des caractéristiques critiques (KC). L'utilisation d'un CMM à 5 axes est un moyen fiable pour vérifier les dimensions spatiales complexes. Avant la mesure, un contrôle de la température ambiante est nécessaire ; l'écart de température doit être maintenu dans une tolérance de ±0,5℃ pour éviter les erreurs supplémentaires dues à la dilatation thermique. L'inspection de la première pièce ne consiste pas seulement à vérifier les dimensions, mais inclut également une évaluation globale de la justesse du trajectoire de l'outil, des risques d'interférence du dispositif de préhension et de la qualité de surface. Il est recommandé d'intégrer les points de mesure des dimensions critiques dans le système de coordonnées du programme pour réaliser une détection automatique et réduire les erreurs de lecture humaine. Pour les caractéristiques internes cachées, l'utilisation de la technologie de balayage optique permet d'obtenir des données nuage de points, à comparer au modèle CAD via des nuages d'écarts, affichant visuellement les zones de dépassement de tolérance et fournissant un support de données pour l'amélioration du processus.
Cohérence des lots et indice de capacité de processus
S'assurer uniquement du contrôle final est insuffisant ; il faut accorder une attention particulière à l'indice de capacité de processus (Cpk). Pour les pièces critiques aéronautiques, la valeur requise est généralement Cpk ≥ 1.33. En analysant les graphiques SPC (contrôle statistique des processus), il est possible d'identifier si les variations du processus sont dues à des causes spéciales (par exemple, différences de lot d'outils, fluctuations de dureté du matériau). ShowyMetal, en production en série, verrouille les paramètres de coupe via des fiches d'instructions opératoires standardisées (SOP) et établit une base de données associant la dureté du matériau à la durée de vie de l'outil. Lorsque une déviation de tendance du processus est détectée, le système déclenche automatiquement un mécanisme d'arrêt pour re-contrôle. Cette contrôle qualité préventif basé sur les données permet d'intercepter le risque de dépassement de tolérances avant l'expédition, garantissant que chaque lot de pièces aéronautiques livré au client possède une cohérence et une traçabilité élevées.
FAQ sur les problèmes courants de dimensions en CNC aéronautique
Quel est le retour élastique normal après fraisage des pièces aéronautiques en aluminium ?
La quantité de retour élastique dépend de l'épaisseur d'usinage de la barre, de l'épaisseur des parois et du temps de refroidissement. Généralement, les dimensions mesurées après 24 heures de repos suivant le fraisage de finition sont stables. Si aucun traitement de détente des contraintes n'est effectué, le retour élastique sur les pièces à parois minces peut atteindre 0,02-0,05mm. Il est recommandé d'établir le coefficient de retour élastique pour cette forme spécifique par une coupe d'essai sur la première pièce et d'appliquer une compensation inverse dans les étapes ultérieures.
Comment éviter le sur-usinage lors de l'usinage de surfaces courbes complexes aéronautiques sur un centre d'usinage 5 axes ?
Le sur-usinage est souvent causé par une erreur dans la définition de la longueur de buse (flute length) ou par une interférence du chanfrein de débroutage. Il est nécessaire d'utiliser le logiciel CAM pour effectuer une simulation de collision stricte, en vérifiant l'angle entre la sphère de l'outil et la normale de la pièce. Assurez-vous que le paramètre de longueur de buse soit supérieur à la portée de l'outil dans les conditions les plus défavorables, et effectuez une simulation à vide avant l'usinage réel, en particulier pour les trajectoires d'approche près des angles internes des cavités.
Quels sont les principaux facteurs causant le dépassement de tolérance lors de l'usinage des alliages de titane ?
Les principaux problèmes avec les alliages de titane sont la déformation thermique et l'usure de l'outil. Le faible coefficient de conductivité thermique entraîne des températures élevées dans la zone de coupe, provoquant une dilatation thermique locale significative de la pièce. En même temps, l'usure de l'outil est rapide, ce qui affecte la stabilité dimensionnelle. Il est nécessaire d'utiliser un lubrifiant de coupe puissant (émulsion mince ou lubrification par micro-lasure d'eau) et de réduire la vitesse de coupe, tout en augmentant le nombre de passes de finition, afin de contrôler les erreurs thermiques et l'accumulation d'usure.
Le dépassement de tolérance en CNC peut-il être corrigé par ajustement manuel ?
L'ajustement manuel est strictement interdit pour les pièces critiques aéronautiques. Le dépassement de tolérance implique généralement un échec du processus. Un léger sur-usinage (couche de surface) peut être masqué par polissage ou sablage, mais un dépassement des dimensions fonctionnelles affectant la résistance ou l'ajustement doit entraîner la mise au rebut et la refabrication. Un ajustement manuel aveugle peut détruire la distribution des contraintes et la durée de vie en fatigue d'origine de la pièce, ce qui viole les normes de sécurité aéronautique.
Comment assurer la cohérence des dimensions des petites séries de pièces aéronautiques ?
Les petites séries posent des défis de gestion de la durée de vie des outils. Il est recommandé d'adopter une stratégie de « contrôle pour chaque outil », où chaque nouvel outil usine une pièce et fait l'objet d'un contrôle dimensionnel complet, en enregistrant les tendances d'usure. Alternativement, laisser une épaisseur de finition plus importante et utiliser un outil de haute stabilité pour effectuer une finition unifiée en dernière étape. En même temps, renforcer le contrôle de la précision de repositionnement du dispositif de préhension pour assurer la cohérence entre plusieurs serrages.
Conclusion et soutien professionnel
La résolution des problèmes de dépassement de tolérance dans l'usinage CNC des pièces aéronautiques nécessite une collaboration interdisciplinaire entre science des matériaux, ingénierie des dispositifs de préhension, systèmes CNC et inspection de précision. Il n'existe pas de paramètres de process universels, seulement des solutions personnalisées adaptées aux caractéristiques spécifiques du produit. Si vous faites face à des défis de stabilité dimensionnelle dans la production en série de pièces de structure aéronautique, n'hésitez pas à nous envoyer vos plans et spécifications techniques. Notre équipe d'ingénierie, s'appuyant sur un parc de 72 machines CNC de haute performance et une expérience de contrôle qualité de bout en bout, élaborera pour vous un plan de usinage de précision incluant des recommandations DFM, la conception du dispositif de préhension et des stratégies d'atténuation des risques, afin de garantir la livraison du projet dans les délais et avec une haute qualité.



