





Sélection des liquides de refroidissement et stratégies anticorrosion pour l'usinage CNC de pièces aérospatiales en alliage de titane
Dans la fabrication aérospatiale, les alliages de titane (tels que Ti-6Al-4V) sont largement utilisés en raison de leur rapport résistance/poids élevé et de leurs propriétés de résistance à la fatigue, mais leur faible conductivité thermique (environ 6-7 W/m·K) et leur forte activité chimique les rendentSélection du liquide de refroidissement pour l'usinage CNCDevenez une variable clé du processus affectant l’intégrité de la surface et la structure métallographique interne de la pièce. Un liquide de refroidissement inapproprié peut provoquer une usure rapide de l'outil, une déformation thermique excessive de la pièce et, plus grave encore, des défaillances cachées telles qu'une fragilisation par l'hydrogène ou une corrosion intergranulaire. Cet article abordera le schéma de refroidissement adapté à l'usinage CNC de précision des alliages de titane en fonction de la force de coupe, de la densité du flux thermique et du mécanisme de corrosion des matériaux, et analysera le processus de traitement anticorrosion pour aider les ingénieurs à équilibrer l'efficacité du traitement, la maintenance de la précision et le coût de la production de masse.
La logique sous-jacente des exigences de refroidissement pour les caractéristiques de coupe des alliages de titane
La difficulté de couper les alliages de titane provient principalement des propriétés uniques de leur matériau. Tout d’abord, le titane est un élément qui absorbe fortement l’hydrogène. À haute température, il réagit facilement avec les produits chimiques présents dans le fluide de coupe ou avec l'humidité ambiante, pénétrant dans les joints des grains et provoquantFragilisation par l'hydrogène, réduisant la ductilité du matériau. Deuxièmement, la conductivité thermique de l’alliage de titane n’est que de 1/8 de celle de l’acier. La chaleur de coupe est principalement concentrée dans la zone avant de l'outil et dans la fine couche à la surface de la pièce. Si le refroidissement est insuffisant, la température locale peut rapidement dépasser le point de transformation de phase, modifiant la structure métallographique de la surface et introduisant une contrainte de traction résiduelle.
- Priorité gestion thermique :Le liquide de refroidissement doit avoir une capacité thermique spécifique élevée pour éliminer rapidement la chaleur de la zone de coupe et éviter une défaillance brûlante de l'outil.
- Chimiquement inerte :La formule doit être neutre ou faiblement alcaline pour éviter que les acides forts ou les composés contenant du soufre et du chlore ne corrodent la matrice de titane et empêchent la fissuration par corrosion sous contrainte.
- Bilan de lubrification et de refroidissement :Bien que les alliages de titane reposent principalement sur le refroidissement plutôt que sur la lubrification soluble dans l’huile, les additifs extrême pression peuvent contribuer à réduire l’usure de l’adhésif.
Analyse comparative des types de liquides de refroidissement couramment utilisés dans le traitement des alliages de titane
Pour l'usinage CNC des alliages de titane, les fluides de refroidissement courants comprennent les fluides de coupe solubles dans l'eau, la lubrification en quantité minimale (MQL) et les fluides de coupe entièrement synthétiques. Lors du choix, vous devez non seulement examiner les performances antirouille, mais également faire attention à ses données corrosives sur le métal titane. Le tableau suivant compare les performances de trois solutions traditionnelles en matière de traitement du Ti-6Al-4V :
| type de média | Ingrédients/concentrations typiques | Efficacité thermique (W/m²K) | Risque de corrosion du titane | Scénarios applicables, avantages et inconvénients |
|---|---|---|---|---|
| Fluide de coupe semi-synthétique/entièrement synthétique soluble dans l'eau | Inhibiteur de rouille contenant du chlore, concentration 5-10 % | Élevé (500-1000) | risque élevé(si contenant du chlore libre) | La dissipation thermique la plus rapide, adaptée au fraisage 5 axes à grande vitesse. Cependant, une formule sans chlore ou à faible teneur en chlore doit être utilisée, sinon elle provoquera facilement une corrosion par piqûre. |
| Lubrification en quantité minimale (MQL) | Base d'huile végétale + fines particules de brouillard, débit 10-50 ml/h | Moyen (repose principalement sur le flux d'air pour la dissipation de la chaleur) | faible risque | Respectueux de l'environnement, pas de frais d'élimination des déchets liquides. Cependant, la capacité de refroidissement est limitée et ne convient qu'au perçage ou au fraisage de contours à des vitesses inférieures. |
| Huile de coupe entièrement synthétique, non soluble dans l'eau | Additif extrême pression, huile pure | Faible (50-100) | faible risque | Excellent pouvoir lubrifiant, inhibe la tumeur du couteau. Cependant, il a une mauvaise dissipation de la chaleur et ne convient pas au rainurage sous forte charge ou au traitement de cavités profondes. Il doit être équipé d'un refroidissement par air. |
Pour les pièces structurelles clés de l'aviation, il est recommandé d'utiliserFluide de traitement spécial en alliage de titane. Ce type de liquide est généralement basé sur des inhibiteurs de rouille organiques sans chlore et la valeur du pH est contrôlée entre 8,5 et 9,5, ce qui garantit non seulement la protection par passivation du titane, mais offre également des performances extrême pression suffisantes. Il est strictement interdit d'utiliser une huile antirouille générale contenant du nitrite, car le nitrite réagira avec le titane à haute température et pression pour former des composés instables.
Traitement anticorrosion et spécifications de nettoyage pendant le traitement
Après le traitement, si le liquide de coupe résiduel à la surface des pièces en titane n'est pas éliminé à temps, des cellules de corrosion électrochimique se formeront dans les interstices, notamment dans les environnements humides. Le traitement anticorrosion n’est pas un simple coup d’essuyage, mais un procédé de nettoyage standardisé :
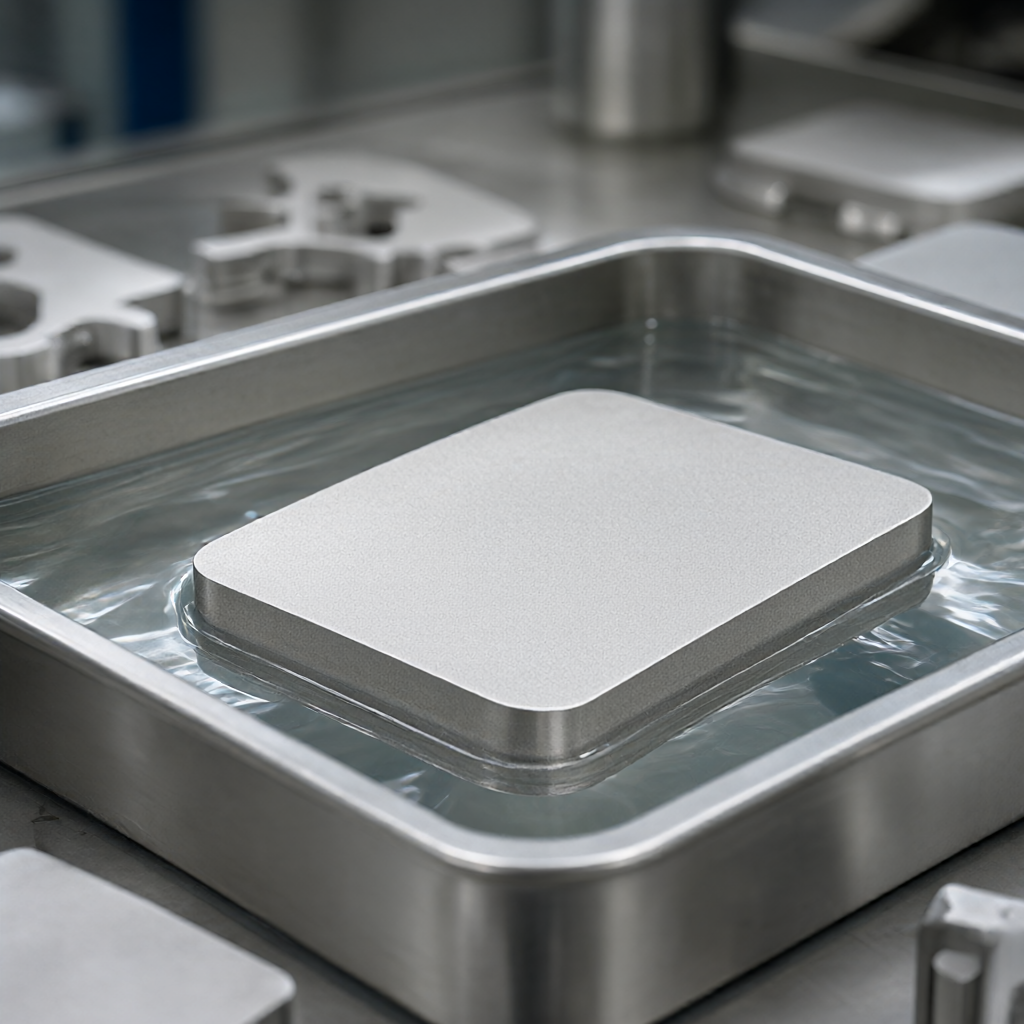
- Élimination de l'huile par ultrasons :Utilisez un dégraissant neutre ou faiblement alcalin et effectuez un nettoyage par ultrasons à 40-60°C pour éliminer les résidus de liquide de coupe attachés aux micropores et aux filetages.
- Rinçage à l'eau pure :De l'eau désionisée avec une résistivité supérieure à 1 MΩ·cm doit être utilisée pour le rinçage afin d'éviter que les ions calcium et magnésium présents dans l'eau du robinet ne forment une couche de tartre sur la surface du titane.
- Séchage en phase vapeur/séchage à l'air :Évitez les traces d'eau laissées par le séchage naturel à l'air. Il est recommandé d'utiliser un séchage à l'air comprimé ou un séchage à l'air chaud à basse température pour éviter la rétention d'humidité.
- Traitement de passivation (facultatif) :Pour les pièces stockées pendant une longue période ou exposées à des environnements corrosifs, de l'acide chromique ou un liquide de passivation sans chrome peuvent être appliqués pour former un film de passivation transparent et améliorer la résistance au brouillard salin.
Attention particulière :Ne pas utiliser de brosses métalliques ni de toiles émeriNettoyez les pièces en titane à la main car les débris d'usure, s'ils sont incrustés dans la surface, peuvent devenir une source de concentration de contraintes et un point de départ de corrosion. La modification de la surface doit être effectuée par polissage chimique ou meulage électrolytique.
Effet du choix du liquide de refroidissement sur la précision dimensionnelle et la rugosité de la surface
L'efficacité du refroidissement affecte directement l'allongement thermique de l'outil. Dans le traitement des alliages de titane, bien que le coefficient de dilatation thermique de l'outil soit faible, les températures locales élevées entraîneront un léger retrait du tranchant ou une augmentation de l'usure, affectant ainsi la stabilité dimensionnelle. L'utilisation d'un liquide de refroidissement à haute efficacité peut prolonger la durée de vie de l'outil de 30 à 50 % et maintenir un niveau de rugosité de surface plus stable de Ra 0,4 à 0,8 μm.
Lors de l'usinage réel, il est recommandé de surveiller la température du liquide de coupe. Si la température de circulation du liquide de refroidissement dépasse 40°C, l'efficacité de la dissipation thermique diminuera. À ce stade, le débit doit être augmenté ou la disposition des canalisations de refroidissement doit être améliorée pour garantir que la buse soit directement dirigée vers le point de coupe. Pour un usinage de précision de liaison à cinq axes, utilisezRefroidissement directionnel haute pression(Pression > 70 bar) peut éliminer efficacement les copeaux et réduire le coefficient de frottement, réduisant ainsi considérablement l'ondulation de la surface (valeur Wt).
Critères d'acceptation et évitement des modes de défaillance courants
Avant la livraison des pièces aéronautiques, en plus du contrôle dimensionnel régulier, un contrôle non destructif (NDI) doit être effectué pour vérifier les défauts potentiels :
- Contrôle métallographique :Polissez électrolytiquement et gravez les sections critiques pour vérifier la présence de fissures induites par l'hydrogène ou d'une épaisseur excessive de couche écrouie. La profondeur de la couche écrouie doit être contrôlée entre 20 et 50 μm. Une profondeur trop grande augmentera le risque d'amorçage de fissures de fatigue.
- Essai au brouillard salin :Si les pièces nécessitent une résistance à la corrosion, un test au brouillard salin neutre (NSS) est requis, qui nécessite généralement une pulvérisation continue pendant 48 à 96 heures sans rouille rouge. Les pièces en titane non passivées devraient fonctionner mieux que l'acier au carbone dans ce test, mais si elles ne sont pas soigneusement nettoyées, les joints peuvent se corroder en premier.
- Contrôle par ressuage fluorescent (FPI) :Utilisé pour détecter les microfissures de surface, notamment les fissures intergranulaires causées par les contraintes thermiques.
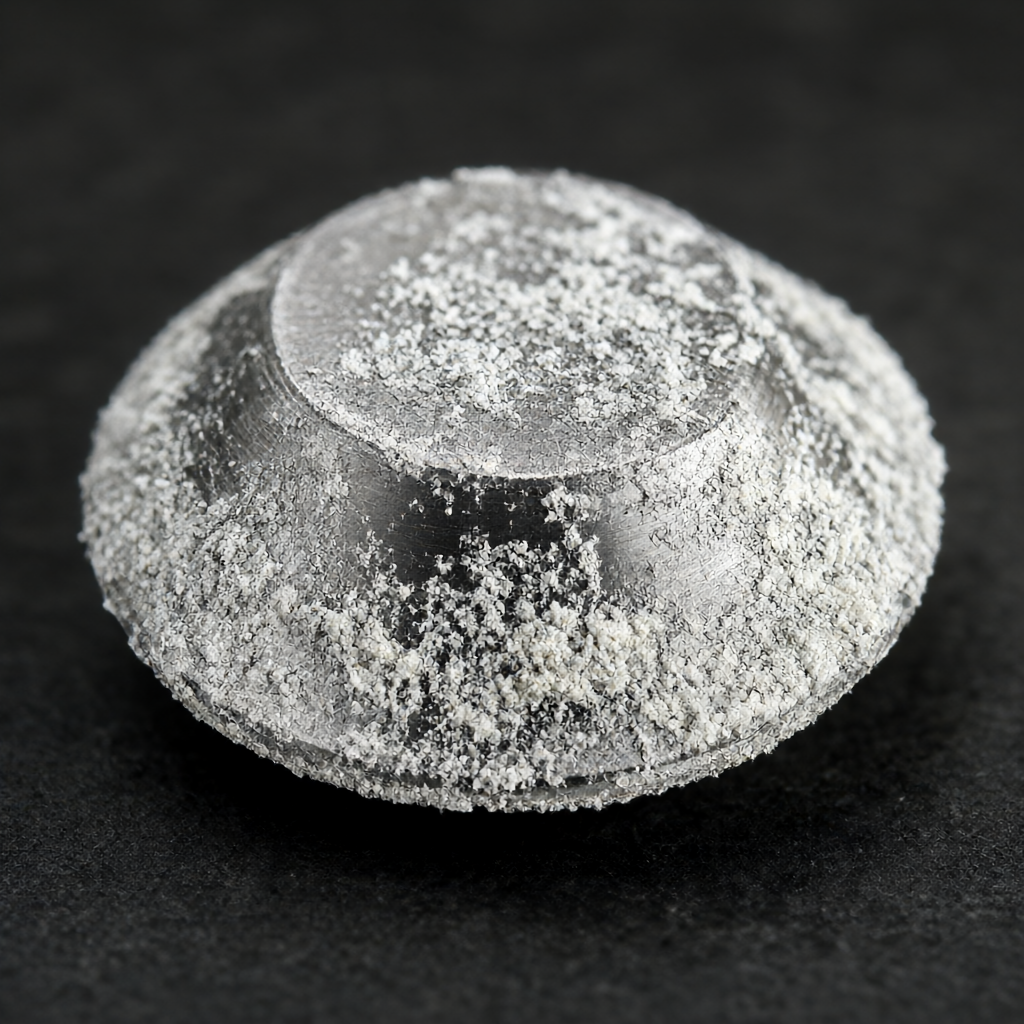
Si des produits de corrosion en poudre blanche (communément appelés « givre de titane ») se trouvent à la surface des pièces, cela est généralement dû à des contaminants mélangés au liquide de refroidissement ou à un nettoyage incomplet. A ce stade, un nettoyage chimique et une passivation doivent être effectués à nouveau. Ne meulez pas trop profondément pour éviter d'endommager l'épaisseur de paroi conçue.
Foire aux questions (FAQ)
Le liquide de coupe contenant du chlore peut-il être utilisé pour le traitement des alliages de titane ?
Fortement recommandé d'éviter. Bien que les fluides de coupe contenant du chlore soient efficaces sur l'acier, les ions chlorure libres sont extrêmement corrosifs pour le titane et peuvent facilement conduire à une corrosion par piqûre et à une fissuration par corrosion sous contrainte. Un fluide de traitement spécial pour alliages de titane sans chlore doit être utilisé.
La lubrification minimale (MQL) est-elle adaptée au fraisage à grande vitesse des alliages de titane ?
La capacité de dissipation thermique du MQL est plus faible que celle du refroidissement liquide et ne convient pas aux opérations de fraisage à charge élevée et à grande vitesse. Il est plus adapté au perçage ou au tournage à basse vitesse, et le débit d'injection et l'effet d'atomisation doivent être strictement contrôlés, sinon un refroidissement insuffisant entraînera un émoussement rapide de l'outil.
Comment stocker longtemps les pièces en titane traitées pour éviter la corrosion ?
Les pièces en titane doivent être conservées sèches et propres. Il est recommandé de l'envelopper avec du papier antirouille en phase vapeur ou un film antirouille et de le stocker dans un environnement avec une humidité relative inférieure à 40 %. Évitez tout contact direct avec le cuivre, l'aluminium et d'autres métaux pour éviter la corrosion galvanique.
Comment surveiller la concentration du liquide de refroidissement avec la plus grande précision ?
Il est recommandé d'utiliser un réfractomètre pour surveiller la concentration du concentré plutôt que de se fier uniquement à la conductivité. En même temps, vérifiez quotidiennement la valeur du pH. S'il s'écarte de la valeur de base ±0,5, le liquide de coupe doit être ajusté ou remplacé pour éviter qu'un déséquilibre acide ou alcalin ne corrode la matrice en titane.
Dans quelles circonstances la fragilisation par l’hydrogène est-elle la plus susceptible de se produire ?
La fragilisation par l'hydrogène se produit principalement lors des étapes de traitement thermique ou de nettoyage post-traitement. Si les pièces restent trop longtemps pendant le nettoyage à l'eau à haute température et haute pression, ou si les contraintes ne sont pas éliminées à temps après le soudage/le traitement, des atomes d'hydrogène peuvent pénétrer dans les joints de grains. La pratique standard consiste à effectuer un nettoyage et un séchage approfondis immédiatement après le traitement, ainsi qu'un recuit sous vide si nécessaire pour diffuser l'hydrogène.
Conclusions et recommandations d’action
La qualité d'usinage des pièces aérospatiales en alliage de titane dépend pour trois tiers de la qualité des outils de coupe et de soixante-dix pour cent de la qualité de traitement du système de refroidissement et de nettoyage. La sélection du bon liquide de refroidissement sans chlore et la mise en œuvre d'un processus de nettoyage anticorrosion standardisé sont essentielles pour éliminer les défaillances cachées et garantir la cohérence des lots. Pour les commandes par lots qui recherchent une haute précision (± 0,01 mm) et une finition élevée (Ra 0,4 μm), il est crucial d'établir des fichiers de gestion des liquides de refroidissement traçables.
Si vous développez des pièces en titane ou êtes confronté à des problèmes de cohérence d'usinage, n'hésitez pas à envoyer des dessins et des exigences techniques à notre équipe d'ingénierie. Nous vous recommanderons des solutions de refroidissement et des processus de post-traitement adaptés en fonction des caractéristiques géométriques spécifiques de vos pièces (telles que des cavités profondes, des parois minces), et fournirons une assistance technique complète, depuis la vérification de la découpe d'essai jusqu'à la production en série.



