





Dans le domaine aérospatial, les pièces en alliage d'aluminium supportent souvent des charges alternées complexes, et les contraintes résiduelles générées lors de l'usinage sont la principale cause de déformation, de dérive dimensionnelle et même de rupture précoce par fatigue. Par conséquent, maîtreUsinage CNC de pièces aérospatiales en alliage d'aluminium et recuit de détenteLe savoir-faire est crucial. Cet article fournira une analyse approfondie de la fenêtre de température, du contrôle de la vitesse de refroidissement, de la méthode de détection des contraintes résiduelles et de la stratégie de combinaison avec le processus CNC de traitement thermique de recuit pour aider les ingénieurs et le personnel d'approvisionnement à développer un itinéraire de processus robuste pour garantir que les pièces structurelles conservent une stabilité dimensionnelle et une fiabilité extrêmement élevées tout au long du cycle de vie.
Le mécanisme physique et les objectifs fondamentaux du recuit de soulagement du stress
Lors des processus de coupe des alliages d'aluminium tels que le fraisage et le tournage, le contact à grande vitesse entre l'outil et la pièce produira une déformation plastique locale et des zones à haute température. Pendant le refroidissement, la tendance de la structure de surface à subir une transformation de phase martensitique ou similaire est limitée, et le retrait de la structure interne est bloqué, bloquant ainsi la contrainte résiduelle de traction ou de compression. Pour les alliages d'aluminium de qualité aéronautique (tels que 7055, 2024, 6061, etc.), si ces contraintes dépassent 20 à 30 % de la limite d'élasticité du matériau, il est facile de provoquer l'apparition de fissures sous des charges de service superposées.
- Réduire les pics de stress internes: En chauffant le matériau dans la zone de récupération dynamique, la distorsion du réseau est éliminée et le niveau de contrainte est généralement réduit de 80 à 95 %.
- Empêcher la déformation du traitement: Éliminez le déséquilibre des contraintes, garantissez la précision dimensionnelle des profils de précision après finition et évitez les distorsions de plus de 0,02 mm pouvant survenir au cours des mois suivants.
- Améliorer la durée de vie en fatigue: Éliminer les sources de contraintes de traction et améliorer la résistance à la fatigue, qui est l'un des indicateurs clés pour l'acceptation des pièces structurelles aérospatiales.
Remarque : Le recuit de détente n'est généralement pas utilisé pour modifier les propriétés mécaniques macroscopiques des alliages d'aluminium (telles que la résistance à la traction). Son objectif est de « maintenir la taille » et de « maintenir la sécurité » plutôt que de renforcer le matériau.
Fenêtres de température de détente pour les alliages d'aluminium d'aviation couramment utilisés
Les différentes qualités d'alliages d'aluminium présentent d'énormes différences dans leur sensibilité au traitement thermique. Une mauvaise température peut provoquer un vieillissement naturel excessif (pour les alliages durcissables par vieillissement) ou donner lieu à des grains grossiers. Voici les paramètres de relaxation des contraintes recommandés pour plusieurs alliages d'aluminium d'aviation courants :
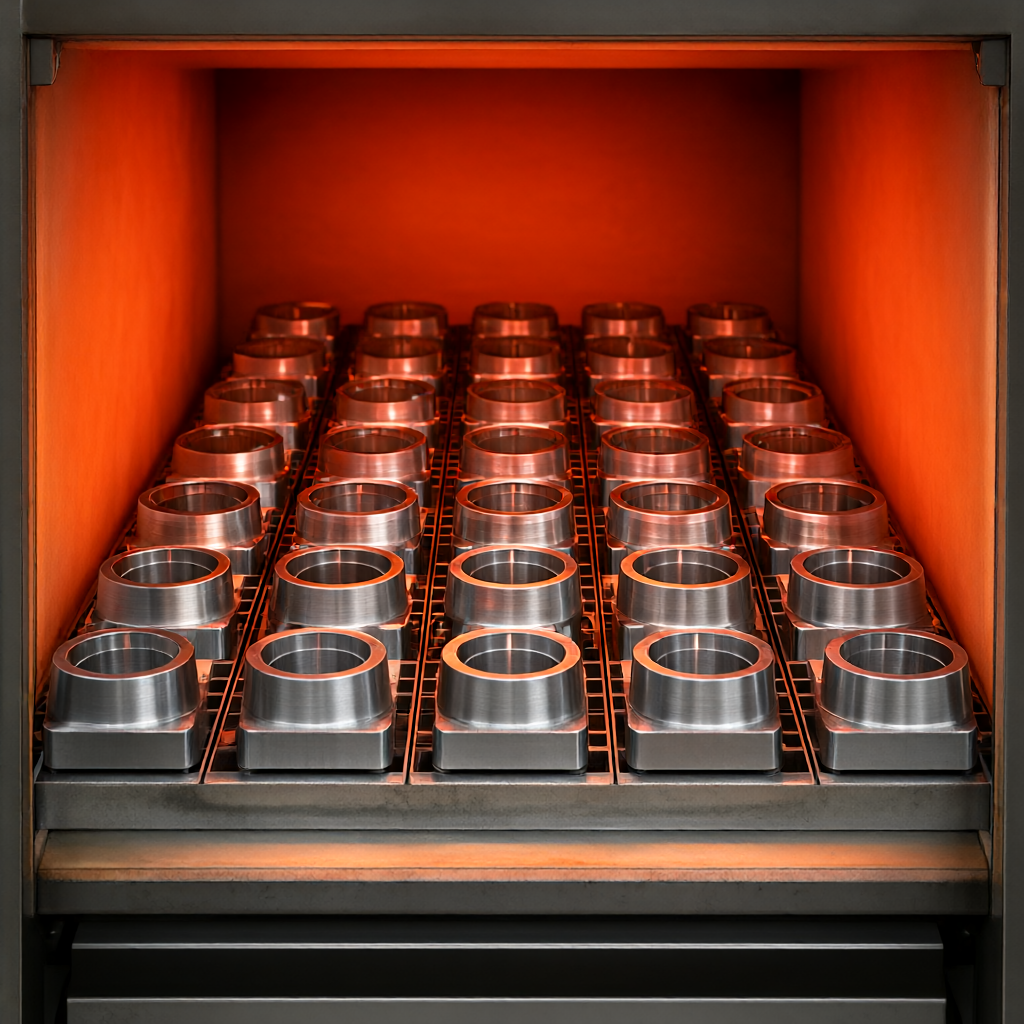
- Série 2xxx (telle que 2024-T3): Température recommandée 250°C ± 10°C. Cet alliage contient du cuivre et est sensible à la température. Il est strictement interdit de dépasser 260 °C, sinon cela provoquerait une corrosion des limites des grains et réduirait la résistance à la fatigue par corrosion. Le temps de maintien est généralement de 1 heure/pouce d'épaisseur.
- Série 6xxx (telle que 6061-T6, 400°C): Refroidir avec le four ou contrôler la vitesse du ventilateur pour s'assurer que la différence entre la température à cœur et la température de surface ne dépasse pas 15°C.
- Zone de refroidissement rapide (température 100 pièces
Élimine complètement le stress de coupe ; les dimensions de finition sont plus stables ; adapté à la production de masse La dureté diminue après recuit et les outils de finition s'usent rapidement ; il faudra peut-être le resserrer, ce qui entraînera un risque d'erreurs accumulées. Plan B : Semi-finition brute suivie d'un recuit local Découpage → rugueux/semi-finition → soulagement local des contraintes (basse température et temps court) → fin Alliage d'aluminium 7xxx de haute dureté, petits lots de pièces de grande valeur Conserve la majeure partie de la résistance T6/T7 ; petit changement dans les performances de coupe ; haute précision Soulagement du stress incomplet ; si la pièce présente une zone de transition d'épaisseur, elle peut encore se déformer ; la fenêtre de processus est étroite et difficile à standardiser Plan C : Pressage à froid au lieu de recuit Découpage → Ébauche → Laminage profond/grenaillage → Finition Trous de boulons porteurs et pièces soumises à des exigences élevées en matière de fatigue Introduire une contrainte de compression bénéfique ; pas besoin d'équipement de traitement thermique ; processus court Ne peut pas éliminer le stress thermique global ; convient uniquement aux zones sensibles à la fatigue de surface ; difficile d'ajuster les paramètres du processus Pour la plupart des accessoires d'aviation en vrac (tels que les supports de capteurs, les joints de tuyaux) entrepris par ShowyMetal, il est recommandéPlan A. Bien que l'efficacité de finition diminue légèrement après le recuit, en optimisant les revêtements d'outils (tels que PVD TiAlN) et les stratégies de micro-alimentation, l'impact peut être compensé et échangé contre un taux de réussite de 100 % et une stabilité dimensionnelle du produit final.
Foire aux questions (FAQ)
L'alliage d'aluminium a-t-il besoin d'un traitement de vieillissement après un recuit de détente ?
Cela dépend de la série d'alliages. Pour les séries 1xxx ou 5xxx qui ne sont pas durcissables par vieillissement, aucun vieillissement supplémentaire n'est requis après la relaxation des contraintes. Pour les séries 2xxx, 6xxx et 7xxx durcissables par vieillissement, si des matériaux de trempe T6 ou T73 sont utilisés, le recuit de détente peut inverser partiellement l'effet de renforcement. Habituellement, le processus est réglé sur un « refroidissement lent par isolation » plutôt que sur un processus de précipitation complet. Si la force doit être restaurée ultérieurement, il faudra refaire un vieillissement artificiel, mais cela réintroduira du stress. Par conséquent, la meilleure stratégie consiste à contrôler la température de recuit afin que tout en éliminant les contraintes internes, la phase de précipitation (zone GP, etc.) ne grossisse pas, conservant ainsi le niveau de résistance d'origine.
Comment juger si le recuit de détente est « suffisant » ?
Principalement basé sur deux indicateurs : Premièrement, si la contrainte de traction résiduelle de surface détectée par diffraction des rayons X est inférieure à la valeur de spécification (généralement



