





Dans le domaine aérospatial,Traitement des pièces en alliage de titaneLe contrôle de tolérance et la qualité de la couche d'oxyde de surface déterminent directement la précision de l'assemblage et la durée de vie en fatigue. En prenant comme exemple le TC4 (Ti-6Al-4V) couramment utilisé, le contrôle de la déformation thermique pendant la coupe, l'usure des outils et l'uniformité de l'épaisseur du film après le traitement de surface sont les principaux indicateurs qui préoccupent le plus le personnel d'approvisionnement technologique et de R&D. Basé sur une expérience réelle de fabrication, cet article fournit une analyse approfondie de la stratégie de gestion des tolérances depuis les matières premières jusqu'aux pièces finies, et comment garantir la cohérence et la résistance à la corrosion de la couche d'oxyde sur des surfaces à parois minces ou courbes complexes grâce à l'optimisation des processus, fournissant une base technique vérifiable pour la sélection des projets et l'évaluation des devis.
Effet des propriétés des matériaux en alliage de titane sur les tolérances d'usinage de précision
Difficultés de découpe et risque de dérive de tolérance de l'alliage TC4
Le TC4 (Ti-6Al-4V) est l'alliage de titane le plus utilisé dans l'aérospatiale. Sa conductivité thermique n'est que d'environ 1/7 de celle de l'acier. L’accumulation de chaleur de coupe peut facilement conduire à une élévation locale de la température de la pièce, provoquant ainsi une dérive dimensionnelle. À haute température, les alliages de titane ont une forte affinité avec les outils de coupe et ont tendance à coller, ce qui entraîne une usure accélérée des outils et une intégrité de surface réduite. Pour les pièces structurelles aérospatiales soumises à des exigences de tolérance strictes, si les paramètres de coupe sont incorrects, des écarts dimensionnels de l'ordre du micron s'accumuleront avec le lot, affectant l'assemblage final.
- Exigences rigides :Lors du traitement de pièces à paroi mince (épaisseur de paroi <2 mm), des fixations et des supports à haute rigidité doivent être utilisés pour éviter les écarts de planéité ou de verticalité causés par la déflexion provoquée par les forces de coupe.
- Sélection d'outils :Il est recommandé d'utiliser des outils de coupe en carbure monobloc et d'utiliser un revêtement TiN ou AlTiN pour réduire le coefficient de frottement et réduire l'interférence de la force de coupe sur la précision dimensionnelle.
- Tolérance réservée :Pour les dimensions critiques, il est recommandé de réserver une surépaisseur de meulage ou de finition de 0,02 à 0,05 mm sur la base du dessin afin d'éliminer la contrainte résiduelle de déformation thermique après le fraisage.
Stratégies de soulagement du stress et de stabilisation de la tolérance
Il existe d’importantes contraintes résiduelles à l’intérieur des pièces forgées ou moulées en alliage de titane. S'il n'est pas libéré à temps après le traitement, une lente relaxation des contraintes se produira en quelques semaines, voire quelques mois, entraînant une déformation des pièces. Pour les pièces aérospatiales de haute précision, il est recommandé d'adopter le processus « ébauche - vieillissement - finition - vieillissement à nouveau - finition finale ». Plus de 80 % des contraintes sont libérées grâce au traitement thermique intermédiaire et la stabilité dimensionnelle finale peut être contrôlée à ± 0,01 mm près, répondant ainsi aux exigences strictes de l'assemblage aérospatial.
Norme de contrôle de la couche d'oxyde de surface de qualité aérospatiale
Fonction de la couche d'oxyde et base de sélection de l'épaisseur du film
Bien que la couche d'oxyde naturelle (film de passivation) de l'alliage de titane soit résistante à la corrosion, elle est facilement endommagée à haute température, dans un environnement d'humidité élevé ou dans un environnement d'impact. L'anodisation épaissit électrochimiquement la couche d'oxyde, offrant ainsi une résistance à l'usure et une isolation supplémentaires. Dans les pièces aérospatiales, le choix de l’épaisseur du film est généralement basé sur des exigences d’isolation ou de résistance à l’usure :
- Membrane standard (Type II) :L'épaisseur est d'environ 5 à 25 μm, ce qui améliore principalement la résistance à la corrosion et convient aux pièces conductrices non isolées.
- Oxydation dure (Type III) :L'épaisseur peut atteindre 50-250 μm et la microdureté est considérablement améliorée. Il convient aux pièces à friction et à usure élevées, mais il convient de prêter attention à la fragilité de la couche de film.
Il convient de noter que l’épaisseur de la couche d’oxyde est fortement affectée par la température du substrat. Les alliages de titane conduisent lentement la chaleur. Si la circulation du liquide du bain est mauvaise ou si la densité de courant est trop élevée, une surchauffe locale rendra la couche de film lâche et poreuse, et même la matrice se ramollira. Par conséquent, les grandes pièces doivent utiliser une technologie de courant pulsé ou de refroidissement dynamique pour garantir une épaisseur de film uniforme.
Évitement des défauts de couche d’oxyde et contrôle qualité
Les défauts courants de la couche d'oxyde comprennent les brûlures, les cloques, le pelage et la couleur inégale, qui sont principalement causés par un prétraitement incomplet, des impuretés excessives dans le bain d'oxydation ou une protection électrique entre les pièces. Pour éviter de tels problèmes :
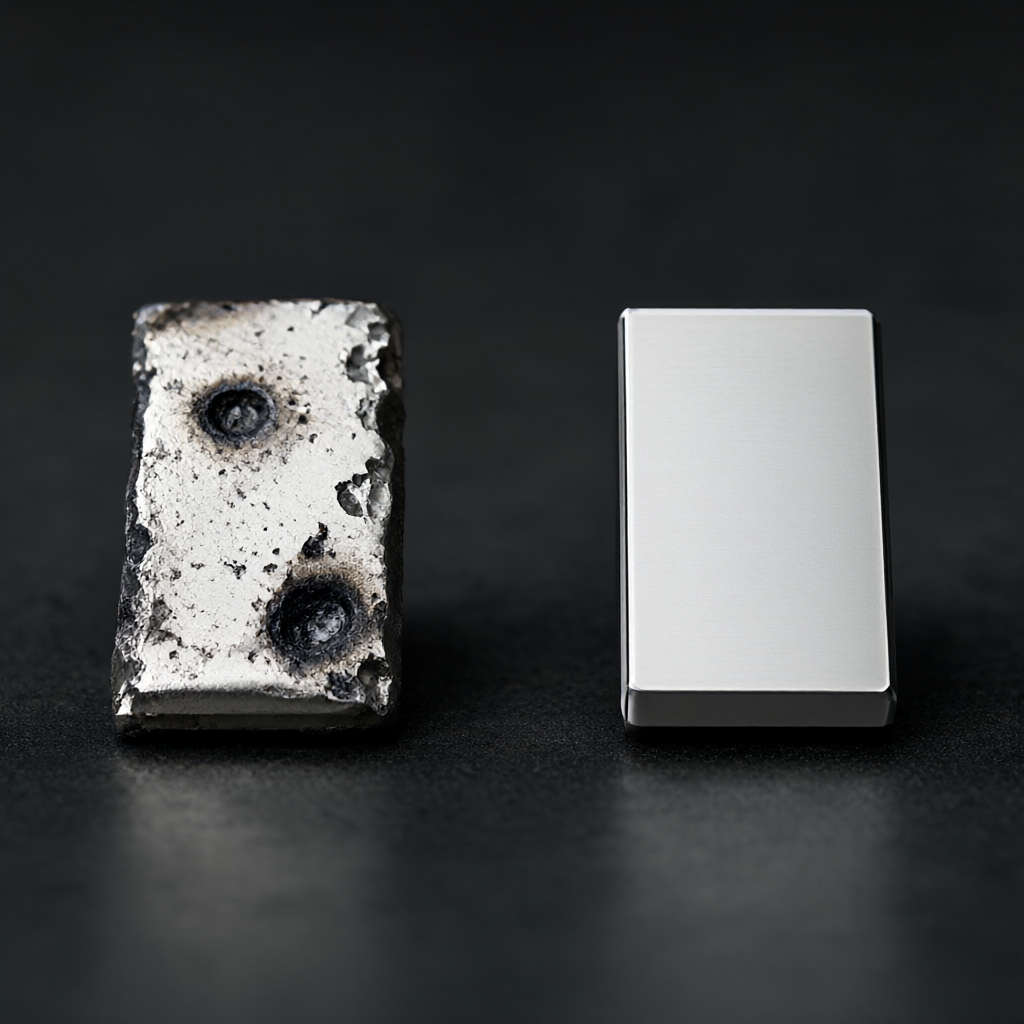
- Clé de prétraitement :Les impuretés d'huile et le film de passivation doivent être complètement éliminés. Il est recommandé d'utiliser un processus de lavage alcalin + décapage + passivation pour garantir une activité de surface constante.
- Conception du luminaire :Le luminaire conducteur doit avoir une section transversale suffisante pour éviter une densité de courant locale excessive ; la partie non conductrice doit être enveloppée de matériaux isolants pour éviter l'ablation par court-circuit.
- Surveillance des processus :Chaque lot de production doit surveiller la conductivité, la valeur du pH et la température du liquide du bain, et enregistrer la courbe tension-temps pendant le processus d'oxydation pour garantir que l'épaisseur du film répond à la tolérance d'étirage.
Paramètres clés du processus et correspondance tolérance/rugosité
Les différentes étapes d'usinage et processus de traitement de surface ont un impact direct sur les tolérances finales et la rugosité de la surface. Voici la plage de paramètres recommandée pour l'alliage de titane TC4 dans le traitement typique des pièces aérospatiales, qui peut être utilisée comme référence pour l'évaluation DFM et la planification du processus :
| étape du processus | Paramètres/plage clés | Impact sur la tolérance/qualité | Scénarios applicables |
|---|---|---|---|
| fraisage grossier | Quantité de coupe arrière ap 1,5-2,5 mm, avance f 0,1-0,15 mm/dent | Après avoir supprimé la majeure partie de la tolérance, la libération initiale des contraintes entraînera de grandes fluctuations dimensionnelles. | Rugosité barre/forge |
| Fraisage semi-fini/fraisage de finition | Quantité de coupe arrière ap 0,1-0,2 mm, avance f 0,05-0,1 mm/dent | La taille a tendance à être stable et le rapport de profondeur de coupe doit être contrôlé pour éviter le broutage, qui peut atteindre Ra 1,6-0,8 μm. | Surfaces non ajustées et surfaces structurelles générales |
| Finir le tournage/meulage | Avance f ≤0,05 mm/tr, grande quantité de refroidissement du liquide de coupe | Élimine la déformation de fraisage, stabilise la taille à ± 0,01 mm, douceur Ra 0,4-0,2 μm | Surfaces de contact de précision telles que les emplacements des roulements et les surfaces d'étanchéité |
| anodisation | Tension 10-20V, température 20-35°C, densité de courant 3-5 A/dm² | L'épaisseur du film est augmentée de 0,2 à 0,5 mm (réservation requise), la dureté de la couche de film est augmentée et l'isolation est améliorée. | Connecteurs isolants, pièces structurelles résistantes à l'usure |
Remarque : L'épaisseur de la couche d'oxyde correspondra à la taille de la pièce. Les plans de conception doivent indiquer clairement les dimensions « avant oxydation » ou « après oxydation », et réserver la surépaisseur d'usinage correspondante. Habituellement, une tolérance unilatérale de 0,5 à 1,0 mm est requise pour l'oxydation dure et de 0,2 à 0,5 mm pour les films standard.
Méthodes de détection et analyse des modes de défaillance
Méthodes de détection des dimensions critiques et de l'épaisseur du film
Afin de garantir la qualité des pièces d'aviation, un système d'inspection à plusieurs niveaux doit être mis en place :
- Détection de taille :Une machine à mesurer tridimensionnelle (MMT) est utilisée pour l'inspection à grande échelle, et des instruments de mesure pneumatiques ou des projecteurs optiques sont utilisés sur les surfaces de contact clés pour garantir que la tolérance de ± 0,01 mm est traçable.
- Détection de l'épaisseur du film :Une jauge d'épaisseur à courants de Foucault (non destructive) est utilisée pour mesurer à plusieurs endroits de la pièce (y compris les coins et les rainures), et la valeur minimale est utilisée à des fins de jugement, conformément aux normes AMS 2472.
- Test de liaison :Pour les films d'oxyde dur, un test de flexion ou un test de cent grilles est nécessaire pour garantir que la couche de film ne se décolle pas.
Modes de défaillance courants et solutions d’évitement
- Fissuration du film :C'est plus fréquent après une oxydation dure, car la couche de film est cassante et rétrécit lorsqu'elle est refroidie. Évitement : réduisez la tension d'oxydation, avancez le film par étapes et augmentez le temps de refroidissement lent ; éviter un usinage ultérieur à haute température.
- Ablation de la couche d'oxyde :Causé par une densité de courant locale excessive ou un contact entre les pièces. Évitement : optimiser l'isolation du luminaire et utiliser un courant pulsé pour assurer une circulation suffisante du liquide du bain.
- Taille hors tolérance :Tolérance insuffisante pour le traitement de la déformation thermique ou de l'oxydation. Évitement : mettez en œuvre un vieillissement intermédiaire, vérifiez la tolérance d'oxydation au stade DFM et confirmez la taille réelle de la première pièce.
Comparaison des solutions : combinaison fraisage CNC et tour-fraisage
Pour les pièces en alliage de titane pour l'aéronautique présentant des caractéristiques semblables à celles d'un arbre, le choix du fraisage 3 axes/5 axes ou du tournage-fraisage affecte directement les capacités de contrôle des tolérances et l'efficacité de la production. Voici une analyse comparative des deux options :
| Dimensions de l'évaluation | Fraisage CNC 3/5 axes | Pâte de tournage et de fraisage (centrage/broche rigide) |
|---|---|---|
| Capacité de contrôle de tolérance | Bon pour les formes complexes, la surface de contact doit être serrée deux fois et l'erreur cumulée est légèrement plus élevée | Le tournage, le fraisage, le perçage et le taraudage peuvent être réalisés en un seul serrage, avec une meilleure coaxialité et un meilleur positionnement. |
| état de surface | Le chemin de la fraise à billes/fraise en bout est limité, Ra est généralement de 0,8 à 1,6 μm | Le chemin de rotation est continu et Ra peut atteindre 0,4 à 0,8 μm, ce qui est plus approprié pour sceller les surfaces. |
| Prétraitement d'oxydation | Il est nécessaire d’éviter les résidus de traces d’outils et nécessite des exigences élevées de prétraitement et de nettoyage. | La surface de coupe est dense, moins difficile à nettoyer et la couche de film est plus uniforme |
| Types de pièces applicables | Nervures d'ailes, articulations, coques complexes, pièces structurelles de formes spéciales | Arbre de disque de turbine, corps de vanne hydraulique, arbre de transmission, joint de précision |
| cohérence des lots | En fonction du programme et de la répétabilité du serrage, la fluctuation est légèrement plus importante lorsque la taille du lot est importante. | Rigidité élevée, meilleure cohérence des lots, adapté aux grandes quantités de pièces de précision |
Conclusion : Pour les pièces aérospatiales ayant des exigences extrêmement élevées en matière de coaxialité et de finesse, le tournage-fraisage est préférable ; pour les pièces structurelles complexes de forme spéciale, le fraisage 3/5 axes est plus flexible. Dans la production réelle, un processus hybride « base de tournage + finition par fraisage » peut être envisagé pour équilibrer efficacité et précision.
Points clés et FAQ de l’évaluation des achats
Comment évaluer les capacités de contrôle des tolérances des fournisseurs de traitement des alliages de titane ?
Exiger des fournisseurs qu'ils fournissent un rapport CPK (Process Capability Index), ciblant les dimensions critiques CPK ≥ 1,33 ; vérifier s'ils disposent de capacités de traitement de vieillissement intermédiaire et d'équipements de test tridimensionnels ; confirmer leurs dossiers de gestion des liquides du réservoir d’oxydation et d’inspection par échantillonnage de l’épaisseur du film.
L'épaisseur de l'oxyde est-elle prise en compte dans la taille globale de la pièce ?
Oui. La couche d'oxyde est fixée au matériau de base et les dimensions « avant oxydation » doivent être clairement indiquées sur les dessins. Il est généralement nécessaire de laisser une marge d'oxydation sur la surface de contact, sinon l'oxydation provoquera des interférences ou des interférences.
Le film d'oxyde dur affectera-t-il les performances conductrices ?
Le film d'oxyde dur (Type III) est extrêmement isolant. Si les pièces doivent être conductrices, le film standard (Type II) doit être sélectionné et l'épaisseur du film doit être contrôlée à moins de 10 μm, ou la couche d'oxyde doit être partiellement retirée de la surface de contact.
Combien de temps faut-il pour qu'une déformation sous contrainte se produise dans les pièces en titane à paroi mince après le traitement ?
Les pièces forgées non vieillies peuvent subir une déformation importante dans les 1 à 4 semaines suivant le traitement. Il est recommandé d'effectuer un vieillissement sous vide immédiatement après le traitement et de le laisser stable pendant 72 heures avant de terminer et de tester.
Quelles sont les limites minimales d’épaisseur de paroi pour la préparation de la surface ?
L'oxydation dure convient aux pièces dont l'épaisseur de paroi est >2 mm ; Le film standard convient aux épaisseurs de paroi >1 mm. Pour les pièces à parois extrêmement fines (<1 mm), il est recommandé d'utiliser un revêtement PVD ou de renforcer le refroidissement avant l'anodisation pour éviter les dommages thermiques.
en conclusion
La qualité du traitement des pièces en alliage de titane pour l'aérospatiale dépend du contrôle systématique des propriétés des matériaux, des paramètres du processus et du traitement de surface. De la réservation de marge lors de l'étape DFM, à la détente lors du traitement, en passant par la gestion du bain d'oxydation, chaque étape affecte la tolérance finale et l'intégrité du film. En choisissant des fournisseurs dotés de capacités de traitement multi-axes, de processus de vieillissement intermédiaire et de systèmes stricts de détection de l'épaisseur du film, les risques liés aux lots peuvent être efficacement réduits et la fiabilité des pièces dans des environnements de service difficiles peut être assurée.
Si votre projet implique des pièces de précision en alliage de titane ou un contrôle de la couche d'oxyde de surface, vous êtes invités à envoyer des dessins et des exigences techniques. Nous fournirons des suggestions et des devis DFM ciblés basés sur la faisabilité du processus et les capacités de tolérance.



