





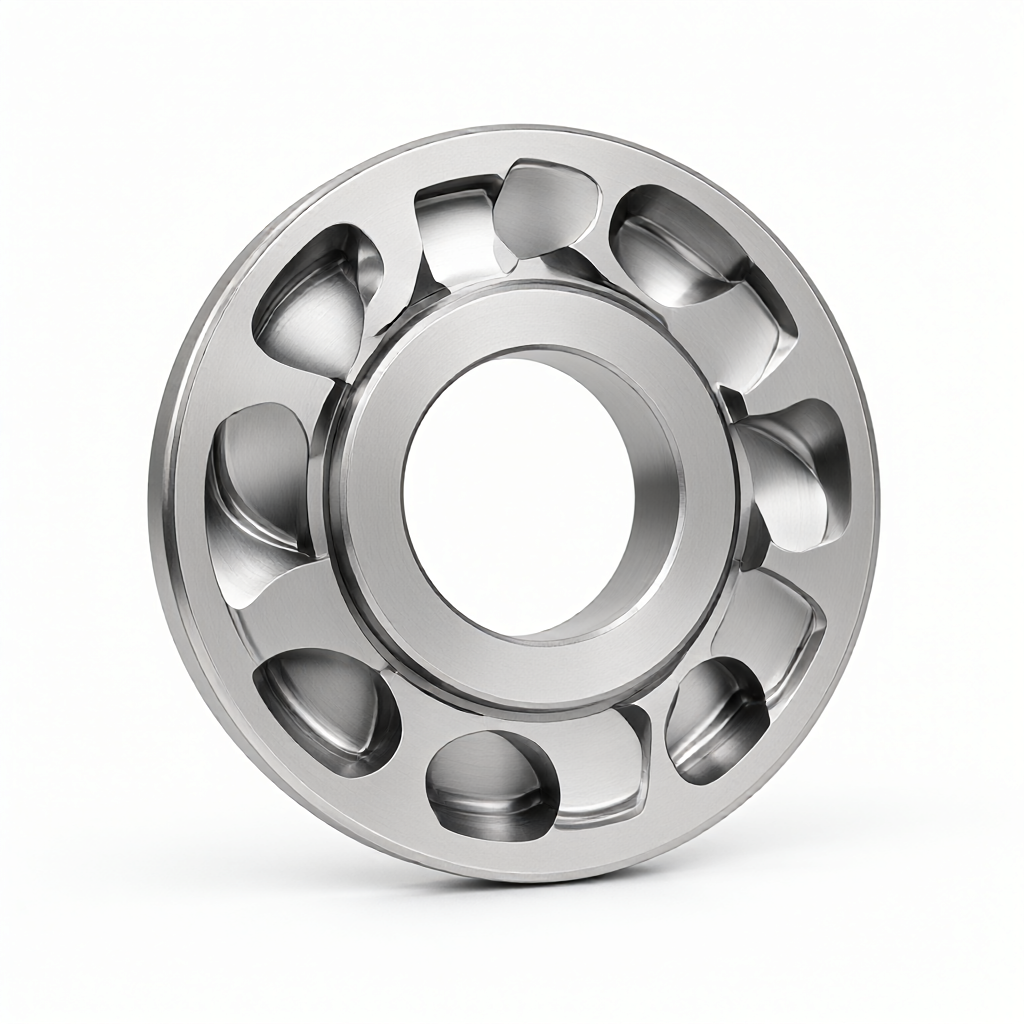
Dans la fabrication en série de pièces discoïdes de précision (tels que les brides, les accouplements, les chapeaux de roulements), le profil de face (flatness) des pièces discoïdes usinées par CNC est l'indicateur clé déterminant l'étanchéité de l'assemblage et la rigidité du roulement. De nombreux ingénieurs constatent que, même si la tolérance est spécifiée à 0,02 mm, les pièces livrées présentent fréquemment des phénomènes de « flambage » (warping) ou de points hauts localisés, entraînant un mauvais contact de la surface de face. Cela ne découle pas d'une simple insuffisance de précision, mais de l'interaction combinée de la déformation lors de la coupe, des effets thermiques et des méthodes d'étauement. Cet article analyse en profondeur les principes d'usinage du profil de face, et fournit des paramètres pratiques et des protocoles d'acceptation pour les pièces discoïdes en aluminium, acier, inox et plastiques techniques, aidant les acheteurs techniques et les équipes R&D à éviter les modes de défaillance courants.
Mécanisme de défaillance du profil de face : pourquoi il est difficile de maintenir les pièces discoïdes planes
Les pièces discoïdes sont des corps de révolution à parois fines typiques, dont la difficulté d'usinage réside dans les erreurs de forme provoquées par la libération des contraintes radiales. Lors de l'usinage grossier ou de finition, la suppression du matériau rompt l'équilibre initial, entraînant une dépression au centre de la pièce ou un fléchissement vers le haut des bords. Si la force de serrage est excessive, la structure à paroi fine subira une déformation élastique ; le rebond après la rétraction de l'outil peut atteindre 0,05-0,1 mm, dépassant largement les tolérances courantes. De plus, l'usure de l'outil et la déformation thermique causée par la chaleur de coupe s'accumulent au cours des cycles longs, provoquant des déviations du profil sur les pièces intermédiaires bien que la première pièce soit conforme.
Impact quantifié de la déformation thermique et de la libération des contraintes
Pour un disque en alliage d'aluminium de 200 mm de diamètre, une différence de température de 5°C entre le centre et le bord peut provoquer une différence de dilatation thermique linéaire d'environ 12 μm. À l'étape d'usinage de finition, si le contrôle de la température du liquide de refroidissement n'est pas pris en compte, l'erreur du profil de face s'amplifiera facilement. Pour des matériaux à faible conductivité thermique tels que l'inox 304, l'accumulation de chaleur de coupe est plus sévère, nécessitant un temps de stabilisation (recuit ou vieillissement) plus long ou un procédé de refroidissement par étapes pour contrôler la déformation.
Comparaison des solutions d'étauement : l'étape préalable décisive pour le profil
La méthode d'étauement détermine directement la déformation de la pièce lors de l'usinage. Les pièces discoïdes utilisent généralement un mandrin à trois mâchoires, un mandrin à pince conique (Collet Chuck) ou un plateau d'aspiration à vide. La sensibilité au serrage varie considérablement selon les matériaux ; le choix d'un étauement approprié est une précondition pour contrôler les précisions de l'ordre de ±0,01 mm.
| Mode d'étauement | Matériau / Scénario applicable | Rigidité / Contrôle de la déformation | Efficacité de changement de setup | Limites principales |
|---|---|---|---|---|
| Mandrin pneumatique à trois mâchoires | Pièces en acier à paroi épaisse, inox | Moyen (le serrage localisé peut provoquer des déformations) | Faible (nécessite l'alignement individuellement) | Les pièces à paroi fine prennent une forme de trois lobes (effet pincement) |
| Pince conique (Collet) | Pièces en aluminium à paroi fine, surfaces à haute finition | Élevé (serrage réparti sur 360°) | Élevé (remplacement d'un ensemble de manchettes) | Portée de diamètre limitée, même pour les pièces très fines et légères, une légère contraction peut survenir |
| Plateau d'aspiration à vide | Plaques en aluminium à paroi fine, matériaux composites | Très élevé (absence de contrainte mécanique) | Élevé (fixation rapide par aspiration) | Exige une surface étanche, le découplage peut se produire lors de l'usinage à forte charge |
| Doigt de serrage flexible (Spring Clamp) | Disques percés multiples, pièces de forme irrégulière | Élevé (appui sur plusieurs points) | Moyen (nécessite un fixture sur mesure) | Coût relativement élevé, risque de rayures légères sur la surface |
Recommandation technique :Pour des disques en aluminium exigeant une finition Ra 0,4 μm, il est préférable d'utiliser une pince conique associée à des mâchoires en polyamide (soft jaws), ce qui permet de contrôler la déformation de serrage à moins de 0,005 mm ; pour les disques en acier comportant des cavités internes complexes, des doigts de serrage flexibles multipoints et multidirectionnels sont recommandés afin d'éviter l'affaissement central causé par la concentration de contraintes locales.
Stratégie d'usinage et paramètres : l'importance de séparer les passages grossier et de finition
Le principe fondamental du contrôle du profil de face est « la séparation de l'usinage grossier et de finition, avec un excédent de matière contrôlable ». Lors de l'usinage grossier, il faut adopter une coupe en dérive (semi-end) ou en avance (climb) pour réduire les forces de coupe, en laissant une marge de 0,1-0,2 mm pour l'usinage de finition. Lors de la finition, il est impératif d'utiliser un nouvel outil, afin d'éviter la dérive dimensionnelle causée par l'usure de l'outil.
Exemple de paramètres d'usinage de finition en aluminium
- Matériau :Alliage d'aluminium 6061-T6
- Outil :Ustensile de fraisage cylindrique de φ10 mm, carbure de tungstène revêtu
- Vitesse de rotation :8000-10000 tr/min (à ajuster selon la puissance de la machine)
- Vitesse d'avance :80-120 mm/min (usinage de finition à faible charge)
- Profondeur de coupe :0,05-0,1 mm (passage final)
- Refroidissement :Jet de liquide de refroidissement sous haute pression, assurant l'évacuation immédiate des copeaux
Remarque :Pour un disque en aluminium à paroi fine d'une épaisseur de 2 mm, la profondeur de coupe de finition doit être réduite à 0,02-0,03 mm et la vitesse d'avance abaissée à 50-60 mm/min, afin d'empêcher que l'effet de flexion (deflection) ne cause un dépassement de la rugosité de surface (ondulation). Après l'usinage, il est recommandé d'attendre un retour à température ambiante d'au moins 30 minutes avant de procéder au contrôle dimensionnel.
Optimisation du chemin d'usinage et de l'outil
La sensibilité de l'orientation de la trajectoire d'outil pour la planéité des pièces de type disque est significative. Les changements de direction soudains ou les retraits d'outil provoquent des marques de raccordement (scars de soudure des passes), ce qui affecte la qualité de surface. Il est recommandé d'adopter un plongeon en hélice ou une entrée diagonale pour éviter les chocs causés par un enfoncement perpendiculaire. Pour les disques de grand diamètre, une stratégie de « fraisage par zones » peut être adoptée : usinage d'abord du tiers extérieur du cercle, puis de la partie intérieure, et enfin combinaison, afin d'équilibrer la direction de libération des contraintes thermiques.
Logique de trajectoire pour éviter la déformation en forme d'horloge
Si la trajectoire de l'outil fait en sorte que la force de coupe pointe toujours vers le centre, la pièce est susceptible de se déformer en creux ; si elle pointe à l'extérieur du centre, elle est susceptible de se déformer en relief. Les ingénieurs doivent, lors de la programmation, simuler la distribution vectorielle des forces de coupe et, si nécessaire, adopter un fraisage en avance descendante à angle oblique (climb milling oblique), de manière à ce que la direction de la force de coupe principale soit uniformément distribuée sur le périmètre. L'activation de la fonction « fraisage forcé en avance descendante » dans le logiciel CAM et la définition d'une profondeur de passe minimale de 0,05 mm permettent d'inhiber efficacement ce type d'erreur de forme.
Contrôle et réception : du CMM à l'interférométrie optique
La mesure de la planéité dépend du plan de référence. Si le plan de référence lui-même comporte des erreurs, les résultats de mesure seront faussés. Les critères de réception font généralement référence à la définition de la planéité de la norme ISO 1101. Pour la production en série, il est recommandé d'établir un système de contrôle à plusieurs niveaux :
- Validation de la première pièce : Scan complet des dimensions par machine de mesure tridimensionnelle (CMM), génération de données de nuage de points, calcul de l'écart maximal de planéité.
- Contrôle en cours de processus : Utilisation d'une table en marbre de haute précision + vérification au pied à coulisse (horloge), dépistage rapide des pièces présentant une torsion (vibration) marquée, cycle de contrôle de 15-30 minutes/pièce.
- Contrôle intégral avant expédition : Pour les pièces à haute brillance, utilisation d'un interféromètre optique ou d'un mesurage laser de planéité pour détecter les micro-irrégularités de surface Ra 0,4 μm et la planéité macroscopique.
Interprétation clé : Si les données CMM indiquent que l'écart de planéité est concentré dans la plage de 2 mm sur les bords, il s'agit généralement d'une déformation d'étau ou d'un retour thermique ; s'il est réparti sur toute la section transversale, cela provient généralement de la trajectoire de l'outil ou de la rigidité du dispositif de maintien. Les données de contrôle doivent être consignées dans des fichiers traçables, servant de base à l'itération des procédés.
Impact du traitement de surface sur la planéité
De nombreux ingénieurs négligent la contribution du traitement de surface aux dimensions finales. Des procédés tels que l'anodisation ou l'éléctroplacage modifient les dimensions de surface. Par exemple, l'épaisseur habituelle du film d'anodisation est de 10-15 μm, ce qui augmente d'environ 5-8 μm par côté ; l'épaisseur du nickel par électrodépôt chimique est de 20-30 μm, ce qui augmente de 10-15 μm par côté.
Solutions techniques : Lors de la programmation de l'usinage CNC, il est impératif de prévoir une marge de traitement de surface. Si le client exige une planéité finale de 0,02 mm et qu'un placage est prévu ensuite, les dimensions d'usinage CNC doivent être définies selon (valeur cible - épaisseur du film × 2), en tenant compte des erreurs d'uniformité de la couche de placage. Pour les pièces à finition miroir de haute brillance, il est conseillé d'adopter le polissage électrolytique plutôt que le placage, afin de réduire l'impact sur la géométrie microscopique de surface et de préserver l'effet miroir Ra 0,2-0,4 μm.
FAQ : Questions fréquentes sur l'usinage de la planéité des pièces de type disque
1. La planéité dépasse la tolérance après usinage d'un disque d'aluminium à paroi fine, comment ajuster le procédé ?
Il est recommandé de vérifier la déformation de l'étau : remplacer par un mandrin à membrane ou réduire la force de serrage ; réduire la passe de finition à 0,02-0,03 mm ; après usinage, laisser reposer la pièce pendant au moins 30 minutes avant le contrôle, afin d'éliminer l'influence de la déformation thermique.
2. Quelle est la cause de l'apparition d'un flutuation en réseau (chatter) sur la surface des disques en acier inoxydable ?
Cela est généralement dû à la résonance de fréquence multiple de l'outil ou au déséquilibre de l'arbre principal. Vérifier l'équilibrage dynamique de l'outil, réduire le taux d'avance de 10-20 %, ou modifier la vitesse de l'arbre principal pour la placer en dehors de la fréquence critique, tout en s'assurant que la rigidité de l'outil est suffisante.
3. Comment améliorer la constance de la planéité lors de la production en série ?
Mettre en œuvre la validation de la première pièce et le contrôle de processus par SPC. Calibrer régulièrement le zéro du dispositif de maintien à l'aide d'un spécimen standard, surveiller les tendances de l'usure de l'outil, établir une table de compensation de la durée de vie de l'outil et assurer que chaque lot de pièces reste dans une plage de variation contrôlée.
4. La planéité de haute précision est-elle possible pour les disques en plastique technique ?
Oui. Les plastiques ont un coefficient de dilatation thermique élevé ; l'usinage doit se faire dans un environnement à basse température avec un fraisage rapide pour éviter la surchauffe locale. L'utilisation de fraises en carbure de tungstène aiguisées et d'un fraisage à grande vitesse avec une faible profondeur de passe permet de contrôler l'écart à ±0,02 mm.
5. Comment vérifier la capacité de contrôle de la planéité d'un fournisseur ?
Exiger des rapports de contrôle par CMM ou interféromètre optique, et consulter des captures d'écran de données de nuage de points plutôt que des valeurs simples. Interroger sur la logique de sélection du plan de référence et l'incertitude de mesure, et évaluer si le système de contrôle soutient la norme ISO 1101.
Conclusion et recommandations d'action
Le contrôle de la planéité des pièces de type disque est un système d'ingénierie englobant le maintien, la trajectoire de coupe, la gestion thermique et le contrôle. En choisissant une méthode de maintien appropriée, en optimisant les paramètres de fraisage de finition, en prévoyant une marge de traitement de surface et en mettant en œuvre un contrôle hiérarchisé, il est possible de réduire significativement les erreurs de forme et de garantir les performances d'assemblage. Si vous cherchez un partenaire en usinage CNC capable de résoudre les problèmes de torsion des disques à paroi fine, disposant de capacités de contrôle CMM et soutenant la personnalisation de petites à grandes séries, merci de nous fournir vos plans et spécifications techniques ; nous pouvons vous fournir des suggestions DFM et un devis pour production d'essai.



