





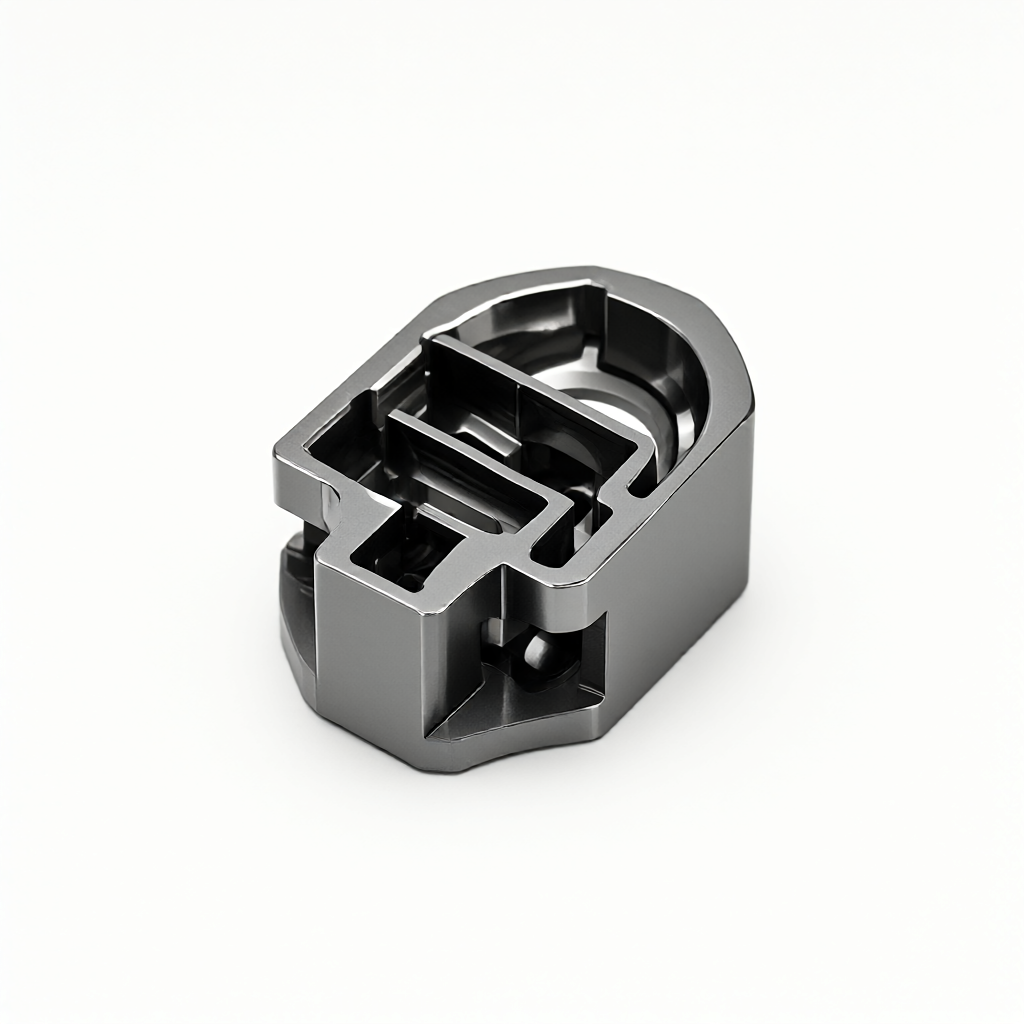
Usinage CNC de la graphite : logique des processus et critères de sélection pour les pièces conductrices destinées à l'EDM
Dans la fabrication de composants conducteurs de précision, l'usinage CNC de la graphite est l'étape préliminaire essentielle reliant la matière première aux pièces finies par découpe à la décharge électroérosive (EDM). De nombreux ingénieurs se concentrent sur la précision des pièces finales, tout en négligeant la fenêtre de usinage de la graphite brute — matériau de faible dureté, produisant des copeaux fragiles et une quantité importante de poussières, et possédant des propriétés anisotropes. Des paramètres de coupe CNC inadéquats ou une méthode de serrage inappropriée peuvent entraîner directement des microfissures de surface, une dérive dimensionnelle ou un décalage des trous EDM. Cet article s'attache aux propriétés du matériau pour analyser les paramètres de processus, les stratégies de serrage et les modes de défaillance fréquents de l'usinage 3 et 5 axes de la graphite, afin d'aider les acheteurs techniques et les équipes de R&D à évaluer la faisabilité technique des fournisseurs et à déterminer s'ils ont la capacité de usiner la graphite de haute qualité de manière stable en supports conducteurs conformes aux exigences de l'EDM.
Mécanisme d'influence des propriétés de la graphite sur l'usinage CNC
La graphite n'est pas un matériau isotrope uniforme. La graphite synthétique (telle que la graphite par pressage isostatique) a généralement une densité de 1,70 à 1,85 g/cm³, une résistivité d'environ 15 à 25 μΩ·m et une conductivité thermique dépassant 200 W/m·K. Cette structure combinant une faible dureté (dureté Mohs 3 à 4) et une grande fragilité détermine que son mécanisme de coupe diffère de celui des métaux :
- Éclatement et non coupe : lors de la fraisage, la graphite subit principalement une rupture du réseau cristallin, produisant de nombreux copeaux fibrillaires et de la poussière, qui ont tendance à s'accumuler et à obstruer les canaux à copeaux et les hélices d'évacuation.
- Sensibilité thermique : bien que la graphite ait une excellente résistance à la chaleur, la chaleur de friction locale peut provoquer une concentration de contraintes thermiques, entraînant l'extension de microfissures et affectant l'aplatissement de la surface de découpe à la décharge.
- Dangerosité de la poussière : la finesse de la poussière de graphite peut atteindre l'échelle des microns, posant un risque élevé d'inhalation. Elle forme également un abrasif pulpeux dans les vis et glissières des machines-outils, réduisant la précision de positionnement.
Ainsi, le dilemme fondamental dans l'usinage CNC de la graphite réside dans le fait qu'il faut réaliser une coupe à grande vitesse pour l'efficacité, tout en contrôlant la profondeur de passe et l'avance pour éviter l'arrachement ; il faut également un refroidissement et une lubrification suffisants, tout en empêchant le liquide de refroidissement de pénétrer dans les pores de la graphite, ce qui risquerait de court-circuiter la découpe. Dans la plupart des cas, l'usinage sec ou la lubrification en quantité minimale (MQL) est préférable à l'inondation par grande quantité de liquide de coupe, et il est nécessaire d'équiper le système d'une aspiration puissante.
Comparaison des approches d'usinage CNC 3 et 5 axes pour la graphite
Selon la complexité structurale des pièces à découper à la décharge, choisir entre leusinage à 3 ou 5 axes. Le tableau suivant compare les avantages et inconvénients des deux approches pour les pièces conductrices en graphite :
| Dimension | Fraisage à 3 axes | Fraisage à 5 axes |
|---|---|---|
| Géométries applicables | Électrodes planes, gradins simples, matrices de trous droits | Surfaces de forme irrégulière, faces inclinées de découpe, canaux de refroidissement complexes |
| Complexité de serrage | Faible, de simples plaques de pression ou de l'aspiration par vide suffisent | Moyenne à élevée, nécessite des postes multiples ou des serrages hydrauliques, en tenant compte de l'équilibre des moments |
| Maintenance de la précision | Les déformations sont fréquentes lors de l'usinage d'une seule face, il faut laisser une matière | Plusieurs faces sont réalisées en un seul serrage, les repères sont unifiés et les déformations thermiques sont minimes | Principaux risques | Obstruction par copeaux, pollution par poussière, erreurs de débrayage | Planification de trajectoire de l'outil complexe, risque de surfaçage, dérive thermique de la machine |
| Profondeur d'avance typique | Profondeur de passe 0,5 à 2 mm, avance 80 à 150 mm/min | Profondeur de passe 0,3 à 1 mm, avance 50 à 120 mm/min (selon l'angle) |
Pour la plupart des pièces conductrices destinées à l'EDM, 3 axes suffisent pour les électrodes planes ; mais si des faces inclinées ou des canaux de refroidissement en profondeur sont impliqués, leusinage coaxial à 5 axes permet d'éviter les décalages de référence dus au reserrage. La sélection doit se baser sur les exigences de tolérance du plan, et non sur une recherche aveugle du nombre d'axes.
Paramètres de processus essentiels : vitesse de rotation, avance et choix de l'outil
L'usinage CNC de la graphite est très sensible à l'usure de l'outil. Étant donné les propriétés abrasives de la graphite, les plaquettes en carbure de silicium sont extrêmement sujettes au brin. Les stratégies recommandées sont les suivantes :
Paramètres de coupe de référence
- Vitesse de rotation de la broche : 10 000 à 18 000 tr/min recommandées. Une vitesse élevée réduit la force de coupe unitaire et minimise les chocs.
- Avance par dent : doit être contrôlée entre 0,05 et 0,15 mm/dent. Éviter une avance excessive pour ne pas provoquer une déchirure excessive des grains.
- Profondeur de coupe : fraisage standard 0,5 à 2 mm ; finition 0,2 à 0,5 mm. Le fraisage brut doit laisser une matière supérieure à 0,5 mm pour la finition.
- Matériau de l'outil : les carbures de silicium revêtus PVD (comme TiAlN) ou les revêtements de diamant CVD (uniquement pour les bases non ferreuses, les usinages en graphite nécessitent des revêtements spéciaux pour empêcher la diffusion) sont recommandés. Dans la plupart des cas, le carbure non revêtu offre une durée de vie plus longue dans l'usinage de la graphite, car la graphite ne colle pas à l'outil.
Serrage et relaxation des contraintes
La graphite possède un module d'élasticité faible (environ 70 à 90 GPa) et est sujette à la déformation plastique. Il est conseillé d'utiliser des coussins en polyuréthane doux combinés à l'aspiration par vide ou à un serrage léger pour éviter les concentrations de contraintes. Une période de repos de 24 heures est nécessaire avant l'usinage pour éliminer les contraintes de transport, et le premier article doit faire l'objet d'une boucle fermée de « fraiser - mesurer - ajuster - fraiser » pour compenser les déformations dues au serrage.
Problèmes courants et prévention des défaillances : poussière, déformation thermique et qualité de la surface de découpe à la décharge
Dans la production réelle, trois problèmes entraînent le plus souvent le rebut des lots :
- Poussière obstruant les canaux d'évacuation des copeaux : Les copeaux de graphite sont fibreux et s'enroulent facilement sur les arêtes de coupe. Mesures correctives : utiliser des fraises à court copeau (2 à 3 dents), augmenter la pression de l'air d'évacuation (0,3-0,5 bar) et nettoyer régulièrement le cône de l'arbre.
- Surcotes dimensionnelles dues à la déformation thermique : Bien que le graphite soit bon conducteur thermique, la chaleur de coupe localisée provoque une expansion instantanée. Mesures correctives : adopter une stratégie de « piquage + retraits à vide pour refroidissement » afin d'éviter les longs trajets de coupe continus ; surveiller la température ambiante de l'environnement de la machine-outil.
- Microfissures sur les surfaces d'électrodes par décharge électrique : Les contraintes de traction résiduelles issues de la coupe usinée par le tour peuvent déclencher la propagation de fissures lors du découpage par électroérosion (EDM), entraînant une usure non uniforme des électrodes. Mesures correctives : après le fraisage de finition, il est conseillé d'effectuer un recuit de détente à basse température (selon l'alliage, généralement 200-400 °C avec refroidissement à l'air), ou d'adopter le polissage par meulage humide pour éliminer la couche superficielle écrouie.
Critères d'acceptation : évaluer la conformité des pièces graphitées usinées par CN à l'électroérosion
Lors de l'acceptation, l'équipe d'achat ou technique doit se concentrer sur les indicateurs quantitatifs suivants, plutôt que sur la simple brillance visuelle :
- Précision dimensionnelle : Les tolérances des trous et faces de positionnement critiques doivent généralement être contrôlées à ±0,02-0,05 mm. La marge d'une seule face pour les dimensions liées à l'écartement de décharge électrique doit être de 0,1-0,3 mm (selon les paramètres de l'EDM).
- Rugosité de surface : La rugosité des surfaces d'usinage pour électrodes par décharge électrique doit généralement être Ra ≤ 3,2 μm afin d'éviter que des marques d'outil ne nuisent à l'uniformité de la décharge ; aucune exigence stricte n'est fixée pour les surfaces non d'usinage.
- Planéité/parallélisme : La planéité des grandes surfaces des électrodes doit être inférieure ou égale à 0,05 mm/m pour éviter les retraits asynchrones de l'usinage entre la pièce et l'électrode lors de l'EDM.
- Restes de poussière : Après l'usinage, un nettoyage par ultrasons ou un soufflage à air haute pression est nécessaire pour s'assurer qu'aucune poudre de graphite ne reste dans les cavités ou les filetages, car cela causerait un court-circuit lors de la décharge.
Le fournisseur doit être en mesure de fournir un rapport de contrôle dimensionnel complet de la première pièce (données de CMM) et de s'engager sur la variation dimensionnelle au sein du lot (Cpk ≥ 1,33).
Questions fréquentes concernant l'usinage CNC du graphite
Faut-il obligatoirement utiliser une machine-outil dédiée pour l'usinage du graphite ?
Non, ce n'est pas obligatoire, mais un système de dépoussiérage efficace est indispensable. Si une machine CN standard n'est pas équipée d'une aspiration spécifique pour le graphite (pression négative ≥ 15 kPa), l'usure des vis à billes et des glissières s'accélérera à long terme, entraînant une diminution de la précision de positionnement. Les usines disposant de contrôles de propreté ou de lignes de production dédiées au graphite sont plus fiables.
Les surfaces de décharge d'une pièce en graphite usinée par CN nécessitent-elles un polissage supplémentaire ?
Généralement, non. Le graphite possède une lubrification interne et un taux de graphitisation élevé ; après fraisage de finition CN, une rugosité Ra ≤ 3,2 μm satisfait déjà la plupart des exigences de l'EDM. Si l'électrode est destinée à des décharges à forte densité de courant, un lustrage au diamant peut être ajouté, mais cela augmente les coûts et le nombre d'opérations.
Comment éviter que la poussière de graphite ne pénètre à l'intérieur de la machine-outil CNC ?
La clé réside dans la zone de coupe hermétique et la collecte centralisée de la poussière. La zone de coupe doit être entièrement protégée, la sortie des copeaux doit être connectée à un dépoussièreur indépendant (avec filtre anti-électricité statique) et l'air de soufflage doit être récupéré et filtré. Demandez au s'il propose une solution intégrée de « coupe à sec + soufflage puissant + épuration centralisée ».
Quelle est la taille minimale des fonctionnalités usinables en graphite par CN ?
Cela dépend du diamètre de l'outil et de la rigidité de la machine. Avec des fraises à fond plat de 0,5-1,0 mm, on peut usiner des trous d'un diamètre minimal d'environ 1,5 mm, et la largeur des rainures peut descendre jusqu'à 0,8 mm. Pour des structures encore plus fines, il est recommandé d'usiner directement la matière première par EDM plutôt que de faire un pré-usinage par CN.
Quel est le délai de livraison habituel pour la production en série d'électrodes en graphite ?
Cela dépend de la complexité de la structure et de la densité du matériau. Pour des électrodes planes simples, si le stock de matériaux est suffisant, le cycle de production en série (100-500 pièces) est généralement maîtrisé en 15-25 jours, inclus la détente et le nettoyage. Pour des pièces exotiques complexes à 5 axes, le délai de livraison doit être prolongé de 3 à 5 jours pour la validation des trajectoires d'outil et l'usinage de la première pièce.
Conclusion et recommandations
L'usinage CNC du graphite est le fondement de la qualité des pièces destinées à l'électroérosion. Lors du choix d'un fournisseur, concentrez-vous sur s'il dispose d'un système de dépollution spécifique au graphite, de la capacité de contrôle dimensionnel complet de la première pièce et de données sur le contrôle de la cohérence des lots. Si vous rencontrez des problèmes de dérive dimensionnelle sur des pièces en graphite conducteur ou de fissures sur les faces de décharge, nous vous recommandons d'envoyer les plans et les exigences de tolérances à un fabricant spécialisé afin d'obtenir un retour sur la DFM (Définition de la Fabricabilité) et un devis précis, basés sur la capacité de leur équipement, ce qui vous permettra d'éviter les coûts d'erreurs d'ajustement.



