





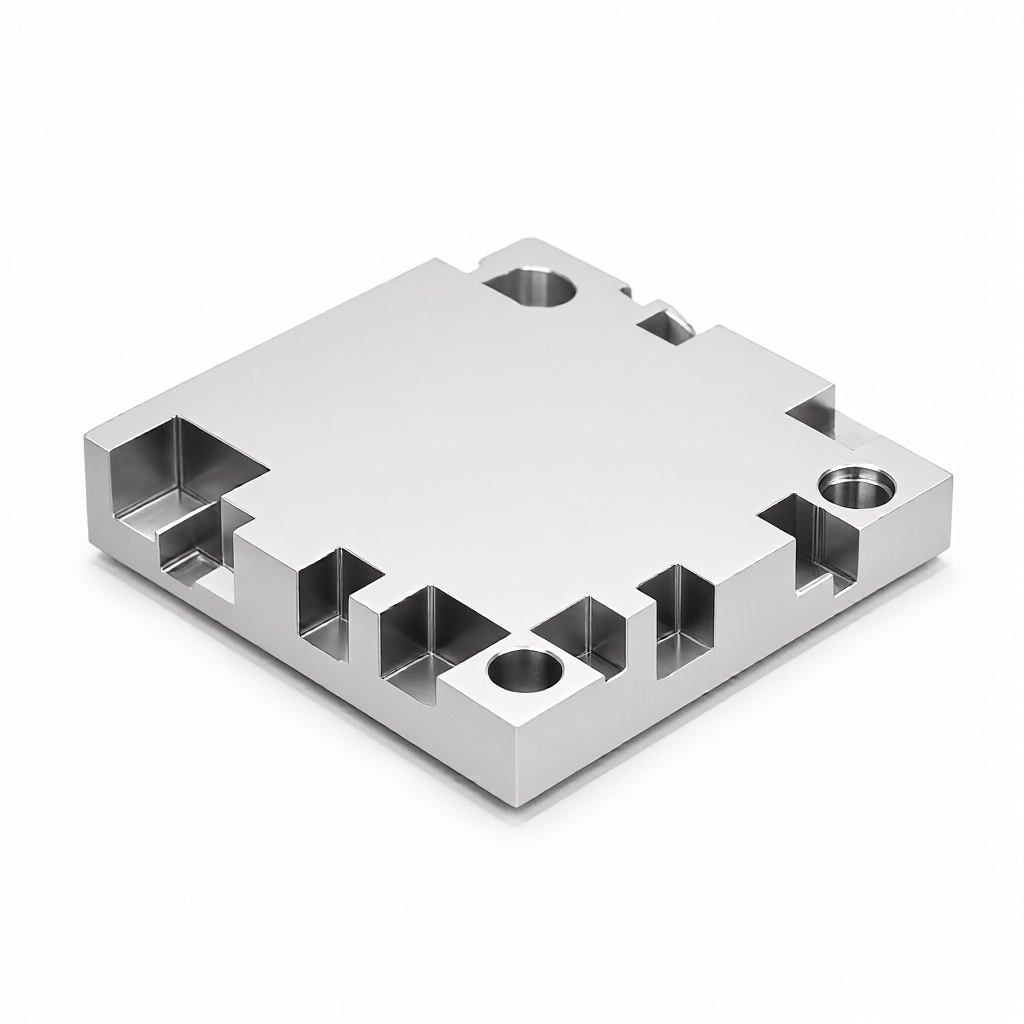
Le dissipateur en alliage d'aluminium pour onduleur photovoltaïque est usiné avec précision par fraisage CNC pour découper l'aluminium en une base à haute conductivité et à haute efficacité de dissipation thermique, et s'associe au boîtier de l'onduleur pour une dissipation efficace. Notre usine supporte les alliages d'aluminium des séries 6061, 6063, 7075, et utilise le fraisage CNC 3/4/5 axes. La tolérance peut atteindre ±0,01 mm, la rugosité de surface Ra0,4 μm. Nous pouvons personnaliser les dimensions, la hauteur des ailettes de refroidissement et l'emplacement des perçages selon les plans, et fournir des traitements de surface tels que l'anodisation, le sablage et le brossage, répondant aux exigences élevées des onduleurs photovoltaïques en matière d'efficacité de dissipation et de qualité esthétique.
Spécifications et capacités d'usinage : matériaux, dimensions et normes de précision pour les dissipateurs en aluminium pour onduleurs photovoltaïques
- Matériaux courants : Alliage d'aluminium 6061-T6 (recommandé, équilibre entre résistance, conductivité et stabilité d'usinage), alliage d'aluminium 6063 (haute finiture de surface, adapté aux pièces extérieures), alliage d'aluminium 7075 (haute rigidité et haute résistance, adapté aux scénarios à haute densité de puissance).
- Gamme de dimensions d'usinage : Épaisseur typique de la base de 2 à 30 mm, largeur de 20 à 800 mm, longueur de 20 à 1000 mm ; hauteur des ailettes de refroidissement de 0,5 à 15 mm ; contours irréguliers, perçages, alésages et chanfreins personnalisables selon les plans.
- Tolérances dimensionnelles : Position des trous de montage critiques ±0,01 mm, planéité de la base ≤ 0,05 mm, uniformité de la hauteur des ailettes de refroidissement ≤ ±0,02 mm.
- Finition de surface : Face inférieure de la base (face d'appui) Ra0,4 μm à Ra0,8 μm, surface des ailettes de refroidissement Ra0,8 μm à Ra1,6 μm ; finition brillante haute ou sablage mat disponible.
- Traitement de surface : Anodisation (naturel, noir, couleur), sablage, brossage, polissage chimique ; revêtement isolant thermique optionnel.
- Poids et épaisseur des parois : Poids de la pièce de 0,1 à 8 kg ; épaisseur minimale des parois des ailettes de 0,5 mm, diamètre minimal de perçage de 1 mm.
Industries et applications typiques : rôle et position du dissipateur dans les onduleurs photovoltaïques
Le dissipateur en alliage d'aluminium pour onduleur photovoltaïque est généralement installé entre le circuit de contrôle principal de l'onduleur (modules IGBT/SiC) et le boîtier, et assume la fonction cruciale d'évacuation rapide de la chaleur des composants de puissance. Les applications spécifiques incluent :
- Châssis de dissipation pour modules IGBT ou SiC dans les onduleurs de chaîne et les onduleurs centralisés ;
- Dissipateur pour le module de puissance des onduleurs de stockage d'énergie commerciaux et industriels ;
- Structure de dissipation thermique partagée entre le niveau de puissance et le niveau de contrôle des micro-onduleurs ;
- Structure de support de dissipation thermique fixée et intégrée à la plaque de puissance à l'intérieur du boîtier de l'onduleur.
Ce type de pièce impose des exigences élevées en termes de planéité de la base, d'uniformité de la hauteur des ailettes et d'épaisseur uniforme du film d'oxyde de surface. Le fraisage CNC permet de réaliser le contour de la base, les perçages et la formation des ailettes en une seule opération, réduisant les étapes d'assemblage et améliorant l'efficacité d'utilisation de la surface de dissipation.
Procédés et équipements : fraisage CNC, traitement de surface et contrôle de la cohérence en série
Parmi nos 72 équipements CNC, nous disposons de centres d'usinage à 3, 4 et 5 axes. Les dissipateurs en aluminium pour onduleurs photovoltaïques sont principalement usinés sur des centres d'usinage 5 axes verticaux pour le fraisage de la base. Le fraisage 4/5 axes synchronisé est utilisé lorsque la hauteur des ailettes est élevée ou pour les structures irrégulières, garantissant la précision de l'angle et du contour des ailettes. Le trajet de l'outil est le suivant :
- Fraisage brut : Margine de 0,2 à 0,3 mm, retrait de la majeure partie du matériau ;
- Pré-fraisage : Margine de 0,05 à 0,1 mm, contrôle de la planéité ;
- Fraisage de finition : Obtention des dimensions finales et de la forme des ailettes, atteignant une finition de surface Ra0,4 μm ;
- Traitement de surface : Anodisation ou sablage pour améliorer la résistance à la corrosion et la cohérence esthétique ;
- Contrôle et expédition : Mesure des dimensions critiques par métrologie dimensionnelle (CMM), contrôle intégral avant expédition.
En production de série, un usinage programmaté et un système de confirmation de la première pièce sont adoptés pour garantir la cohérence des dimensions, de l'apparence et de l'épaisseur du film d'oxyde entre les lots, réduisant le taux de retouche.
Capacité de production, délais de livraison et processus de personnalisation : support complet des plans à la production de série
Pour les dissipateurs en aluminium pour onduleurs photovoltaïques, notre usine offre les services suivants :
- Délai de prototypage : 3 à 5 jours ouvrables pour les formes courantes, 7 à 10 jours ouvrables pour les structures irrégulières complexes ;
- Délai de livraison en série : Production, traitement de surface et expédition après contrôle intégral des commandes en série effectués en 15 à 25 jours ;
- Quantité minimale de commande : Prototypage à partir de 1 pièce, les commandes en série peuvent être organisées flexiblement selon les besoins du client ;
- Support de personnalisation : Personnalisation selon les plans du client (CAD/STEP/IGS) ou les échantillons, l'équipe d'ingénierie fournit des suggestions de conception pour la fabrication (DFM), optimisant la disposition des ailettes et l'emplacement des perçages pour améliorer l'efficacité de dissipation et réduire la difficulté d'usinage.
Processus de personnalisation : Envoi des plans pour demande de devis → Évaluation d'ingénierie et suggestions DFM → Confirmation du prototype → Planification de la production en série → Contrôle intégral et expédition. Tout au long du processus, des équipements de contrôle tels que la métrologie dimensionnelle, la mesure optique et le rugosimètre sont utilisés pour garantir la traçabilité des dimensions critiques et de la qualité de surface.
FAQ : Questions deachat courantes concernant les dissipateurs en alliage d'aluminium pour onduleurs photovoltaïques
1. Quelle est la tolérance que l'on peut atteindre pour les dissipateurs en aluminium pour onduleurs photovoltaïques ?
Les tolérances des principaux trous de montage peuvent atteindre ±0,01 mm, la planéité de la plaque de base est ≤ 0,05 mm et la cohérence de la hauteur des ailettes de dissipateur thermique est ≤ ±0,02 mm, répondant ainsi aux exigences de montage de haute précision.
2. Quelles sont les options de traitement de surface ?
Options disponibles : anodisation (couleur naturelle, noir, couleurs variées), sablage, brossage et polissage chimique. Si des matériaux de conduction thermique sont appliqués à la surface, l'anodisation peut être omise ou limitée à une couche fine, selon les besoins spécifiques du client.
3. Quel est le délai de prototypage ?
Le prototypage des plaques de base de refroidissement de forme courante prend 3 à 5 jours ouvrables. Pour les structures complexes et non standard, le délai est de 7 à 10 jours ouvrables, avec une possibilité de synchronisation avec les jalons du projet.
4. Quel est le délai de livraison pour la production en série ?
Le délai de production des commandes en série est de 15 à 25 jours, incluant le traitement de surface et le contrôle final avant expédition.
5. Est-il possible de personnaliser la hauteur des ailettes et l'emplacement des perçages selon les plans ?
Oui. L'équipe d'ingénierie supporte la personnalisation de la hauteur des ailettes, de l'emplacement des perçages et du profil de la plaque de base selon les plans CAD/STEP, et fournit des suggestions DFM pour optimiser la structure.
Comparaison des solutions : Frappage CNC contre plaque de base en aluminium extrudé
| Critère de comparaison | Fraisage CNC (solution de notre usine) | Plaque de base en aluminium extrudé |
|---|---|---|
| Flexibilité de forme | Supporte les profils non standard, les ailettes de hauteur variable locale et les perçages complexes | Convient aux sections régulières ; les formes non standard nécessitent un moule, entraînant des coûts élevés |
| Épaisseur minimale | Épaisseur minimale de la paroi des ailettes : 0,5 mm | Généralement ≥ 1,0 mm ; les parois fines sont sujettes à la déformation |
| Délai de prototypage | 3 à 5 jours (standard) | Requiert l'ouverture d'un moule, généralement 2 à 4 semaines |
| Délai de livraison en série | 15 à 25 jours | 3 à 5 semaines (incluant l'ouverture du moule) |
| Cohérence de surface | Cohérence dimensionnelle inter-lots ≤ ±0,02 mm | Dépend de la précision du moule ; fluctuations inter-lots légèrement plus importantes |
| Étapes d'application | R-D, petites séries, changement de nombreux modèles | Grosses séries d'un seul modèle |
Les onduleurs photovoltaïques se caractérisent par une mise à jour rapide des produits et une variété de modèles. Le fraisage CNC présente des avantages marqués en matière de vitesse de prototypage et de flexibilité structurelle, le rendant adapté à l'ensemble du cycle allant de la R-D à la production en série. Nous vous suggérons d'envoyer vos plans ou échantillons à notre équipe ; elle proposera une solution de fabrication et un devis sous 24 heures.



