





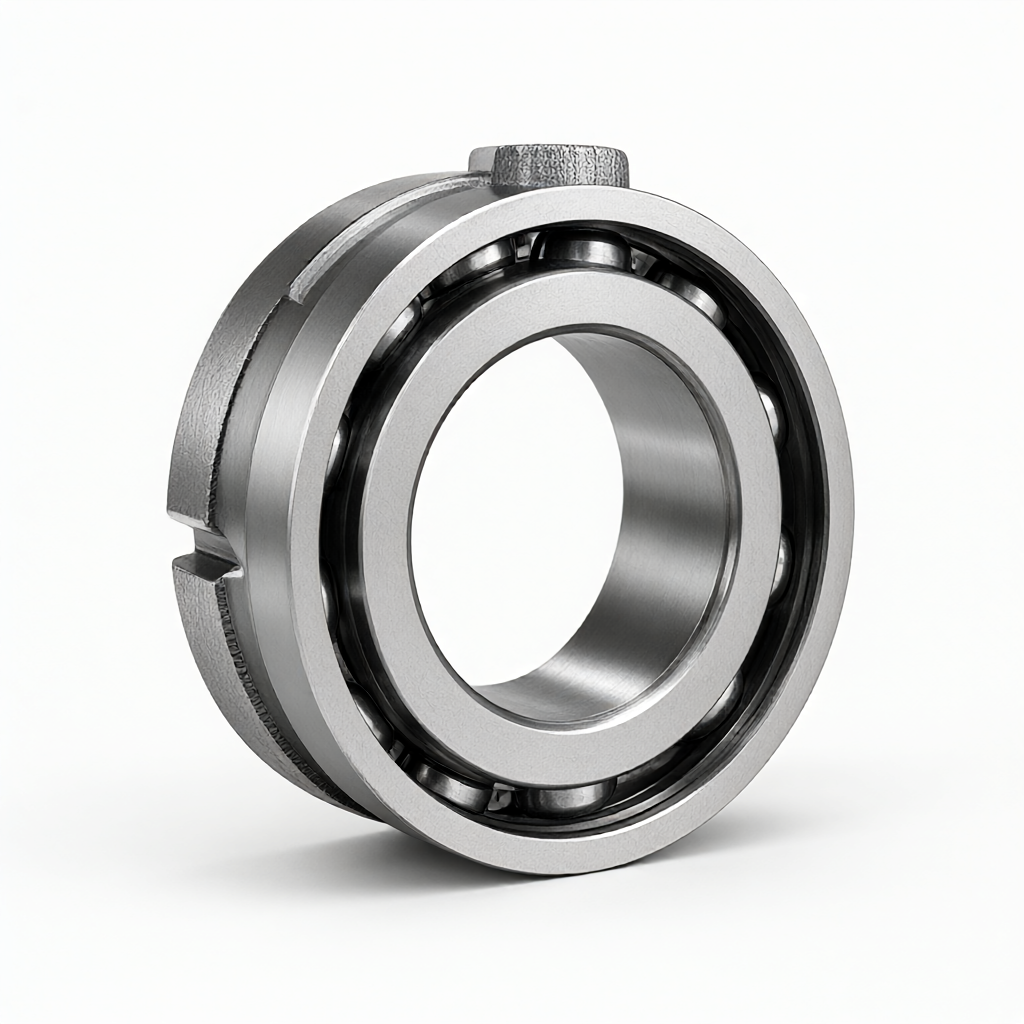
Support de roulement pour broche de machine-outil CNC en fonte, usiné par tournage, conçu pour l'assemblage précis des boîtiers de broches de machines-outils de taille moyenne à grande. ShowyMetal propose des pièces personnalisées en fonte grise haute ténacité HT250 ou en fonte à sphéroïdes QT450-10. Grâce à une technologie combinant le tournage et le fraisage CNC, nous atteignons des précisions élevées : circularité de l'alésage intérieur ≤0.005 mm et coaxialité ≤0.01 mm. Après un traitement de grenaillage pour l'élimination des contraintes, des options de finition telles que le chromage ou le traitement达克罗 (Dal克罗) pour la protection anticorrosion sont disponibles, garantissant un fonctionnement silencieux des roulements et une stabilité à long terme. Nous prenons en charge la fabrication d'échantillons sur plan, avec un délai de livraison pour les commandes en série de 15 à 25 jours. Le processus inclut une confirmation de la première pièce et une inspection complète par machine à coordonnées de mesure (CMM), vous aidant ainsi à réduire le taux de retouches lors de l'assemblage du boîtier de broche.
Spécifications et capacités d'usinage
Étant donné les caractéristiques structurelles des supports de roulement pour broches, nous offrons les capacités de personnalisation suivantes afin de garantir à la fois la résistance structurelle et la précision dimensionnelle :
- Choix du matériau : HT250 (fonte grise, bonne absorption des vibrations, adaptée aux besoins de grande rigidité), QT450-10 (fonte à sphéroïdes, résistance à la traction ≥450 MPa, adaptée aux charges lourdes et aux chocs) ; approvisionnement selon la nuance spécifiée sur le plan, avec fourniture du certificat de matériau.
- Gamme dimensionnelle : diamètre extérieur Ø120–Ø350 mm, épaisseur de paroi 8–25 mm, poids 2–15 kg (valeurs typiques, ajustables selon la conception).
- Tolérances critiques : tolérance de l'alésage intérieur h5–h6 (valeur typique Φ50H6 ±0.013 mm), coaxialité ≤0.01 mm, parallélisme ≤0.02 mm/100 mm.
- Rugosité de surface : rugosité des alvéoles de roulement Ra0.8 μm, surface extérieure Ra3.2 μm ; pour les zones à exigences élevées, une rugosité Ra0.4 μm est réalisable.
- Revêtement de surface : grenaillage (élimination de la pelure d'oxyde, amélioration de l'adhérence de la peinture), galvanisation, traitement达克罗 (Dal克罗) (résistance à la chaleur, sans fragilisation par l'hydrogène), dépôt de chrome dur (résistance à l'usure, épaisseur 25–50 μm).
- Support de personnalisation : acceptation de fichiers 3D STEP/IGES et de plans 2D ; lors de l'étape DFM (fabricabilité), nous proposons l'optimisation de l'épaisseur des parois, des angles de démoulage et des recommandations de recuit de décontrainte.
Processus et configuration des équipements
En raison de leur grande taille et de leur masse concentrée, les supports de roulement pour broches sont susceptibles de subir des déformations par tournage et des contraintes internes, nécessitant un contrôle synergique multi-étapes. Nos 72 lignes de production CNC sont équipées de machines dédiées avec supervision spécialisée. Les étapes critiques suivent le processus "tornage brut – vieillissement – tornage de finition – fraisage semi-finition – fraisage de finition", garantissant la stabilité dimensionnelle :
- Tournage CNC : utilisé pour le tournage brut et de finition des diamètres extérieurs, des faces et des alésages intérieurs. Vitesse de rotation 1200–1800 tr/min, avance 0.15–0.25 mm/tour (étape de finition), garantissant la circularité et le cylindrage.
- Fraisage 4/5 axes : utilisé pour l'usinage composite des flancs d'installation, des trous de broches de positionnement et des canaux d'huile. L'installation unique réduit l'erreur cumulée, avec une coaxialité supérieure à ±0.008 mm.
- Traitement de décontrainte : les bruts et les pièces après usinage brut subissent un vieillissement artificiel (550–570 °C, maintien pendant 4 à 6 heures) pour éliminer les contraintes résiduelles et prévenir la dérive dimensionnelle ultérieure.
- Assistance par machine à pinceaux (Swiss-type) : pour les petites pièces associées telles que les tiges de guidage et les broches de positionnement, nous utilisons une machine à pinceaux pour une découpe continue, améliorant l'efficacité de 30 % et augmentant la cohérence dimensionnelle.
- Coordination des traitements de surface : les étapes de galvanoplastie et de grenaillage sont réalisées dans des ateliers indépendants pour éviter la contamination croisée, avec une uniformité d'épaisseur du revêtement en deçà de ±5 μm.
Capacité, qualité et livraison
La stabilité de la livraison et la traçabilité de la qualité sont au cœur des décisions d'achat. Nous avons établi un système d'inspection à trois niveaux "matière première – procédé – expédition". Toutes les données sont archivées pendant 5 ans, avec possibilité de consultation à tout moment des rapports d'inspection CMM :
- Délai de prototypage : 5 à 7 jours ouvrés (incluant le vieillissement et le traitement de surface), avec fourniture du rapport d'inspection dimensionnelle complète de la première pièce et du certificat de matériau.
- Délai de livraison en série : 15 à 25 jours (gamme typique de 50 à 500 pièces), capacité de production flexible pouvant absorber les fluctuations de commande de ±20 %.
- Équipements d'inspection : machine à coordonnées ZEISS Contura (précision 2.5+0.002L mm), rugosimètre Mitutoyo, instrument de mesure pneumatique (inspection en ligne des alésages), durimètre (échelle Rockwell/Brinell).
- Normes d'expédition : contrôle échantillonné des dimensions à 100 %, inspection critique selon AQL 0.65 en niveau renforcé ; emballage en caisses de bois avec dessiccants et film anticorrosion pour prévenir la rouille lors du transport maritime ou des longs trajets.
- Support DFM : revue de process gratuit, identification des zones à risque de défauts de fonte, recommandation de disposition des nervures et optimisation des solutions de serrage pour réduire les coûts d'essais et erreurs.
Comparaison des choix de matériaux et des traitements de surface
Sous différentes conditions de fonctionnement, la combinaison matériau/surface du support de roulement pour broche influence directement la durée de vie et le cycle de maintenance. La comparaison ci-dessous est fournie à titre de référence pour la conception ; le choix final doit être déterminé en fonction de la vitesse de rotation, de la charge et de l'humidité ambiante :
| Comparer les éléments | HT250 + Dacromet | QT450-10 + Chromage dur | HT250 + Galvanisation par sablage |
|---|---|---|---|
| Résistance à la traction | ≈250 MPa | ≥450 MPa | ≈250 MPa |
| Absorption des vibrations | Excellente (structure de lamelles de graphite) | Bonne (nécessite des joints antivibratoires) | Excellente |
| Résistance à la corrosion | Supporte les hautes températures jusqu'à 850°C, essais brouillard salin 720h | Résiste aux acides et aux bases, essais brouillard salin 480h, haute résistance à l'usure | Moyenne, essais brouillard salin 120h, économique |
| Applications typiques | Charges lourdes à basse vitesse, ateliers à haute température | Charges lourdes à haute vitesse, exigences élevées de résistance à l'usure | Vitesse moyenne à basse, environnements secs, sensible aux coûts |
| Impact sur les délais de livraison | Standard 15–25 jours | +3 jours (attente du bain d'électrolyse) | Standard 15–20 jours |
Note : Après chromage dur, la dureté de surface est de HV800–1000 et le coefficient de friction est réduit à 0,1–0,15, ce qui est adapté aux arbre de commande avec des arrêts-démarrages fréquents ; le traitement Dacromet n'implique aucun risque de fragilisation par l'hydrogène, ce qui le rend plus adapté à l'utilisation avec des ensembles d'arbres en acier allié.
Questions fréquentes
La cote de l'alésage intérieur du coussin de roulement d'arbre peut-elle être stabilisée au niveau h5 ?
Oui. En utilisant un tour-fraiseur 5 axes en une seule prise pour le fraisage, l' coaxialité de l'alésage intérieur est contrôlée à ≤0,008 mm. Le taux de conformité en production par lots pour la cote h5 (par exemple Φ60H5 +0,039/0 mm) est supérieur à 99 %. Une inspection à l'instrument de mesure pneumatique est effectuée pièce par pièce avant l'expédition, avec enregistrement des données inclus.
Le vieillissement de détente des pièces en fonte affectera-t-il le délai de livraison ?
Nonne. L'opération de vieillissement est programmée après la usinage brut et avant la usinage de finition, en parallèle avec les traitements thermiques et de surface, sans ajout de jours calendaires. Un retard de 1 à 2 jours est possible uniquement en cas de surcroît de commandes, ce qui sera signalé à l'étape de DFM.
Le sur-mesure et l'optimisation des plans sont-ils supportés ?
Oui. Nous acceptons les fichiers STEP/IGES/SolidWorks. L'équipe d'ingénierie retourne un avis DFM sous 24 heures, y compris l'équilibrage des épaisseurs de paroi, les rayons de coulée, l'angle de dépouille et les recommandations de points de serrage. Un plan optimisé est offert gratuitement pour une première version.
Comment choisir le traitement de surface ? Y a-t-il un risque de fragilisation par l'hydrogène ?
Le Dacromet et la galvanisation par sablage ne présentent aucun risque de fragilisation par l'hydrogène ; après le chromage dur, un traitement d'élimination de la fragilisation par l'hydrogène (200°C/2h) et une inspection sont nécessaires. Si l'axe est en acier allié à haute résistance, nous recommandons en priorité le Dacromet ou le sablage + revêtement époxy pour éviter la rupture de l'arbre due à la fragilisation par l'hydrogène.
Quelle est la quantité minimale de commande (MOQ) pour une commande en série ?
MOQ de 1 pièce (prototype). Pour les séries de production, il est conseillé de commander ≥50 pièces afin d'amortir les coûts de moules et de réglage des procédés ; pour la gamme de 100 à 500 pièces, le délai est stable de 15 à 20 jours. Pour ≥500 pièces, la livraison peut être fractionnée en plusieurs lots, avec un prototype envoyé sous 7 jours pour confirmation.
Lancez votre projet de personnalisation de coussin de roulement d'arbre
Envoyez votre plan 3D ou votre dessin technique 2D à l'adresse e-mail commerciale, en indiquant le matériau, la quantité et le délai de livraison cible. Nous vous répondrons sous 4 heures avec un devis et des remarques DFM. Le prototypage pour validation est supporté afin de réduire les risques en production et de garantir le succès de l'assemblage de l'habillage d'arbre du premier coup.



