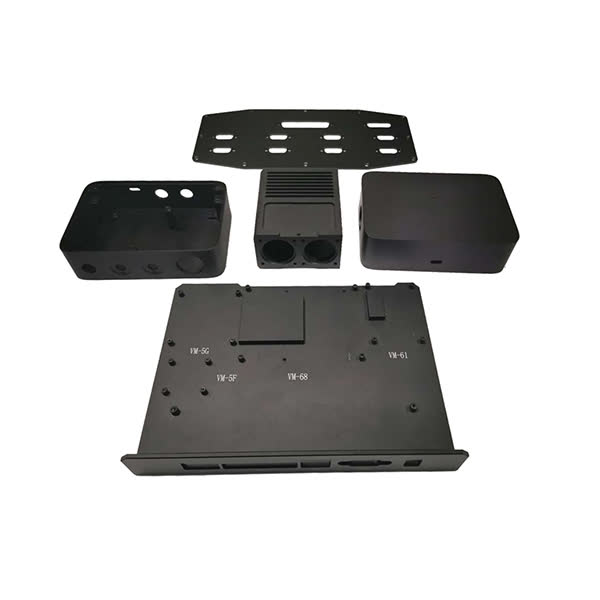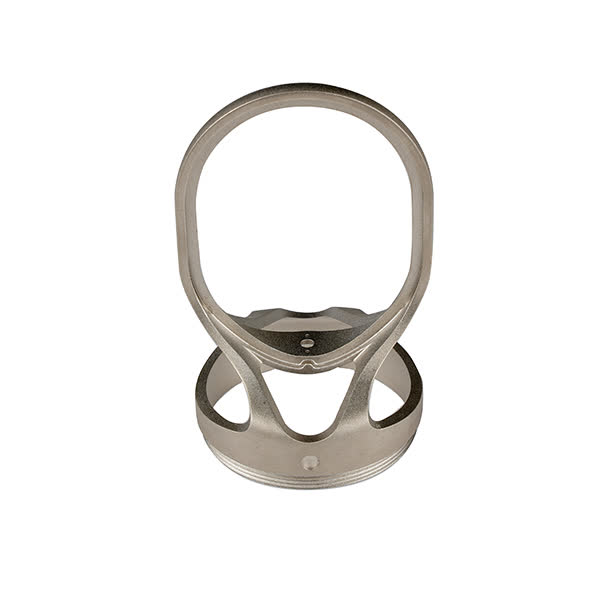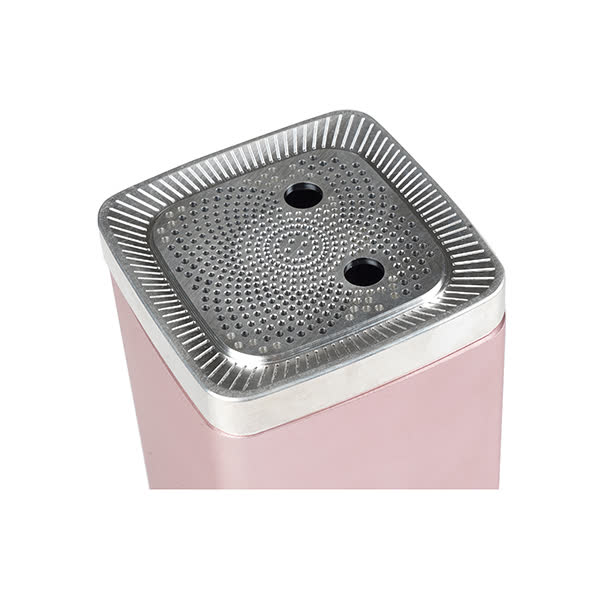
Le boîtier en alliage d'aluminium de l'équipement audio est en aluminium aéronautique 6061/7075. Il est traité par fraisage CNC sur 3/4 axes et anodisation pour obtenir une précision dimensionnelle de ± 0,01 mm et une finition de surface Ra0,4 μm. Il est spécialement conçu pour fournir des pièces structurelles intégrées avec à la fois une efficacité de dissipation thermique et une qualité esthétique pour les amplificateurs de puissance haute fidélité, les haut-parleurs portables et les consoles de mixage professionnelles. Nous prenons en charge la personnalisation basée sur des dessins et des échantillons, depuis l'évaluation technique DFM jusqu'à la livraison par lots, garantissant que chaque coque ne présente aucune rayure ni aucun défaut d'uniformité d'apparence, répondant ainsi aux exigences strictes de la marque pour un produit final haut de gamme.
Processus de spécification et contrôle qualité de l'apparence
Le cœur de la coque en alliage d'aluminium est d'équilibrer la rigidité, la dissipation thermique et le toucher. Nous utilisons un centre d'usinage à 5 axes pour traiter des surfaces courbes complexes et des trous de forme spéciale, éliminant ainsi les marques d'outils laissées par l'usinage traditionnel à 3 axes. Pour les surfaces décoratives nécessitant une surface très brillante, un polissage de précision suivi d'une galvanoplastie ou d'une anodisation dure est utilisé pour améliorer la résistance à l'usure tout en conservant la texture originale du métal.
- Matériaux : 6061-T6 (usage général), 7075-T6 (haute résistance), 5052 (excellente résistance à la corrosion)
- Précision : Tolérance critique de la surface de contact ±0,01 mm, planéité ≤0,02 mm
- Surface : Sablée Ra1,6-3,2μm, poli/miroir Ra0,4 μm, aucun résidu d'empreinte digitale visible
Système de livraison de capacité et d'inspection de qualité
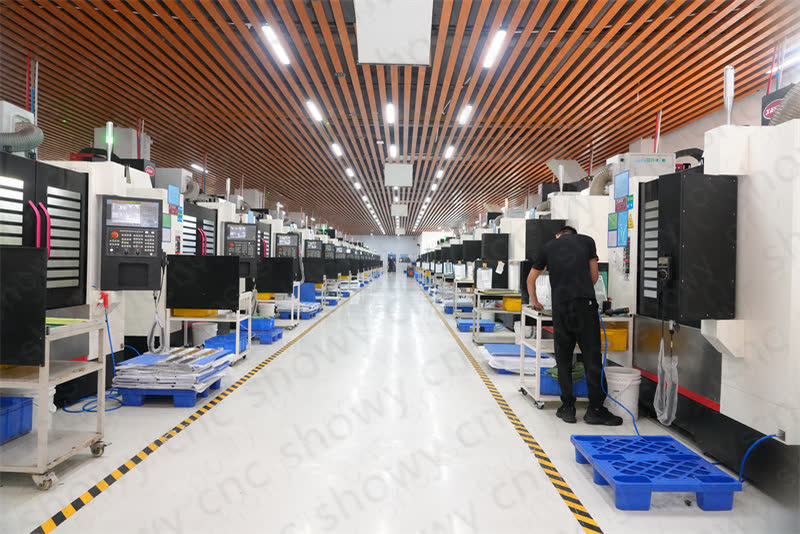
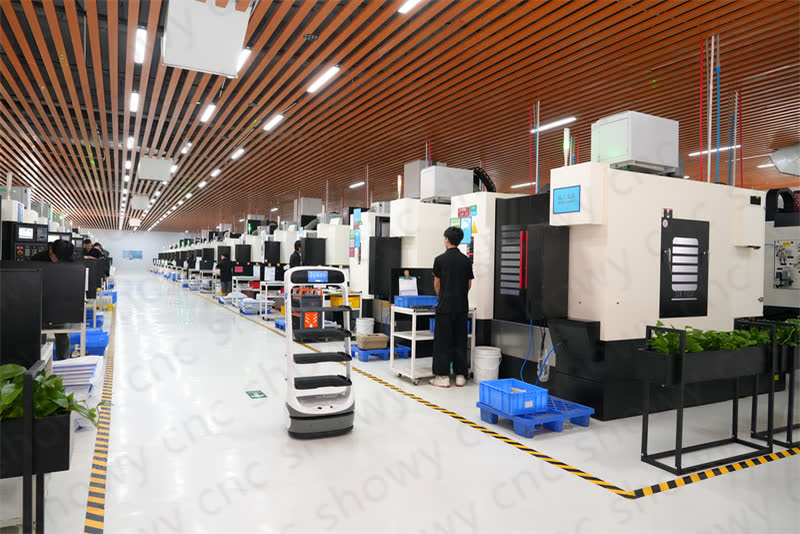
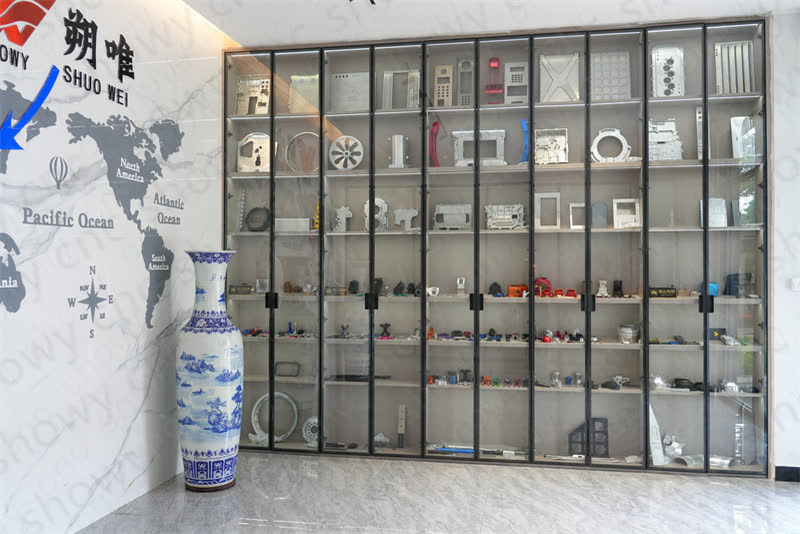
En s'appuyant sur la capacité de production du cluster CNC de 72 unités, les commandes par lots peuvent être complétées en production de masse et livrées dans un délai de 15 à 25 jours. Le cycle de prototypage est court et peut être utilisé pour vérifier rapidement la structure en conjonction avec les nœuds R&D de nouveaux produits audio. Chaque pièce est entièrement inspectée avant expédition, à l'aide d'un instrument de mesure de coordonnées tridimensionnelles pour examiner les contours clés, et d'un rugosimètre pour vérifier sur place la surface décorative afin de garantir une forte cohérence des lots et d'éviter les différences de couleur ou tactiles causées par des lots mixtes.
- Processus d'inspection : confirmation du premier article → inspection du processus → inspection de l'expédition complète à 100 %
- Enregistrement des données : fournir un rapport d'inspection CMM et un fichier image d'apparence pour chaque lot
- Support DFM : les ingénieurs interviennent à l'avance pour optimiser la disposition des nervures afin d'éviter la déformation des parois minces
Questions fréquemment posées
Comment résoudre le problème problème de différence de couleur dans la production de masse de boîtiers audio ?
Grâce au même lot d'approvisionnement en matières premières et au contrôle unifié du liquide du bain d'anodisation, combinés à une comparaison des sources lumineuses standard avant expédition, nous garantissons que l'ensemble du lot de produits a une tonalité de couleur cohérente et réduisons les différences visuelles causées par les fluctuations de l'épaisseur du film d'oxyde.
Combien de temps dure le cycle de prototypage de structures complexes de formes spéciales ?
Le cycle de prototypage des coques en aluminium de forme spéciale conventionnelles est généralement de 3 à 5 jours ouvrables. S'il s'agit d'une programmation de surfaces complexes sur 5 axes, elle peut être étendue à 7 jours. Les détails seront confirmés par l'équipe d'ingénierie en fonction de la complexité des dessins.
Envoyez votre modèle 3D ou dessin 2D à notre système de demande de renseignements pour obtenir un devis détaillé comprenant des suggestions de processus et le délai de livraison.