





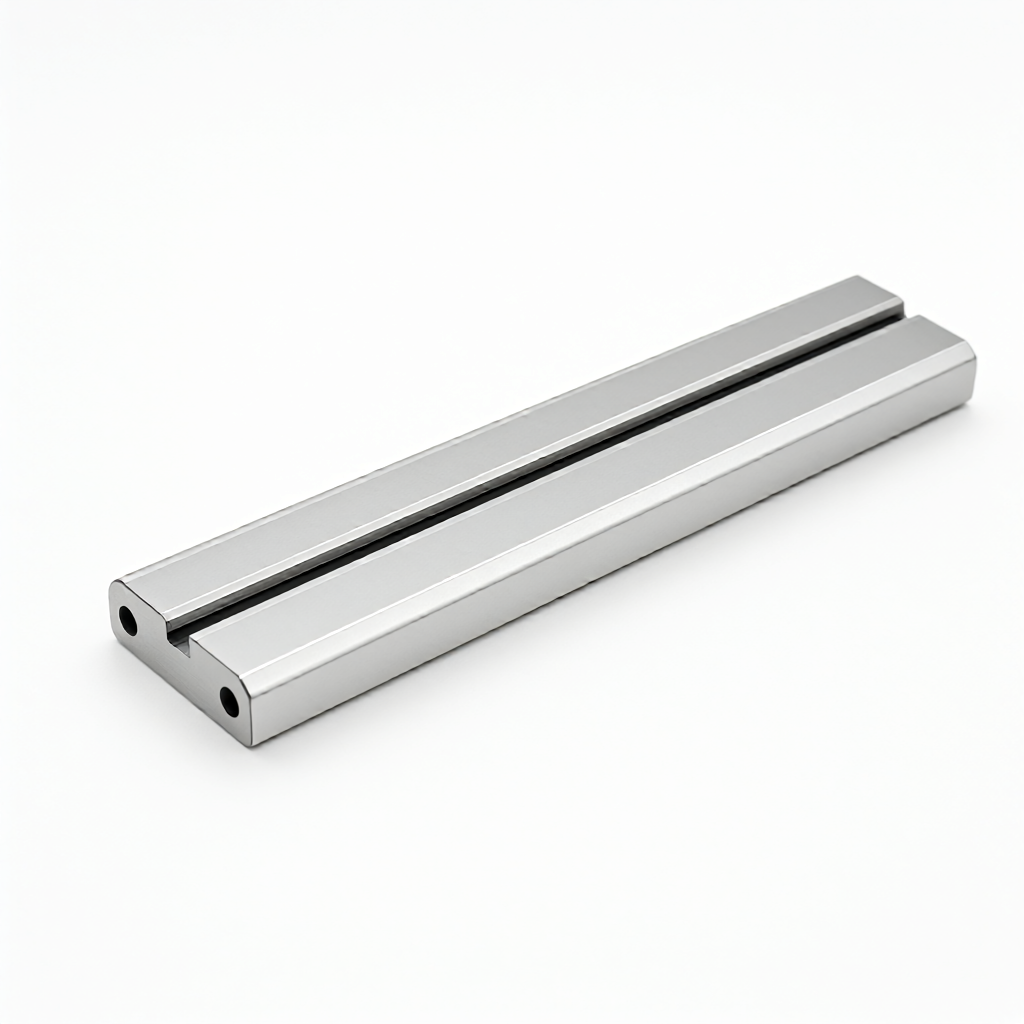
CNC加工ガイドレールの真直度・平行度管理のポイント
精密 CNC 加工ガイド レールでは、真直度と平行度が機械式ムーブメントの精度と寿命を決定する中心的な指標となります。自動化機器、半導体ウェーハ搬送機構、またはハイエンド工作機械スライドの場合、ガイド レール アセンブリの幾何公差は機器の繰り返し位置決め精度に直接関係します。この記事では、多軸 CNC フライス加工、材料選択、検査プロセスを通じて真直度を 0.01mm/1000mm 以内に制御する方法について詳細に分析し、スライダー取り付け面の平行度が厳しい組み立て要件を満たしていることを確認します。
ガイドレールの幾何公差の工学的重要性と故障モード
真直度偏差が動作精度に及ぼす影響
ガイドレールの真直度誤差はそのままスライダの運動軌跡のオフセットに変換されます。真直度が許容値を超えると、ガイドレール全長に渡って荷重が偏り、局所的な応力集中が発生し、軌道面や摺動面の摩耗が促進されます。高速アプリケーションのシナリオでは、真直度が高すぎると振動が発生し、機器の応答速度が低下する可能性があります。一般に、精密グレードのガイド レールでは、長さ 1000mm ごとの真直度誤差が 0.01mm ~ 0.02mm を超えないことが要求されます。具体的な値は機器のグレードに応じて決定する必要があります。
平行度不良による組立干渉
平行度誤差は主にダブルガイドレール構造やスライダ取付面で発生します。 2本のガイドレールの基準面が平行でない場合や、スライダ下面と基準面との間にくさび誤差がある場合、組立時に過大な予圧干渉応力が発生します。これにより、駆動トルクが増大するだけでなく、ガイドレールの早期破損につながる可能性があります。実際の製造において一般的な故障モードとしては、熱変形による曲がり、加工基準のずれによる公差外の平面度、材料の内部応力が解放された後の残留変形などが挙げられます。
材料の選択と内部応力が精度に及ぼす影響
ガイド レール部品の材料選択には、機械的特性だけでなく、寸法安定性も関係します。一般的に使用されるガイド レールの材質には、No.45 鋼、GCr15 軸受鋼、高強度アルミニウム合金などがあります。金属の塑性変形加工後、材料内部には微細構造応力が残留します。加工後に十分な応力除去処理が行われていない場合、後工程や長期間の使用により徐々に内部応力が解放され、ワークに曲がりやねじれが生じ、真直度が損なわれてしまいます。
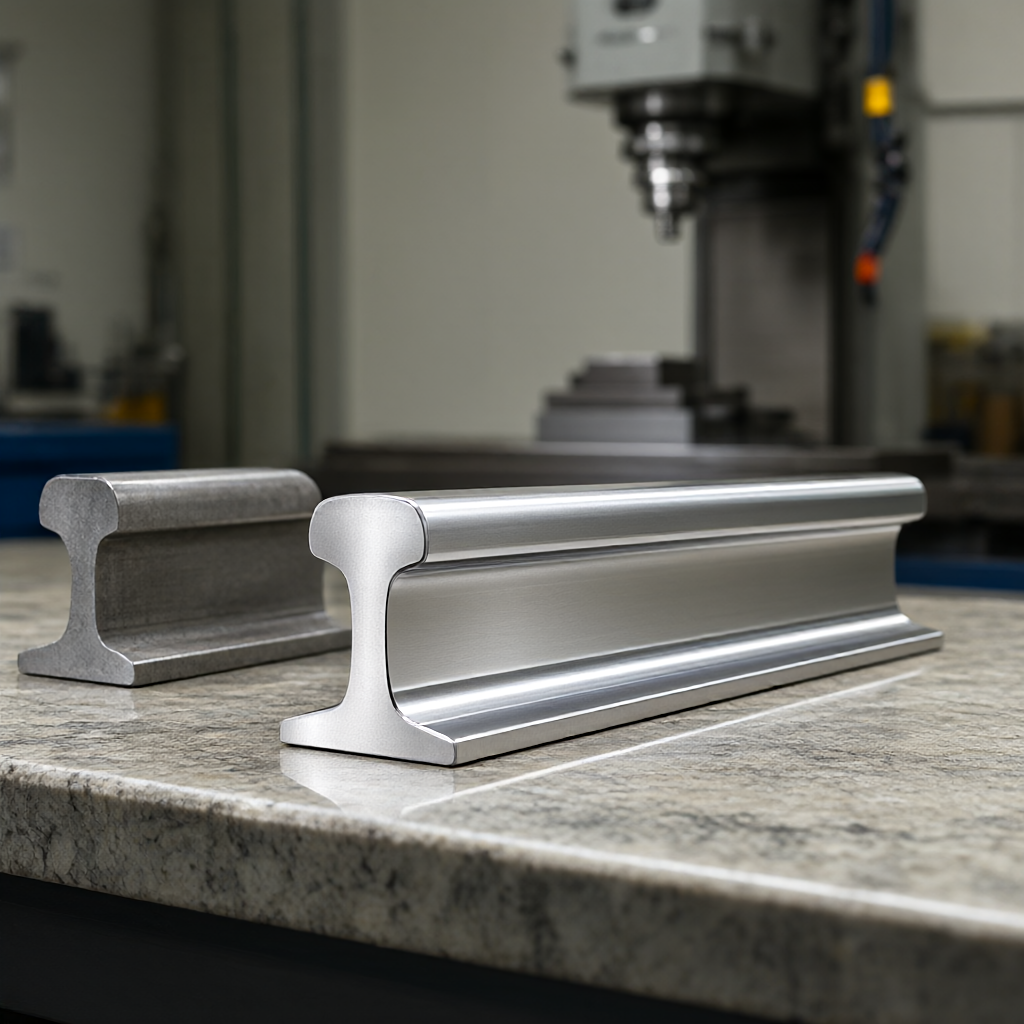
アルミ合金のガイドレールを例に挙げると、軽量で熱伝導率は良いものの、熱膨張係数が大きいです。フライス加工後、周囲温度が大きく変動すると、温度均一性が悪くなり、加工面に若干の変形が生じる場合があります。そのため、高精度のアルミガイドレールの場合は、熱変形による誤差を補うために、荒加工後に低温時効処理を施し、定温室(温度変動±1℃以内)で仕上げ・最終検査を行うことが一般的です。
多軸 CNC 加工戦略と切削パラメータの最適化
ガイド レール表面の真直度を確保するには、プログラミングと切断パラメータの設定が重要です。 3軸や5軸マシニングセンタでは、「荒→中仕上げ→仕上げ」という3層の切削方針を採用するのが一般的です。荒加工では 0.2 ~ 0.5 mm のマージンを保持し、主に材料の大部分を除去します。中仕上げでは、仕上げの準備としてマージンの大部分が除去されます。仕上げ加工では、良好な表面仕上げと寸法安定性を得るために、より小さい切込み深さ (0.1 ~ 0.2 mm) と適度な送り速度を使用します。
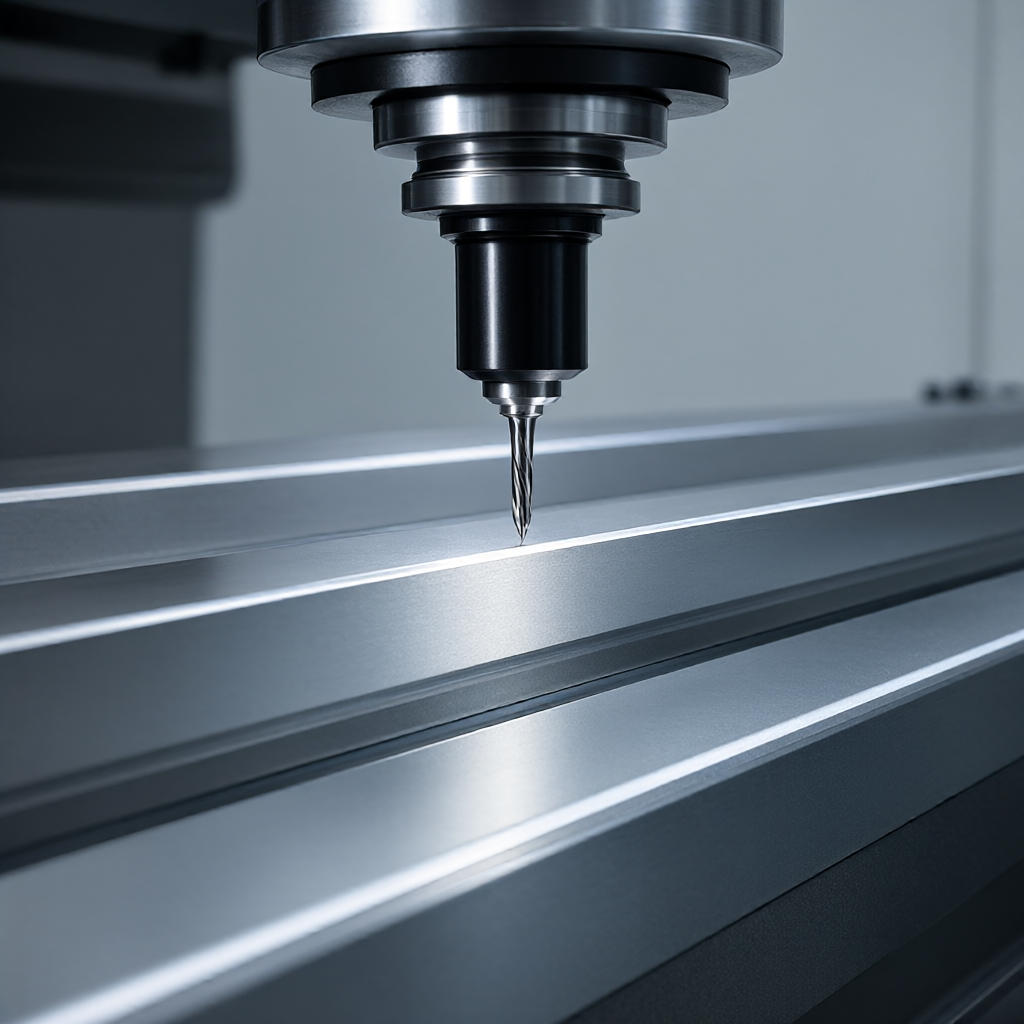
- ツールの選択:仕上げ段階では、滑らかな切削を得るために、通常直径 6mm ~ 10mm、歯数 4 ~ 6 の超硬ソリッド エンドミルを使用することをお勧めします。
- 切込み深さ制御:工具のたわみによる直線性の変動を避けるために、仕上げ切削深さは工具半径の 50% 未満にする必要があります。
- 切削液:切削液を適切に冷却すると熱変形を軽減できますが、精密機械加工では急激な温度変化を避けるように注意する必要があります。
長いガイド レール パーツの場合、クランプの変形を軽減するために、クランプを設計するときに多点サポートまたは V 字型の位置決めを使用することをお勧めします。 5軸工作機械では、主軸角度を傾けて加工面の均一性を向上させることで剛性を最適化できます。
2 つの主流の処理ソリューションの比較分析
さまざまなバッチおよび精度要件に対応するため、CNC フライス加工と精密研削が 2 つの主要なガイド レール形成ソリューションです。次の表は、調達およびエンジニアが意思決定を行う際の参考として、公差性能、表面品質、コスト、納期の観点から 2 つのプロセスの違いを比較したものです。
| コントラストの寸法 | 5軸CNCフライス加工 | 精密研削 |
|---|---|---|
| 寸法公差性能 | ±0.01mm~±0.02mm | ±0.005mm~±0.01mm |
| 表面粗さ | Ra0.4μm~0.8μm | Ra0.1μm~0.2μm |
| 材質適合性 | アルミ、スチール、ステンレス、エンジニアリングプラスチック | 鋼、ステンレス、超硬 |
| バッチの柔軟性 | 高、多品種の小ロットに適しています | 低価格、単一品種の大量生産に適しています |
| 総合的なコスト傾向 | 小規模および中規模のバッチにはさらに多くの利点があります | 大量償却後のコスト削減 |
ほとんどのオートメーション機器の構造部品では、CNC フライス加工と後続の研削または仕上げプロセスを組み合わせることで要件を満たし、生産の柔軟性を高めることができます。装置の真直度に対する非常に厳しい要件がある場合 (ナノスケールの変位プラットフォームなど)、特別な研削装置を使用する必要があります。
試験方法と合格基準
検査はガイド レールの品質を確認するための重要なステップです。真直度試験では、高精度ガイド レールは通常、レーザー干渉計または大理石プラットフォームと組み合わせたエアギャップ レベルを使用して測定されます。測定時には、ガイド レールの全長に沿った点で読み取りを行い、誤差曲線を描く必要があります。平行度検出では、ハイト ゲージまたはイメージャを介して 2 つのデータム平面間の距離の変化を測定できます。
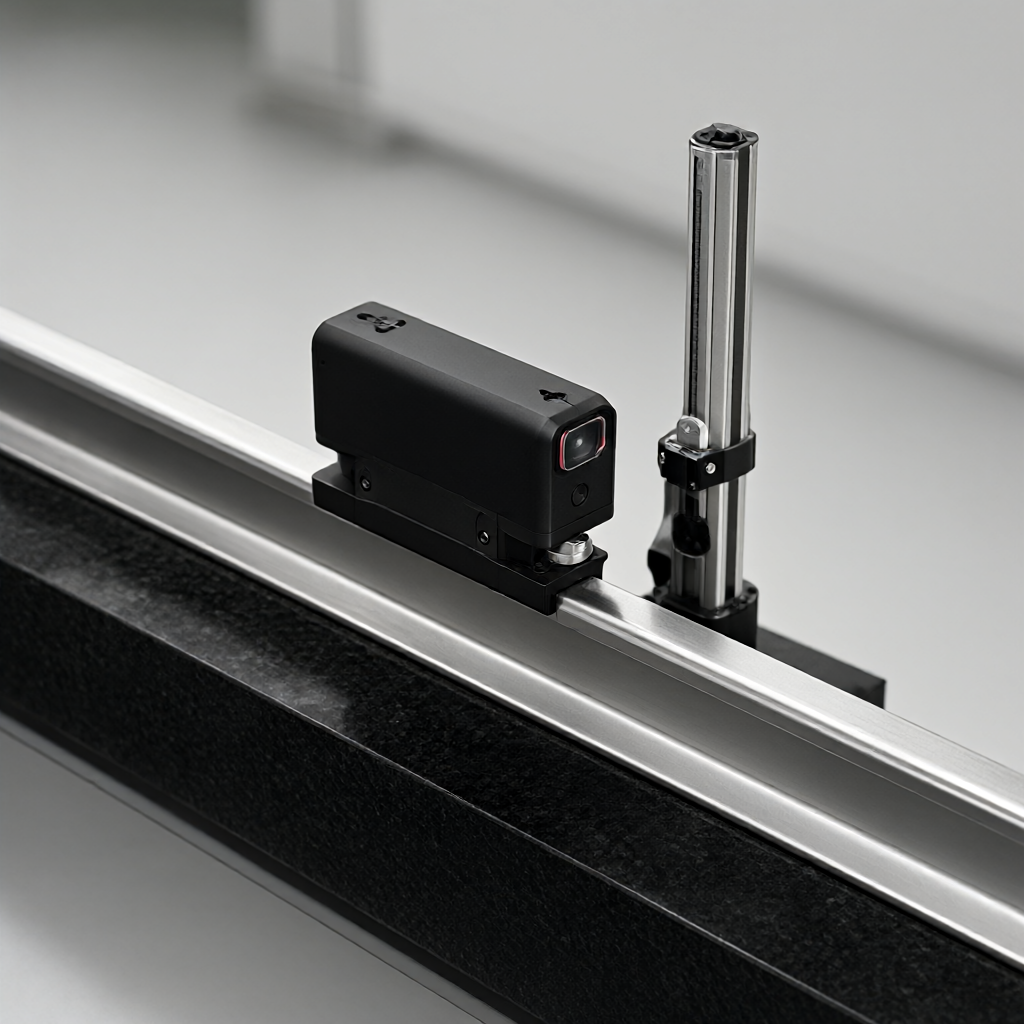
さらに、初品検査には、真直度、平坦度、重要なスルーホールの位置に焦点を当てた本格的なレポートが含まれている必要があります。出荷前に十分な検査、特に外観検査を実施し、傷、バリ、油汚れがないことを確認することをお勧めします。大量注文の場合、サプライヤーは製品の各バッチのデータが追跡可能であることを保証する安定したテスト システムを備えている必要があります。
よくある質問 (FAQ)
CNC加工されたアルミガイドレールの真直度偏差が大きい問題を解決するにはどうすればよいですか?
主に材料の内部応力と熱変形によるものです。仕上げ前の時効処理時間を長くし、恒温環境下で加工することをお勧めします。同時に仕上げ代を最適化し、クランプ変形を防止します。
高精度ガイドレール加工の最小バッチサイズはどれくらいですか?
これは特定のサイズとプロセスによって異なります。通常、CNC 加工は最低 1 個の注文をサポートしますが、プログラミングと治具のコストを分散するため、納期と単価を最適化するためにバッチ サイズを 50 個以上にすることをお勧めします。
ガイドレールの表面粗さRa0.4μmは寿命にどのような影響を与えますか?
粗さが低いほど摩擦係数が減少し、摩耗率が減少します。 Ra 0.4μmは精密な研削レベルであり、滑りガイドやローラーガイドの平滑性と寿命を大幅に向上させることができます。
図面に真直度公差をマークするにはどうすればよいですか?
データム面と測定長さを明確に定義する必要があります。たとえば、「0.01/1000mm」とマークし、真直度がどの軸または平面を基準にしているかを示します。データを指定せずに数値のみをラベル付けすることは避けてください。
CNC フライス加工で特殊な断面形状のガイド レールを加工できますか?
できる。 4軸または5軸のリンクにより、複数の金型を必要とせずに複雑な断面形状のガイドレールを加工できるため、個別のカスタマイズニーズに適しています。
結論と行動への推奨事項
CNC 加工ガイド レールの真直度と平行度を制御するには、材料の安定性、切削パラメータの最適化、厳格なテストという 3 つの次元から始める必要があります。完全な試験システムと豊富な精密加工経験を備えたサプライヤーを選択することが、プロジェクトを確実に成功させる鍵となります。 ±0.01mmの精度制御能力、複数材質のカスタマイズ対応、安定納期を備えたCNC加工パートナーをお探しの場合は、図面やサンプルをご提供いただければ、詳細なDFM解析と技術見積プランをご提供いたします。



