





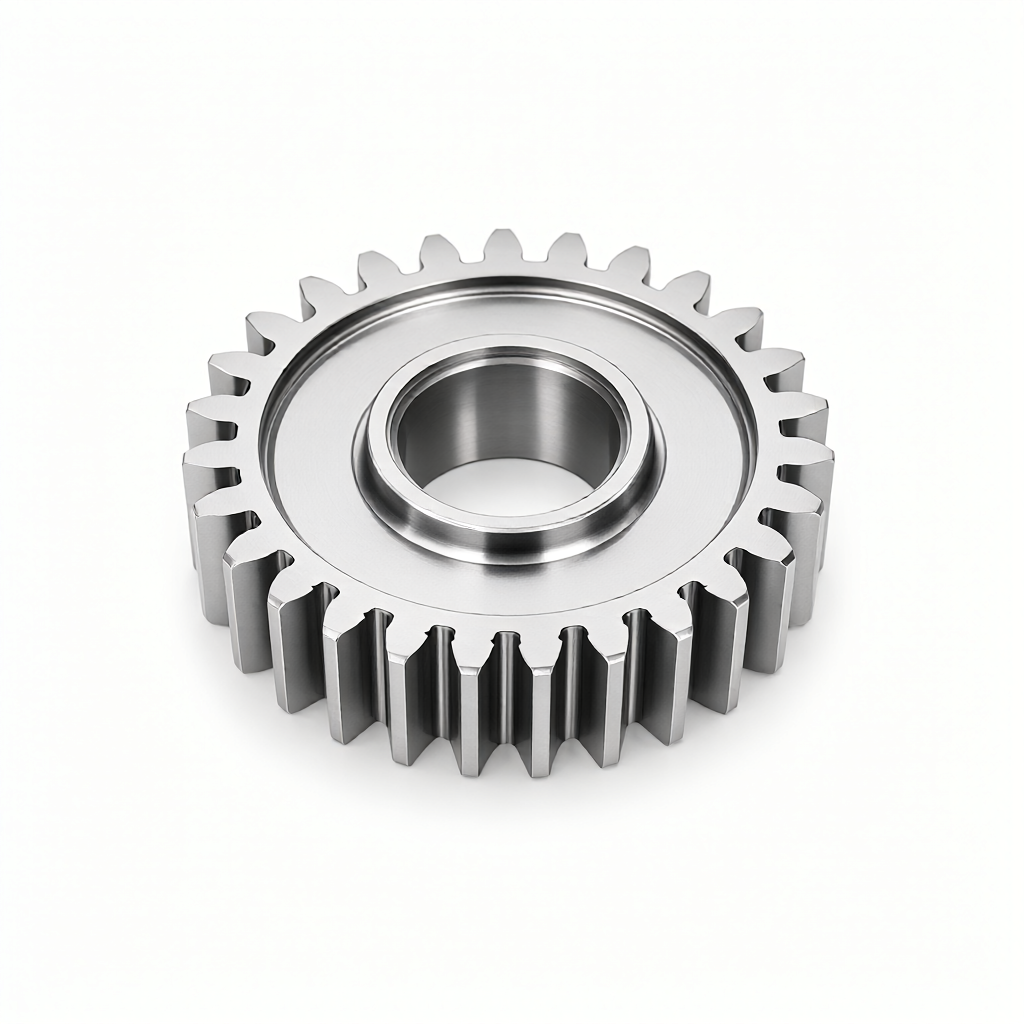
CNC 機械加工歯車: 歯形精度制御のためのコアプロセスパラメータ
精密伝送システムでは、CNC加工ギア歯形精度は伝達効率、騒音レベル、寿命に直接影響します。エンジニアにとって、CNC 旋削およびフライス加工プロセスを通じて歯面の適合性、ピッチ累積誤差制御、および表面粗さ管理を実現する方法を理解することは、サプライヤーの能力を評価するための鍵となります。 ShowyMetal は、72 台の CNC 装置のクラスターを利用して、材料の選択から歯面仕上げ加工までの完全なソリューションを提供し、アルミニウム、スチール、ステンレス鋼、エンジニアリング プラスチックなどのさまざまな母材をサポートし、量産時の寸法の一貫性を確保します。
歯形精度等級と材料選択の工学的根拠
歯車の材質の選択は、強度に影響を与えるだけでなく、機械加工性と最終的な歯面の品質にも直接影響します。材料が異なれば切削性能は大きく異なるため、ISO 1328 規格の精度グレード (Gr. 5 ~ 9 が一般的に使用されます) と組み合わせてプロセスのマッチングを実行する必要があります。
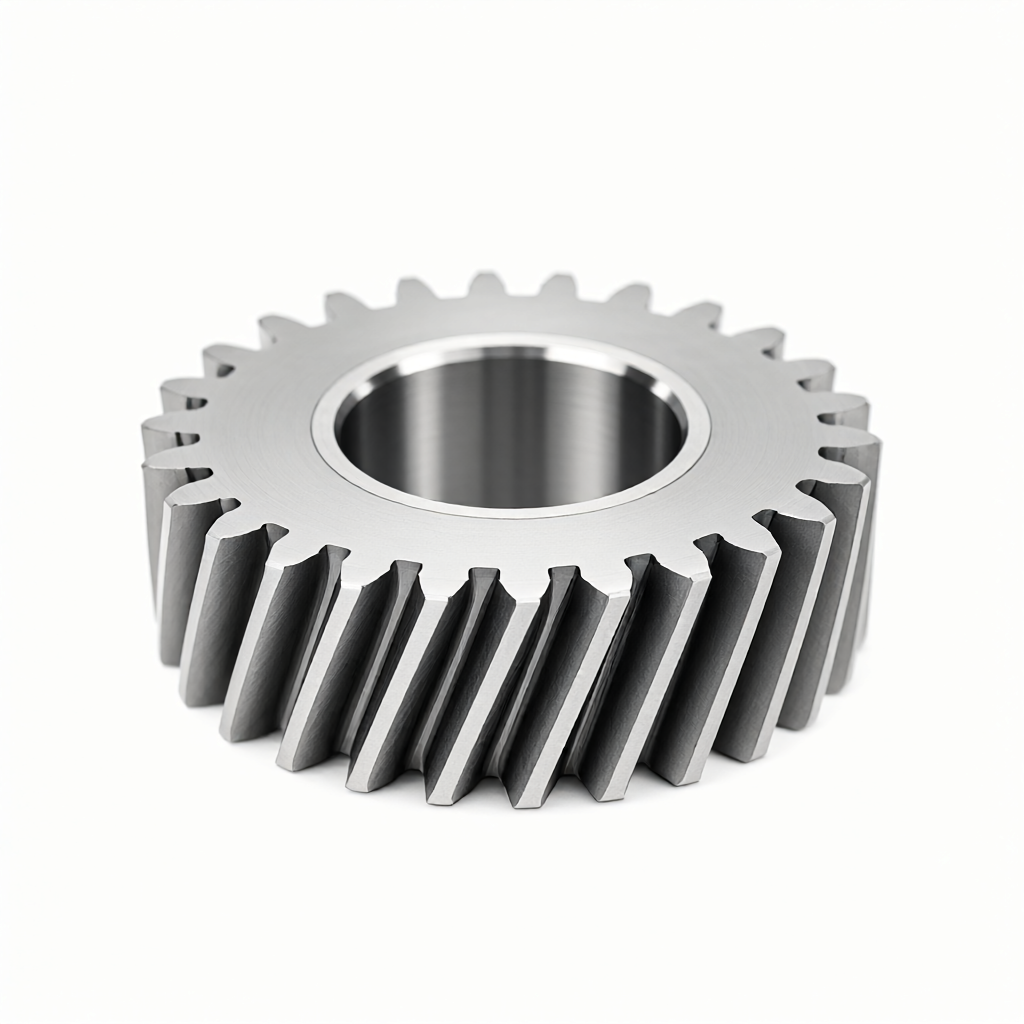
- アルミニウム合金(6061-T6、7075など):切断効率が高く、高速バッチ処理に適しています。難点は、材質が柔らかく刃物に付きやすいため、すくい角の大きい工具を使用し、十分に冷却する必要があることです。表面はRa0.4μmに容易に達し、高い外観要求が要求される精密減速機に適しています。
- スチール(4140、42CrMoなど):強度が高く、靱性に優れていますが、硬化後の加工が非常に困難です。通常は、「最初に歯車加工、その後に熱処理」または「超硬工具フライス加工」という戦略が採用されます。歯面粗さはRa0.8~1.6μmに管理されるのが一般的です。
- エンジニアリングプラスチック(POM、PA66など):軽量で自己潤滑性がありますが、熱変形が大きいです。 CNC 加工では、熱の蓄積による過度の歯ピッチ誤差を防ぐために、送り速度と切り込み深さを厳密に制御する必要があります。非耐荷重または軽荷重伝達のシナリオに適しています。
ShowyMetal にはマテリアルの完全なカスタマイズ機能があります。図面にマークされた材料グレードと熱処理状況に基づいて DFM (製造容易性) を提案し、歯のフィレットと底穴の設計を最適化し、応力集中のリスクを軽減します。
歯車加工における CNC 旋削およびフライス加工ソリューションの比較
さまざまな構造形式のギアの場合、コストと精度を制御するには、正しい CNC 加工パスを選択することが前提条件となります。次の表は、精密歯車製造における 2 つの主流プロセスの該当するシナリオと技術的な違いを比較したものです。
| コントラストの寸法 | CNC旋削(フォーミング旋削工具を含む) | 3/4/5 軸 CNC フライス加工 (フォームミル付き) |
|---|---|---|
| 適用歯種 | 平歯車、はすば歯車(多頭割出が必要) | 直歯車、はすば歯車、ヘリンボーン歯車、内歯車、遊星歯車列 |
| 精度上限 | 通常は ISO レベル 8 ~ 9 までで、高スコアの歯の数は制限されています | 5 軸リンケージにより ISO レベル 6 ~ 7 に達し、収容スペースがさらに大きくなります。 |
| 物質的な制限 | 旋削工具の剛性によって制限されるため、硬い材料は工具が潰れやすいです。 | 超硬フライスは、焼き入れ鋼などの硬い材料に適応するために使用できます。 |
| バッチ効率 | センター旋盤または両頭旋盤は、バッチを迅速に生産でき、単純な外歯車に適しています。 | クランプは煩雑ですが、多軸同時加工により工程が軽減され、複雑な構造にも適しています。 |
| 表面品質 | ナイフマークがつきやすく、後の段階で細かい研削が必要となります。 | サイドミリングまたはプランジミリングにより、連続的な軌道と改善された滑らかさを実現できます。 |
複雑な遊星歯車やはすば歯車の場合、5軸同時加工より良い解決策です。 ShowyMetal の 5 軸マシニング センターは、1 回のクランプで歯面と基準面の加工を完了できるため、2 次クランプによって引き起こされる同軸度誤差を回避し、高速運転下でも歯車の安定性を確保できます。
歯形精度に影響を与える主要なプロセスパラメータの分析
同じ装置を使用した場合でも、パラメータ設定のわずかなずれにより、累積歯ピッチ誤差(Fpk)や歯形偏差(ff)が公差を超える場合があります。以下は、CNC ギアの精度に影響を与える 3 つの主要なパラメーターです。
1. 工具摩耗補正とダイナミックすくい角調整
歯車加工は断続的な切削であるため、工具の刃先が欠けやすくなります。異なる材料を加工する場合は、先端半径のあるフォームカッターまたはフライスを使用し、すくい角を動的に調整することをお勧めします。たとえば、アルミニウムを加工する場合、切削抵抗を低減するにはすくい角を 15° 以上にする必要があります。合金鋼を加工する場合、刃先強度を高めるためにすくい角を下げる必要があります。 ShowyMetal は、量産において 100% 工具寿命モニタリングを実装し、初品確認と工程検査を通じて工具摩耗補正値をリアルタイムで補正します。
2. 冷却方法と熱変形制御
従来の乾式切削では、局所的な温度上昇が発生し、材料の相変化や工具の熱摩耗が発生する可能性があります。精密歯車加工では、多くの場合、最小量潤滑 (MQL) または全流量冷却が使用されます。小型モジュールギアの場合、熱伸びを抑制するために、切削領域にクーラントを直接スプレーする必要があります。当社のプロセスシステムはカスタマイズされた冷却経路をサポートし、加工中の歯面の熱バランスを確保し、±0.01 mm の寸法精度を維持します。
3. 表面粗さおよび平滑度の処理
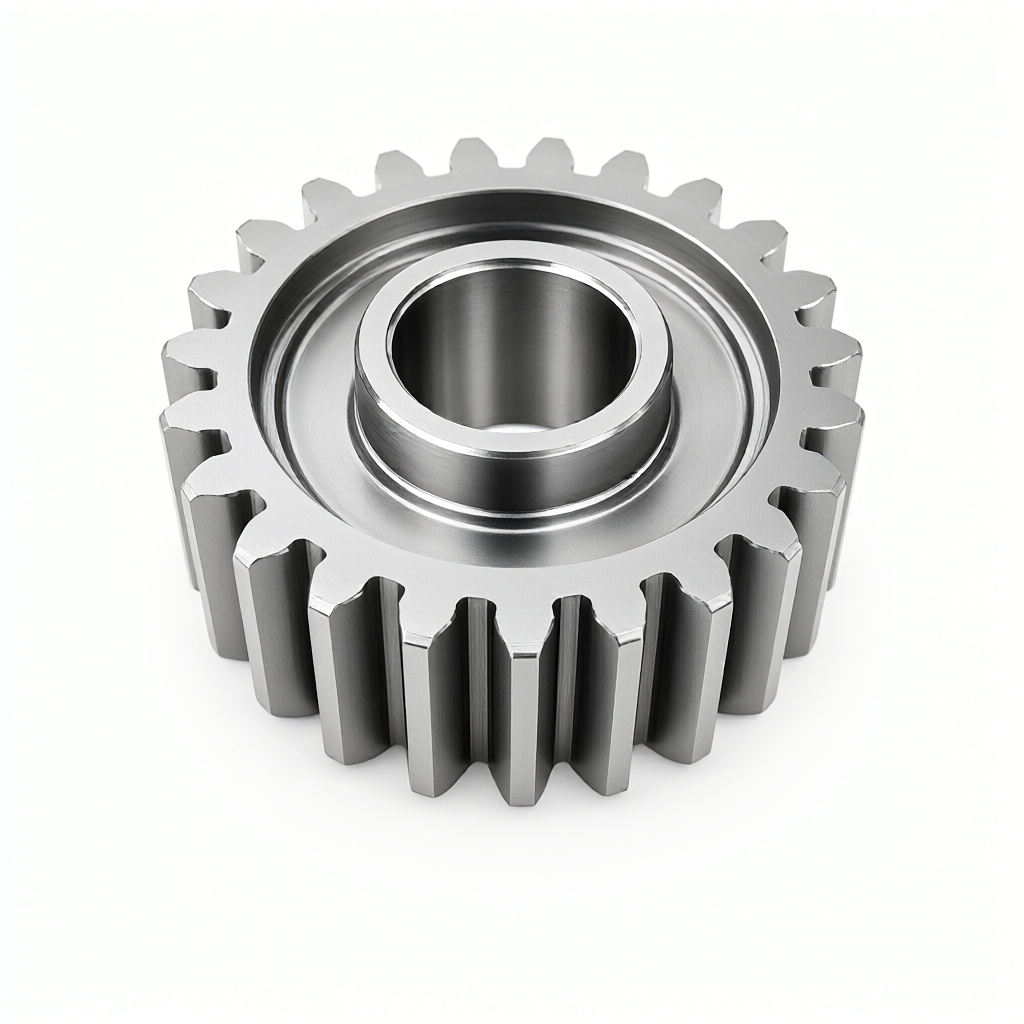
歯面粗さは摩擦係数や噛み合い音に直接影響します。 CNC によって直接機械加工された表面は通常、ハイエンド アプリケーションのニーズを満たすことができず、後続の処理が必要になります。 ShowyMetal は、陽極酸化、サンドブラスト、電気メッキなどの表面処理を提供します。高光沢仕上げ表面の凹凸をさらに低減し、粗さをRa0.4μmまで低減することができます。この種の一貫性管理は、一般の加工工場と精密メーカーを区別する重要な指標であり、バッチ部品間に傷や欠陥がなく、外観と品質が均一であることを保証します。
歯形精度の試験方法と合格基準
テストがなければ品質はありません。 CNC ギアの合否は外観のみに依存するものではなく、次の検査方法に基づいて判断する必要があります。
- 歯形偏差(ff)検出:歯車振れチェッカーまたは三次元測定機(CMM)を使用します。三次元測定機は、レーザースキャンまたはタッチ測定を通じて歯の表面の点群を取得します。理論上の歯形と比較すると、誤差は通常0.02mm以内に抑えられます。
- 歯ピッチ累積誤差(Fpk): 歯ピッチメーターを使用して歯ごとに測定します。歯車製造の均一性を判断するための中心的な指標です。量産時の Fpk の安定性が機械全体の騒音レベルを決定します。
- 粗さ(Ra)検出: 粗さ計を使用して歯の表面の中央領域をサンプリングします。外観部品の場合は全面検査が必要です。機能部品の場合は、メッシュ領域に注目してください。
ShowyMetalは三次元座標、光学測定器、粗さ計を備え、「入荷材検査→初品確認→工程検査→全出荷検査」の4段階を実施します。完全な CMM テストレポートは追跡可能なデータとともに出荷時に提供され、E-E-A-T の信頼性基準を満たしています。
一般的な障害モードの回避と DFM の推奨事項
長期的な製造経験に基づくと、CNC ギアの一般的な故障モードと回避戦略は次のとおりです。
- 歯先欠け:主に鋼の加工時に発生します。回避計画: 鋭いエッジを避けるために先端フィレットの半径を大きくします。加工時の切削速度を低減し、送り速度の滑らかさを向上させます。
- 表面固着/ビルトアップエッジ:アルミニウム合金やエンジニアリングプラスチックに多く発生します。回避策: DFM 段階で推奨されているように、コーティングされた工具を使用し、クーラント流量を増やし、面取りサイズを増やします。
- バッチの一貫性が低い:長時間の無人処理で多く発生します。回避計画: 定期的な初回品抜き抜き検査を実施します。 ShowyMetal の量産サイクルは 15 ~ 25 日です。この期間中、各製品の表面仕上げと寸法安定性は、自動積み下ろしシステムとマシンビジョン検査によって監視されます。
図面の設計段階で、キーの合わせ面の公差域 (H7/g6 など) を明確にマークし、歯形精度レベル (GB/T 1356 のレベル 7 など) に注意することをお勧めします。明確な技術要件により、メーカーは迅速に対応し、通信コストを削減できます。
FAQ: CNC歯車加工に関するよくある質問
CNC 加工は従来の歯車ホブ加工に取って代わることができますか?
中程度のモジュールと小さなバッチの歯車の場合、特に迅速なプロトタイプの反復や複雑な構造の歯車では、5 軸 CNC フライス加工が完全に実現可能な代替手段となります。ただし、大型モジュールや標準的な直線歯の大量バッチの場合、従来の歯車ホブ加工には依然としてコスト面での利点があります。 ShowyMetal は、モジュール、材料、バッチ サイズに基づいて、コスト効率の高いプロセス パスの提案を提供します。
CNC歯車の表面粗さをRa0.4μmにするにはどうすればよいですか?
「仕上げ+表面処理」の組み合わせが必要となります。 CNC精密フライス加工により粗さはRa0.8μm程度まで制御され、さらに特定パラメータの化学研磨や電解処理によりRa0.4μmまで粗度化が可能です。 ShowyMetal は陽極酸化とメッキの機能を備えており、ワンストップで歯の表面仕上げ加工を完了することができ、傷のない外観を保証します。
1,000 個のギアを大量生産する場合の一般的なリードタイムはどれくらいですか?
材料と構造の複雑さによって異なります。シンプルなアルミニウム合金外歯車の場合、ShowyMetal は 72 個の生産能力で 15 ~ 25 日で量産を実現できます。熱処理や複雑なはすば歯車を含む場合は、その分納期が遅れます。お問い合わせの際には完全な図面を提供していただくことをお勧めします。正確な生産スケジュールを発行いたします。
バッチギアの同軸度はどうやって確保するのですか?
同軸度は主にクランプ基準の選択によって決まります。 ShowyMetal では、5 軸リンケージを使用して内穴、データム面、歯面の加工を一度に完了する「片側 2 ピン」または「内穴位置決め」クランプ方法を推奨し、ソースからの二次的なクランプ誤差を排除します。出荷前に、基準面の振れが CMM によって検出され、図面公差要件が満たされていることを確認します。
エンプラ歯車を加工する際の注意点は何ですか?
結論と行動への推奨事項
精密 CNC 歯車加工は、単なる切削加工ではなく、材料科学、工具技術、精密検査の体系的なエンジニアリングでもあります。業者を選ぶときは、単価だけでなく、その内容にも注意を払う必要があります。そして。 ShowyMetal は 72 台の CNC 装置のクラスターによってサポートされており、厳密な DFM エンジニアリング ドッキングとフルスケール検査システムを使用して、顧客が生産リスクを回避し、図面から高品質部品へのスムーズな変換を達成できるように支援します。
ギア トランスミッション システムの精度の問題や大量納品の圧力に直面している場合は、無料の DFM 分析と正確な見積もりを得るために、CAD 図面と BOM シートを当社の技術チームに送信してください。



