





医療用関節ボールの5軸CNC加工の平滑性とバイオフィルム制御ロジック
医療用インプラントの関節ボール (股関節ボールヘッドや膝関節ボールヘッドなど) には、表面の完全性に関して非常に高い要件が求められます。 5 軸 CNC を使用してこのような部品を加工する場合、中心的な課題は、幾何学的精度 (±0.01 mm) を確保しながら、表面粗さ (Ra 0.2 ~ 0.4 μm) を制御することで、加工マークとその後の研磨プロセスのバランスをどのように取るかということです。粗い表面はタンパク質を保持し、安定したバイオフィルムを形成し、炎症を引き起こす傾向があります。一方、薄すぎる表面は適切な質感を欠き、骨の内方成長(オッセオインテグレーション)に影響を与えます。このガイドはエンジニアリングの実践に基づいており、大量生産の一貫性を確保するために、5 軸同時切削戦略、ツールパスの最適化、材料特性分析を通じて、加工と生体適合性のより良いバランスを達成する方法を分析しています。
材料の選択と切削性能が表面品質に与える影響
医療用関節ボールに一般的に使用される材料には、コバルト クロム モリブデン合金 (CoCrMo)、チタン合金 (Ti-6Al-4V)、高炭素ステンレス鋼 (316LVM など) があります。さまざまな材料の切削熱伝導率と加工硬化傾向は、表面残留応力層の厚さに直接影響します。
- コクロムモ:硬度が高く、熱伝導率が悪く、加工硬化しやすい。切削パラメータが不適切な場合、残留圧縮応力が大きくなりすぎて疲労寿命が低下します。表面下の損傷層を制御するには、鋭利な工具を使用し、送り速度を 50 ~ 80 mm/min に下げることをお勧めします。
- Ti-6Al-4V:熱吸収が悪く、工具の摩耗が早い。高速切削では、工具の熱磨耗や表面の構成刃の出現が容易に発生する可能性があります。一定の冷却を維持するには、回転速度を 3000 ~ 4500 rpm に制御して、微結晶ダイヤモンド コーティングまたは超硬切削工具を使用することをお勧めします。
- 316LVM:靭性が強く、ナイフに張り付きやすい。材料の伸びや変形を防ぐために、工具のチップブレーカを大きくする必要があります。表面に「洗濯波」が現れやすく、工具軸の振り角度の最適化が必要です。
材料グレードの選択は、患者の体重と活動強度と組み合わせる必要があります。ハイエンドのプロテーゼの場合、CoCrMo はチタン合金よりも耐摩耗性に優れているため、第一の選択肢となりますが、加工がより困難でもあります。技術者は、DFM (製造容易性設計) の推奨事項に基づいて、図面の段階で材料グレードと熱処理状態 (固溶または時効状態) を確認する必要があります。
5軸同時切削戦略:荒加工から中仕上げ加工まで
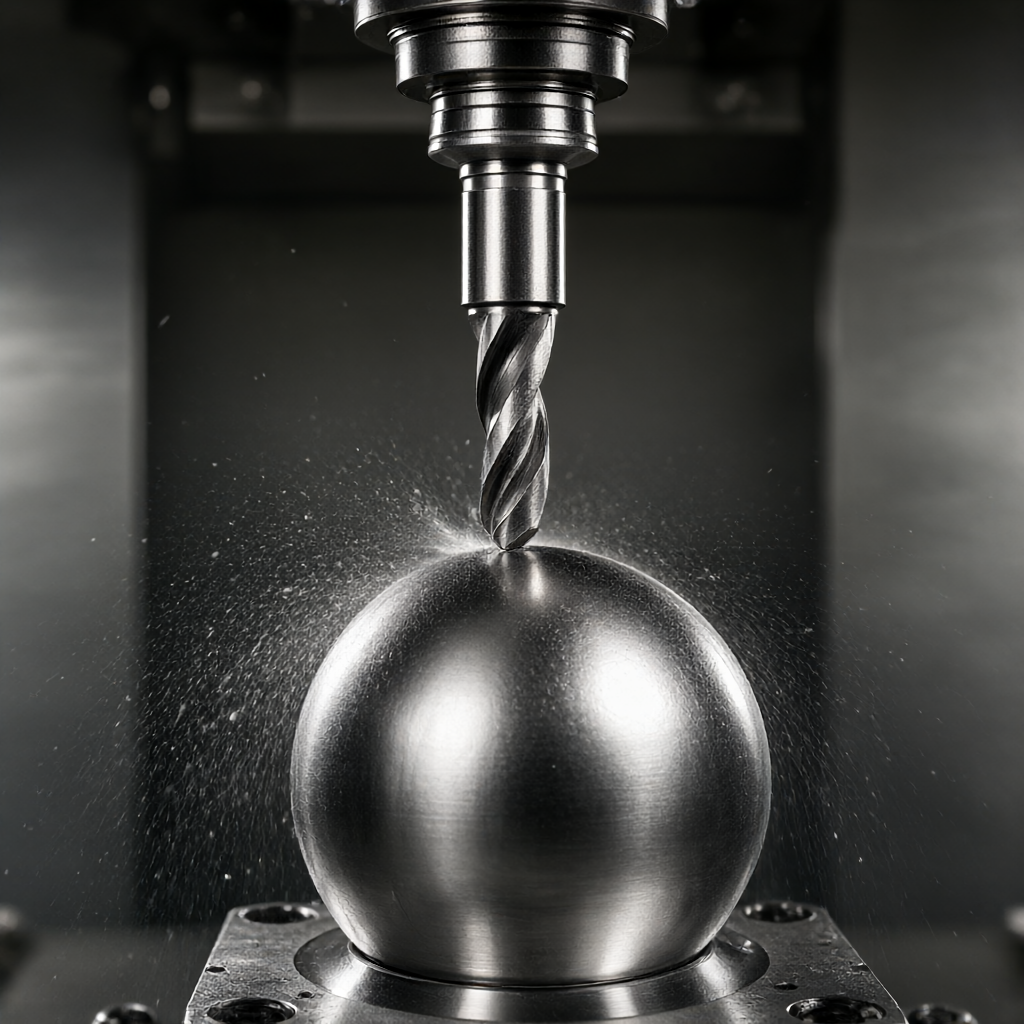
5 軸工作機械の利点は、工具軸が曲面に対して垂直であることによって引き起こされる「ゼロカット」現象を回避し、工具とワーク表面との間の最適な切削角度を常に維持できることです。球状のワークの場合、4 軸回転または 5 軸リンクを使用すると、表面の連続性が大幅に向上します。
ツールパス最適化のポイント
- 絶え間ない斬新さと奥深い戦略:従来の3軸加工では球面領域で切込み深さが大きく変化し、切削抵抗の変動が発生していました。 5 軸により一定の切込み深さ (0.1 ~ 0.2 mm) を維持し、切削抵抗を安定させ、表面の破れを軽減します。
- 通常のアライメント: 高速フライス加工段階では、端刃が切削に関与しないように工具軸は球の法線に対して 30 ~ 45 度の角度を維持し、表面のうねりを減らすために仕上げには刃先側の刃を使用する必要があります。
- ナイフの取り扱い: 複数のツールパスが存在する接合部にはナイフ跡が発生しやすくなります。応力集中を避けるために、スムーズな移行アルゴリズムを使用して、接合部のフィレットの半径が R ≥ 0.5 mm になるようにする必要があります。
直径28~36mmの標準ジョイントボールの場合、荒加工では0.3~0.5mm、中仕上げでは0.1~0.2mm残すことを推奨します。 5 軸リンクは複雑な曲面遷移を 1 分で完了でき、3 軸リンクよりも効率が 40% 以上向上します。
面粗さ管理:機械加工と研磨の境界
機械加工された表面は最終使用面ではないため、研磨する必要があります。研磨の目標は、表面粗さを Ra 0.8 μm から Ra 0.2 μm、さらには Ra 0.1 μm まで低減することです。過度の研磨は表面原子の再配置を引き起こし、耐食性を高める可能性がありますが、微細孔を閉じて骨の内方成長速度に影響を与える可能性もあります。
主要パラメータの比較
| プロセス段階 | 代表的な粗さ(Ra) | 主な目的 | バイオフィルムのリスク評価 |
|---|---|---|---|
| CNC中仕上げ | 0.8~1.6μm | 余白を削除し、ジオメトリを修正します | 高: 血栓やタンパク質が滞留しやすい |
| 機械研磨(ホーニング・砥粒) | 0.2~0.4μm | ナイフ跡を消し、滑らかさを向上させます。 | 中: 残留圧縮応力を制御する必要がある |
| 電解研磨 (ECP) | < 0.1 μm | 深い応力緩和と耐食性の向上 | 低:表面不動態皮膜が安定している |
データによると、Ra の場合、< 0.2 μm 时,细菌(如金黄色葡萄球菌)的初始附着率降低,但长期生物膜形成能力取决于表面化学组成。五轴加工的高光洁度基底可大幅缩短后续抛光时间,减少热输入对材料晶粒的影响。
検査と故障解析: 加工品質を検証する方法
医療部品は厳しい品質ゲートを通過する必要があります。幾何学的寸法の 3 座標 (CMM) 検査に加えて、表面の完全性検査も同様に重要です。
- 粗さ計: 局所的な極値を回避するためのマルチポイント サンプリング。 Ra の均一性と CV 値を確保するために、球状の頂部と球状の赤道領域の検出に重点を置きます。< 15%。
- 白色光干渉計: 非接触測定により 3D 表面形状を取得し、微細な傷や加工振動痕を識別できます。鏡面に対する要求が高い部品の場合、従来のタッチ式粗さ計よりも優れた検出方法です。
- 金属組織分析:表面の表層をランダムに検査し、微小亀裂や脱炭層がないことを確認します(ステンレス鋼の場合)。加工硬化層の深さは10~20μm以内に制御されます。
一般的な故障モードには、不均一な研磨によって引き起こされる光沢の違いや、クーラント残留物によって引き起こされるウォータースポットが含まれます。表面に汚れがないことを確認するために、出荷前に超音波洗浄と真空乾燥を追加することをお勧めします。
バッチの一貫性とリードタイム管理
医療用インプラントには、非常に高いバッチ一貫性が必要です。 ShowyMetal には、多軸マシニング センターを含む 72 台の CNC 機械があり、15 ~ 25 日のバッチの短納期をサポートしています。最初の製品確認 (FAI) とプロセス検査を通じて、部品の各バッチの仕上げとサイズが公差範囲の中心にあることを確認します。
大規模な量産では、自動ロードおよびアンロード システムとオンライン レーザー プローブを使用して、ツールの摩耗をリアルタイムで補正し、Ra 値の安定性を維持します。工場が特別なプロセスカードを開発できるように、プルーフィング段階でお客様が研磨グレードの基準 (SPI グレードや特定の Ra 値など) を明確にすることをお勧めします。
5軸CNC加工の医療用関節ボールをRa0.1μmまで直接研磨できますか?
通常はそうではありません。 5軸加工後の基本粗さは一般的にRa0.4~0.8μmであり、Ra0.1μmのミラー効果を得るためには機械研磨または電解研磨が必要です。 CNC切削だけでは微細なツールマークを除去することは困難です。
チタン合金のジョイントボールを加工する際に、酸化スケールの生成を防ぐにはどうすればよいですか?
表面の高温酸化を避けるために、加工プロセス全体を通じて十分な高純度の切削液または乾式最小量潤滑 (MQL) を使用する必要があります。表面酸化層を除去し、金属の活性を維持するために、加工直後に酸洗いまたは不動態化処理が行われます。
3 軸加工と比較して、球面に対する 5 軸加工の具体的な利点は何ですか?
5 軸は、工具と曲面の間の最適な法線角度を維持し、工具端刃の垂直切削によって引き起こされる送り干渉と表面振動パターンを回避し、切削をより安定させ、表面仕上げを 20% ~ 30% 向上させることができます。
医療用関節ボールの加工後の残留圧縮応力の影響は何ですか?
残留圧縮応力は疲労強度の向上に役立ちますが、過度の引張応力(不適切な加工によって発生)は微小亀裂の拡大を引き起こす可能性があります。 5 軸の最適化パスは、有益な圧縮応力範囲内で表面応力を制御するのに役立ちます。
部品がバイオフィルムの安定性試験に適しているかどうかをどのように判断しますか?
表面粗さが規格(ISO 13686 など)に準拠していること、目に見える傷やバリがないことを確認してください。 CMM がフルサイズおよび粗さのサンプリング検査に合格した後、生体適合性およびバイオフィルム付着シミュレーション テストを実施することをお勧めします。
結論とコラボレーションへの招待
医療用関節ボールの 5 軸 CNC 加工は、幾何学的精度、表面の完全性、生体適合性の包括的なプロジェクトです。合理的な材料の選択、5 軸経路の最適化、厳密な研磨制御により、研磨光沢とバイオフィルムの安定性のバランスを保つことができます。 ShowyMetalはDFM提案からバッチ納品まで±0.01mmの精度でワンストップサービスを提供し、アルマイトや電気メッキなどの表面処理にも対応しています。特定の図面がある場合は、技術的な詳細を提供してください。材料グレードとバッチサイズに基づいて、より良いプロセス計画をカスタマイズし、お客様のお問い合わせに迅速に対応します。



