





グラファイトCNC加工:導電性部品の放電加工のプロセスロジックと工場選定ポイント
精密導電部品の製造において、グラファイト CNC 加工は、材料ブランクと放電加工 (EDM) ワークピースを接続するための重要な前工程です。多くの技術者は最終放電部品の精度に重点を置きますが、黒鉛基材の加工範囲を無視しています。黒鉛は硬度が低く、欠けやすく、発塵が多く、異方性があるためです。 CNC の切断パラメータやクランプ方法が不適切な場合、表面の微小亀裂、寸法のドリフト、さらには放電穴のずれに直接つながります。この記事では、材料特性から始めて、3 軸および 5 軸グラファイトフライス加工のプロセスパラメータ、クランプ戦略、および一般的な故障モードを分析し、技術調達および研究開発担当者がサプライヤーの技術的実現可能性を評価し、高グラファイトブランクを EDM 要件を満たす導電性基板に安定して加工する能力があるかどうかを判断するのに役立ちます。
黒鉛材料特性がCNC加工に及ぼす影響メカニズム
グラファイトは均一な等方性材料ではありません。人造黒鉛(静水圧黒鉛など)の密度は通常1.70~1.85g/cm3、比抵抗は15~25μΩ・m程度、熱伝導率は200W/m・K以上と高くなります。この低硬度 (モース硬度 3 ~ 4) と高い脆性の構造により、その切断メカニズムが金属の切断メカニズムと異なることがわかります。
- カットではなくチップス: グラファイトは主にフライス加工中に格子破壊を受け、大量の繊維状の破片や粉塵が生成され、チップ ブレーカーや切りくず除去スパイラル内に蓄積して閉塞しやすくなります。
- 熱感受性:グラファイトは耐熱性に優れていますが、局所的な摩擦熱により熱応力が集中し、微小亀裂の拡大を引き起こし、放電面の平坦度に影響を与えます。
- 粉塵の危険性:黒鉛粉の細かさはミクロンレベルに達することがあり、吸入の危険性が高く、工作機械のネジとガイドレールの間に「泥」摩耗が発生しやすく、位置決め精度が低下します。
したがって、グラファイト CNC ワークピースの加工における中心的な矛盾は、効率を向上させるために高速で切削する必要があるだけでなく、エッジのチッピングを防ぐために切込みと送りの深さを制御する必要があるということです。完全に冷却して潤滑し、冷却剤がグラファイトの細孔に侵入してその後の放電短絡の危険性を引き起こすのを防ぐ必要があります。ほとんどの場合、大量の切削液を注入するよりも、乾式切削または最小量潤滑 (MQL) の方が適しており、強力な真空システムが必要です。
3 軸および 5 軸グラファイト CNC フライス加工ソリューションの比較
EDM 部品の構造の複雑さに応じて、3 軸または 5 軸の同時加工が選択されます。次の表は、グラファイト導電性部品における 2 つのソリューションの長所と短所を比較しています。
| 寸法 | 3軸フライス加工 | 5軸同時加工 |
|---|---|---|
| 適用可能な形状 | 平面電極、簡単なステップ、ストレートホールアレイ | 特殊な形状の曲面、傾斜した吐出面、複雑な流路冷却溝 |
| クランプの複雑さ | 低くて簡単なプレスプレートまたは真空吸着で十分です | 中~高、多ステーションまたは油圧治具が必要で、トルクバランスを考慮 |
| 精度保持 | 片面加工は変形しやすいため余裕を持たせてください。 | 複数の面を 1 回のクランプ操作で完成させることができ、統一された基準と小さな熱変形が実現されます。 | 主なリスク | ゴミ詰まり、工作機械の粉塵混入、転流エラー | 複雑なツールパス計画、オーバーカットのリスク、工作機械の熱ドリフト |
| 一般的な切込み/送り深さ | 切込み量0.5~2mm、送り80~150mm/min | 切込み量0.3~1mm、送り50~120mm/min(視野角) |
ほとんどの導電性部品の放電加工では、平面電極を処理するには 3 軸で十分です。ただし、傾斜面や深いキャビティの冷却チャネルが含まれる場合は、5 軸同軸加工を使用すると、二次クランプによって引き起こされるデータムのシフトを回避できます。軸数をやみくもに追求するのではなく、図面公差の要件に基づいて選択する必要があります。
主要なプロセスパラメータ: 速度、送り、工具の選択
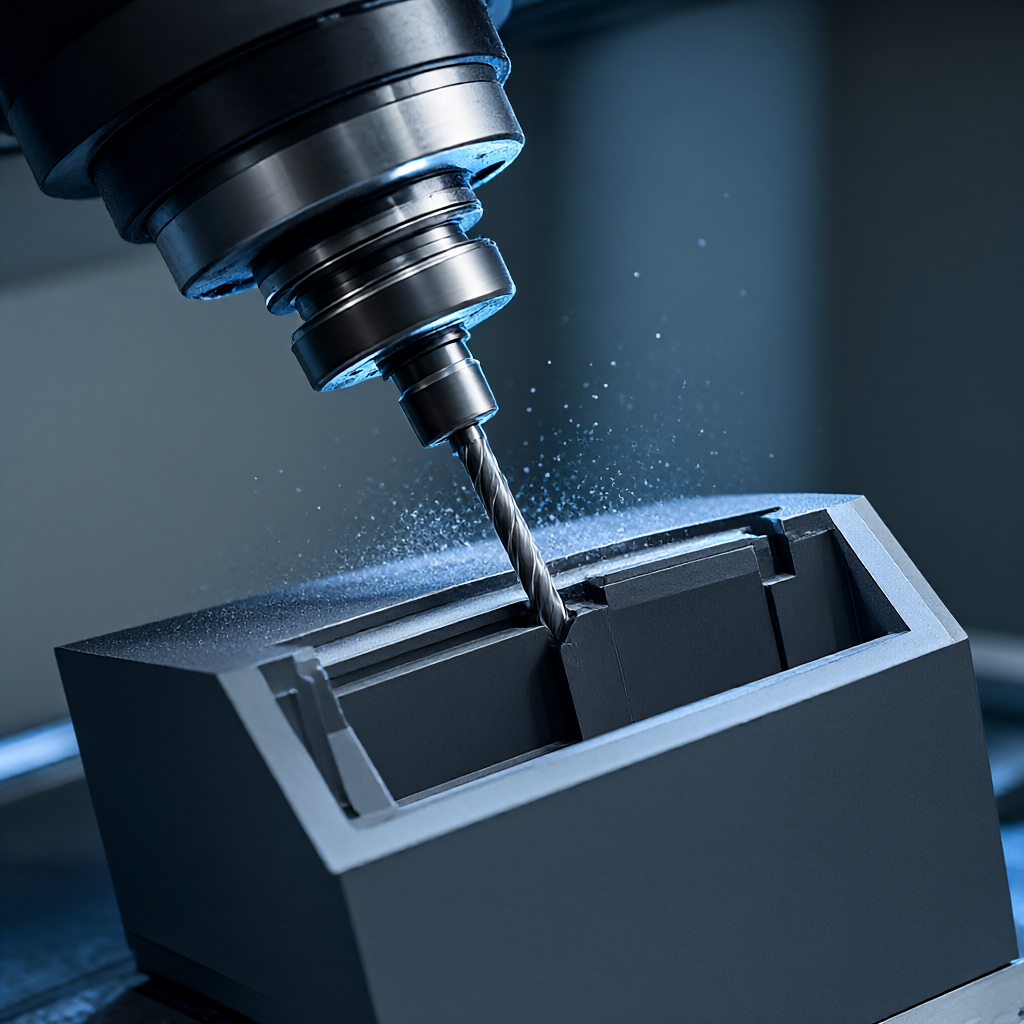
グラファイト CNC 加工は工具の摩耗に非常に敏感です。グラファイトの研磨特性により、超硬ブレードはマイクロチッピングを非常に受けやすくなります。推奨される戦略は次のとおりです。
切削パラメータのベンチマーク
- 主軸速度:10,000~18,000rpmを推奨します。回転速度が高いと、ユニットの切削抵抗が低減され、刃欠けが軽減されます。
- 歯当たりの送り:0.05~0.15mm/刃で制御。過度の穀粒の裂けを避けるために、大量の供給を避けてください。
- 切込み深さ: 従来のフライス加工 0.5 ~ 2 mm。 0.2~0.5mmの精密フライス加工。荒加工の場合は仕上げ代を0.5mm以上残してください。
- 工具材質: PVD コーティングされた超硬 (TiAlN など) または CVD ダイヤモンド コーティングを推奨します (非鉄基板の場合のみ、グラファイト処理には拡散を防ぐための特別なコーティングが必要です)。ほとんどの場合、グラファイト加工ではコーティングされていない超硬合金の方が長持ちします。これは、グラファイトが工具に付着しないためです。
クランピングと応力緩和
グラファイトは弾性率が低く (約 70 ~ 90 GPa)、塑性変形しやすいです。応力の集中を避けるために、真空吸引または軽い圧力クランプを備えた柔らかいポリウレタン クッションを使用することをお勧めします。輸送ストレスを排除するために、加工前に24時間放置する必要があります。最初のピースは、クランプ変形を補正するために「フライス加工 - 測定 - 調整 - フライス加工」という閉ループを通過する必要があります。
よくある問題と故障の回避: 塵、熱変形、放電面の品質
実際の生産では、次の 3 つの問題がバッチの廃棄につながることがよくあります。
- チップフルートにゴミが詰まる:グラファイトチップは繊維状のため刃先に絡みつきやすいです。対策:短い切りくず刃(2 ~ 3 コーナ)を使用し、切りくず吹き込みエア圧力を高め(0.3 ~ 0.5 bar)、主軸テーパ穴を定期的に清掃してください。
- 熱変形により寸法誤差が生じる:グラファイトは熱伝導に優れていますが、局部的な切削熱により瞬間的に膨張します。対策: 連続ロングストローク切削を避けるために「つつき深さ + 空冷」戦略を採用します。工作機械の周囲温度を監視します。
- 放電面の微小亀裂:加工時に残留した引張応力が放電加工時に亀裂の拡大を誘発し、電極の焼きムラの原因となります。対策:精密フライス加工後、低温歪取焼鈍(材質により異なりますが、通常200~400℃空冷)を行うか、湿式研削・研磨により表面の加工硬化層を除去することをお勧めします。
合格基準: グラファイト CNC 機械加工部品が放電要件を満たしているかどうかを評価する方法
調達チームまたは技術チームは、受け入れを受け入れる際に、外観の仕上げだけを見るのではなく、次の定量的指標に焦点を当てる必要があります。
- 寸法精度: キーの位置決め穴/表面の公差は通常、±0.02 ~ 0.05 mm に制御する必要があり、放電ギャップ (ギャップ) の関連寸法の片側マージンは 0.1 ~ 0.3 mm に確保する必要があります (EDM パラメータに応じて)。
- 表面粗さ: 放電の均一性に影響を与えるナイフマークの残留を避けるために、放電作動面 Ra は通常 3.2 μm 以下である必要があります。非作業面については厳密な要件はありません。
- 平面度・平行度: 大面積電極の平面度は ≤0.05mm/m であるため、放電加工中にワークと電極が同期して後退することはありません。
- 粉塵の残留物: 加工後は、キャビティやネジ穴内に黒鉛粉が残らないように超音波洗浄や高圧エアブローを行う必要があります。そうしないと放電時にショートが発生します。
サプライヤーは、最初のフルサイズ検査レポート (CMM 座標データ) を提供し、バッチ内のサイズ変動 (Cpk ≥ 1.33) に同意できる必要があります。
グラファイトCNC加工に関するよくある質問
グラファイト加工には特殊な工作機械が必要ですか?
必須ではありませんが、効率的な粉塵除去システムを装備する必要があります。一般的なCNCにグラファイト専用の掃除機(負圧≧15kPa)が装備されていない場合、長期間使用するとネジやガイドレールの摩耗が促進され、位置決め精度が低下します。清浄度管理や専用のグラファイト生産ラインを備えた工場はより信頼性が高くなります。
グラファイトCNC加工後の放電面には追加の研磨が必要ですか?
通常は必要ありません。黒鉛自体は自己潤滑性があり、黒鉛化率が高い。 CNC 精密フライス加工後、Ra≤3.2μm はほとんどの EDM 要件を満たします。高電流密度放電に使用する場合は、ダイヤモンド石膏で研磨することも可能ですが、コストと工程が増加します。
黒鉛粉塵が CNC 工作機械の内部に侵入するのを防ぐにはどうすればよいですか?
鍵となるのは、閉じた切断エリアと集中的な外部ダスト除去にあります。切断領域は保護のために完全に密閉する必要があり、切りくず排出ポートは独立した集塵機に接続されており (フィルター素材は帯電防止である必要があります)、切りくず吹き込み空気経路はリサイクルしてフィルター処理する必要があります。 「乾式切断 + 強力ブロー + 集中除塵」の統合ソリューションがあるかどうかサプライヤーに問い合わせてください。
グラファイトの CNC 加工の最小フィーチャ サイズはどれくらいですか?
工具径と工作機械の剛性により異なります。 0.5~1.0mmの平底ナイフを使用すると、最小穴径約1.5mm、最小溝幅0.8mmのフィーチャーを加工できます。より微細な構造の場合は、CNC 前加工ではなく EDM を使用してブランクを直接加工することをお勧めします。
黒鉛電極の量産には通常どれくらいのリードタイムがかかりますか?
構造の複雑さと材料の密度によって異なります。単純な平面電極の場合、十分な材料が準備されていれば、応力除去と洗浄を含めて、大量生産 (100 ~ 500 個) サイクルは通常 15 ~ 25 日以内に制御できます。複雑な5軸の特殊形状部品の場合、ツールパスの検証や最初のピースの試し切りのために納期を3〜5日延長する必要があります。
結論と行動への推奨事項
グラファイトCNC加工は放電部品の品質の基礎です。サプライヤーを選択する際は、グラファイト専用の除塵システム、最初のピースのフルサイズ検査機能、およびバッチの一貫性管理データを備えているかどうかに焦点を当ててください。導電性グラファイト部品の寸法ドリフトや放電表面亀裂の問題に直面している場合は、試行錯誤のコストを回避するために、専門の加工業者に図面と公差要件を送信して、DFM (製造性を考慮した設計) のフィードバックと、機器の能力に基づいた正確な見積もりを取得することをお勧めします。



