





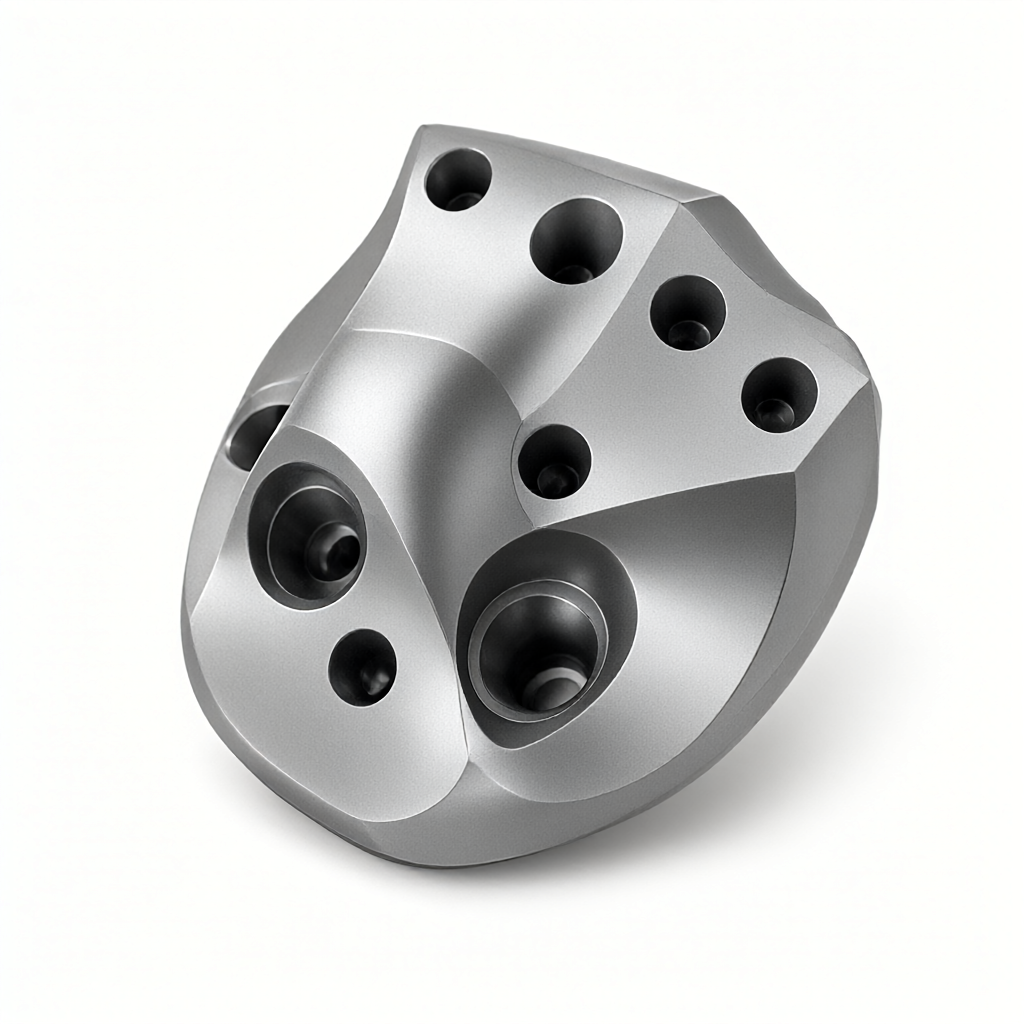
複雑な曲面CNC加工における多軸パス戦略の課題
航空宇宙構造部品、医療用インプラント、ハイエンド通信機器の設計における自由曲面従来の3軸加工では、工具干渉、カンチレバーの長さ、表面の高さの制御が難しいなどの核心的な問題点に直面していました。多軸連動CNC加工では、5軸空間姿勢の協調制御により、切削力を大幅に低減し、表面の完全性を向上させ、製造サイクルを短縮することができます。しかし、多軸パス戦略は単純な座標重ね合わせではなく、運動学特異点回避、工具姿勢最適化、材料除去率バランスを含むシステムエンジニアリングである。技術調達と研究開発エンジニアにとって、サプライヤーの多軸能力を評価することは設備数量だけを見ることができず、さらにそのパス計画ロジックとプロセス検証データを深く掘り下げる必要がある。
5軸連動原理とパス計画のコア論理
5軸工作機械通常は3軸リニア駆動と2つの回転軸で構成されていますは、工具軸がワークピースに対して回転し、常に最適な切削角度を維持することができます。複雑なサーフェスの場合、主流のパスストラテジーには主に次の3つのモードが含まれ、その根底にあるロジックが最終的な部品精度と効率を決定します。
トロコイドミリングTrochoidal Millingと急峻領域処理
従来のスパイラルまたはラジアルステッピングツールパスでは、大きな切込み深さで送りをしたり、小さなラジアル送りをしたりすると「工具ルート効果」が発生しやすく、工具の崩壊につながります。サイクロイド状の工具経路により、高い積み重ね率で工具の単位面積あたりの切削量を均一化し、一点での切削厚さを大幅に低減します。深いキャビティの底部や垂直の急な側壁を加工する場合、5 軸工作機械はスピンドルを傾けて工具がより大きな接触面積で切削に参加できるようにし、過度の横方向の力を回避し、幾何学的干渉を効果的に回避できます。この戦略は、チタン合金や高温合金の加工において特に重要です。
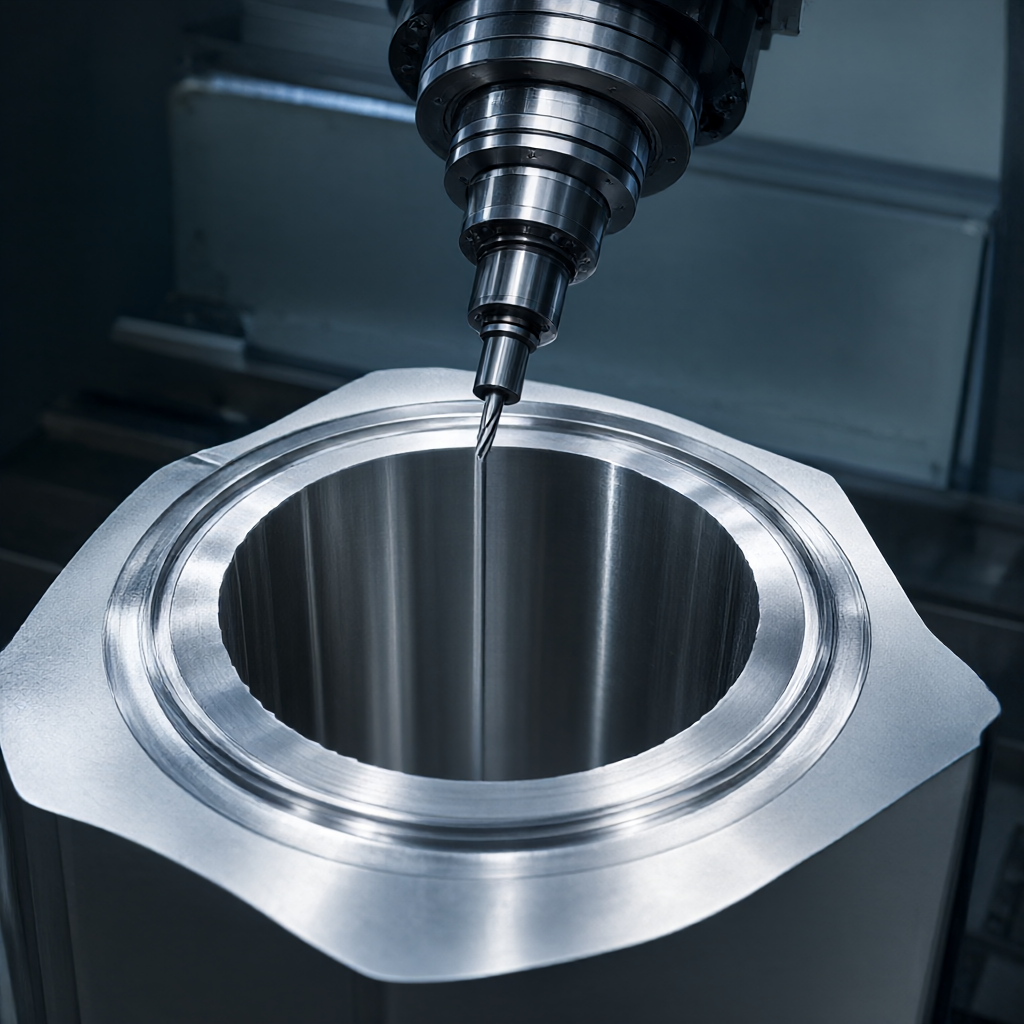
- 工具長と突出し量
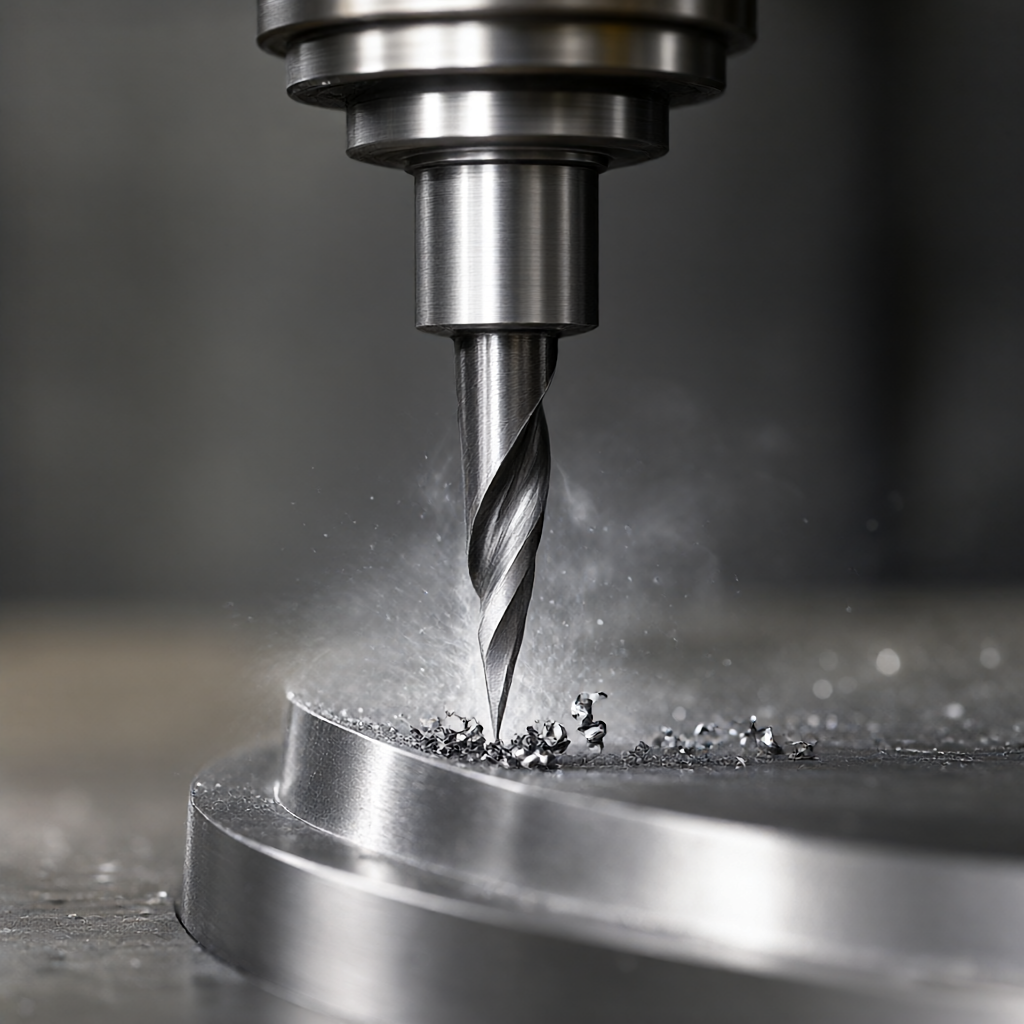
| 表面適応性 | 材料除去率 | 表面粗さの制御 | 典型的なアプリケーションシナリオ | |
|---|---|---|---|---|
| スタンダードなボールノーズナイフ | 優れた (全エリアをカバー) | 低い(ツールチップ領域の効率が悪い) | 高 (ナイフ跡なし) | 複雑で有機的な曲面と金型仕上げ |
| V型ボールヘッド/ホーンナイフ | 良好 (パーティション分割が必要) | 中~高 (接触面が大きい) | 中 (集中的な学習が必要) | 航空宇宙構造部品の荒仕上げおよび中仕上げ |
| 平底V型ナイフ | 中 (部分的な場合にのみ適しています) | 高さ(特定の角度) | 一般に | 底部の清掃 |
効率を追求した量産には、大径V型カッターによる荒加工、小径ボールカッターによるコーナークリア·仕上げ加工が古典的な“ダブルブレード戦略”で、大型工具の高い除去率を活かしながら、小型工具による鋭利コーナーの寸法精度を確保し、加工時間を30 ~ 40%短縮することができます。
主要プロセスパラメータの設定と振動抑制
多軸加工における振動(フラッタ)は表面品質の主なキラーである。エンジニアは工具-ワーク-工作機械システムの動的剛性に基づいてパラメータを作成する必要がある。一般的に言えば、アルミニウム合金加工において、主軸回転速度は12000-15000 rpmに設定され、歯当たり送り量が0.1-0.2 mmの時、共振ゾーンの大部分を避けることができる。表面に周期的なうねりが発生したら、直ちに主軸回転速度を下げるか、歯当たり送りを調整する必要がある。単にパスを修正するのではない。また、工具の前方角度(Rake Angle)の選択も重要です。正の前方角度は、アルミニウム、銅などの柔らかい材料に適したチップ排出、切削力低減に役立ちます。ゼロまたは負の前方角度は、ステンレス鋼などの難加工材料に適した高剛性を提供します。
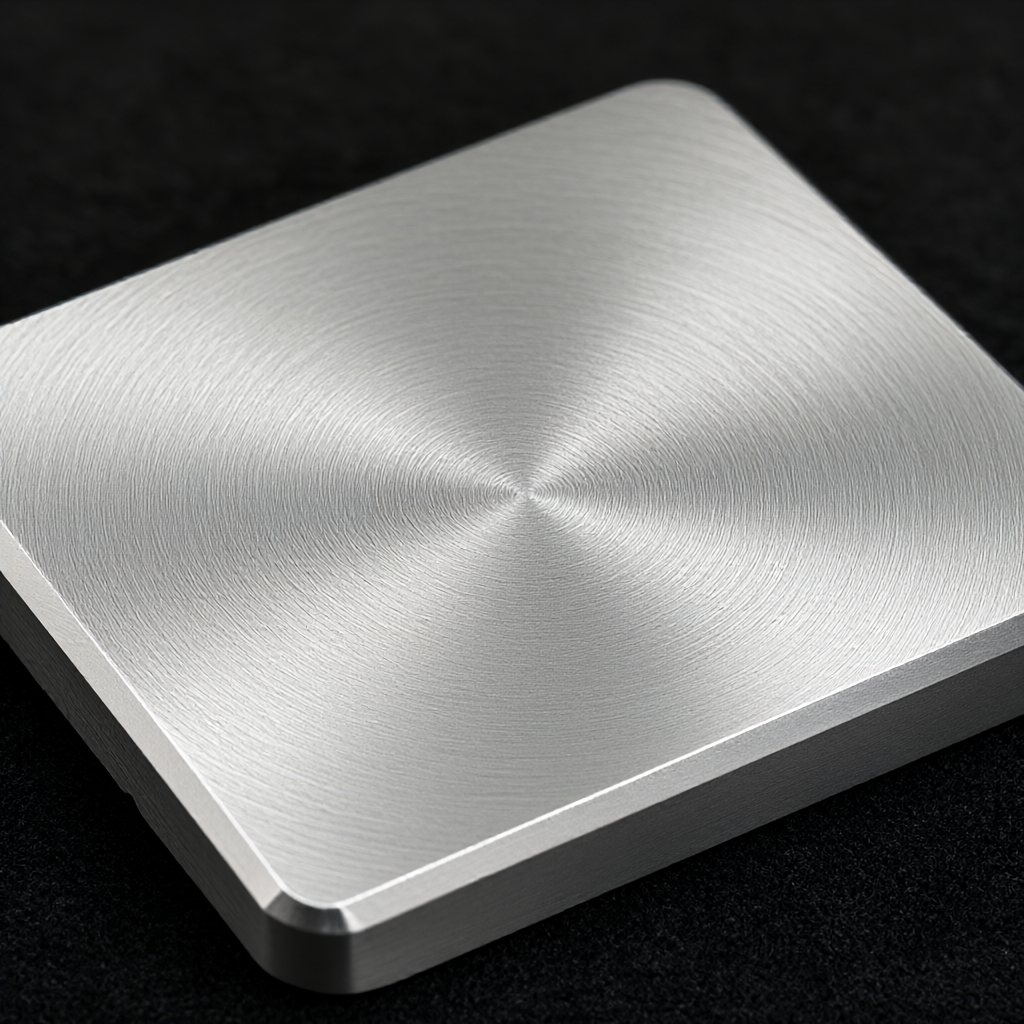
表面品質の受け入れ基準と試験方法
複雑な曲面を持つ部品を受け入れる場合、購入者は外観の目視検査だけに頼ることはできません。定量的な受け入れシステムを確立する必要があります。
- 座標測定(CMM): ボールバーまたはレーザープローブを使用して曲面をスキャンし、幾何公差を評価します。 Ra 0.8μm 未満の曲面の場合、小さな偏差を正確に捕捉するには、CMM ポイント密度が 5 ポイント/mm² 以上である必要があります。曲率の大きな変化がある寸法が許容範囲外の領域の検出に重点を置きます。
- 表面粗さ計: 切断方向に対して垂直にサンプルを採取し、Ra 値を評価します。 「加工粗さ」と「材料自体の微細な欠陥」を区別する必要があります。後者は顕微鏡を使って判断する必要があります。 Ra 0.4μm では、通常、仕上げ代を 0.05 ~ 0.1mm に制御する必要があり、高速仕上げ旋削または仕上げフライス加工が使用されます。
- 干渉検証: サプライヤーは、最小オーバーカット設定 0.01 mm の下で、ツール ホルダーとワーク固定具の間に物理的衝突がないことを証明するために、後処理された NC コード シミュレーションのスクリーンショットを提供する必要があります。これは、同社の CAM ソフトウェアの機能とプロセスの厳密さを評価するための重要な証拠です。
よくある質問 (FAQ)
3 軸加工と比較した 5 軸加工のコスト上の利点は何ですか?
5 軸の装置やツールのコストは高くなりますが、単体の作業時間は大幅に短縮されます。深いキャビティとマルチアングル機能を備えた部品の場合、5 軸によりクランプの数が減り (多面加工が 1 回のクランプで完了します)、二次位置決めによって生じる累積誤差と治具コストを削減できます。大量生産では、5 軸の高いスケジュールの柔軟性により、多品種混流生産のバランスが取れ、全体的な生産能力の使用率が向上します。
サプライヤーの多軸ツールパスが合理的かどうかを判断し、「偽の 5 軸」を回避するにはどうすればよいですか?
「疑似5軸」とは、3軸加工に5軸工作機械のみを使用すること、またはリンケージロジックを使用せずに単純に回転軸を5軸として使用することを指します。サプライヤーに CAM ソフトウェアの後処理ログの提供を依頼し、G コードに複数軸の S (速度) および X/Y/Z 軸および A/B/C 軸の同期補間命令が含まれているかどうかを確認してください。同時に、工具姿勢の最適化解析を実施したかどうか、および特定の領域での傾斜角を選択する根拠を説明できるかどうかを尋ねます。真の多軸プロセスには、ワークモデル、工具ライブラリ、工作機械の運動学的制約に基づいた全体的な最適化が必要です。
チタン合金の複雑な曲面を加工する場合、どのようなプロセスリスクに特に注意を払う必要がありますか?
チタン合金は熱伝導率が低く、切削熱が蓄積しやすいため、工具の摩耗が早くなり、さらには「焼き付き」が発生して部品が廃棄される原因にもなります。大流量の切削液冷却を使用し、主軸の電力負荷を厳密に制御する必要があります。工具は超硬コーティングが施され、切削抵抗を低減するために大きなすくい角を持つ必要があります。技術的には、工具と加工面との摩擦を避けるため、高速・低送りを維持するために大径多刃工具と小刃径工具を組み合わせて使用することが推奨されます。バッチの一貫性を確保するには、工具寿命監視記録を受け入れ中に追加する必要があります。
最小フィーチャ サイズはどれくらいですか?ナイフ跡なしで達成できるでしょうか?
従来のアルミニウム合金の 5 軸加工では、最小フィーチャ サイズは通常最大半径 0.5 mm です。合理的なツールパスのオーバーラップ戦略 (オーバーラップ 5% ~ 10%) と高い主軸速度により、理論的にはツールマークをゼロにすることはできません。ただし、「ジョイントマークなし」は動的プロセスであり、材料除去速度と表面粗さの要件に基づいて包括的に設定する必要があります。非常に高度な仕上げ要件(光学部品など)の場合は、切断のみに頼るのではなく、研磨プロセスを追加する必要がある場合があります。
大量生産において多軸部品の一貫性を確保するにはどうすればよいですか?
一貫性は、クランプの再現性、工具補正値の監視、および CAM プログラムの安定性に依存します。 N 個の加工ごとに自動的に交換または再研磨し、補正値を再測定する工具寿命管理システムを確立する必要があります。人間の介入を減らすために、クランプには高精度のプロファイル クランプまたは真空吸着が必要です。すべての主要な寸法は出荷前に 100% 検査され、CMM スキャン データは将来の参照のために保存されます。完全なプロセス制御システムを備えた工場では、バッチサイズの変動を±0.02mm以内に安定させることができます。
結論と行動への提案
複雑な曲面の多軸 CNC 加工は、切削工具、工作機械、CAM 戦略、材料科学が深く結びついた体系的なプロジェクトです。技術調達または研究開発エンジニアは、機器の数量に注意を払うだけでなく、サプライヤーのツールパス計画能力、振動制御の経験、および品質トレーサビリティ システムも検討する必要があります。 ShowyMetal は、±0.01mm の精度と Ra0.4μm の表面仕上げをサポートする 72 台の多軸 CNC マシンを備えており、DFM 推奨からバッチ一貫性管理までワンストップ サービスを提供します。複雑な曲面部品の加工に課題がある場合は、3D 図面と技術要件を送信してください。当社のエンジニアリング チームが独自のツール パス戦略と迅速な見積りプランをカスタマイズします。



