





複雑な CNC 旋削部品の設計: 干渉や変形を避けるための重要なポイント。精密製造では、機械の詰まりや熱変形によって発生するスクラップの多くは、初期の設計ミスに起因します。この記事では、剛性、ツールパス、放熱が旋削精度に及ぼす影響を分析し、エンジニアリングレベルの回避戦略を提供します。
干渉と変形の中心的な原因の分析
工具干渉これは、旋削プロセス中のツールパスとワークピース、治具、または工作機械構造の加工面との間の物理的衝突を指します。細いシャフト部品や深い空洞を持つ複雑な輪郭でよく見られます。干渉は工具の破損や工作機械の警報を直接引き起こし、生産を中断します。
熱変形と工具降伏効果
切削熱によりワークの局部温度が上昇し、熱膨張係数の違いにより寸法ずれが生じます。同時に、細長いワークは切削抵抗により弾性変形(工具が降伏)し、冷却後に収縮して寸法偏差が発生します。これら 2 つの物理現象の重なりが、高精度旋削部品の安定した制御を困難にする主な原因です。
アスペクト比設計の制限と剛性の最適化
のためにCNC旋削加工加工中、ワークピースの長さと直径の比 (L/D) が加工の安定性を直接決定します。一般原則: 3 軸旋盤の L/D は 5 未満です。センターフレームを追加することで8まで拡張できます。センタリングマシンまたはターニングとフライス加工の組み合わせを使用すると、10 以上に増やすことができます。設計時にL/Dが8を超える場合は、補助サポート(センターフレーム・ハイレベル)の導入または構造変更が必要となります。
ワーク内部に深い穴や止まり溝があり、肉厚がアスペクト比の10%未満の場合、切削加工時の振動や熱応力が著しく増幅されます。重要でない部品の肉厚を 0.8 ~ 1.0 mm 以上に増やすか、段階的に粗加工と仕上げ加工を行って応力を軽減することをお勧めします。
ツールパス計画と干渉のないプログラミング
書く旋削加工このとき、Z軸とX軸の連結経路は、旋回加工された精密面を避ける必要があります。特別な注意: 内穴または段付きシャフト端を回転させる場合、工具の後退経路には十分なマージン (通常は工具半径 + 0.2 mm より大きい) が必要です。
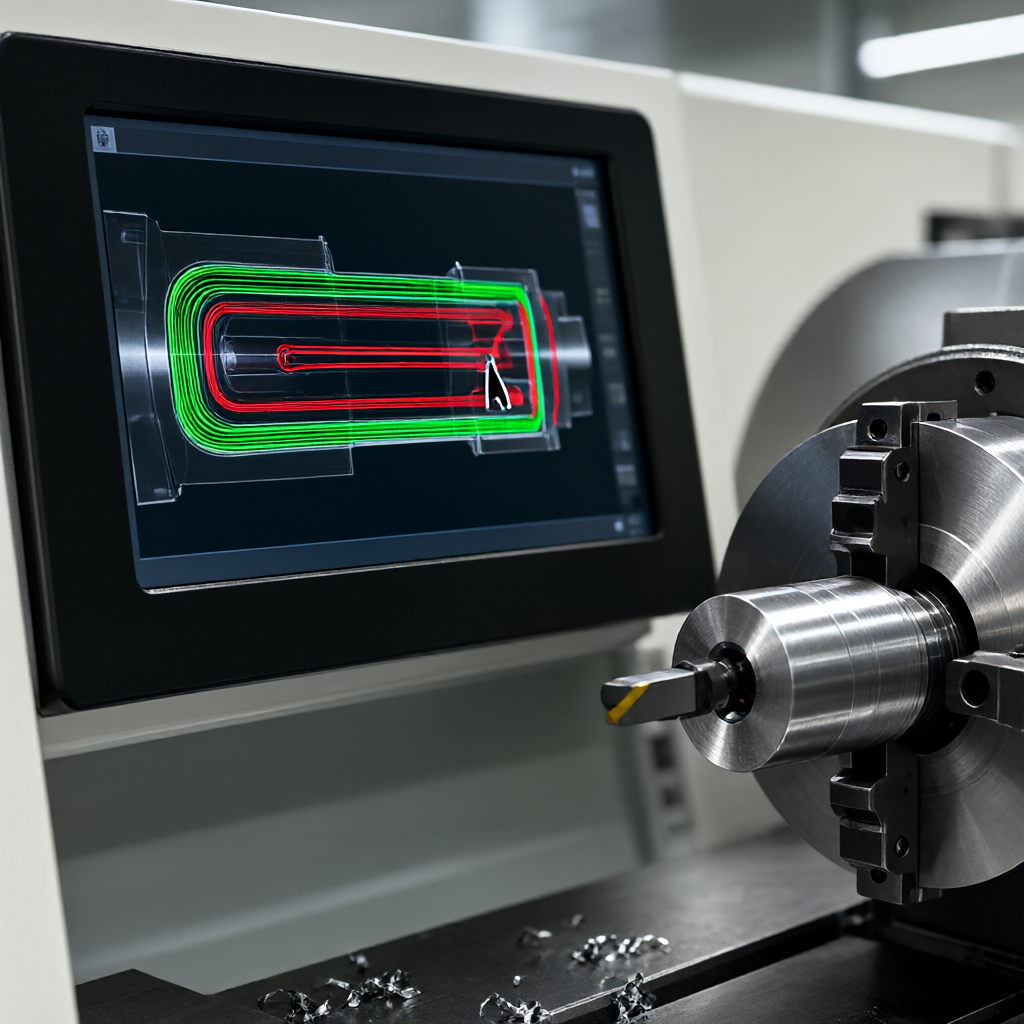
- コピーツール半径補正:鋭いコーナーの衝突を避け、C0.5 以上の面取りを行ってください。鋭いコーナーを取る必要がある場合は、工具を複数の送りに分割する必要があります。
- 工具交換点の設定:工具交換時に加工面を傷つけないように、ワーク表面からは 3 ~ 5 mm の安全隙間を残して遠ざけてください。
- ツール設定ベンチマーク:データム変換による累積誤差による干渉を避けるために、統一された座標原点を確立します。
ツールの選択、冷却および熱制御戦略
ツールの選択は直接影響します変形。超硬チップ(YG8/YG6など)は切削速度は速いですが熱伝導率が悪く、高速度鋼(HSS)は熱伝導率は良いですが強度が弱いです。ダイヤモンド コーティングされたインサートは、切削熱を軽減するためにアルミニウム合金部品の加工によく使用されます。
冷却の点では、チタン合金や耐熱鋼の加工では、大量の切削液を使用するよりも高圧最小量潤滑 (MQL) の方が優れています。大量の切削液はすぐに冷えますが、ワークの表面温度が急激に変化すると残留熱応力が発生し、旋削品の変形を引き起こします。送り速度と戻り工具噛み合い(ap)を適切に制御し、切削抵抗を安定に保つことが工具歩留まりを下げる鍵となります。
旋削加工と旋削とフライス加工を組み合わせたソリューションの比較
複雑な部品の場合、単純な 3 軸/4 軸旋削では干渉を回避できない場合があり、5 軸旋削とフライス加工の組み合わせを導入する必要があります。次の表は、干渉制御と変形管理における 2 つの違いを比較したものです。
| コントラストの寸法 | 3/4軸CNC旋盤 | 5軸旋削およびフライス盤工作機械 |
|---|---|---|
| 介入リスク | 高い。工具の進退経路が制限され、ワークや治具に衝突しやすい | 低い。 B軸/C軸連動により加工面を大きな角度で回避可能 |
| ワーク変形制御 | 治具の設計(センターフレーム)に依存し、残留応力の解放が遅い | 多面旋削とフライス加工を 1 回のクランプで完了でき、応力が均一に分散され、変形が小さくなります。 |
| 適用部品 | ステップシャフト、スリーブ、簡易異形パーツ(L/D)< 5) | 複雑なシェル、航空ジョイント、多面体部品 (L/D > 8) |
| 加工精度の上限 | 約±0.02mm(補助クランプなし) | ±0.01mm(熱補償あり) |
結論は:部品に多方向の溝、端面の面取り、または複雑な曲面が含まれる場合、3 軸旋削干渉検証が失敗した場合は、旋削とミーリングを組み合わせたソリューションに直接アップグレードする必要があります。単一部品のコストは若干高くなりますが、複数のクランプによって引き起こされる累積誤差を節約できます。
実用的なハイライト: DFM レビューと最初の記事の検証
エンジニアリングのドッキング段階では、DFM (製造可能性を考慮した設計) レビューが干渉や変形のリスクを阻止する最後の防御線となります。次のパラメータを確認する必要があります。
- 最小コーナー半径:旋削加工用の内部鋭角はR0.5以上でないと加工できず欠けやすくなります。
- 放熱穴/軽量化スロット:厚肉部品 (>20mm) に対称の放熱溝を設計して、冷却後の反りを軽減します。
- データム平面が予約されています:粗ターニングステージでの応力が最終サイズに直接反映されるのを避けるために、限界寸法表面には研削/仕上げの許容値 (0.3 ~ 0.5 mm) を確保する必要があります。
最初の部分を処理するときは、それを実行する必要がありますプロセス管理検査:三次元実寸検査に加えて、部品の自然状態とクランプ状態の変形差(緩めた後のスプリングバック量)を検出する必要があります。スプリングバック量が0.01mmを超える場合は、クランプ力の変更や仕上げパラメータの調整(背面切削量を0.05~0.1mm、送り量を0.05mm/revに下げるなど)が必要です。
よくある質問 (FAQ)
複雑な CNC 旋削部品にセンターレストが必要かどうかを判断するにはどうすればよいですか?
経験則では、部品の自由長 (2 つの主な支持点の間の距離) が最小直径の 5 倍を超える場合、または加工中に工具の振動が大きい場合には、振れ止めを使用する必要があります。これは通常、旋削加工とフライス加工を組み合わせた加工では省略でき、剛性を補償するために多軸姿勢補償が使用されます。
耐熱合金旋削部品の変形が激しいのですが、どのように軽減すればよいでしょうか?
チタン合金やインコネルなどの熱伝導率の低い素材は熱を蓄えやすいです。連続的な切削力を維持するために大きな送り/小さなバック切削量を使用し、工具先端を直接狙うために高圧マイクロ冷却によって補うことをお勧めします。表面の熱応力を制御するには、仕上げ段階での送り速度を 0.02 ~ 0.03 mm/rev に下げる必要があります。
工具交換時に精密加工面に傷をつけないようにする方法は?
プログラムでは高速位置決めの工具交換点(G00)を使用します。この点は工具回転軸の安全クリアランス内で、ワーク表面から少なくとも 5mm の位置に設定する必要があります。同時にツールマガジンの開閉動作の安全高さを設定し、ツールアームの干渉を防ぎます。
細いシャフトは回転後に曲がります。工作機械の精度の問題でしょうか?
工作機械の精度は必ずしも必要ではありません。 90%は弾性変形(メス入れ)や熱変形が原因です。治具の改良(油圧三爪+高レベルテールなど)、仕上げ加工時の工具経路の余裕を増やす、加工後24時間放置して試験(応力除去後)することで確認できます。
設計を変更することで、機械の詰まりを完全に回避できるでしょうか?
できる。複雑な深い溝を階段状に変更したり、工具の送り込みベベル角度を大きくしたり (ガイドベベル角度 15° など)、非適合面の鋭角なコーナーを面取り/丸み付けに変更したりできます。設計図面を発行する前に、CAM ソフトウェアを使用してフルパス衝突検出 (Clash Detection) を実行する必要があります。
結論と行動への提案
回転干渉や変形を避けるためには、設計、プログラミング、加工、検査コラボレーションの 4 段階。 ShowyMetal には 72 台の 3/4/5 軸 CNC 装置とセンタリング マシンがあり、±0.01 mm の精度と高光沢表面のバッチ要件に対応する DFM 干渉レビューと加工計画の比較を提供できます。アスペクト比が大きく、熱変形の影響を受けやすい、または複雑な空間干渉を伴う CNC 旋削図面をお持ちの場合は、図面とプロセス要件をエンジニアリング部門にお送りいただければ、詳細な製造性評価とバッチ納品計画を提供します (通常のバッチは 15 ~ 25 日で納品されます)。



