





多品種および小ロットの CNC フライス加工生産シナリオでは、従来の専用治具は設計と製造サイクルが長く、セットあたりのコストが高いことが多く、そのため切り替え時間が処理時間を超えることがよくあります。ゼロ点位置決めシステムやモジュール式ソフトクローなどの柔軟な治具ソリューションを使用すると、切り替え時間を数分に短縮し、機器の可用性を大幅に向上させることができます。中心となるのは、クランプ剛性、位置決め精度、汎用性のバランスであり、±0.01 mm の加工精度要件の下でクランプ応力解放による変形のリスクを確実に排除します。
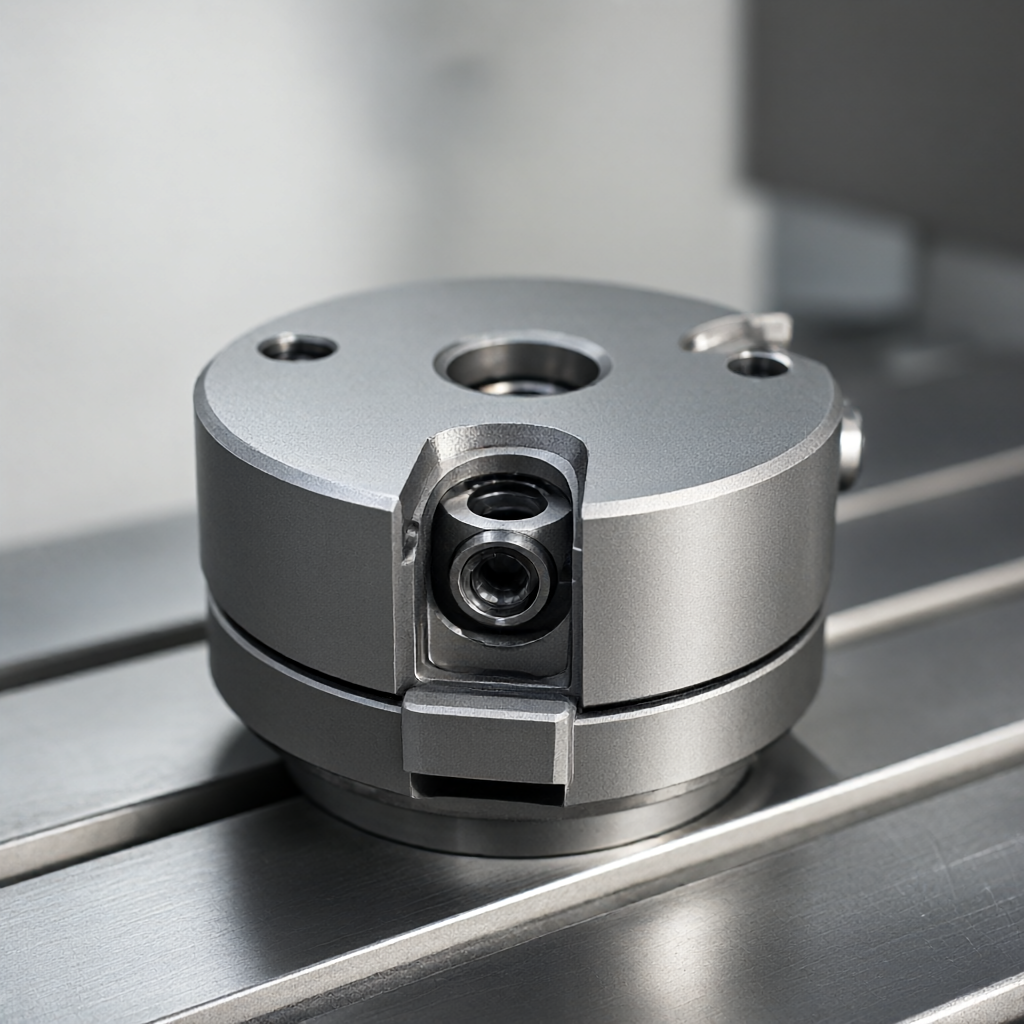
多品種少量生産における問題点と故障モードを解決
小ロットの試作段階では、部品の幾何学的形状は大きく異なり、バッチサイズは通常 500 個未満です。鋳鉄製治具をモデルごとにカスタマイズすると、金型費用を償却すると単体のコストが非常に高くなります。さらに、手動バイスで薄肉部品をクランプする場合、クランプ力の集中による局所的な塑性変形が寸法偏差の原因となることがよくあります。よくある故障としては、位置決めピンと位置決め穴との隙間の累積誤差、スプリングチャックの弾性疲労によるクランプ力の減衰、タイプチェンジ時の基準面のズレによる系統的なたわみなどが挙げられます。
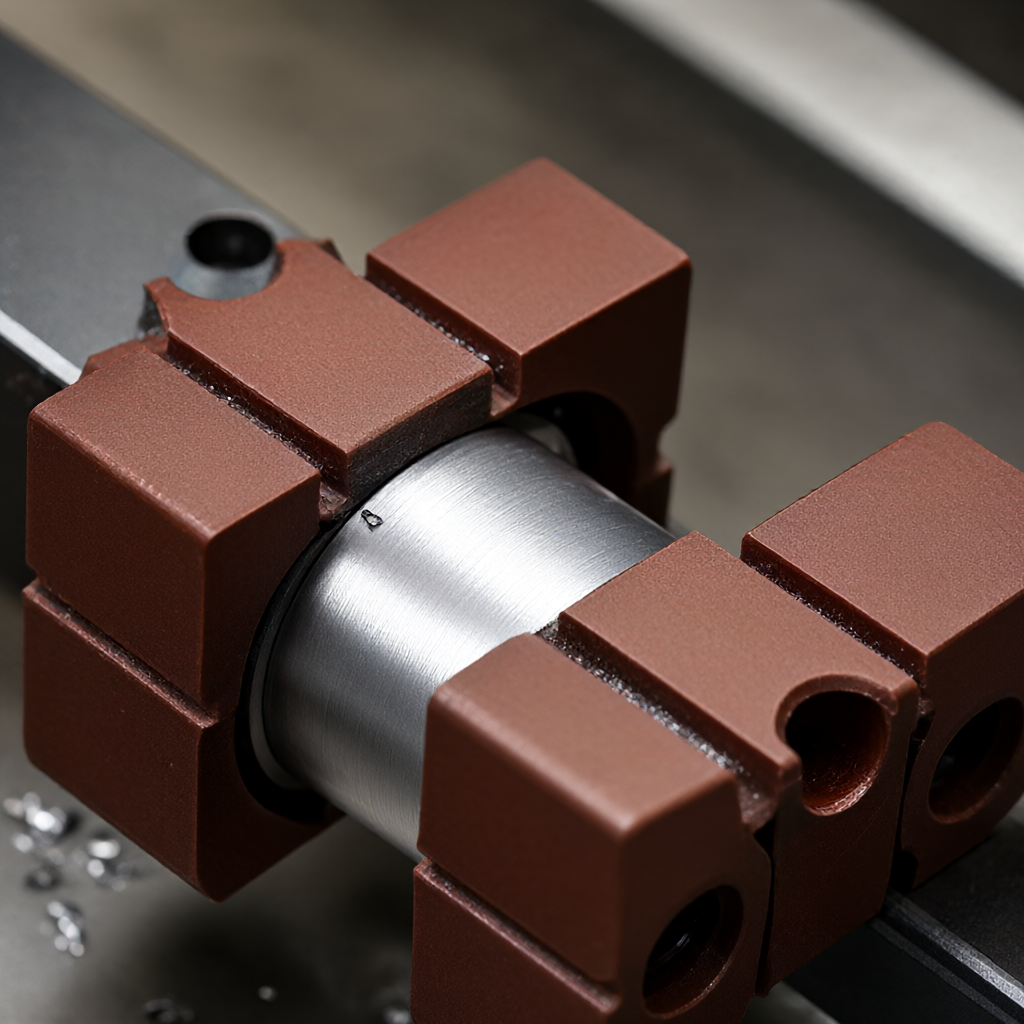
解決策は、「カスタマイズされたハード制約」から「モジュール式のソフト制約」に移行することです。調整可能な支持面とクイックチェンジインターフェイスを導入することで、同じベースをさまざまなワークピースの輪郭に適合させることができます。これにより、治具在庫のプレッシャーが軽減されるだけでなく、オンサイトのエンジニアが図面の DFM 推奨事項に基づいてプロセス ルートを迅速に調整できるようになります。
ゼロ点位置決めシステムとモジュール式治具の主な利点の比較
現在主流の柔軟なソリューションは、ゼロ点位置決めシステムとクイックチェンジモジュールボードに分かれています。ゼロ点システムは、空気圧または機械式のセルフロック機構によって位置決めを実現し、再現可能な位置決め精度は通常 ±0.005mm 以内に制御されます。モジュラーソフトクランプは、特定の輪郭によりよくフィットするように柔らかい爪の切断とトリミングに依存しています。以下は、2 つのソリューション間の主要なパラメーターの比較です。
| 寸法 | 原点位置決めシステム | モジュール式生爪/クイックチェンジプレート |
|---|---|---|
| 繰り返し位置決め精度 | ±0.005mm | ±0.01mm~±0.02mm |
| 適用ワーク特性 | 複雑な空間面、多工程連続処理 | 回転ボディ、シンプルな輪郭、旋削およびフライス複合材 |
| 切り替え時間 | 1~3分/回 | 1回3~5分(生爪カット含む) |
| 初期投資 | より高い (特別なクイックチェンジプレートが必要) | 中 (繰り返し切断用のソフトジョー) |
| クランプ剛性 | 高 (金属間のセルフロック) | 中(生爪の材質による) |
複数のプロセス (最初にフライス加工とその後の旋削加工、または 3 面加工など) を持つ部品の場合、エッジを再検索することなく各プロセス間の座標系の一貫性が保証されるため、ゼロ点位置決めの方が有利です。単純な回転体を加工する場合は、CNC旋盤の生爪を使用した方が経済的です。繰り返し焼き戻しを行う場合、生爪の切り代は1.5~2mm程度必要となります。
柔軟な治具設計のための DFM エンジニアリングの要点
フレキシブル治具を設計する場合、まずワークのクランプ力と切削力の関係を評価する必要があります。薄肉アルミニウム部品の場合は、中心出しのために外側の円形表面に直接依存することを避けるために、特別な位置決め基準として DFM ステージにプロセス ボスまたはザグリ穴を導入することをお勧めします。ゼロ点クイックチェンジプレートの設置面の平面度は0.02mm/300mm以内に管理し、切りくずが溜まって位置決め面が盛り上がらないように切りくず排出溝を確保してください。
位置決めピンと位置決め穴の公差分布はH7/f7またはH7/g6を選択することが一般的で、互換性を確保するだけでなく、締めすぎによる取り付けストレスも回避できます。補助クランプとして真空吸着を使用する場合、吸着力は最大切削荷重の1.5倍で設計し、加工前に真空試験によりシール確認を行ってください。さらに、工作機械の主軸やワークテーブルへの負荷を軽減するには、治具の重量をできるだけ軽くする必要があります。これは、5 軸高速加工では特に重要です。
加工精度維持と表面品質管理
フレキシブル フィクスチャは柔軟ですが、マルチリンク インターフェイスで蓄積されるエラーは無視できません。量産の場合は、20 個ごとに実物大をランダムに検査し、三次元測定機を使用して位置決めの一貫性を確認することをお勧めします。寸法のずれが見つかった場合は、やみくもに工具補正を調整するのではなく、ゼロ点クイックチェンジプレートの摩耗や位置決めピンのクリアランスを確認することを優先してください。
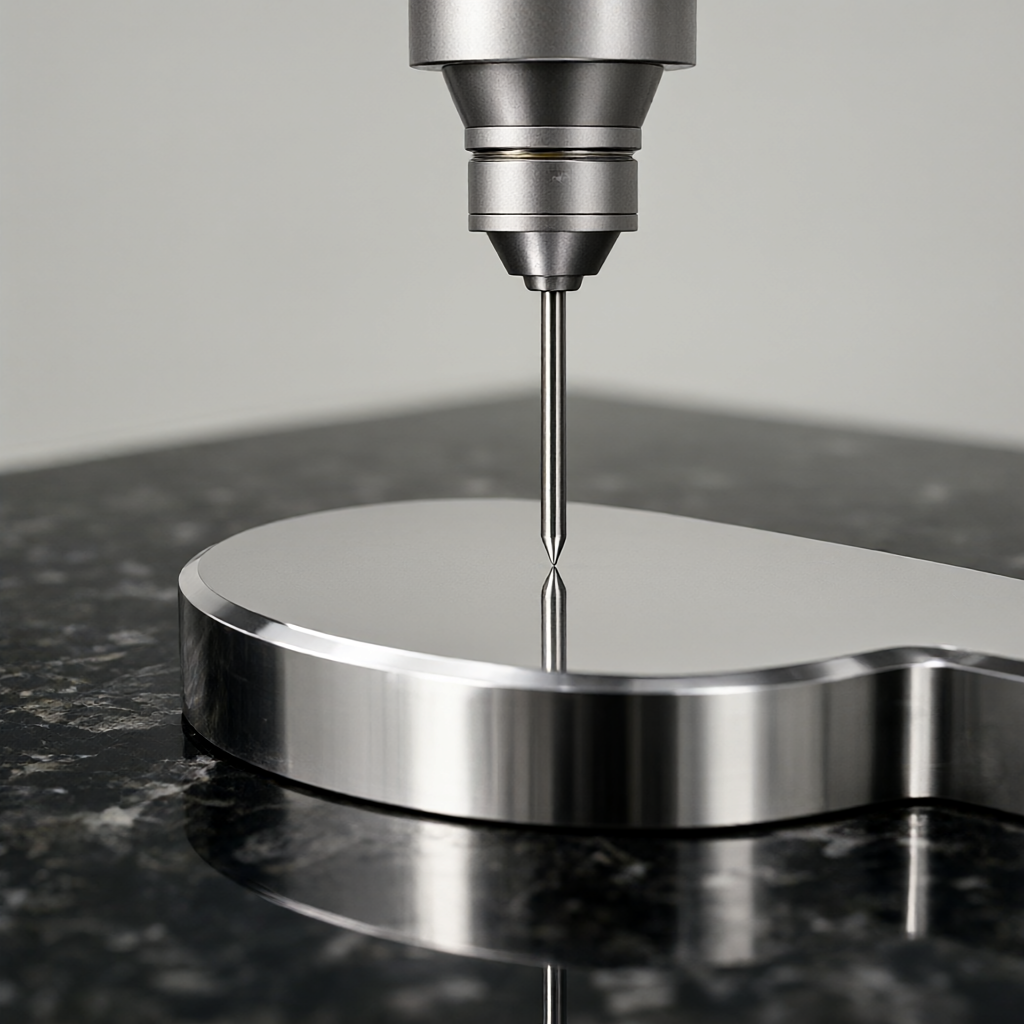
表面仕上げRa0.4μmの条件では、クランプ応力の解放により微小変形が発生する場合があります。高光沢表面品の場合は、仕上げ前に応力除去処理を追加するか、クランプ部にポリウレタンスペーサーを使用することをお勧めします。当社では、バッチ出荷前に光学測定や粗さ計検査などの完全な検査を実施し、外観に傷や欠陥がないこと、バッチの一貫性が顧客の受け入れ基準を満たしていることを確認します。
エンジニアリングに関するよくある質問
多品種少量バッチの CNC フライス加工において、治具のコストと納期のバランスを取るにはどうすればよいですか?
ユニバーサルゼロ点位置決めベースが優先され、クイックチェンジプレートと位置決めコンポーネントを交換することでさまざまな部品に適合できます。プロトタイピング サイクルが短いことの利点は、プロジェクト ノードに合わせてスケジュールできることです。量産納期が 15 ~ 25 日かかるため、治具には迅速なデバッグ機能が必要です。
フレキシブルフィクスチャの位置決め精度は安定して±0.01mmに達しますか?
できる。ゼロ点システムの定期的な校正、クイックチェンジプレートの磨耗率の管理、工作機械自体の精度の組み合わせにより、システム全体の誤差を±0.01mmの範囲内に制御できます。重要なのは、抜き取り検査体制を確立し、位置決めピンの摩耗を監視することです。
薄肉部品にフレキシブルクランプを使用するときに挟み込みを防ぐにはどうすればよいですか?
クランプ面に圧縮性パッドを追加するか、クランプ力を軽減して複数の点で均等に分散されたサポートを使用します。設計段階で、DFM はワークピース自体の変形に対する耐性を向上させるために、プロセス補助リブを追加することを推奨しました。
遠心機で小さなシャフト部品を加工する場合、テールトップとフレキシブル治具はどのように連携するのでしょうか?
センタリングマシン自体の剛性が高い。短径比率が大きい部品の場合、テールトップを省略し、フロントツールホルダーとフレキシブルストップのみでサポートすることも可能です。細いパーツの場合はテールトップに過度の拘束を避けるためフローティング機構を設ける必要があります。
大量生産におけるフレキシブル治具の安定性を検証するにはどうすればよいですか?
SPC プロセス管理チャートを作成して、重要な要素の傾向を監視します。平均偏差が発生すると、ただちに治具検査が開始され、位置決めピン、クイックチェンジプレート、生爪の摩耗状態がチェックされ、AQL基準に基づいてフルサイズの再検査が実行されます。
エンジニアリング実践の結論と行動の提案
CNC フライス加工の多品種少量生産では、柔軟な治具が「効率とコスト」の行き詰まりを打破する鍵となります。ゼロ点位置決めまたはモジュール式ソフト グリッパーの選択は、部品の幾何学的複雑さとプロセスの数によって異なります。洗練されたDFM設計と厳格な工程検査により、±0.01mmの精度を保証できるだけでなく、15~25日の迅速な納期も実現します。図面と材料要件 (6061 アルミニウム合金、304 ステンレス鋼、エンジニアリング プラスチックなど) を当社に送信することをお勧めします。当社のエンジニアは包括的な見積もりと、治具ソリューションや表面処理 (陽極酸化、サンドブラストなど) を含むプロセスの提案を提供します。



