





CNC加工公差設定:±0.01mm 実際の動作の中心原理
精密 CNC 部品のカスタマイズにおいて、±0.01mm レベルでの寸法公差の管理は、航空宇宙、医療機器、ハイエンドオートメーション機器にとって重要な要件です。ただし、許容差の設定は厳しくしない方が良いです。材料の特性、プロセスパス、検出方法に基づいて総合的に評価する必要があります。エンジニアや調達担当者にとって、±0.01mm の公差という実際の制約を理解することで、設計側と製造側の間のコミュニケーションの障壁を効果的に回避し、試行錯誤のコストを削減し、量産の一貫性を確保することができます。 ShowyMetal は、3/4/5 軸フライス加工、複合材料ターンフライス加工、その他のプロセスをカバーする精密 CNC 加工サービスを提供します。アルミ、スチール、ステンレス、エンジニアリングプラスチックなどの幅広い材質に対応し、精度±0.01mm、表面仕上げRa0.4μmを実現します。また、3次元座標や光学測定などのフルサイズの検出機能も備えており、高精度の公差要件に対応する信頼性の高いソリューションを提供します。
公差±0.01mmの実現に影響を与える重要な要素
±0.01mmの公差ゾーンを達成するには、まずこの精度レベルが通常ISO 286のIT5~IT6レベルに相当することを明確にする必要があります。この精度は工作機械のブランドのみに依存するものではなく、「工作機械の精度+工具補正+材料特性+熱変形制御」によって決まります。
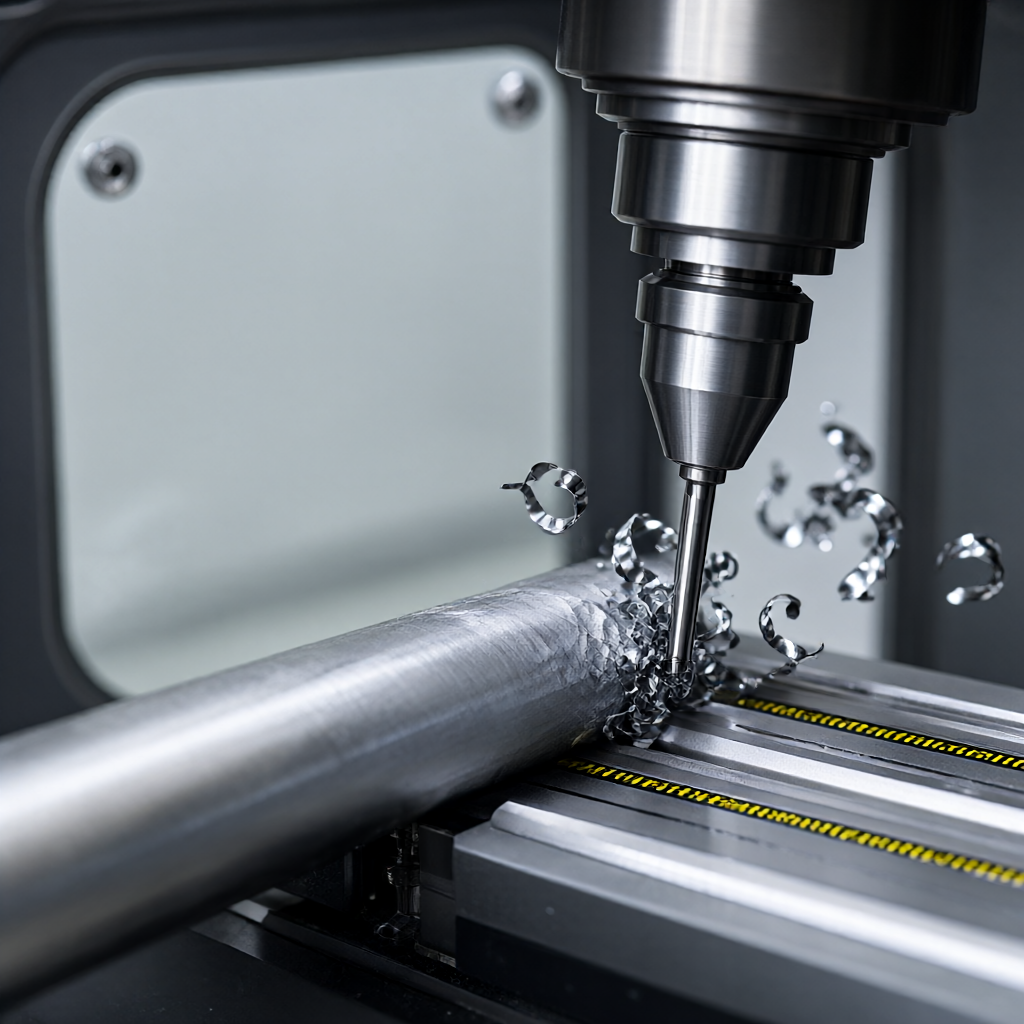
- 工作機械用リジッドガイドレール:高精度多軸マシニングセンタでは、安定したリニアガイドとボールねじ予圧が必要であり、通常、後続のミクロンレベルの加工の基礎となる位置決め精度±0.005mm以内が求められます。
- 工具の摩耗と補正: アルミニウムやステンレス鋼をフライス加工する場合、刃先の摩耗は寸法変動に直接つながります。一貫した加工代を確保するには、オンライン工具長測定や定期的な光学測定により工具オフセット値を動的に更新する必要があります。
- 材料の熱安定性:アルミは線膨張係数が高く、加工時の切削熱によりワークに若干の変形が生じやすいです。熱ドリフトの影響を排除するには、切削パラメータの最適化(送りを減らす、クーラントを増やす)、または定温作業場(20±1℃)で仕上げおよび検査を行う必要があります。
- クランプ変形制御: 薄肉部品や細いシャフトの場合、堅いクランプでは弾性変形や緩んだ後の反発が起こりやすくなります。クランプ応力を最小限に抑えるには、真空吸引カップ、柔らかい爪、または精密工具が必要です。
さまざまな材料に対する公差±0.01mmのプロセス適応
材質が異なれば、切りくずの形状、切削抵抗、熱に対する反応も異なります。それに応じてプロセスパラメータを調整する必要があります。そうしないと、±0.01mmの安定した公差を達成することが困難になります。
- アルミニウム合金(6061-T6、7075-T6など):切れ味は良いですが、ナイフにくっつきやすいです。鋭い刃先を維持するには、小さな工具直径 (≤3mm) と高速 (8000 ~ 12000 rpm) のフライス加工を使用することをお勧めします。仕上げ代は0.05~0.1mmで管理しております。
- ステンレス鋼(303、316Lなど):引張強度が高く、熱伝導率が悪く、加工硬化しやすい。熱を放散するために、すくい角の大きな工具を選択し、送り速度を下げ、切削液の流量を増やす必要があります。断続的な切削を避け、工具の欠けを防ぎます。
- チタン合金(Ti-6Al-4Vなど):化学活性が高く、高温での切削工具による拡散摩耗が起こりやすい。切削速度を大幅に下げ、超硬工具やCBN工具を使用し、冷却を強化する必要があります。仕上げ旋削/仕上げフライス加工の場合は、0.1mm 以上を確保する必要があります。
- エンジニアリングプラスチック(POM、PEEKなど):硬度が低くバリが発生しやすい。高速切削によって生じる堆積物を避け、大きな逃げ角と負のすくい角を持つ鋭利な工具を使用する必要があります。 POMは寸法安定性に優れていますが、PEEKは熱変形を防ぐため取り代を厳しく管理する必要があります。
精密CNC加工公差と従来の公差ソリューションの比較
| 精度レベル | 一般的な公差範囲 (mm) | 適用プロセス | 検出手段 | バッチの一貫性の難しさ | 該当するシナリオ |
|---|---|---|---|---|---|
| 一般公差 | ±0.1~±0.2 | 3軸荒フライス・一般旋削加工 | キャリパー/マイクロメーター | 低い | 構造ブラケット、シェル |
| より高い耐性 | ±0.05 | 精密フライス加工/仕上げ旋削加工 | ノギス・プロジェクター | 真ん中 | 標準シャフト部品、ギヤブランク |
| 多軸連動旋削・フライス複合機/センタリングマシン | 座標(CMM)/光学系 | 高い | 航空構造部品、医療用インプラント |
±0.01mm の公差スキームには、機器の状態の安定性、オペレーターのスキル、検査頻度に関して非常に高い要件が求められます。設計図面に公差が指定されていない場合は、製造コストと組み立てパフォーマンスのバランスをとるために、技術者がやみくもに ±0.01 をマークするのではなく、キーの合わせ面に ±0.05 または ±0.02 をマークすることをお勧めします。
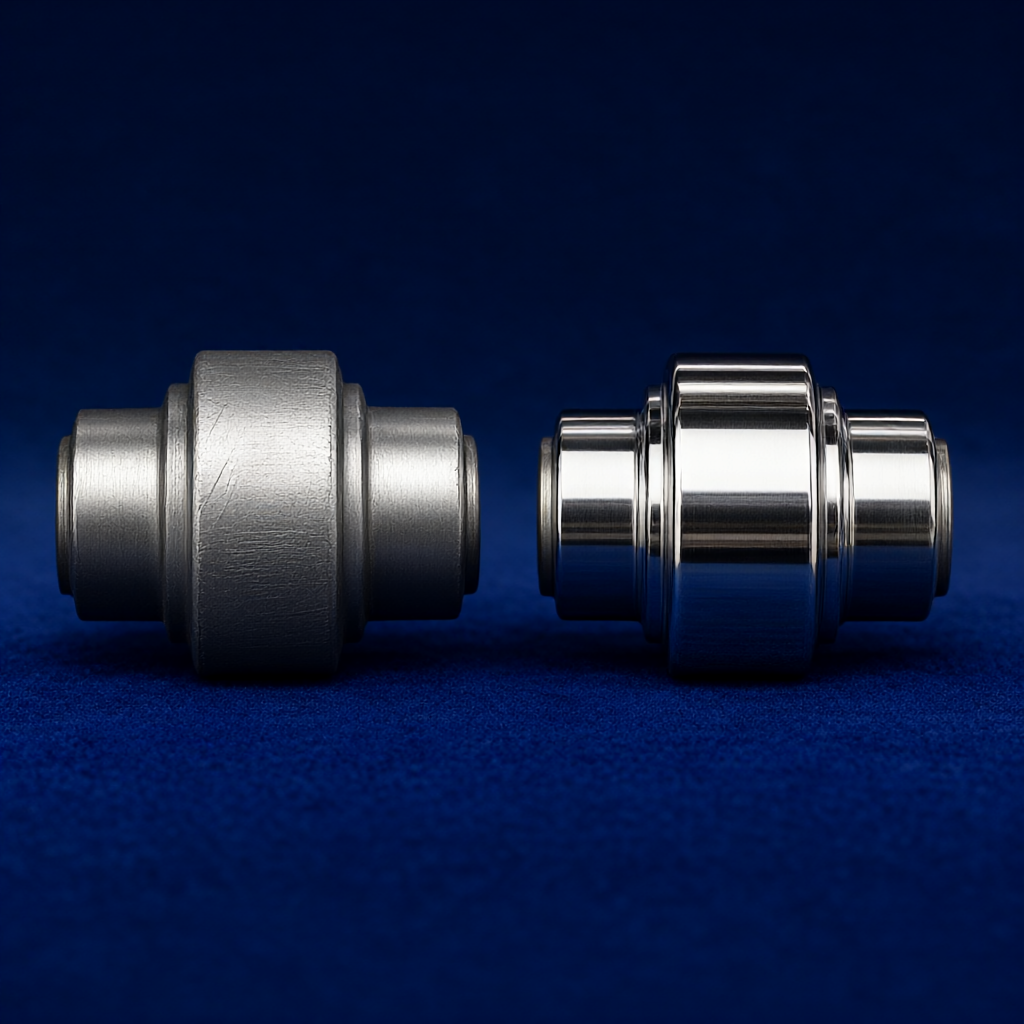
±0.01mm公差の実践要点と試験仕様
量産段階で±0.01mmを達成するには、初品から全検査までクローズドループ制御を確立する必要があります。
- 最初の商品確認 (FAI): 最初のピースはフルサイズの CMM 検査を完了し、Cpk レポートを発行する必要があります。プロセス能力が公差要件を満たしていることを確認するには、量産が承認される前に Cpk 値が 1.33 以上である必要があります。
- 工程検査: 2 時間ごとに 1 ~ 2 個をランダムに検査し、マイクロメーターまたは空気圧測定ツールを使用して重要な穴の直径/シャフトの直径を測定します。連続する 3 つのピースのサイズが一方向にずれている場合は、直ちに機械を停止し、工具の磨耗や熱変形がないか確認してください。
- 全数出荷検査: ±0.01mm の主要寸法で 100% フルサイズ検査を実行し、測定データを保持し、各バッチの部品サイズの一貫性を確保し、お客様の組み立てリスクを軽減します。
- 表面仕上げ管理: ±0.01mm の公差には、Ra0.4μm 以下の仕上げ要件が伴うことがよくあります。表面品質に影響を与える工具の振動によって残るリップルマークを避けるために、精密な切断 + 研磨またはホーニングのプロセスが必要です。
一般的な故障モードと高精度 CNC 公差設定の回避
- 工具の欠け:ステンレス鋼・チタン合金の仕上げ加工に多く発生し、瞬間的な寸法狂いが発生します。回避策: 送り速度を下げ、ダイヤモンドを多く含むコーティング工具を使用し、仕上げ前にマイクロメーターを使用して工具半径を確認してください。
- 熱変形反発: 仕上げ後、冷却が間に合う前にワークピースが検出され、サイズが小さすぎます。冷却後のサイズが大きすぎます。回避策: 終了後、試験前に恒温領域に 30 分以上置くか、非接触レーザープローブを使用してください。
- 残留クランプ応力:薄肉部品をクランプした後に緩めると、楕円形が変形します。回避: 局所的な高圧を回避するには、3 点真空吸着またはカスタマイズされた弾性ツールを使用します。
よくある質問
CNC加工公差±0.01mmで量産時の一貫性をどう保つか?
刃長や摩耗量に応じて動的に工具補正を補正する工具寿命監視機構を確立する必要がある。主要寸法の全数検査を実施し、Cpk≧1.33の工程能力分析を通じて装置の安定性を検証します。
公差±0.01mmに最適な材質は何ですか?
アルミニウム合金 (6061/7075) と 303 ステンレス鋼は、良好な切断安定性と高い寸法安定性を備えています。チタン合金やPEEKは熱変形を厳密に管理する必要があります。十分な仕上げ代を残して、一定の温度環境でテストすることをお勧めします。
±0.01mmの公差を検出するにはどのような装置が必要ですか?
主要な寸法を測定するには、CMM (座標測定機)、空気圧測定器、または高精度光学プロジェクターを使用する必要があります。 Ra 値を確認するには粗さ計が使用されます。すべての測定ツールは、測定誤差が許容範囲の幅よりもはるかに小さいことを確認するために、定期的なトレーサビリティ校正を必要とします。
±0.01mmの公差表記は製造コストの増加につながりますか?
はい。 ±0.1mmに比べて取り代が減少し、切削速度が低下し、検査頻度が増加するため、単体の作業時間や設備占有率が増加します。コストを最適化するために、重要な機能面のみにマークを付け、非適合面を±0.1 mm まで緩和することをお勧めします。
ShowyMetal は精度公差のカスタマイズをどのようにサポートしていますか?
ShowyMetal は、最大 ±0.01mm、Ra0.4μm の精度で、3/4/5 軸フライス加工、旋削加工、フライス加工を組み合わせたセンタリング加工を提供します。三次元測定機と光学測定システムを備え、初期品の確認と全数出荷検査を実行します。 DFM 推奨事項をサポートし、設計側で公差分布を最適化して、15 ~ 25 日でのバッチ納品と外観品質の一貫性を確保できます。
結論は
±0.01mmの公差設定は、材料、プロセス、テストを統合した体系的なプロジェクトです。公差をマークする場合、技術者は材料の熱安定性、工作機械の精度、アセンブリの機能要件を組み合わせて、極端な公差を盲目的に追求することを避ける必要があります。購買担当者がサプライヤーと連絡を取る際には、バッチ一貫性のリスクを軽減するために、重要な寸法の検出方法とプロセス能力の要件を明確にする必要があります。プロジェクトに精密なフィット、高仕上げ、または特殊な形状の表面が含まれる場合は、図面と材料リストを ShowyMetal エンジニアリング チームに送信して、DFM 提案と公差の実現可能性評価を取得して、プロトタイプから量産まで正確に実装することができます。



