





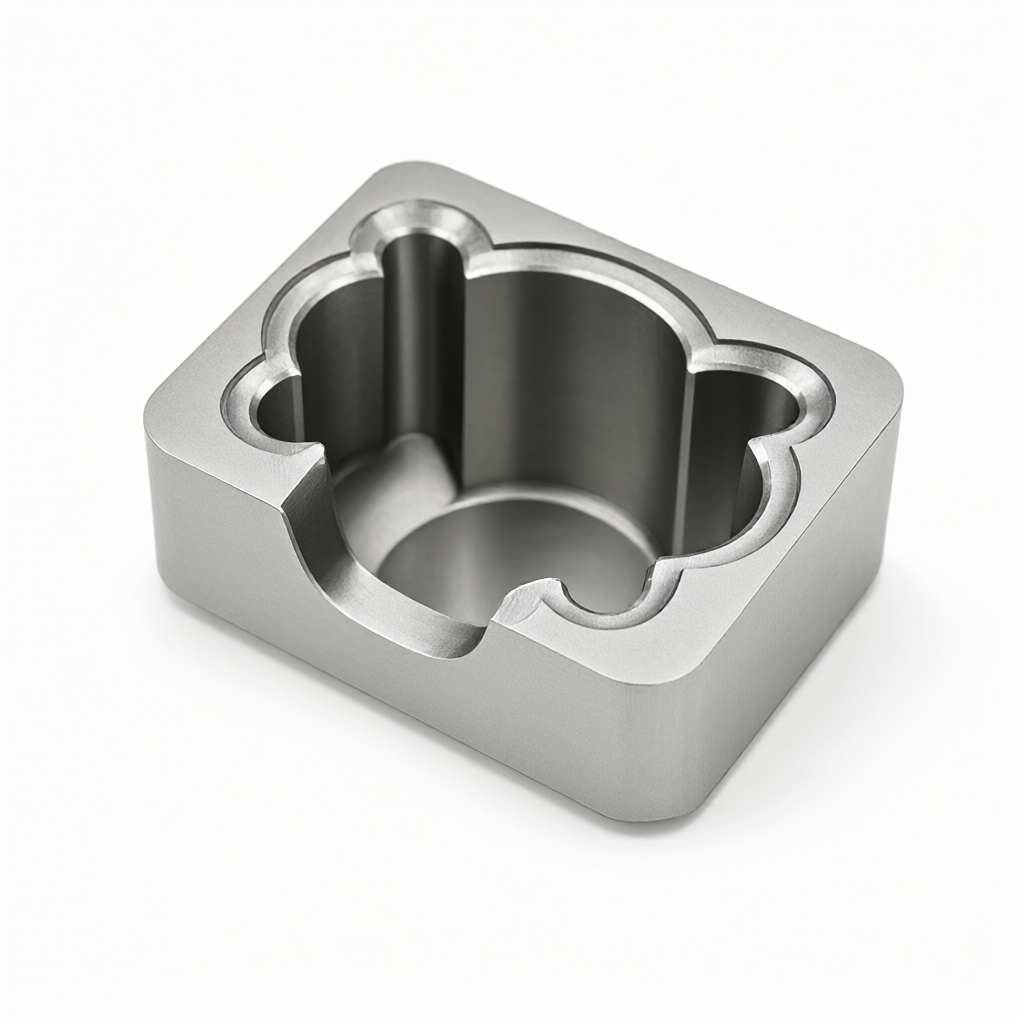
精密 CNC フライスによる深キャビティ加工では、切りくず排出不良と工具摩耗が、寸法安定性と表面品質を制限する 2 つの主要な問題点です。加工深さが50mmを超え、穴径が15mm未満の場合、切りくずが堆積し二次切削や工具の異常摩耗が発生しやすくなります。この記事では以下に焦点を当てますCNCフライス深キャビティ加工実際の問題点が分析され、切りくず除去戦略と工具補正ロジックが分析され、エンジニアと調達に実用的なプロセスのリファレンスが提供されます。
深キャビティ加工の故障メカニズムと切りくず除去戦略
ディープキャビティフライス加工は、高アスペクト比の加工シナリオです。工具長さと直径の比が6:1を超えると、主軸の横力により工具が激しく振動し、狭いキャビティ内で切りくずをスムーズに排出できず、「切りくずベッド」が形成されます。
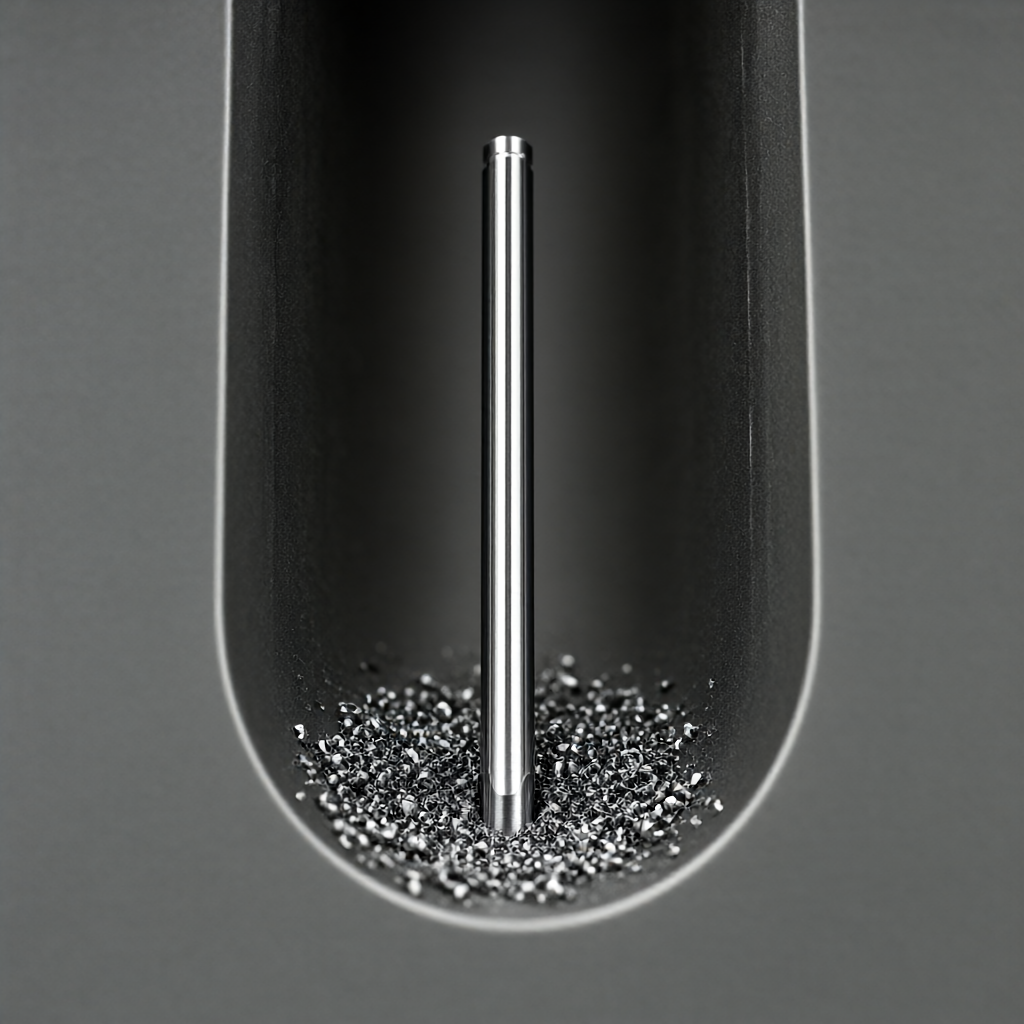
- 二次的な切断効果:排出されなかった切りくずが再び切削領域に引き込まれ、工具欠けやワーク表面の傷、公差寸法外の原因となります。
- 冷却不良: 切りくずが蓄積すると切削液が切削領域に侵入できなくなり、局所的な温度上昇によりワークの熱変形が生じ、最終公差に影響を与えます。
上記の問題に対処するには、積極的な切りくず除去戦略を構築する必要があります。好ましい高圧微量給油(MQL)または強制噴射冷却、切削液の圧力を 70 ~ 100 bar に上げ、工具とワークピースの間の接触領域に方向的に突入し、流体の流れのエネルギーを利用して切りくずをキャビティから押し出します。アルミやチタンなどの固着しやすい材質の場合は、切粉の付着を抑えるために油分を含んだ切削液を使用する必要があります。
工具補正パラメータと送り計画
工具補正は単純な数値補正ではなく、深いキャビティのシナリオに合わせた動的な調整プロセスです。 CAM ソフトウェアでは、次のパラメータを最適化する必要があります。
| パラメータ項目 | 浅いキャビティ加工(深さ)<30mm) | 深キャビティ加工(深さ>50mm) | 技術的根拠 |
|---|---|---|---|
| 主軸速度 | 12000-16000rpm | 8000 ~ 12000 rpm に下げる | 回転速度を下げることで工具の横力を軽減し、振動を抑制します。 |
| 1回転あたりの送り量 | 0.1~0.15mm/rev | 0.2~0.35mm/revに増加 | 切りくず厚みを増し、切りくず排出性を向上させ、「削れ」を防止します。 |
| ツールホルダーのクランプ | 標準弾性チャック | 熱収縮コレット | ツールホルダーの剛性を高め、長い工具突き出しによるたわみを解消します。 |
| 冷却方法 | 従来の噴霧冷却 | 高圧方向噴射 (>70 bar) | キャビティからの破片を強制的に洗い流し、二次的な切断を防止します |
供給経路の計画では、従来の同じ高さのスパイラル切断は避けるべきです。深いキャビティ底部の場合は、次の使用をお勧めします。スムーズなパスまたはフィッシュボーンストライド戦略、重切削の前にエア切削(ペック)により底の切りくずを排出することができます。同時に、CAM ソフトウェアの「切りくず除去の最適化」モジュールがオンになり、深いキャビティのコーナーでの後退動作が自動的に増加し、破片が排出されるスペースが確保されます。
切りくず除去と補正に対する材料特性の影響
さまざまなエンジニアリング材料の切削特性が、切りくず除去戦略の成功または失敗を直接決定します。アルミニウム (6061-T6 など) は延性が高く、工具に付着して「腫瘍」を形成しやすいため、塩素または極圧添加剤を含む切削液と組み合わせる必要があります。チタン合金(TC4)は熱伝導率が悪く、切削ゾーンの温度が集中するため、送り速度を下げて冷却を強化する必要があります。ステンレス鋼(304/316)は強度が高く粘りが強く、切りくずが帯状で工具に絡みつきやすいため、大きなチップブレーカと高圧冷却を備えた工具が必要です。
エンジニアリングプラスチック(PEEK、PEIなど)は、切断時に溶着が発生しやすいです。高圧ウォータージェットの使用には適していません。代わりに、プラスチック表面のシルバーストリークを防ぐために、乾式切断または気液混合パージを使用する必要があります。
工具の選択に関しては、深穴加工が推奨されます。小さなエッジ半径工具では、切削抵抗を低減し、切りくずのカールを促進するために、すくい角は 20° ~ 30° にする必要があります。超硬工具を使用する場合は、断続切削時の耐チッピング性を向上させるために、刃先を不動態化処理すること(例:15~20μm)をお勧めします。
深穴加工の公差管理と合格基準
深キャビティ加工の寸法安定性は、工作機械だけでなく、閉ループプロセスにも依存します。深さが50mmを超える場合は、工具剛性によるZ方向寸法への影響を考慮する必要があります。プログラミング時には0.05~0.1mmのマージンを確保することを推奨します。中仕上げフライス加工使用前に応力集中を除去してくださいファインミリング(切込み深さ< 0.1mm)达到最终公差。
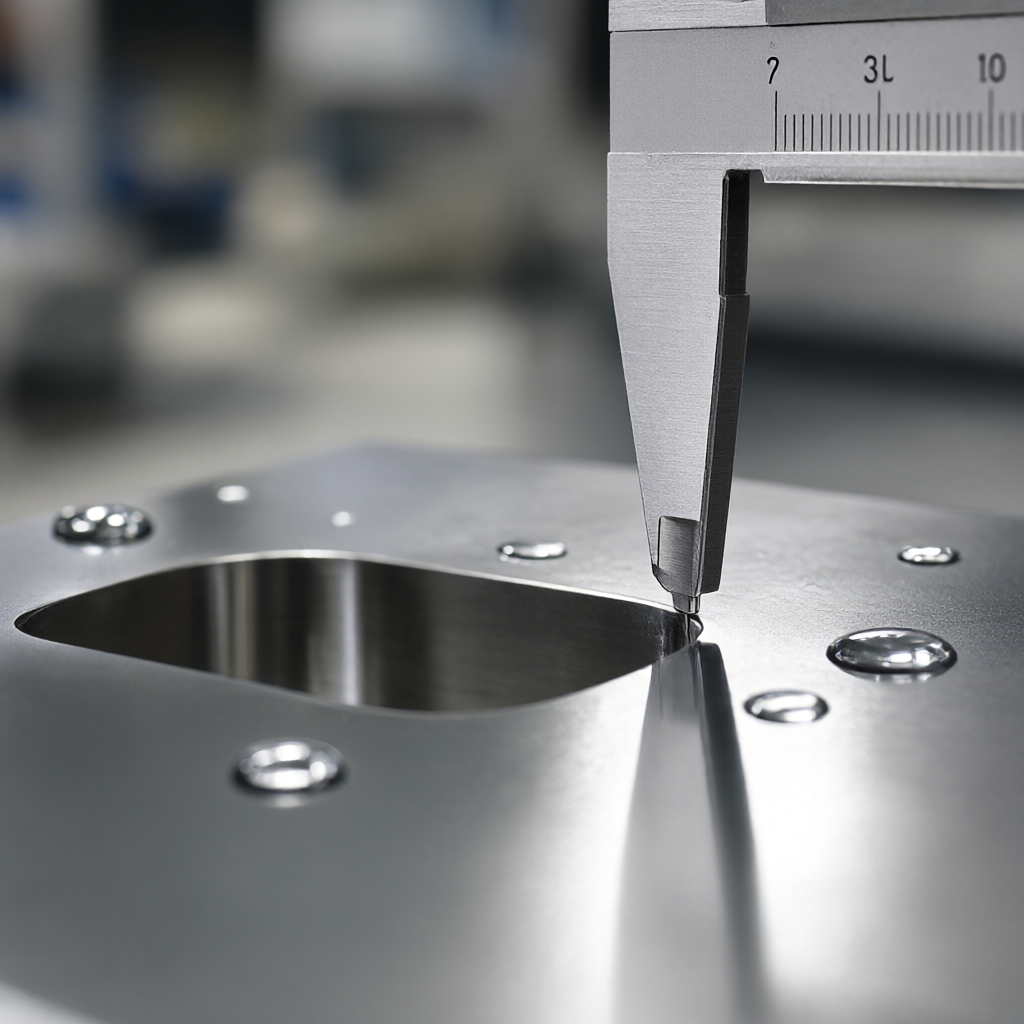
- 寸法許容差:従来のアルミニウム合金の深いキャビティは±0.02mmに達することがあります。チタン合金やステンレス鋼の深いキャビティは±0.05mmで管理することを推奨します。 ±0.01mm が必要な場合は、追加のベンチワーク修理または研削後処理を使用する必要があります。
- 表面粗さ: 送りと速度のマッチングを最適化することにより、精密フライス加工後の底面は Ra 0.8-1.6μm に達することができます。 Ra 0.4μmが必要な場合は、追加の精密研削または化学研磨プロセスが必要です。
受入時には三次元座標測定機(CMM)を使用し、キャビティの深さ、穴の位置、底面の平坦度などを実物大で検査する必要があります。止まり穴の場合は、底部に「フレア」効果や微小亀裂があるかどうかを確認します。外観検査では、表面仕上げが外観品質要件を満たしていることを確認するために、側壁の傷のチェックに重点を置く必要があります。
よくある質問 (FAQ)
CNC フライスによる深キャビティ加工中の工具の欠けを回避するにはどうすればよいですか?
スピンドル速度を下げ、1 回転あたりの送りを増やすには、大きなすくい角とマイクロエッジのフィレット工具を使用する必要があります。熱収縮ツールホルダーとの組み合わせにより剛性が向上し、スムーズな切りくずの排出と二次切削時の衝撃を防止します。
深穴加工に必要な高圧冷却圧力はどれくらいですか?
深さが 50mm を超えるキャビティの場合、切削液の圧力を 70 ~ 100 bar の範囲に設定することをお勧めします。また、噴射ノズルを工具の刃先と位置合わせして、液流のエネルギーを利用して切りくずを加工領域から強制的に押し出す必要があります。
ステンレス鋼の深穴加工で切りくずの除去が困難な場合はどうすればよいですか?
大きなチップブレーカと大きなすくい角を持つ工具を選択し、切削速度を適切に下げてください。極圧添加剤を配合した切削液と高圧冷却との組み合わせにより、帯状切粉のツールホルダーへの巻きつきを防ぎ、安定した加工を継続します。
深いキャビティの底部で±0.01mmの精度を確保するにはどうすればよいですか?
従来の深キャビティ底面の CNC フライス加工の精度は、±0.02mm 程度がほとんどです。 ±0.01mmが必要な場合は、半精密フライス加工と精密フライス加工の2段階の加工が必要となります。ファインミーリングの切込み深さは0.05mm以下です。工具の摩耗補正を考慮する必要があり、必要に応じて精密な研削プロセスを追加する必要があります。
エンジニアリングプラスチックの深穴加工に切削液は必要ですか?
ほとんどのエンジニアリング プラスチック (PEEK など) は、材料の膨潤やシルバー ストリークが発生しやすいため、高圧ウォーター ジェットでの使用には適していません。切りくずの除去には乾式切削、エアブロー、気液混合方式が一般的であり、すくい角が大きく平滑度の高い工具が選択されます。
結論と処理要件とのドッキング
CNC フライスによる深キャビティ加工は、精密製造能力をテストするための重要なシナリオです。科学的な切りくず除去戦略、合理的な工具補正、および厳格な公差閉ループを通じて、工具の損失を効果的に削減し、バッチの一貫性を向上させることができます。 ShowyMetal には 72 台の CNC マシン (3/4/5 軸を含む) があり、アルミニウム、スチール、チタン、エンジニアリング プラスチックおよびその他の材料の深キャビティ加工をサポートしています。公差は±0.01mmに達し、表面仕上げはRa0.4μmで、バッチ注文の場合は15~25日で迅速に納品できます。深いキャビティ、薄肉または高光沢部品の加工の課題に直面している場合は、図面と技術要件を提供していただければ、DFM の経験に基づいてプロセスの最適化に関する提案と正確な見積りを提供します。



