





チタン合金の熱変形の物理的メカニズムとプロセスの問題点
チタン合金(Ti-6Al-4Vなど)は弾性率が鋼の50%しかなく、熱伝導率が低いため、切削時に発生した熱が逃げにくいのが特徴です。局所的な温度上昇は 300°C 以上に達する可能性があり、ワークピースの弾性回復 (屈伏) または塑性変形を引き起こします。従来のアルミニウム鋼加工では無視されていた熱の影響が、チタン合金の寸法偏差に直接的に影響します。代表的な故障モードには、0.02mm を超える平坦度の偏差、応力解放後の細孔直径の拡大、および反りが含まれます。エンジニアは、材料自体の「低温焼戻し脆性」と加工熱サイクルの重畳的な影響に注意を払う必要があります。
一般的な故障モード分析
- 熱残留応力:急冷により表面硬化と内部引張応力が発生し、マイクロクラックが発生しやすくなります。
- 弾性回復:切削抵抗を解放した後、ワークが工具側に反発し、溝や穴が小さくなりすぎます。
- 工具付着摩耗:高温になるとチタンと刃物との間で拡散摩耗が発生し、面粗さが悪化します。
工具材料と切削パラメータの最適化戦略
変形を制御するための第一の防御線は、切削抵抗と摩擦熱を減らすことです。刃先にTiAlNまたはAlCrNをコーティングしたコバルト入り超硬(Kタイプ)または超硬ソリッドフライスの使用を推奨します。重要なパラメータは、従来の金属のパラメータよりも大幅に低くする必要があります。送り速度は 0.1 ~ 0.2 mm/z に制御することが推奨され、切削速度は工具の直径に応じて 50 ~ 100 m/min に調整されます。ドライカットを行うと熱の蓄積が悪化します。高圧最小量潤滑 (MQL) または完全湿式冷却を使用することをお勧めします。切削液は浸透力が高く、切削領域に直接到達して急速に冷却する必要があります。
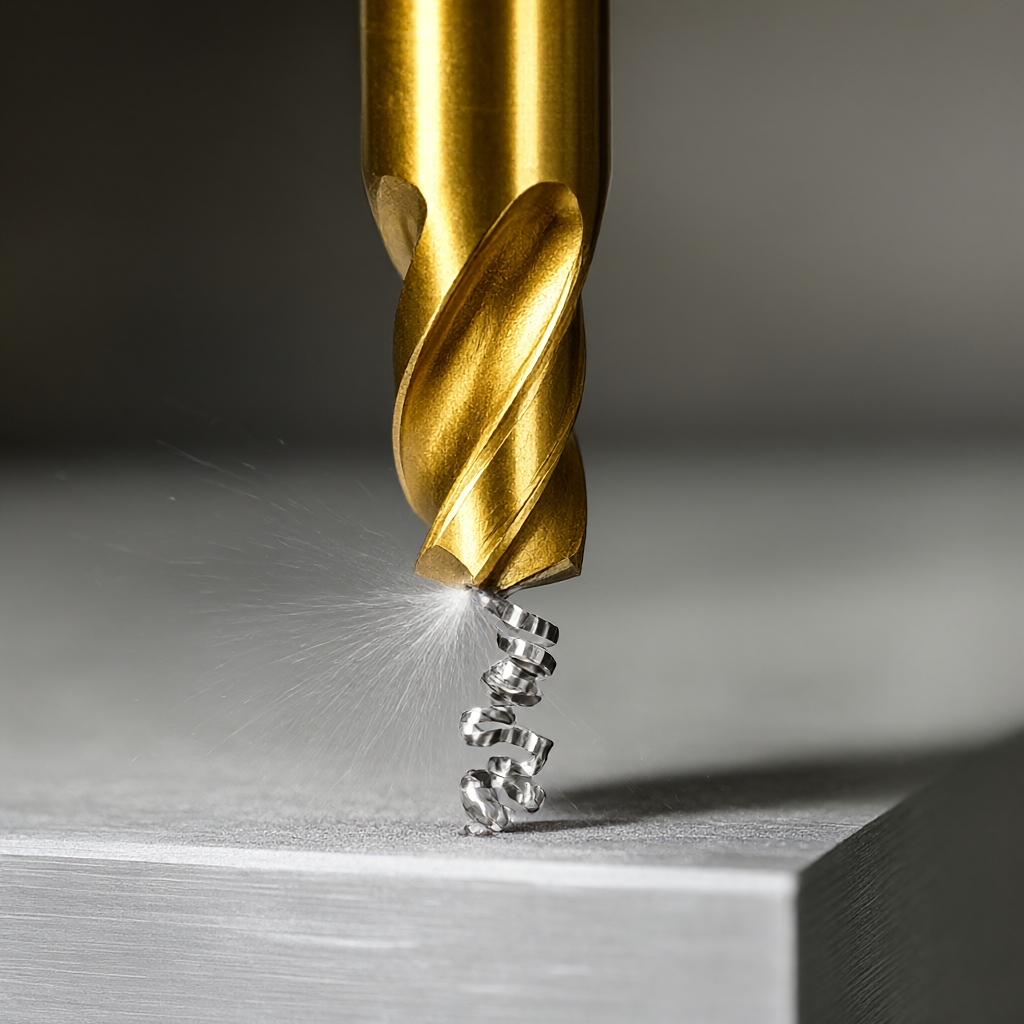
5 軸加工では、「小さなステップ距離、複数のツールパス」というプロファイル戦略を採用して、サイドツールのかみ合いをツール直径の 0.3 倍未満に維持します。これにより、ラジアル力が大幅に低減され、変形が抑制されます。薄肉構造の場合は、残留応力のバランスをとるために両面交互ミリングプロセスを使用する必要があります。
治具の設計と熱補償エンジニアリングの実践
変形を防ぐには、柔軟なクランプが重要です。チタン合金は硬度が低く (HRC 32 ~ 36)、機械的クランプ中に圧痕が発生しやすいです。エンジニアリングでは、真空吸着、空気圧式ソフトクロー、または特別にカスタマイズされたツールを使用することをお勧めします。機械式クランプを使用する場合は、圧力を分散するためにパッド (銅またはアルミニウムのガスケットなど) を追加する必要があります。さらに重要なのは熱補償です。加工後、ワークピースを 24 時間以上放置し、応力が均衡して温度が安定するまで精密研削または検査を実行する必要があります。そうしないと、熱変形データを追跡できません。
さまざまな処理技術ソリューションの比較
| プロセスの種類 | 該当するシナリオ | 利点 | 制限事項/リスク管理 |
|---|---|---|---|
| 5軸同時加工 | 複雑な曲面、航空宇宙構造部品 | 1 回限りのクランプ、高精度、累積誤差の削減 | 複雑なプログラミングが必要であり、ツールの干渉についてはシミュレーション検証が必要です。 |
| CNC旋盤(センタリングマシン) | 細いシャフトと小さなシャフト部品 | 優れたサポート、小さな変形、速いリズム | 回転体のみ、複雑な側面加工は不可 |
| ワイヤーカット(EDM) | 硬質チタン合金、複雑な断面 | 切削抵抗なし、熱影響部 (HAZ) なし | 効率が低く、マイクロアーク燃焼では二次研磨が必要 |
複雑な形状と高精度が要求されるチタン合金部品の場合、ShowyMetal は通常 5 軸荒フライス加工を使用して遊びを取り除き、センタリングマシンまたは 4 軸精密旋削と連携してキー寸法を調整し、最終的に 3 座標検査に合格します。このハイブリッド プロセス パスは、効率と幾何公差のバランスを効果的にとります。
表面処理による寸法精度への影響
陽極酸化皮膜の厚さは通常15~25μmです。設計にマージンが確保されていない場合、フィルムによりパーツのサイズが許容範囲外になります。図面に記入する際には「酸化前寸法」または「酸化後寸法」を明記することをお勧めします。サンドブラストは電気メッキと同じで、0.05 ~ 0.1 mm のプロセスマージンを確保する必要があります。また、高光沢の表面処理では母材自体のRaが0.8μm以下でなければ質感が反映されないため、前フライス加工における工具パターンの管理が重要となります。
品質検査とバッチの一貫性管理
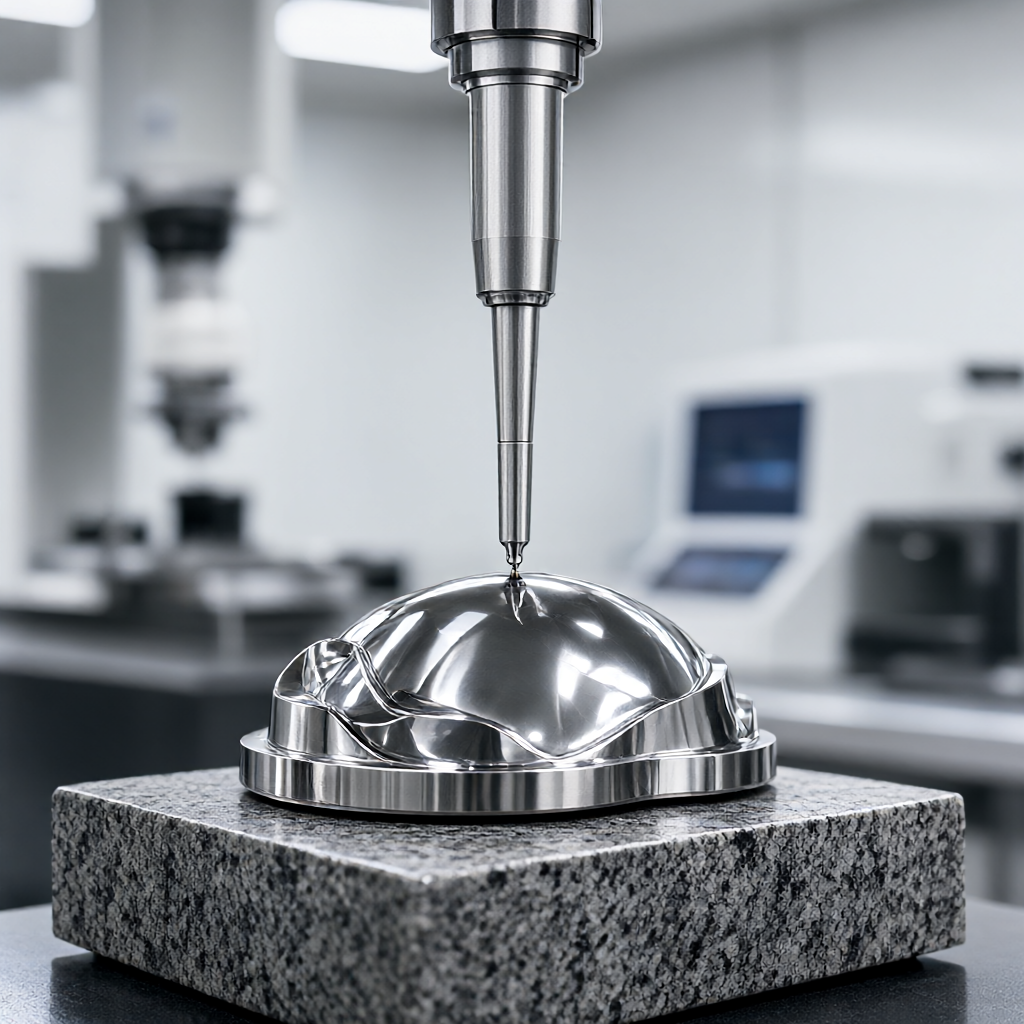
チタン合金のバッチ間の材料硬度の変動により、切削パラメータの微調整が必要になる場合があります。 ShowyMetalでは、量産に際し、三次元三次元測定機(CMM)による実寸検査、粗さ計との組み合わせによる表面状態の評価など、最初の製品確認工程を厳格に行っております。熱変形については出荷前に全数検査を実施し、データのトレーサビリティを確保しています。航空宇宙グレードの用途では、材料の各バッチには、元素の含有量が ASTM または AMS 規格を満たしていることを保証するためのミル証明書が付属しています。
よくある質問 (FAQ)
チタン合金を熱処理して加工後の応力を除去するにはどうすればよいですか?
通常、仕上げ前に歪み取り焼鈍(550~650℃、2時間)を行います。ただし、仕上げ済みの場合は、残留応力を緩和し、直接焼き入れによる割れを避けるために、低温時効 (350°C) でゆっくり加熱する必要があります。
チタン合金をフライス加工する際の「ナイフギビング」現象を回避するにはどうすればよいですか?
システムの剛性を改善し(一体型ツールを使用)、送り速度を 0.05 ~ 0.1 mm/z に下げ、仕上げ加工中の複数のパスに小さなサイド エンゲージメント(0.05 mm など)を使用すると、弾性回復を効果的に抑制できます。
チタン合金部品を直接電気メッキおよび亜鉛メッキできますか?
お勧めしません。チタン表面の不動態皮膜は非常に強固で、めっきの密着性が悪く、水素脆化を起こしやすい性質があります。通常、代わりに真空蒸着 (PVD) または陽極酸化処理が使用されます。電気めっきが必要な場合は、最初に酸洗と無電解ニッケルめっきを行う必要があります。
チタン合金クーラントの銘柄を自由に変更できないのはなぜですか?
チタンは塩化物に敏感であり、応力腐食割れを容易に引き起こす可能性があります。塩素を含まない配合を使用する必要があり、異なるブランド間のグリースの組成の違いは、表面の微細な品質に影響を与えます。同じバッチ内の冷却剤の一貫性を維持することをお勧めします。
量産時に72台の設備間の一貫性を確保するにはどうすればよいですか?
標準化された操作手順 (SOP) と工具寿命管理システムを通じて、各機械は同じ切削パラメータと冷却フローを実行します。 3 座標データのフィードバックを使用して工具補正値を調整し、さまざまな機械で生産される部品のサイズ分布 (Cpk) が安定していることを確認します。
結論と協力の指針
チタン合金の CNC フライス加工は、単なる切削の問題ではなく、熱力学と材料科学の体系的なエンジニアリングでもあります。精密な切削熱管理、ジグ剛性の最適化、徹底した後加工により、さまざまな用途に合わせて±0.01mmの高精度製作を実現します。 ShowyMetal は 72 台の CNC 装置のクラスターを備えており、設計 DFM 提案から最終的な陽極酸化処理までのワンストップ納品をサポートしています。バッチ配信時間は 15 ~ 25 日で、ほとんどのプロジェクト ノードのニーズを満たすことができます。チタン合金構造部品に高い平滑性や複雑な曲面の要件がある場合は、プロセスの評価と見積りのために図面または 3D モデルを提供してください。



